
La stampaggio a iniezione di metallo (MIM) vale la pena di essere valutata quando un piccolo componente metallico ha una geometria complessa che si ripete in un programma di produzione stabile. La lavorazione CNC è spesso la via più diretta per prototipi, design in evoluzione, parti più grandi o caratteristiche che possono essere tagliate efficientemente dal materiale disponibile. Il confronto corretto include attrezzature, volume previsto nel ciclo di vita, variazione da sinterizzazione, lavorazioni secondarie, ispezione e il costo delle modifiche di progetto—non solo il prezzo unitario quotato.
Il MIM forma una carica di polvere metallica e legante in uno stampo, poi rimuove il legante e sinterizza il pezzo. Il pezzo cambia dimensione durante la sinterizzazione, quindi il controllo del processo e la validazione specifica per la geometria sono importanti. La CNC parte da un blocco solido o quasi netto e rimuove materiale; evita uno stampo ma può richiedere più tempo macchina e rimozione di materiale per ogni pezzo.
I percorsi risolvono problemi geometrici diversi
Il MIM è un processo di iniezione di polveri per parti metalliche. Una carica contenente polvere metallica e legante riempie uno stampo; la debinding rimuove la maggior parte del legante e la sinterizzazione consolida la polvere nel componente metallico. Poiché il corpo stampato si restringe durante la sinterizzazione, il processo deve essere progettato attorno a un ritiro controllato, supporto, geometria e comportamento specifico del materiale. La Metal Injection Molding Association descrive questa sequenza e il ritiro caratteristico come considerazioni centrali del processo.
La lavorazione CNC utilizza utensili da taglio per rimuovere materiale da un blocco. Offre accesso diretto a molte caratteristiche prismatiche e tornite e supporta un design ancora in fase di perfezionamento, ma cavità chiuse, nervature sottili, canali stretti e profondi o sottosquadri complessi possono essere difficili o costosi da tagliare. L'accesso agli utensili, il fissaggio del pezzo e il numero di setup determinano il costo di produzione della geometria.
La pagina panoramica dei materiali metallici che Capacità di fresatura CNC sono utili per il contesto generale della lavorazione. Il sito ha anche una pagina della vite medicale lavorata che menziona il MIM in uno specifico contesto di prodotto; non stabilisce che ogni design MIM sia un'applicazione adatta alla lavorazione.
Confrontare l'intero percorso produttivo
| Fattore decisionale | MIM | lavorazione CNC |
|---|---|---|
| Geometria | Può formare piccole forme complesse se la geometria, il materiale di alimentazione, l'attrezzatura e il supporto per la sinterizzazione sono adeguati | Funziona bene quando gli utensili possono raggiungere le caratteristiche e il pezzo può essere trattenuto e misurato in modo affidabile |
| Costo iniziale | Progettazione dello stampo, attrezzatura, sviluppo del processo e qualifica | Programmazione, fissaggio del pezzo e setup della prima parte |
| Fattore di costo per parte | Ciclo, materiale di alimentazione, resa, carico di sinterizzazione, finitura e ispezione | Materiale, allocazione del setup, tempo utensile, usura utensile, finitura e ispezione |
| Rischio dimensionale | Ritiro, distorsione, supporto e variazione del processo dopo lo stampaggio | Condizione del grezzo, serraggio, forza di taglio, accesso utensile e asportazione di materiale |
| Impatto delle modifiche progettuali | Può richiedere modifiche allo stampo e riqualifica del processo | Può richiedere nuova programmazione, grezzo, setup e ispezione ma non uno stampo di stampaggio |
| Domanda di confronto migliore | Una domanda stabile può sostenere l'attrezzatura e validare la geometria sinterizzata? | La geometria può essere lavorata con un uso accettabile del materiale e un impegno di ciclo contenuto? |
Non esiste una soglia di volume universale al di sotto della quale il MIM diventa più economico. Il punto di pareggio dipende dalle dimensioni del pezzo, dalla complessità, dalla lega, dall'attrezzatura, dalla domanda annua, dal modello di ordine, dalla resa e dalle operazioni secondarie. Chiedere a entrambi i fornitori di dichiarare le ipotesi di quantità e costo.
Il MIM trasferisce il rischio nelle attrezzature e nel controllo della sinterizzazione
L'attrezzatura crea cavità ripetibili, ma non elimina la necessità di controllare la materia prima, lo stampaggio, il debinding, le condizioni del forno, il supporto del pezzo e l'ispezione. Sezioni irregolari, variazioni brusche di spessore, campate non supportate e l'orientamento durante la sinterizzazione possono influenzare il risultato. Il fornitore deve spiegare come viene supportato il progetto e come viene stabilita la compensazione del ritiro per il materiale e il processo effettivi.
Non utilizzare una percentuale di ritiro generica come tolleranza sul disegno. I valori pubblicati variano con il carico di polvere, il sistema legante, la lega, la geometria e il processo. Richiedere al fornitore MIM di proporre e validare le dimensioni per il pezzo specifico, di identificare quali dimensioni sono allo stato sinterizzato e di indicare quali caratteristiche richiedono lavorazione secondaria o un metodo di ispezione speciale.
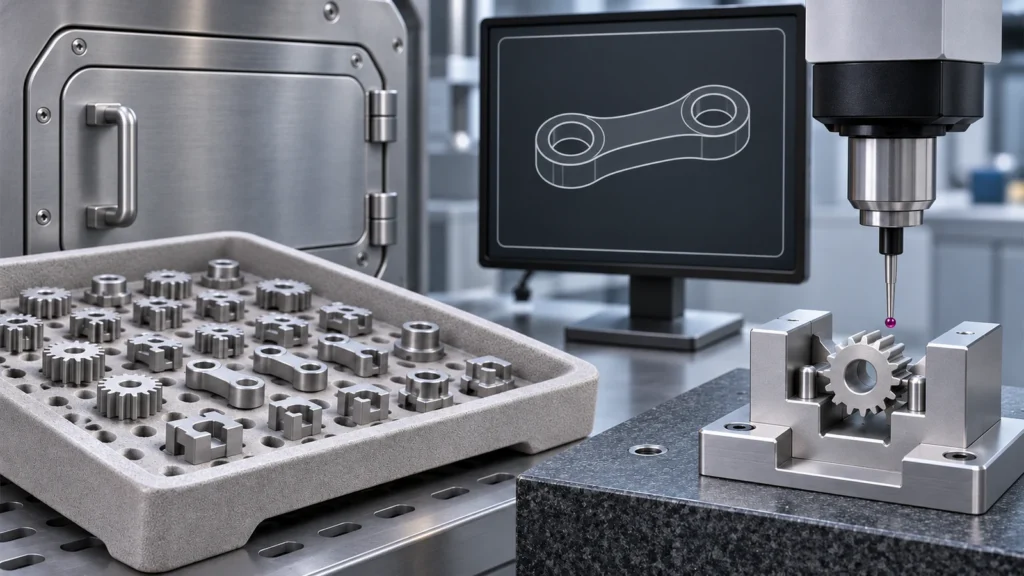
La CNC mantiene le revisioni flessibili ma addebita ogni taglio
La lavorazione meccanica può essere una prima mossa più sicura quando il progetto non è congelato. Se un foro si sposta, un boss cambia o un'interfaccia viene regolata dopo una prova di accoppiamento, un nuovo programma o un nuovo setup può essere più semplice che modificare uno stampo. Questa flessibilità ha un prezzo: possono comunque essere necessari nuovo materiale, programmazione, attrezzaggio, tempo ciclo e ispezione.
Il CNC diventa meno attraente quando il pezzo contiene geometrie complesse chiuse, sezioni sottili, molte caratteristiche minuscole o un grande volume di materiale da asportare da un grezzo sovradimensionato. Tali caratteristiche possono richiedere utensili lunghi, più orientamenti, attrezzaggi fragili o sbavatura estesa. Una revisione di producibilità deve verificare l'accesso, i raggi minimi, le opzioni di datum e la quantità di materiale asportato prima di confrontare un preventivo.
Trattare le lavorazioni secondarie come parte del preventivo MIM
MIM e CNC non sono sempre mutuamente esclusivi. A un grezzo MIM può seguire una lavorazione meccanica quando fori, filettature, facce o accoppiamenti selezionati richiedono un controllo più stretto o più prevedibile di quanto possa offrire il processo allo stato sinterizzato. Il progetto necessita quindi di datum chiari e di sufficiente sovrametallo su tali caratteristiche. Il fornitore deve anche spiegare come viene posizionato il pezzo senza deformarlo e come viene verificata la relazione finita.
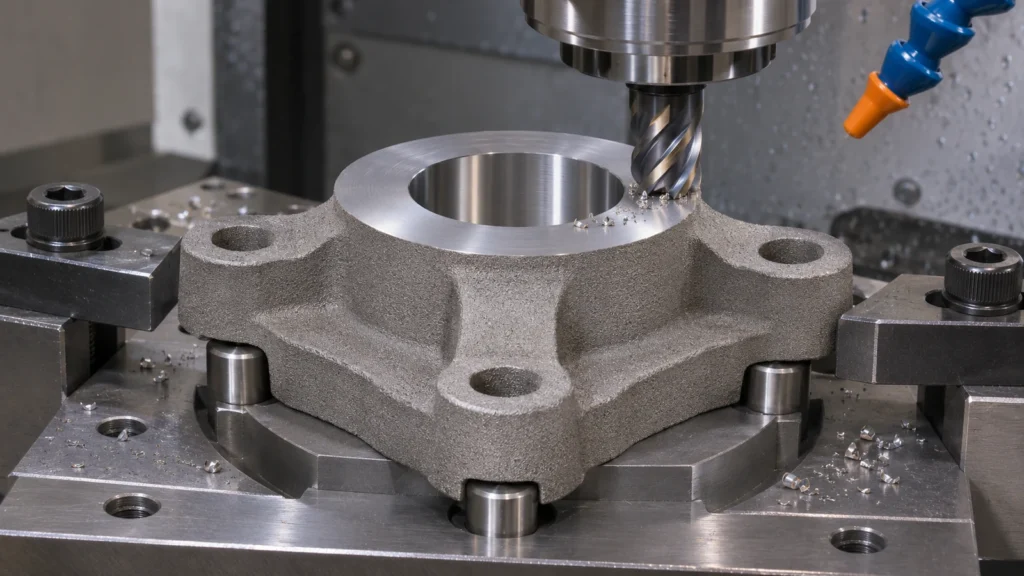
La lavorazione secondaria aggiunge operazioni e movimentazione, quindi includerla nell'economia del MIM. Al contrario, non confrontare un preventivo MIM allo stato sinterizzato con un pezzo CNC completamente finito. L'ambito deve corrispondere: stessa revisione del disegno, requisito di materiale, condizione superficiale, dimensioni critiche, registrazioni di ispezione e imballaggio.
Rendere visibili le ipotesi su volume e accettazione
Per entrambe le vie, inviare un modello 3D e un disegno alla stessa revisione, materiale e condizione, quantità annue e di rilascio, durata prevista del programma, caratteristiche critiche, requisiti superficiali e documentazione di ispezione. Identificare gli elementi di progetto che possono cambiare e quelli che non possono. Chiedere al fornitore MIM di separare l'attrezzatura dal prezzo unitario e di descrivere i controlli di qualifica e sinterizzazione; chiedere al fornitore CNC di mostrare le ipotesi di setup, materiale, lavorazione, finitura e ispezione.
Utilizzare la stessa definizione di pezzo accettato quando si valuta il costo. Chiarire come vengono gestiti scarti, resa di processo, lavorazione secondaria, modifiche a utensili o stampi e rendicontazione. Se il progetto non è stabile, includere l'effetto previsto sui costi e sui tempi di consegna di una revisione. La via migliore è quella che soddisfa i requisiti funzionali nell'intero programma reale, non quella con il prezzo più basso a una quantità ipotizzata.
Domande frequenti
Il MIM è solo per la produzione ad alto volume?
Il MIM richiede generalmente attrezzatura e sviluppo del processo, quindi il programma deve giustificare tali costi lungo la sua vita prevista. Il volume adeguato dipende dalla complessità del pezzo, dal materiale, dalla resa, dal costo unitario e dalla via alternativa.
I pezzi MIM sono dimensionalmente identici dopo la sinterizzazione?
Nessun processo produttivo dovrebbe essere presunto dimensionalmente perfetto. I pezzi MIM si ritirano durante la sinterizzazione, e l'entità e l'uniformità dipendono da materiale, materia prima, geometria, supporto e controlli di processo. Validare le dimensioni critiche sul pezzo effettivo.
Un componente MIM può essere lavorato successivamente con CNC?
Sì, determinate caratteristiche possono essere lavorate di finitura quando il componente può essere bloccato in attrezzatura e viene previsto materiale in eccesso sufficiente. Includere strategia dei datum, condizione post-sinterizzazione, sovrametallo e ispezione nella progettazione e nella verifica con il fornitore.