
La tornitura dura e la rettifica non sono etichette di finitura intercambiabili. La tornitura dura utilizza un tagliente definito, comunemente un utensile in CBN o ceramico selezionato in base al materiale e alle condizioni; la rettifica asporta materiale con grani abrasivi. Per un componente rotante temprato, la tornitura dura può essere interessante quando la geometria è accessibile a un utensile da tornitura e i requisiti dimensionali, di forma e di superficie del disegno possono essere soddisfatti in un setup stabile. La rettifica rimane importante quando il componente richiede una rotondità, cilindricità, texture superficiale o controllo dell'integrità superficiale più stretti di quanto il percorso di tornitura proposto possa dimostrare.
La decisione dovrebbe partire dalla caratteristica critica e dal suo metodo di misurazione. Una superficie dall'aspetto liscio non prova la rotondità, e un diametro nominale non descrive l'intera superficie funzionale. Prima di scegliere il percorso, esaminare il datum della feature, le condizioni del materiale, i tagli interrotti, la rigidità della parete, la dimensione del lotto e l'ispezione finale.
I processi lasciano tipi diversi di evidenza
La tornitura dura forma la superficie con un utensile a punta singola. La geometria del naso dell'utensile e l'avanzamento lasciano una texture direzionale e periodica, mentre l'usura dell'utensile, la forza di taglio, la rigidità della macchina e il supporto del pezzo influenzano dimensioni e forma. Il processo può combinare diverse feature rotazionali in un unico setup, riducendo la movimentazione e i cambi di datum. Il suo risultato deve comunque soddisfare la geometria e le condizioni superficiali specificate del componente.
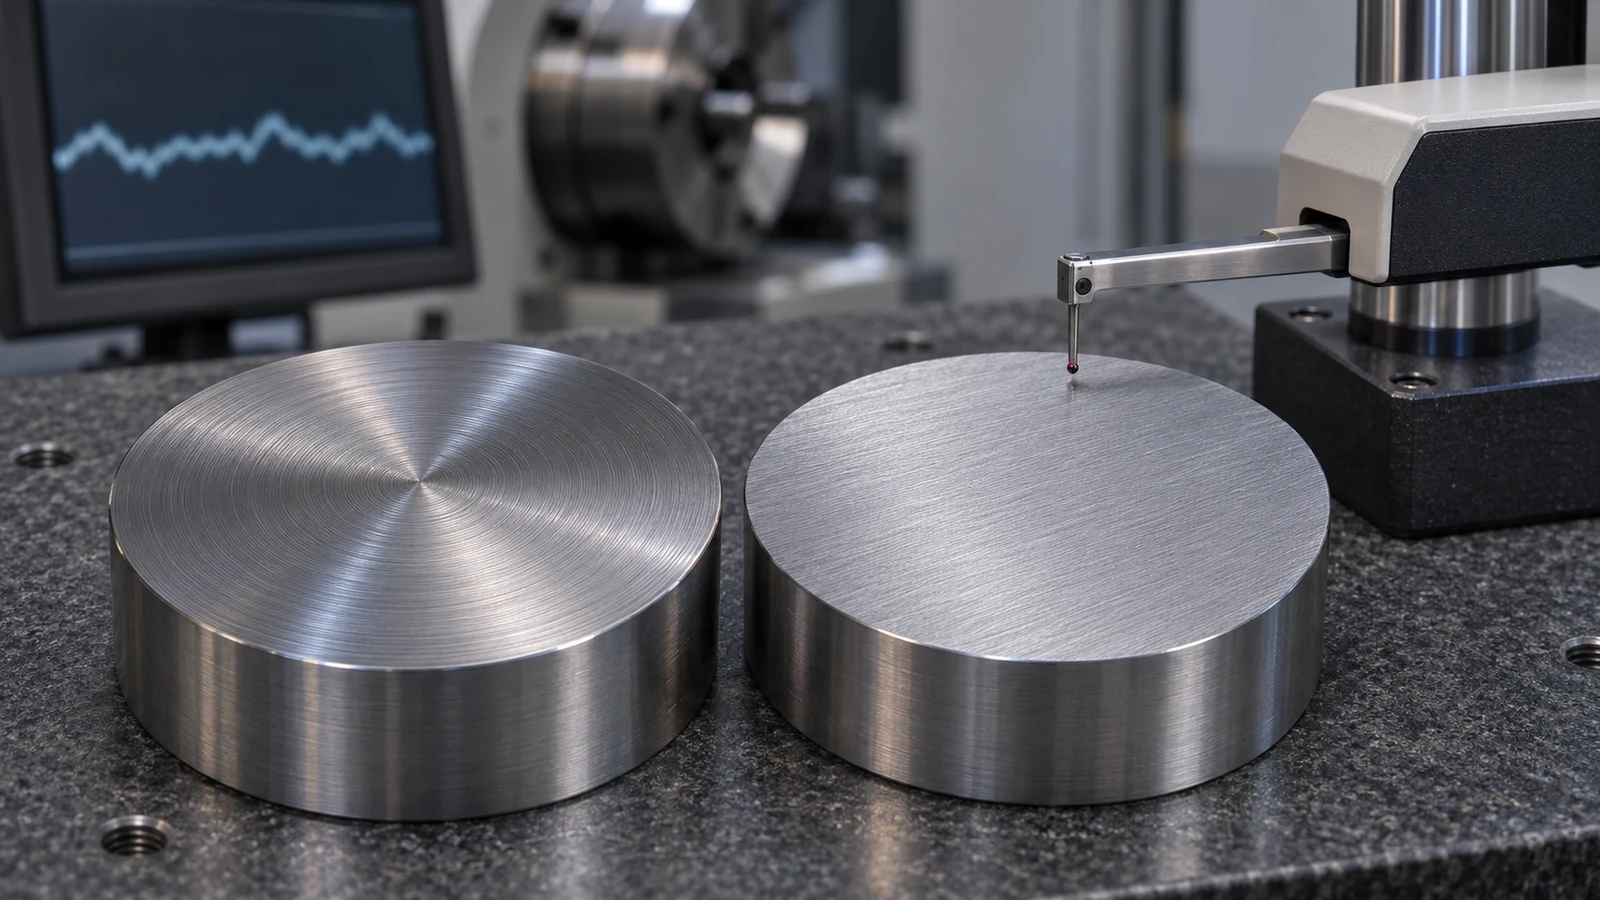
La rettifica utilizza molti punti di taglio abrasivi distribuiti su una mola. La specifica della mola, la ravvivatura, l'attrezzatura di fissaggio, il refrigerante, le condizioni della macchina e il metodo di rettifica scelto determinano il risultato. La rettifica cilindrica può essere adatta a diametri esterni di precisione; le feature interne o piane richiedono un percorso che corrisponda alla loro geometria. La sola parola “rettificato” non definisce la rotondità, la cilindricità o la rugosità richieste.
Entrambi i percorsi possono alterare una superficie attraverso calore e azione meccanica. I loro effetti dipendono dal materiale, dalla durezza, dalle condizioni dell'utensile o della mola, dall'impegno, dalla strategia di refrigerazione e dai parametri di processo. Se la fatica, l'usura, il contatto o la tenuta dipendono dallo strato superficiale, concordare l'ispezione e l'evidenza richieste invece di presumere che un processo sia sempre più sicuro.
Abbinare il percorso al requisito
| Condizione della parte | La tornitura dura può essere adatta quando… | La rettifica può essere adatta quando… |
|---|---|---|
| Geometria | Le superfici critiche sono rotazionali e accessibili con un utensile da tornitura | La caratteristica richiede una superficie o un profilo che l'allestimento di tornitura proposto non è in grado di generare |
| Controllo della forma | La forma richiesta può essere mantenuta e verificata in un allestimento di tornitura rigido e ripetibile | La rotondità, la cilindricità o una relazione specifica richiedono un percorso di rettifica dimostrato |
| Texture superficiale | La texture specificata è compatibile con l'utensile da tornitura, l'avanzamento e la risposta del materiale | La superficie funzionale necessita di una texture che il percorso di tornitura non è in grado di produrre in modo affidabile |
| Piano di produzione | Combinare le caratteristiche in un unico allestimento riduce la movimentazione senza indebolire l'accettazione | Un'operazione di finitura dedicata fornisce un controllo ripetibile per la caratteristica critica |
| Rischio da valutare | Usura dell'utensile, tagli interrotti, flessione e variazioni dello strato superficiale | Condizione della mola, bruciature, tensioni residue, controllo della forma e coerenza dell'allestimento |
Questi sono spunti decisionali, non limiti numerici di processo. Una soglia universale di durezza, Ra o tolleranza è fuorviante senza la lega, la condizione di trattamento termico, la geometria, l'attrezzatura e il metodo di misurazione. Chiedere al fornitore di dimostrare come il percorso selezionato soddisfi il disegno.
La geometria e il setup possono decidere la questione
Un albero con più spallamenti, gole e diametri accessibili può trarre vantaggio dalla tornitura a durezza elevata se un unico serraggio stabile può stabilire il datum di controllo. Tuttavia, un pezzo lungo e snello può flettersi sotto la forza di taglio, e una superficie interrotta può sollecitare l'inserto in modo diverso mentre l'utensile entra ed esce dal taglio. Un anello sottile può deformarsi con entrambi i metodi di fissaggio del pezzo. In ogni caso, il percorso deve tenere conto della rigidità e dell'ispezione allo stato libero.
La rettifica ha propri limiti di accesso e di posizionamento. Uno spallamento, un sottosquadro stretto, una superficie interrotta o una caratteristica interna possono richiedere una mola adeguata e un percorso di avvicinamento appropriato. Più setup di rettifica possono introdurre operazioni di movimentazione e allineamento. La scelta del processo riguarda quindi un percorso completo, non quale macchina sia intrinsecamente più precisa.
Per un contesto sulle due operazioni correlate, consultare le pagine del sito tornitura CNC che rettifica di precisione Le pagine descrivono le categorie di processo; il disegno del pezzo e il piano di ispezione concordato determinano l'idoneità.
Includere l'integrità superficiale nell'accettazione
L'integrità superficiale comprende più della rugosità. A seconda dell'applicazione, può includere microstruttura, variazione di durezza, tensioni residue, effetti termici, bave e difetti al di sotto della superficie visibile. Un risultato di profilometro riguarda la texture secondo un metodo definito; non stabilisce di per sé la condizione subsuperficiale o la forma.
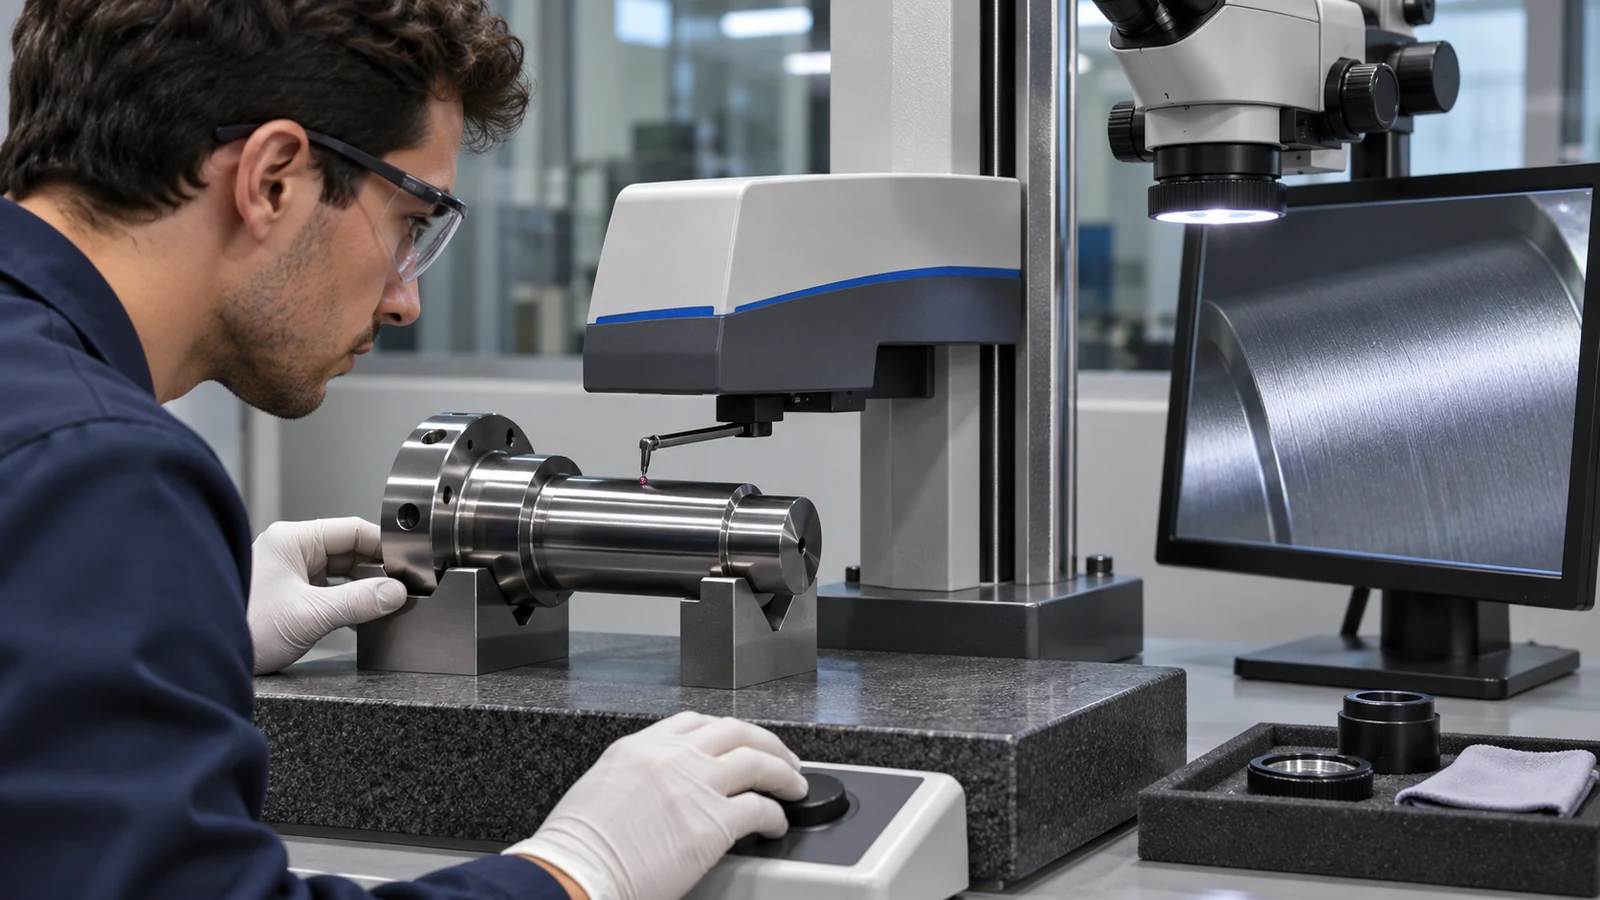
Se un componente è soggetto a fatica, contatta un'altra parte temprata, tiene tenuta contro una faccia di accoppiamento o opera in condizioni di usura, l'autorità di progetto dovrebbe identificare quali caratteristiche superficiali sono importanti. Il piano di accettazione può quindi richiedere un parametro di rugosità e un cutoff definiti, una misura di forma, un controllo di durezza, una prova metallografica o una qualifica di processo. Selezionare le prove in base alla funzione e alle specifiche applicabili, non perché il nome di un particolare processo suggerisca che siano necessarie.
Non si deve presumere che la rettifica elimini ogni rischio termico, né che la tornitura dura danneggi ogni superficie. Monitorare il processo selezionato con evidenze pertinenti al materiale e all'applicazione.
Una rettifica leggera può essere la giusta operazione finale
Una sequenza ibrida può utilizzare la tornitura per un'efficiente asportazione di materiale e la creazione di caratteristiche, riservando poi un piccolo sovrametallo di rettifica per la superficie o la forma che lo richiede. Ciò può preservare la continuità dei riferimenti dando all'operazione finale la responsabilità di un requisito specifico. Il sovrametallo, il trasferimento dei riferimenti e l'ispezione post-rettifica devono essere concordati prima che il pezzo entri in produzione.
Non lasciare automaticamente una quantità fissa di sovrametallo per la rettifica. Il sovrametallo richiesto dipende dalla distorsione effettiva dovuta al trattamento termico, dal materiale, dalla geometria e dal processo di finitura. Se il sovrametallo è troppo piccolo, l'operazione finale potrebbe non ripulire completamente la caratteristica; un sovrametallo eccessivo può aumentare i costi e alterare la geometria. Confermare il percorso utilizzando il disegno, la condizione del materiale e un piano di processo qualificato.
Cosa indicare nel disegno e nella RFQ
Identificare la qualità e la condizione del materiale, lo stato del trattamento termico a ogni operazione, i diametri e le lunghezze critici, lo schema dei riferimenti, i controlli di forma, la texture superficiale, le caratteristiche interrotte, la quantità e le evidenze di ispezione. Specificare se una caratteristica si applica prima o dopo rivestimento, placcatura o un'altra fase di finitura. Se la caratteristica finale è rettificata, definire ciò che viene controllato anziché affidarsi all'etichetta del processo.
Chiedere al fornitore di spiegare la sequenza, il metodo di posizionamento, il sovrametallo, i controlli in processo e la misurazione finale. Un preventivo equo confronta i pezzi accettati e include attrezzature, setup, finitura, ispezione e qualsiasi operazione esternalizzata. Ciò rende visibile il compromesso senza promettere un risultato di costo o prestazioni prima che il pezzo sia esaminato.
Domande frequenti
La tornitura dura è sempre più economica della rettifica?
No. Può ridurre i setup o combinare caratteristiche, ma l'usura dell'utensile, il materiale, la geometria, la dimensione del lotto, la finitura e l'ispezione possono modificare il costo totale. Confrontare un percorso completo per gli stessi requisiti di accettazione.
La rettifica produce sempre una superficie migliore?
Non per ogni materiale, mola, setup e requisito. Specificare la texture e la forma che contano, quindi verificarle con un metodo concordato.
Un pezzo può utilizzare sia la tornitura dura che la rettifica?
Sì. La tornitura può creare la geometria principale e rimuovere la maggior parte del sovrametallo, mentre la rettifica rifinisce le superfici selezionate. La sequenza e il sovrametallo devono tenere conto del trattamento termico, del trasferimento dei riferimenti e dell'ispezione finale.