
Более тонкая поверхность после электроэрозионной обработки проволокой обычно требует иной стратегии резания, а не просто обещания пройти тот же путь аккуратнее. Черновой рез формирует профиль; чистовые проходы с меньшей энергией могут улучшить текстуру и форму. Подходящий маршрут зависит от материала, толщины, геометрии и требований приёмки. Количество проходов само по себе не является спецификацией поверхности.
Для покупателя, сравнивающего предложения, полезный вопрос не в том, какой поставщик предлагает больше проходов. А в том, обеспечивают ли оба поставщика одинаковую поверхность на одинаковых элементах, с одинаковым методом измерения и с включённой необходимой последующей финишной обработкой. Более низкая цена за черновой профиль не является напрямую сопоставимой с полностью обработанной и проверенной сопрягаемой поверхностью.
Выберите один из трёх маршрутов поставки
Обычная электроэрозионная обработка проволокой разрезает электропроводящие заготовки посредством управляемых разрядов через зазор. Её поверхность формируется множеством мест разряда, а не режущей кромкой, проходящей по металлу. Руководство по процессу электроэрозионной обработки проволокой описывает полную последовательность; более узкое решение здесь — где заканчивается механическая обработка и начинается принятая поверхность.
| Маршрут поставки | Подходящий вопрос | Что должно быть включено | Что это не доказывает |
|---|---|---|---|
| Профиль чернового резания | Удалит ли или заменит ли последующая обработка поверхность реза? | Припуск на материал, геометрия и требования к передаче | Готовность к окончательному сопряжению или косметическому использованию |
| Черновое резание плюс чистовые проходы | Может ли только электроэрозионная обработка обеспечить требуемую текстуру и форму? | Проверенная стратегия резания и контроль указанных зон | Что каждый материал и толщина обеспечат одинаковый результат |
| Электроэрозионная обработка с последующей другой финишной обработкой | Требует ли функция состояния поверхности, выходящего за рамки электроэрозионного маршрута? | Припуск на чистовую обработку, доступность и окончательные размерные проверки | Что полировка или другая обработка оставляет профиль неизменным |
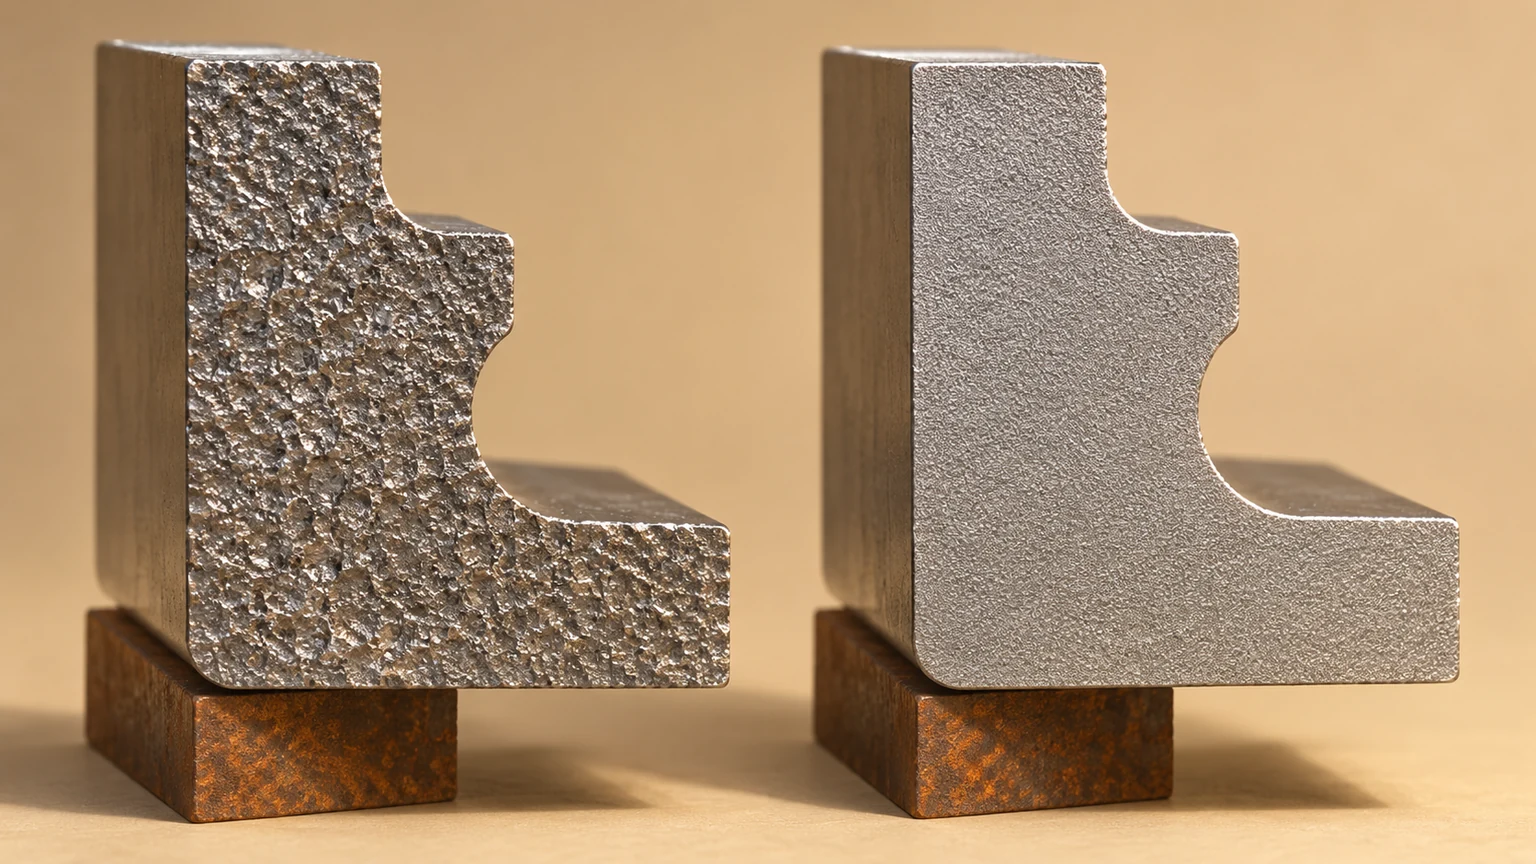
Это технологические решения, а не универсальные классы качества. Черновая поверхность может быть вполне приемлемой как промежуточное состояние. И наоборот, дополнительные чистовые проходы могут быть не нужны на нефункциональной поверхности зазора. Выбранный маршрут должен соответствовать чертежу и назначению, а не маркетинговому описанию вроде «премиум» или «зеркальное качество».
Ra описывает текстуру, а не всю кромку
Ra отражает среднее значение шероховатости по измеренному профилю. Он полезен, когда указаны параметр, единицы измерения и условия измерения. Сам по себе он не подтверждает плоскостность, прямолинейность, точность углов, отсутствие локальных повреждений или состояние металла под поверхностью.
Поверхность может иметь низкую среднюю шероховатость, при этом начальная точка, зона удаления перемычки или локальный дефект электроэрозии остаются неприемлемыми. Равным образом, изменение внешнего вида между двумя зонами не означает автоматически, что числовой предел шероховатости превышен. Визуальные и измеряемые требования следует различать, а не подменять одно другим.
Будьте осторожны с таблицами отделки. Таблицы с пометкой «отделка EDM» могут смешивать проволочную электроэрозионную обработку, прошивную электроэрозионную обработку, настройки конкретных станков и последующую полировку. Шкала текстур или образец-пластина не являются автоматически прослеживаемым пересчётом в любой параметр шероховатости. Уточните, каким процессом получен эталон и как эквивалентность будет проверена на фактической детали.
Термическое состояние поверхности — отдельный вопрос. Отчёт о шероховатости не доказывает отсутствие переплавленного слоя. Если применение требует контроля целостности поверхности, укажите это требование отдельно; не пытайтесь передать его, задавая необычно низкое значение Ra.
Чистовой проход не может спасти каждый черновой рез
Чистовые проходы снимают ограниченный объём материала в чистовых условиях. Их эффективность зависит от профиля, который они получают. Если первоначальный проход содержит существенную погрешность формы или неравномерный остаточный припуск, добавление ещё одного чистового прохода не обязательно будет самым быстрым или надёжным исправлением.
Проволока гибкая. Натяжение, силы разряда, промывка и форма реза влияют на её траекторию. Толстые сечения и изменяющаяся высота сечения могут делать условия менее однородными по длине проволоки. Углы вносят ещё одно изменение: желаемая траектория и отклик проволоки не совпадают с длинным прямолинейным участком.
Это создаёт практический компромисс. Более контролируемый первоначальный проход может уменьшить необходимую впоследствии коррекцию, тогда как агрессивный выбор черновой обработки может оставить трудноудаляемую чистовую нагрузку. Не существует фиксированного числа чистовых проходов, которое доказывает эквивалентность между разными станками, материалами и профилями.
На этапе рассмотрения запрашивайте предлагаемое конечное состояние, а не предписывайте число проходов без обоснования. Если сам процесс контролируется договором, включите это требование отдельно. Изменение аттестованного процесса может потребовать согласования, даже если образец всё ещё измеряется в пределах размерного допуска.
Самое трудное для измерения место может быть самым важным
Плоская доступная грань удобна для измерения шероховатости. Она может не отражать внутреннюю часть узкого паза, середину толстого профиля или зону вблизи прерывания реза. Стройте план измерений вокруг функциональной поверхности, прежде чем решить, что одно удобное измерение представляет весь компонент.
- Определите поверхность и точную зону отбора на чертеже или эскизе контроля.
- Согласуйте параметр и единицы измерения; не взаимозаменяйте Ra, Rz и визуальное число текстуры.
- Определите направление измерения и настройки оценки, соответствующие поверхности.
- Проверьте доступ щупа и то, не препятствует ли локальная геометрия достоверному измерению.
- Зафиксируйте любой согласованный альтернативный метод и его ограничения до изготовления первой детали.
Flushing access also changes with geometry. An interrupted profile, a step in thickness or a feature that prevents close nozzle positioning may behave differently from a simple test coupon. A supplier’s demonstration on an open block should therefore not be treated as proof for every enclosed or interrupted feature.
Keep material grade and condition attached to the requirement. The site’s EDM material information is useful for initial selection, but surface acceptance remains specific to the part and its processing history.
Профильная вставка с двумя различными функциями поверхности
Consider an illustrative hardened-metal insert, not a customer case. One cut profile locates against another component; a second profile provides clearance. Both can be produced during the same setup, but they do not necessarily need the same final texture or inspection coverage.
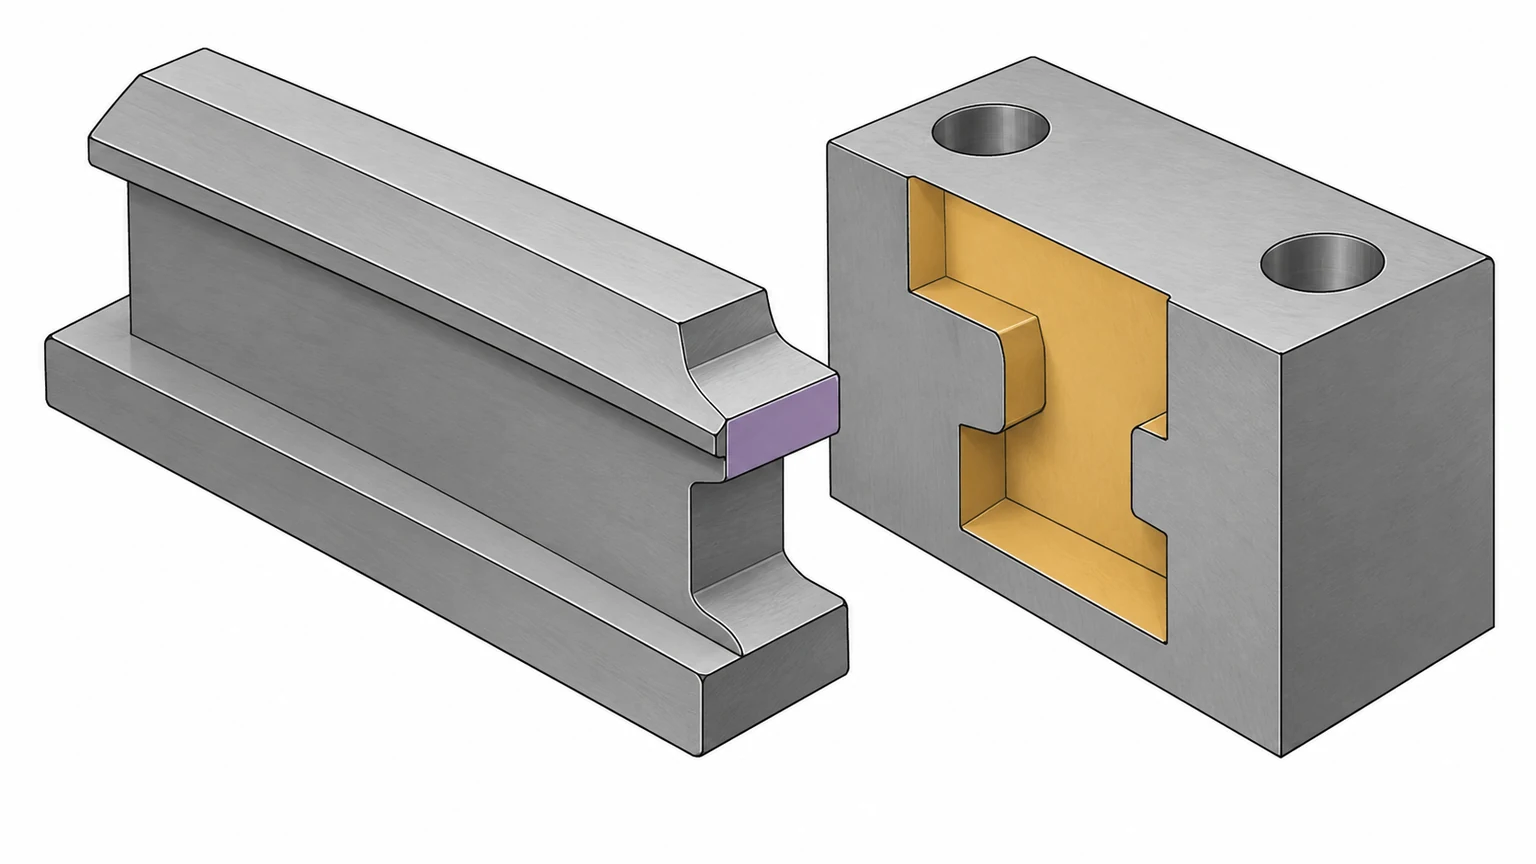
First mark the locating profile and define its texture, form and edge requirements. Then establish whether the clearance profile has a separate functional or workmanship limit. If a uniform appearance is genuinely required, include it explicitly rather than assuming it follows from identical nominal Ra values.
Next check the route. A final skim strategy might be sufficient for the locating profile. If subsequent polishing is required, allowance and edge protection must be planned; hand-finishing after achieving final size can round an edge or change the fit. Inspect after the last material-removing operation, not only at the EDM machine.
The cost discussion then becomes concrete: additional finishing time is directed to a named function. The alternative is to specify the tightest texture everywhere, pay for it everywhere and still overlook a local edge requirement that actually controls assembly.
Сделайте требование к чистоте поверхности сопоставимым между предложениями
A comparable quotation should state whether the delivered part is rough cut, skim finished or subsequently finished. It should also identify which surfaces carry the requirement, how final dimensions are protected and which inspection evidence is included. General claims about machine precision do not answer those questions.
For discussions of Jucheng wire EDM services, provide the drawing revision, CAD model, material and condition, thickness changes, quantity and marked functional surfaces. Add surface-integrity requirements when applicable. Capability and inspection feasibility should be assessed against that package rather than an isolated roughness number.
If two offers differ, compare scope before changing the tolerance. One may include profile inspection and finishing of a cut-off area while the other stops at a rough contour. Clarifying exclusions is more useful than asking both suppliers to promise a smaller Ra without discussing how it is measured.
Keep the accepted first-article evidence with the approved process revision. On repeat orders, a change in material condition, section thickness or finishing route can invalidate assumptions that were reasonable for the original part. Similar-looking surfaces are not a substitute for change control.
Перед утверждением готового образца
Does another skim pass always make the part better?
Нет. Это изменяет время и съём материала, а польза зависит от предшествующего реза и управляемости процесса. Результат необходимо проверять на соответствие требованиям к текстуре, форме и размеру в совокупности.
Может ли плоский контрольный образец заменить измерение на детали?
Только если согласованным методом установлено, что он представляет требуемое состояние. Разная толщина, промывка или доступность могут сделать удобный образец нерепрезентативным.
Стоит ли мне требовать зеркальную отделку для скользящего компонента?
Указывайте функциональную текстуру и любые применимые требования к направлению следов обработки или дефектам вместо того, чтобы полагаться на формулировку «зеркальная отделка». Блестящий внешний вид не подтверждает пригодность для конкретного скользящего или смазываемого сопряжения.
Когда выполняется окончательный контроль?
После последней операции, которая может изменить принятую поверхность или её размеры, включая любую полировку, зачистку перемычек или другую отделку. Промежуточные результаты могут поддерживать управление процессом, но не заменяют окончательную приёмку.