
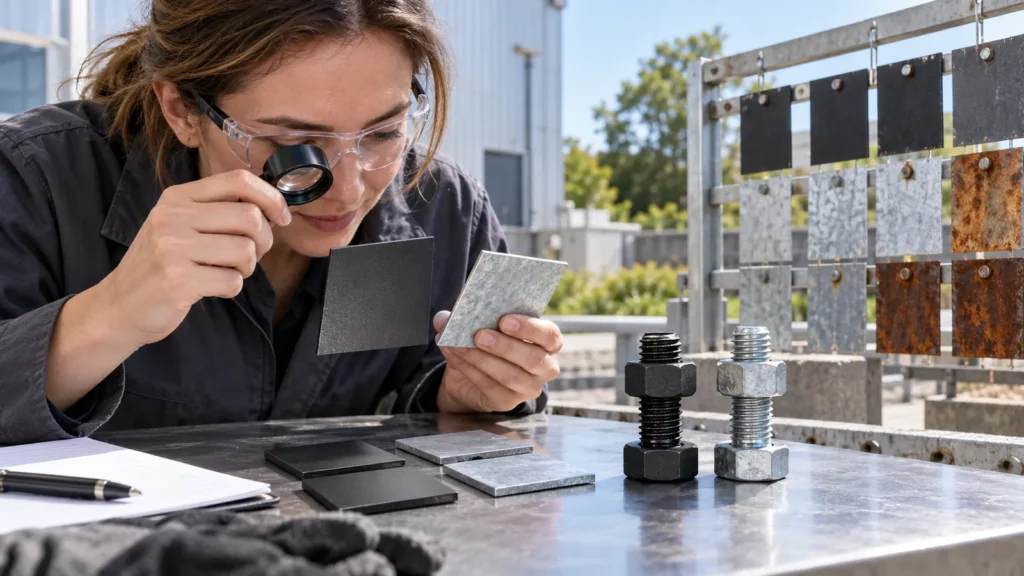
L'ossido nero viene solitamente scelto quando contano una bassa variazione dimensionale, un aspetto scuro e una protezione assistita dall'olio; la zincatura viene scelta quando è necessaria una barriera sacrificale più consistente contro la corrosione. Nessuna delle due finiture può rimediare a un drenaggio scarso, umidità intrappolata, bordi danneggiati, un metallo base inadatto o un ambiente di servizio non definito. Per i componenti CNC, la decisione va presa insieme al piano di accoppiamento, filettatura, durezza, rischio di infragilimento da idrogeno, mascheratura e ispezione post-finitura.
Definisci lo scenario di ruggine prima della finitura
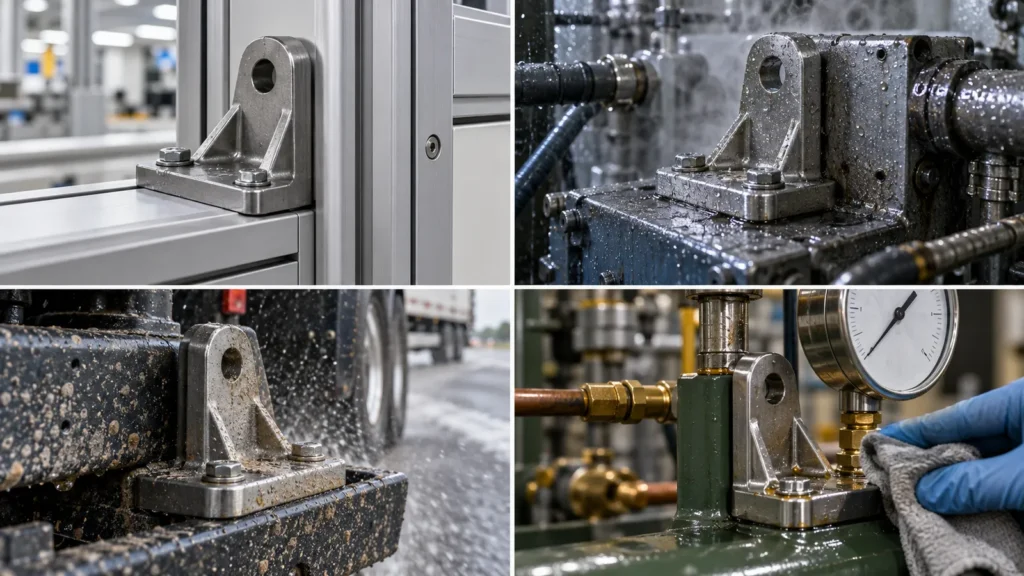
| Domanda sull'esposizione | Perché cambia la decisione |
|---|---|
| Interno, esterno, marino, lavaggio o chimico? | La gravità e il tipo di meccanismo di corrosione differiscono |
| Verranno mantenuti olio o cera? | La protezione dell'ossido nero dipende comunemente dal suo sigillante supplementare |
| Le superfici saranno soggette a sfregamento o manipolazione? | L'usura può rimuovere o danneggiare il sistema protettivo |
| I graffi sono accettabili? | Un rivestimento sacrificale e un trattamento di conversione reagiscono diversamente ai danni |
| È richiesto un metodo di prova? | Il solo nome del finissaggio non definisce le prestazioni anticorrosive |
L'aspetto può mascherare queste differenze funzionali. Un campione uniformemente nero può sembrare ideale, eppure la sua protezione può decadere rapidamente se l'olio supplementare viene rimosso dalla pulizia o dalla manipolazione. Una superficie di zinco brillante può suggerire una protezione più forte, eppure una copertura sottile sui bordi, aree danneggiate, soluzione intrappolata o il sistema di conversione sbagliato possono comunque abbreviare la vita utile.
Chiedere al fornitore di descrivere il sistema completo: preparazione, conversione o deposito, sigillante o strato di finitura, obiettivo dimensionale e verifica. Questo rende anche i futuri ordini di sostituzione più ripetibili rispetto a una descrizione d'acquisto basata solo sul colore.
Utilizzare la guida alle finiture superficiali per lavorazioni CNC quando l'ambiente potrebbe invece favorire la verniciatura, la verniciatura a polvere, la nichelatura, la passivazione o un altro trattamento specifico per il materiale.
L'ossido nero e lo zinco proteggono in modi diversi
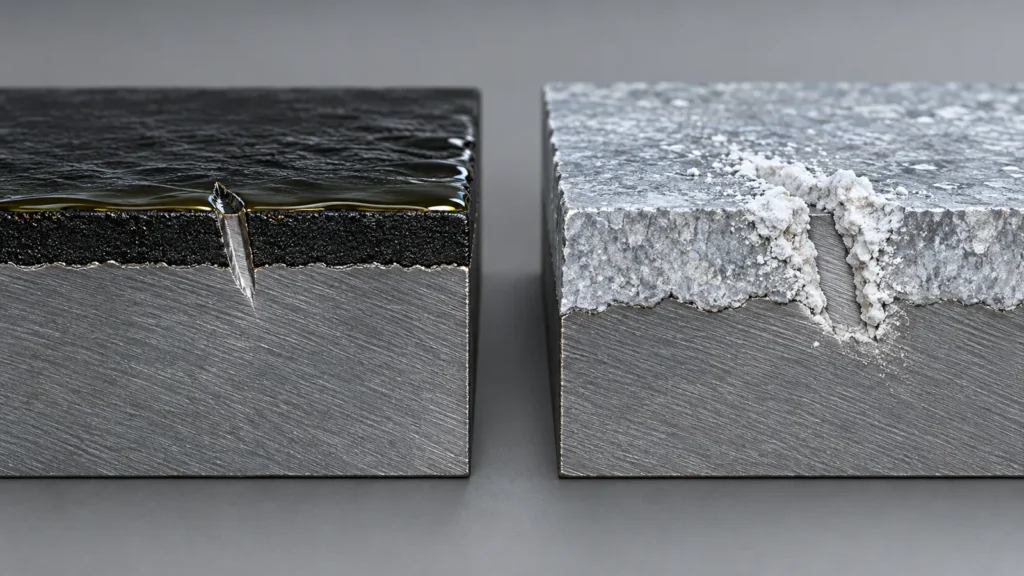
La zincatura deposita zinco sulla superficie dell'acciaio. Lo zinco può agire in modo sacrificale, proteggendo l'acciaio esposto entro i limiti del sistema di rivestimento. Lo spessore della placcatura, il rivestimento di conversione, la sigillatura, il metodo a rack o a barile, la geometria, la copertura dei bordi e il post-trattamento influenzano tutti le prestazioni e l'accoppiamento.
Distinzione pratica: l'ossidazione nera preserva bene la geometria ma offre una protezione limitata senza la sua sigillatura; lo zinco aggiunge un sistema di rivestimento più significativo ma richiede un maggiore controllo dimensionale e del rischio del materiale.
Scegli in base alle conseguenze, non al colore
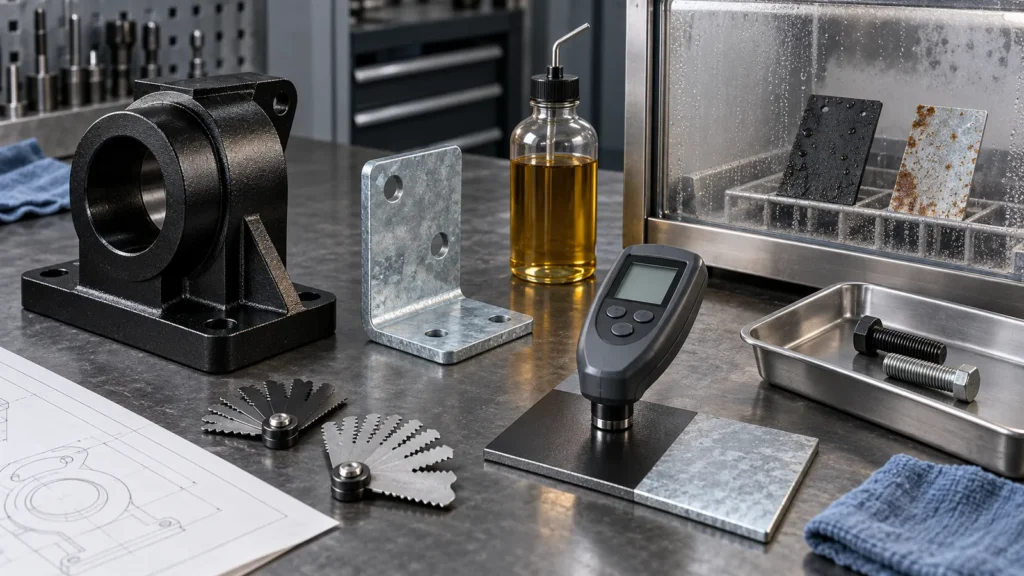
Proteggere la resistenza alla corrosione senza compromettere l'accoppiamento
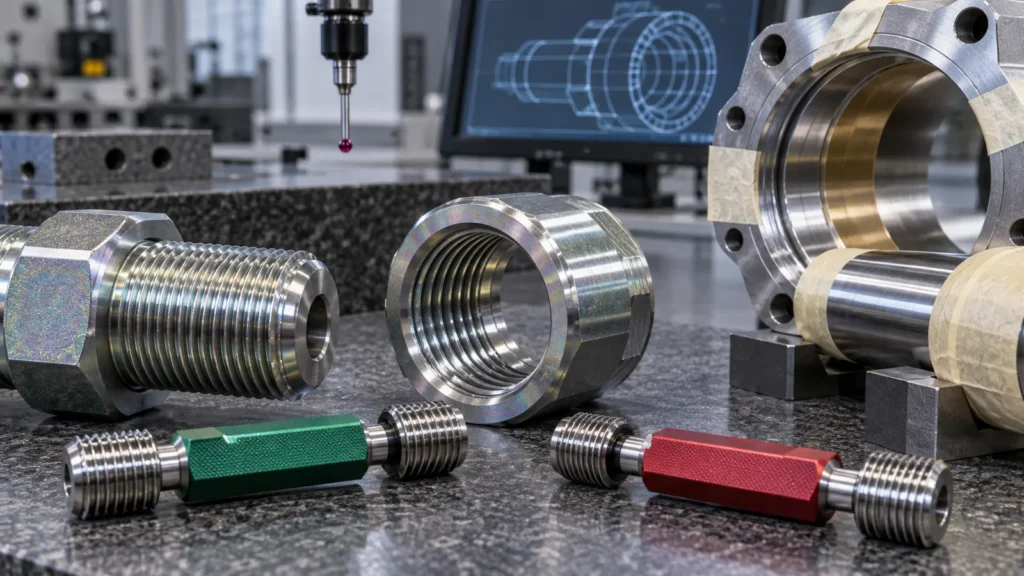
Caratteristiche che meritano una decisione esplicita
- Filettature esterne e interne, soprattutto dove contano la coppia o l'accettazione con calibro
- Sedili dei cuscinetti, fori per spine, interfacce di scorrimento e accoppiamenti forzati
- Contatti elettrici, zone di saldatura, punti di massa e superfici di tenuta
- Incavi profondi, fori ciechi, spigoli vivi e giunti sovrapposti
- Marcature laser, incisioni fini e superfici destinate all'incollaggio adesivo
L'ossidazione nera può semplificare il controllo dell'accoppiamento, ma tale vantaggio non dovrebbe essere scambiato con una protezione sul campo inadeguata. Lo zinco può migliorare la resistenza ambientale, ma il suo spessore e la sua copertura richiedono una strategia di disegno. La via corretta bilancia entrambe le conseguenze.
L'acciaio ad alta resistenza richiede una revisione del rischio separata
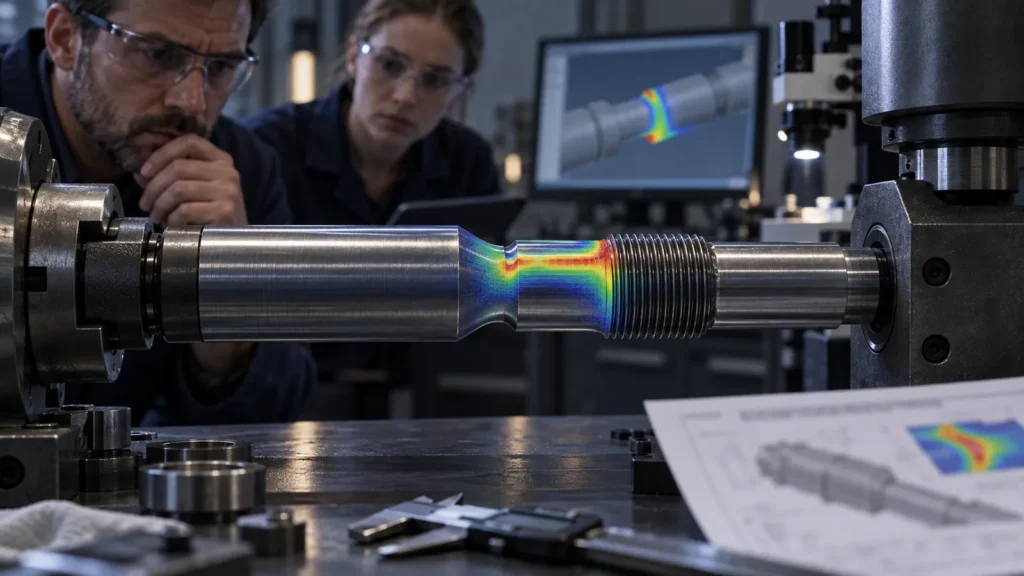
Fornire la designazione esatta del materiale, il trattamento termico, la condizione di durezza o resistenza e la norma di riferimento. Il fornitore del processo potrà quindi valutare le restrizioni di pulizia, l'idoneità alla placcatura, i requisiti di distensione, la tempistica e la verifica. Se questi dati non sono noti, non approvare la zincatura solo in base a una tabella generica delle finiture.
Anche la concentrazione delle tensioni è importante. Filettature, intagli, transizioni brusche, accoppiamenti forzati e sezioni piccole altamente sollecitate possono tollerare meno un errore nella condizione del materiale rispetto a una staffa spessa e non sollecitata. La revisione del rivestimento deve quindi includere il modo in cui il particolare è sollecitato, non solo quale acciaio è elencato nella distinta base.
Se i controlli del rischio richiesti rendono il ciclo proposto impraticabile, la risposta ingegneristica può essere un rivestimento diverso, una condizione del materiale diversa o una lega resistente alla corrosione. Cambiare la finitura senza riesaminare il progetto sposta soltanto l'incertezza a valle.
Ispezionare il sistema di rivestimento, non solo la tonalità
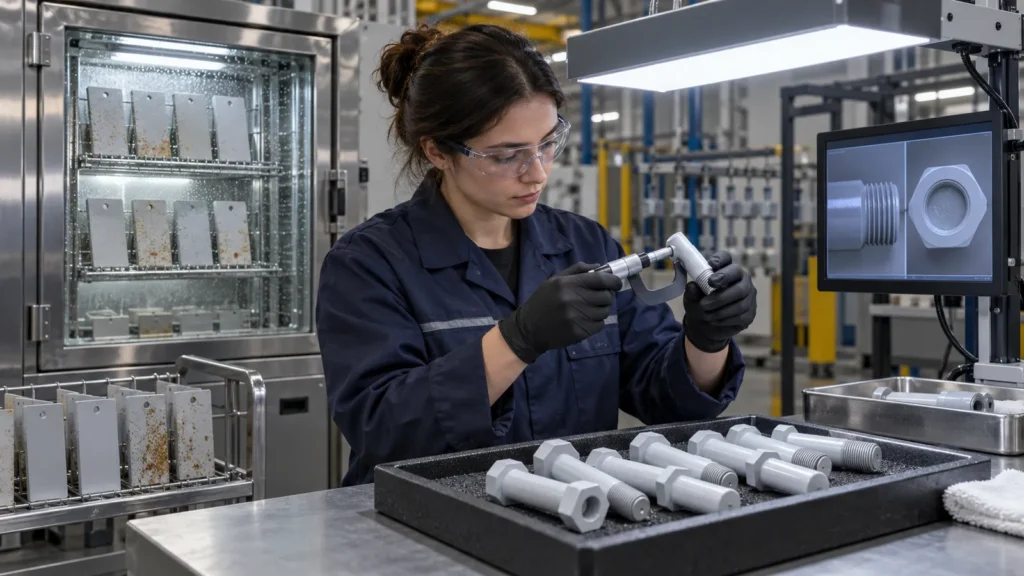
- Verificare il materiale base e la condizione del trattamento termico.
- Confermare la specifica di processo, il tipo di rivestimento o conversione, il sigillante supplementare e il colore ove richiesto.
- Misurare le dimensioni critiche finite e l'accettazione delle filettature dopo la lavorazione.
- Controllare copertura, bruciature, bolle, vaiolature, segni di contatto, macchie e soluzione intrappolata secondo le zone visive concordate.
- Applicare prove di corrosione o adesione solo con campioni, metodi e criteri di accettazione definiti.
- Proteggere i particolari finiti durante l'imballaggio affinché lo sfregamento e l'umidità non invalidino il processo.
Consultare le pagine del processo per rivestimento in ossido nero che servizi di zincatura, quindi inserire sul disegno la classe, il colore, la tenuta, il test e i requisiti dimensionali specifici del progetto.
Tre parti, tre risposte diverse
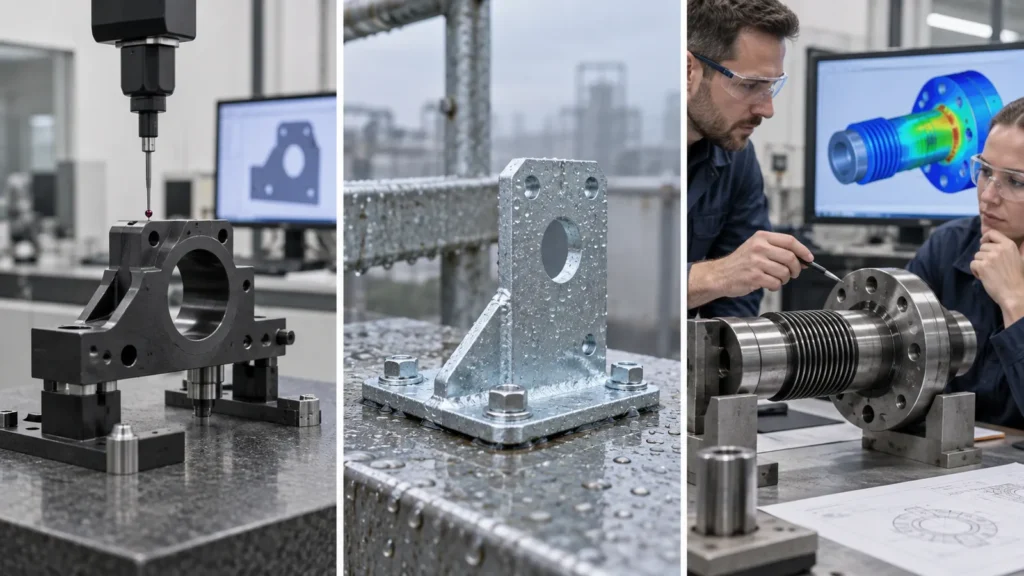
Basso abbagliamento, accoppiamenti stretti e stoccaggio controllato possono rendere attraente l'ossidazione nera con una tenuta concordata. Il piano di manutenzione e l'ambiente di movimentazione devono essere realistici.
Staffa di montaggio in acciaio generico in prossimità di umidità
La zincatura può offrire il sistema di protezione più appropriato, a condizione che bordi, fori, superfici di contatto e spessore del rivestimento siano controllati.
Se la staffa viene successivamente verniciata, messa a massa, saldata o incollata, il sistema di zincatura deve supportare anche tale operazione a valle. Una finitura ottimizzata solo per la corrosione da stoccaggio può creare problemi di adesione o elettrici durante l'assemblaggio.
Componente temprato sottoposto a carico
La prima decisione non riguarda il colore. Consiste nel verificare se il materiale e lo stato tensionale possono utilizzare in sicurezza il ciclo di elettrodeposizione proposto secondo la specifica applicabile. Dopo la revisione ingegneristica potrebbe essere necessaria una finitura o un processo alternativo.
Questi casi illustrano perché una libreria di finiture non dovrebbe mai essere utilizzata come selettore con un solo clic. Ambiente, manutenzione, geometria, carico, interfacce e ispezione determinano insieme il percorso.
Cosa deve indicare una richiesta di offerta completa
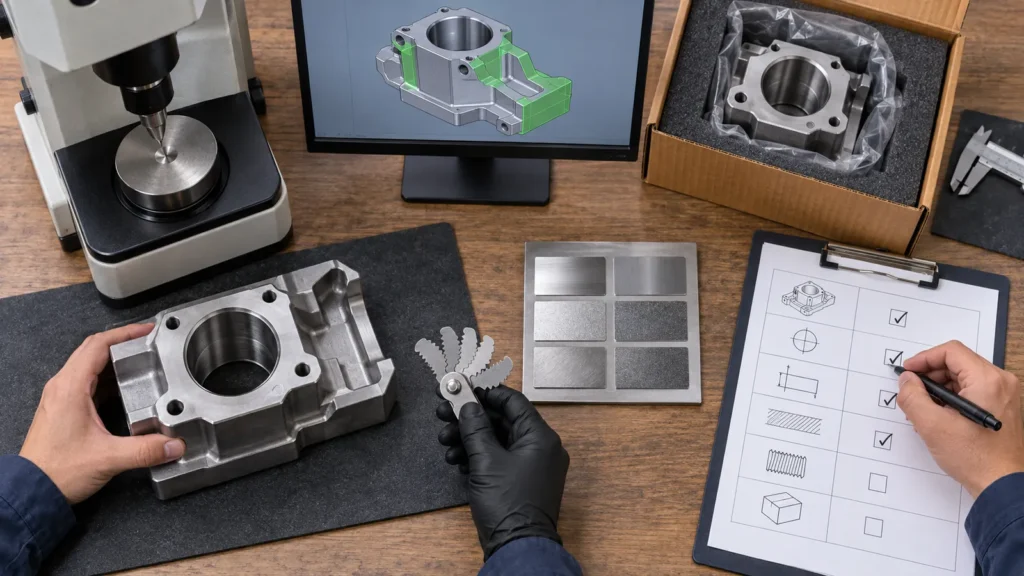
Queste informazioni consentono di pianificare insieme i cicli di lavorazione e finitura. Prevengono il comune conflitto in fase avanzata in cui la scelta anticorrosiva modifica un accoppiamento già lavorato a misura finale.
Domande dell'acquirente in sintesi
Non darlo per scontato. Esposizione, sigillatura, manutenzione, drenaggio, abrasione e durata richiesta determinano l'idoneità. Per un'esposizione esterna o salina prolungata, confrontare sistemi di rivestimento più robusti rispetto a un requisito di prova e servizio definito.
La zincatura modifica la dimensione della filettatura?
Può farlo. L'accumulo del rivestimento influisce diversamente sulle filettature interne ed esterne e può richiedere tolleranze, mascheratura, misurazione post-processo o un'altra strategia di filettatura. Specificare la condizione di accettazione dopo la zincatura.
Lo zinco può essere reso nero?
I sistemi di rivestimento in zinco possono includere diverse finiture di conversione e colori, ma lo “zinco nero” non è lo stesso processo dell'ossidazione nera. Specificare il sistema di rivestimento e il requisito di prestazione, non solo il colore.