
L'oxyde noir est généralement choisi lorsque de faibles variations dimensionnelles, un aspect sombre et une protection assistée par huile importent ; le zingage est choisi lorsqu'une barrière sacrificielle de corrosion plus substantielle est requise. Aucun de ces finis ne peut compenser un mauvais drainage, une humidité piégée, des bords endommagés, un métal de base inadapté ou un environnement de service indéfini. Pour les pièces CNC, la décision doit s'inscrire aux côtés de l'ajustement, du filetage, de la dureté, du risque de fragilisation par l'hydrogène, du masquage et du plan d'inspection après finition.
Nommer le scénario de rouille avant la finition
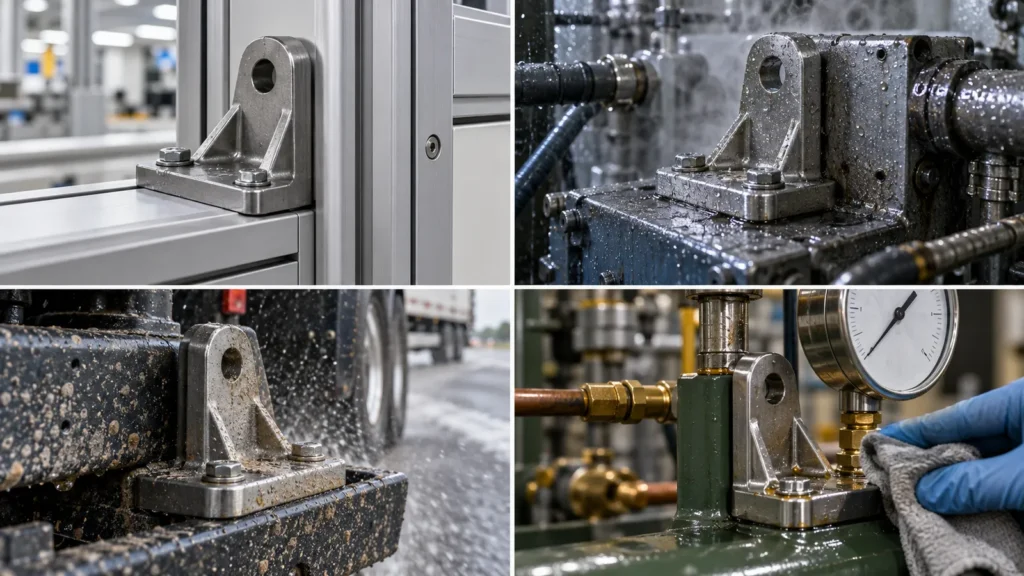
“ Prévenir la rouille ” est trop vague pour la sélection d'un procédé. Un montage utilisé à l'intérieur, une fixation exposée aux projections routières, un calibre de précision stocké avec de l'huile protectrice et un support manipulé en extérieur font face à des conditions d'humidité, de sel, d'abrasion, de température et de maintenance différentes.
| Question d'exposition | Pourquoi cela change la décision |
|---|---|
| Intérieur, extérieur, marin, lavage ou chimique ? | La sévérité et le type de mécanisme de corrosion diffèrent |
| De l'huile ou de la cire seront-elles entretenues ? | La protection de l'oxyde noir dépend généralement de son scellement complémentaire |
| Les surfaces seront-elles frottées ou manipulées ? | L'usure peut retirer ou endommager le système de protection |
| Les rayures sont-elles acceptables ? | Un revêtement sacrificiel et une finition de conversion réagissent différemment aux dommages |
| Une méthode d'essai est-elle requise ? | Le nom du fini seul ne définit pas la performance de corrosion |
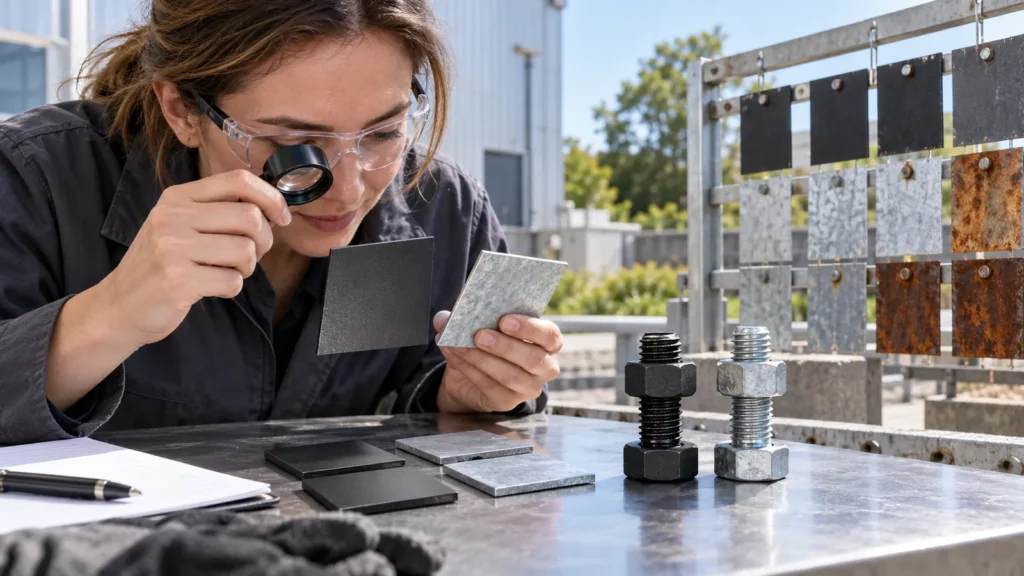
L'apparence peut masquer ces différences fonctionnelles. Un échantillon uniformément noir peut sembler idéal, mais sa protection peut chuter rapidement si l'huile complémentaire est éliminée par le nettoyage ou la manipulation. Une surface de zinc brillant peut suggérer une protection plus forte, mais une couverture mince aux bords, des zones endommagées, une solution piégée ou un mauvais système de conversion peuvent encore raccourcir la durée de vie.
Demandez au fournisseur de décrire le système complet : préparation, conversion ou dépôt, scellement ou couche de finition, cible dimensionnelle et vérification. Cela rend également les commandes de remplacement futures plus reproductibles qu'une description d'achat basée uniquement sur la couleur.
Utilisez le guide des finitions de surface en usinage CNC lorsque l'environnement peut plutôt favoriser la peinture, le revêtement en poudre, le nickelage, la passivation ou un autre traitement spécifique au matériau.
L'oxydation noire et le zinc protègent de manières différentes
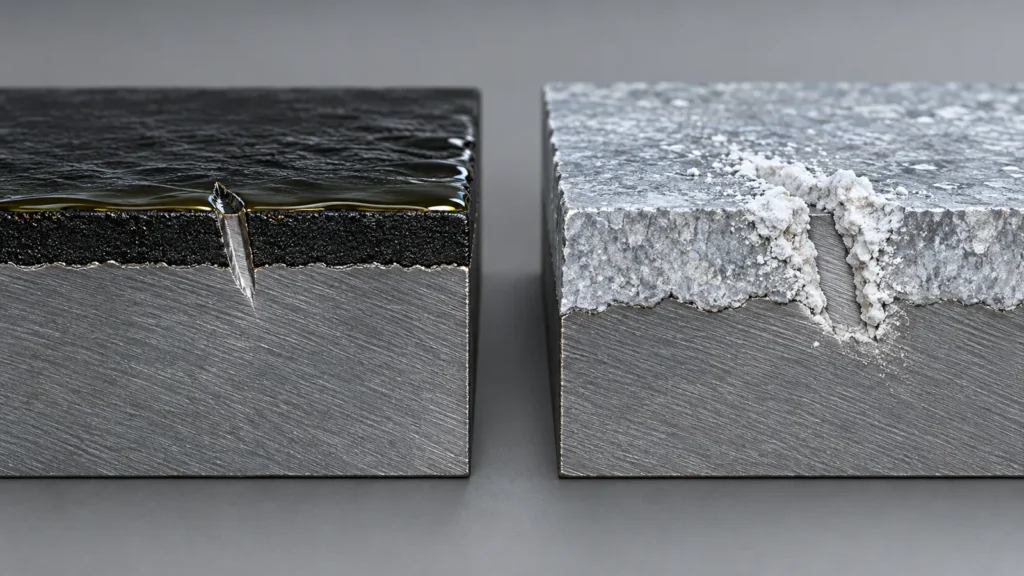
L'oxydation noire est un traitement de conversion qui produit une surface sombre sur des matériaux ferreux appropriés. Son effet dimensionnel est faible comparé à un revêtement métallique ajouté, ce qui le rend attractif pour l'outillage de précision, les montages et les composants où l'apparence et l'ajustement comptent. La protection est normalement liée à l'huile, à la cire ou à un autre scellement complémentaire et à l'environnement réel de stockage ou d'exploitation.
Le zingage dépose du zinc sur la surface de l'acier. Le zinc peut agir par sacrifice, protégeant l'acier exposé dans les limites du système de revêtement. L'épaisseur du revêtement, le traitement de conversion, le scellement, la méthode sur rack ou en tonneau, la géométrie, la couverture des bords et le post-traitement influent tous sur la performance et l'ajustement.
Distinction pratique : l'oxydation noire préserve bien la géométrie mais offre une protection limitée sans son scellement ; le zinc ajoute un système de revêtement plus significatif mais exige davantage de maîtrise dimensionnelle et des risques liés au matériau.
Choisir selon les conséquences, pas selon la couleur
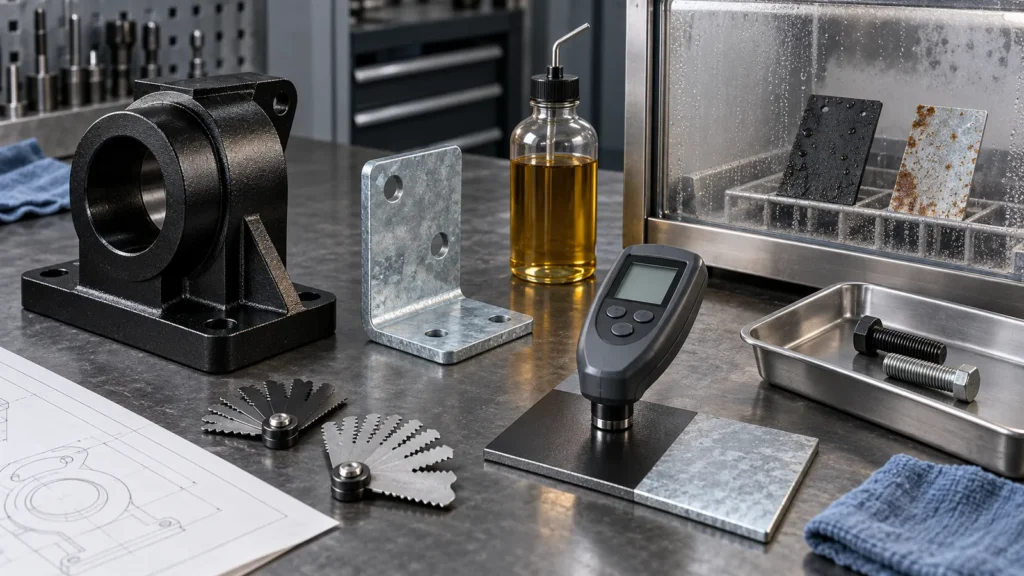
| Facteur d'ingénierie | Oxydation noire | Zingage |
|---|---|---|
| Motif de conception typique | Aspect sombre à faible éblouissement et variation dimensionnelle minimale | Protection anticorrosion sacrificielle sur l'acier |
| Effet dimensionnel | Relativement petit | L'épaisseur ajoutée du revêtement doit être prise en compte dans les ajustements et les filetages |
| Dépendance à la maintenance | Repose souvent sur l'état de l'huile, de la cire ou du joint | Dépend du système de revêtement, de l'épaisseur, des dommages et de l'exposition |
| Apparence | Caractère noir foncé ou bleu-noir | Revêtement métallique avec couleur dépendant de la finition |
| Risque critique | Surestimer la protection anticorrosion après perte de l'huile | Modification des ajustements, accumulation irrégulière et risques de fragilisation spécifiques au matériau |
Protéger la résistance à la corrosion sans compromettre l'ajustement
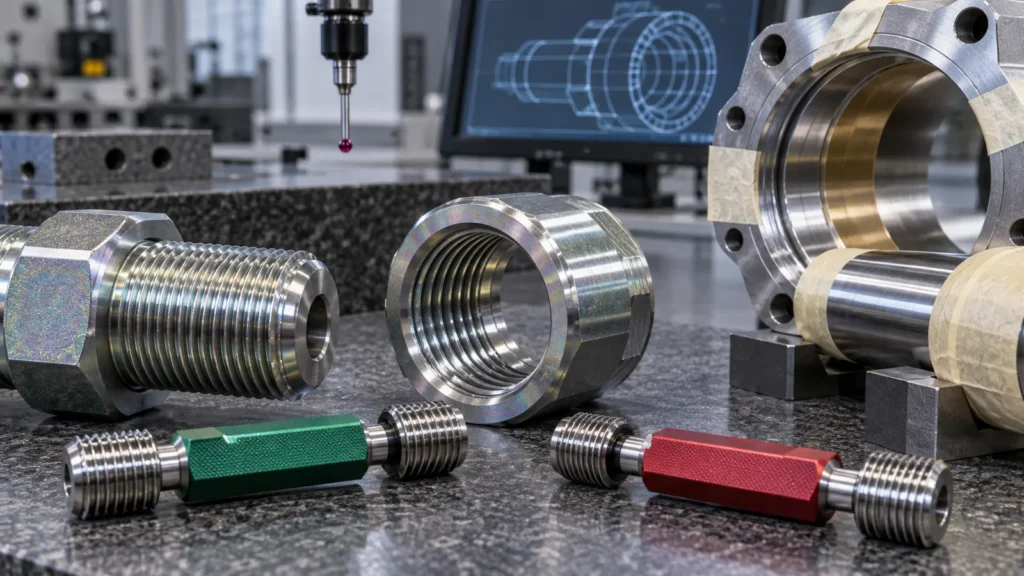
Le revêtement s'accumule sur les surfaces exposées. Un arbre peut devenir plus gros, un alésage plus petit et un filetage plus serré. Les angles et les zones à forte densité de courant peuvent se comporter différemment des renfoncements. Si le plan ne donne que les dimensions finales et une note de revêtement, le fournisseur doit savoir quelles caractéristiques sont usinées avec surépaisseur, masquées, obturées, reprises au taraudage ou inspectées après finition.
Caractéristiques qui méritent une décision explicite
- Filetages externes et internes, en particulier lorsque le couple ou l'acceptation par calibre importe
- Tourillons de palier, trous de goujon, interfaces de glissement et ajustements serrés
- Contacts électriques, zones de soudure, points de masse et faces d'étanchéité
- Évidements profonds, trous borgnes, arêtes vives et joints à recouvrement
- Marquages laser, gravure fine et surfaces destinées au collage adhésif
Le noircissement peut simplifier la maîtrise des ajustements, mais cet avantage ne doit pas être sacrifié au détriment d'une protection insuffisante sur le terrain. Le zinc peut améliorer la résistance environnementale, mais son épaisseur et sa couverture nécessitent une stratégie de plan. La bonne voie équilibre ces deux conséquences.
L'acier à haute résistance exige une analyse de risque distincte
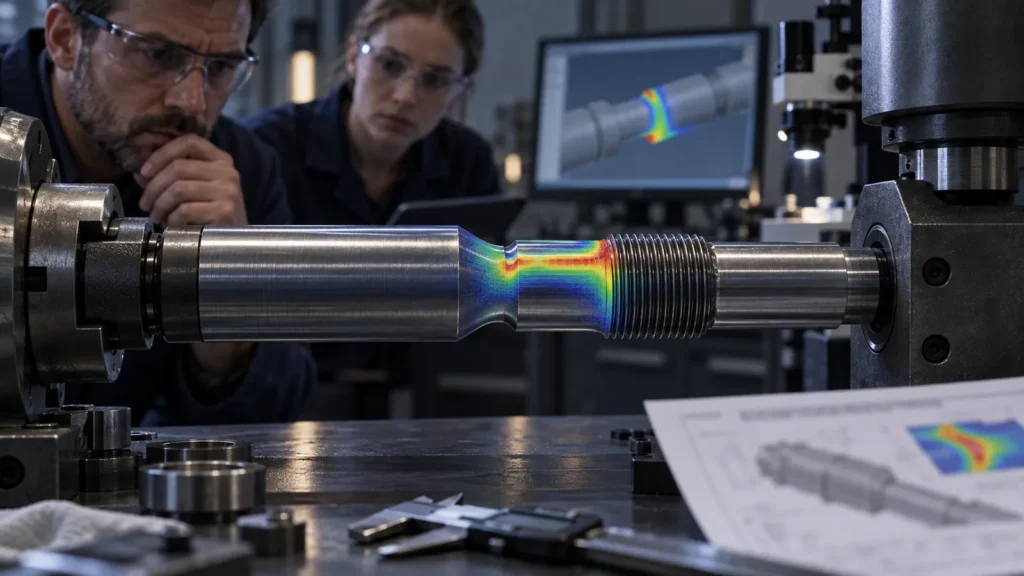
L'électrodéposition et les préparations associées peuvent introduire de l'hydrogène dans les aciers à haute résistance sensibles. La signification du risque de fragilisation dépend de la résistance du matériau, de la dureté, des contraintes résiduelles, de la géométrie, du prétraitement, de la voie de revêtement et de la spécification applicable. Ce n'est pas un détail à ajouter après le devis.
Fournir la nuance exacte du matériau, le traitement thermique, l'état de dureté ou de résistance et la norme applicable. Le fournisseur de procédé peut alors évaluer les restrictions de nettoyage, l'aptitude au dépôt, les exigences de dégagement, le calendrier et la vérification. Si ces données sont inconnues, ne pas approuver la galvanisation au zinc sur la seule base d'un tableau générique de finition.
La concentration de contraintes compte aussi. Les filetages, entailles, transitions brusques, ajustements serrés et petites sections fortement sollicitées peuvent être moins tolérants à une erreur d'état de matériau qu'une épaisse équerre non sollicitée. L'examen du revêtement doit donc inclure la manière dont la pièce est sollicitée, et pas seulement l'acier indiqué dans la nomenclature.
Si les contrôles de risque requis rendent la voie proposée impraticable, la réponse d'ingénierie peut être un autre revêtement, un autre état de matériau ou un alliage résistant à la corrosion. Changer la finition sans revoir la conception ne fait que déplacer l'incertitude en aval.
Inspecter le système de revêtement, pas seulement la teinte
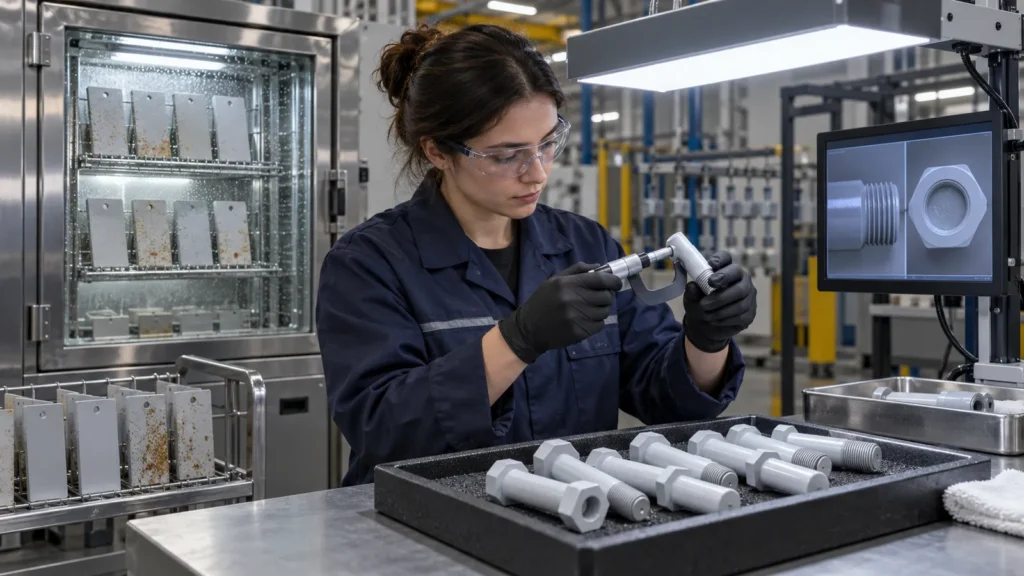
Une pièce peut paraître sombre ou brillante et manquer néanmoins son exigence fonctionnelle. L'inspection doit suivre l'intention d'achat :
- Vérifier le matériau de base et l'état du traitement thermique.
- Confirmer la spécification du procédé, le type de revêtement ou de conversion, le scellement complémentaire et la couleur lorsque requis.
- Mesurer les dimensions finies critiques et l'acceptation des filetages après traitement.
- Contrôler la couverture, les brûlures, les cloques, les piqûres, les marques de montage, les taches et les solutions emprisonnées selon les zones visuelles convenues.
- Appliquer les essais de corrosion ou d'adhérence uniquement avec des échantillons, méthodes et critères d'acceptation définis.
- Protéger les pièces finies lors de l'emballage afin que les frottements et l'humidité n'invalident pas le procédé.
Voir les pages de procédé pour revêtement d'oxyde noir et services de galvanisation à chaud, puis indiquer sur le plan la classe, la couleur, le scellement, l'essai et les exigences dimensionnelles propres au projet.
Trois pièces, trois réponses différentes
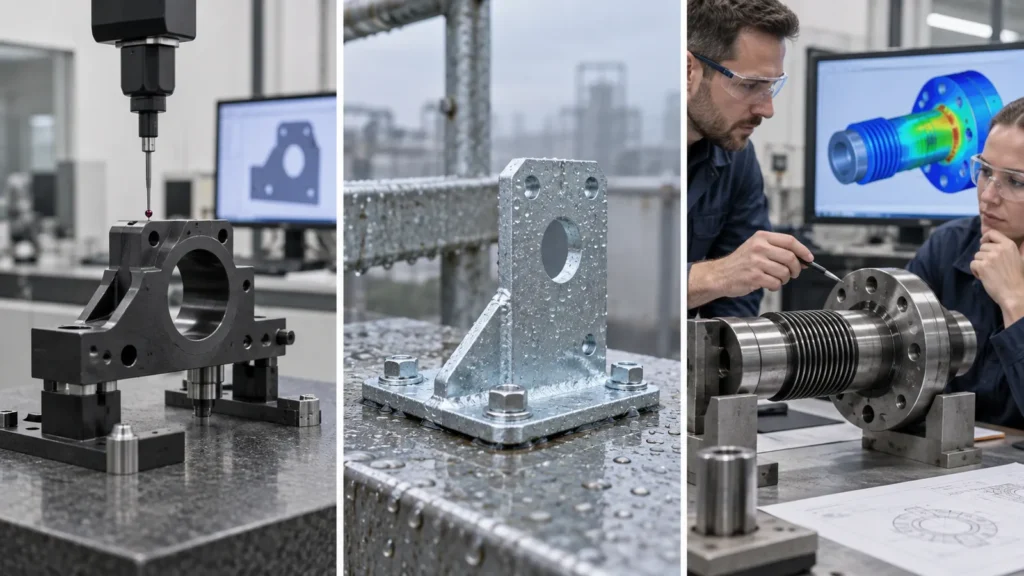
Gabarit d'inspection de précision utilisé en intérieur
Un faible reflet, des ajustements serrés et un stockage contrôlé peuvent rendre le noircissement à l'oxyde noir avec un scellement convenu attractif. Le plan de maintenance et l'environnement de manutention doivent être réalistes.
Support de montage en acier général à proximité d'une zone humide
Le zingage peut offrir le système de protection le plus approprié, à condition que les bords, les trous, les faces de contact et l'épaisseur du revêtement soient maîtrisés.
Si le support est ensuite peint, mis à la masse, soudé ou collé, le système de zinc doit également prendre en charge cette opération en aval. Une finition optimisée uniquement pour la corrosion de stockage peut créer des problèmes d'adhérence ou électriques lors de l'assemblage.
Composant chargé trempé
La première décision ne porte pas sur la couleur. Il s'agit de savoir si le matériau et l'état de contrainte permettent d'utiliser en toute sécurité la voie d'électrodéposition proposée selon la spécification applicable. Une finition ou un procédé alternatif peut être requis après revue d'ingénierie.
Ces cas illustrent pourquoi une bibliothèque de finitions ne doit jamais être utilisée comme un sélecteur en un clic. L'environnement, la maintenance, la géométrie, la charge, les interfaces et le contrôle déterminent ensemble la voie à suivre.
Ce qu'une demande de devis complète doit indiquer
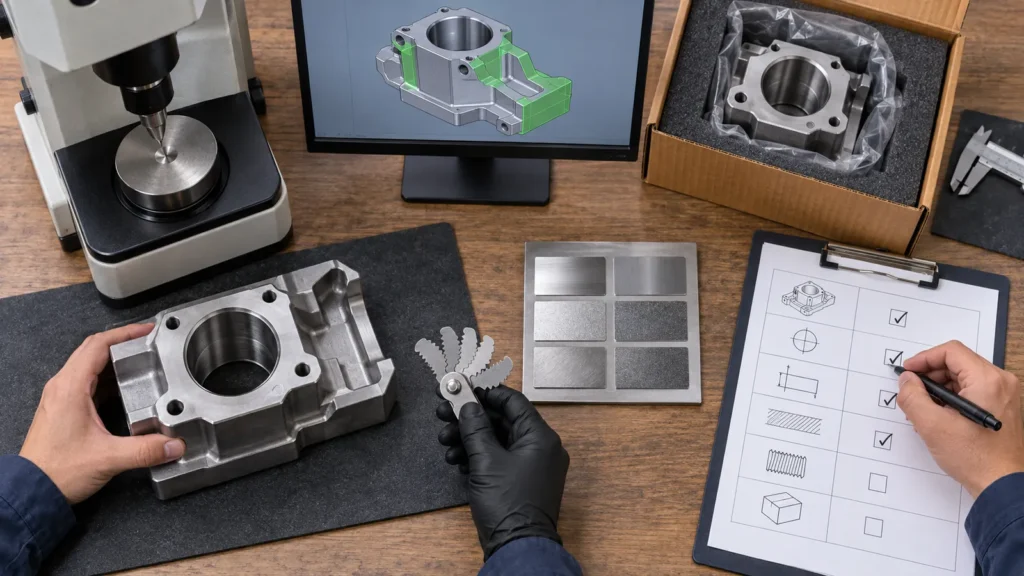
- Le matériau de base exact, le traitement thermique, la dureté et la quantité
- L'environnement de service, la maintenance prévue et, le cas échéant, l'essai de corrosion
- La spécification de finition, la classe ou le type, la couleur, le scellement et les zones d'aspect
- Les surfaces masquées et les dimensions contrôlées après finition
- Les exigences de calibre de filetage, d'ajustement, d'adhérence, de corrosion ou de documentation
- Les attentes en matière d'emballage et de stockage des pièces finies
Ces informations permettent de planifier ensemble les voies d'usinage et de finition. Elles évitent le conflit tardif courant dans lequel le choix de protection contre la corrosion modifie un ajustement déjà usiné à la cote finale.
Questions de l'acheteur en un coup d'œil
Le noircissement est-il suffisamment résistant à la corrosion pour un usage extérieur ?
Ne le présumez pas. L'exposition, le scellement, la maintenance, le drainage, l'abrasion et la durée de vie requise déterminent l'adéquation. Pour une exposition extérieure ou saline prolongée, comparez des systèmes de revêtement plus robustes par rapport à un essai et une exigence de service définis.
La galvanisation au zinc modifie-t-elle la taille du filetage ?
Cela peut arriver. L'accumulation du revêtement affecte différemment les filetages internes et externes et peut nécessiter une tolérance, un masquage, un contrôle dimensionnel après traitement ou une autre stratégie de filetage. Précisez la condition d'acceptation après galvanisation.
Le zinc peut-il être rendu noir ?
Les systèmes de revêtement au zinc peuvent inclure différents finis de conversion et couleurs, mais le “ zinc noir ” n'est pas le même procédé que l'oxyde noir. Spécifiez le système de revêtement et l'exigence de performance, pas seulement la couleur.