
Brünierung wird in der Regel gewählt, wenn geringe Maßänderung, dunkles Aussehen und ölunterstützter Schutz wichtig sind; Verzinkung wird gewählt, wenn eine substanziellere Opferkorrosionsbarriere erforderlich ist. Keine der beiden Oberflächenbehandlungen kann schlechte Entwässerung, eingeschlossene Feuchtigkeit, beschädigte Kanten, ein ungeeignetes Grundmetall oder eine undefinierte Einsatzumgebung retten. Bei CNC-Teilen gehört die Entscheidung neben die Passung, das Gewinde, die Härte, das Risiko der Wasserstoffversprödung, die Maskierung und den Inspektionsplan nach der Oberflächenbehandlung.
Das Rost-Szenario vor der Oberflächenbehandlung benennen
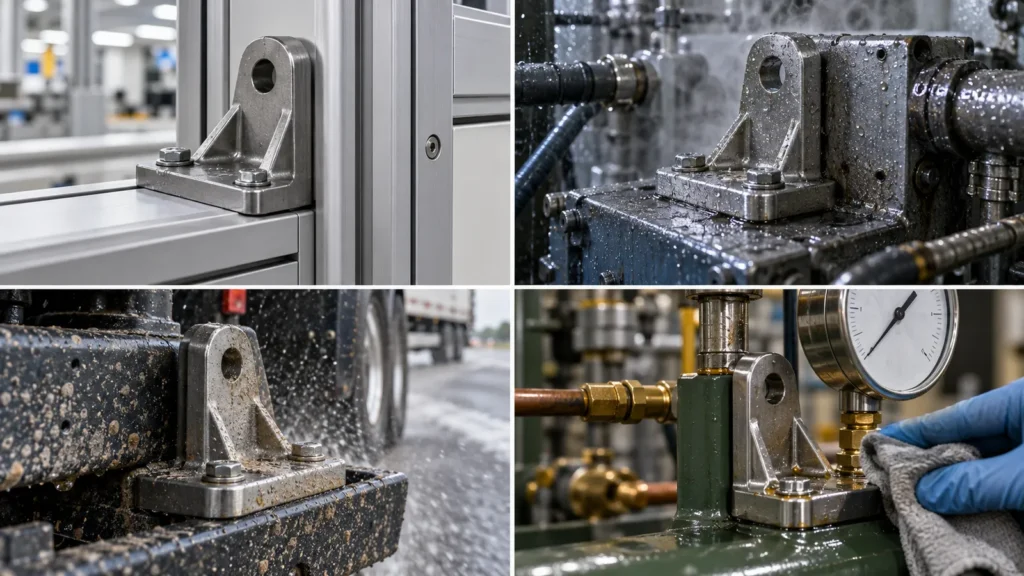
“Rost verhindern” ist zu allgemein für die Verfahrensauswahl. Eine im Innenbereich verwendete Vorrichtung, ein Straßenspritzwasser ausgesetzter Befestiger, ein mit Schutzöl gelagertes Präzisionsmessgerät und eine im Außenbereich gehandhabte Halterung sind unterschiedlichen Feuchtigkeits-, Salz-, Abrieb-, Temperatur- und Wartungsbedingungen ausgesetzt.
| Expositionsfrage | Warum sie die Entscheidung ändert |
|---|---|
| Innenbereich, Außenbereich, Marine, Abspülung oder Chemikalien? | Schweregrad und Art des Korrosionsmechanismus unterscheiden sich |
| Werden Öl oder Wachs instand gehalten? | Der Schutz durch Brünierung hängt üblicherweise von der ergänzenden Versiegelung ab |
| Werden Oberflächen gerieben oder gehandhabt? | Verschleiß kann das Schutzsystem entfernen oder beschädigen |
| Sind Kratzer akzeptabel? | Eine Opferbeschichtung und eine Konversionsschicht reagieren unterschiedlich auf Beschädigung |
| Ist eine Prüfmethode erforderlich? | Der Finish-Name allein definiert nicht die Korrosionsleistung |
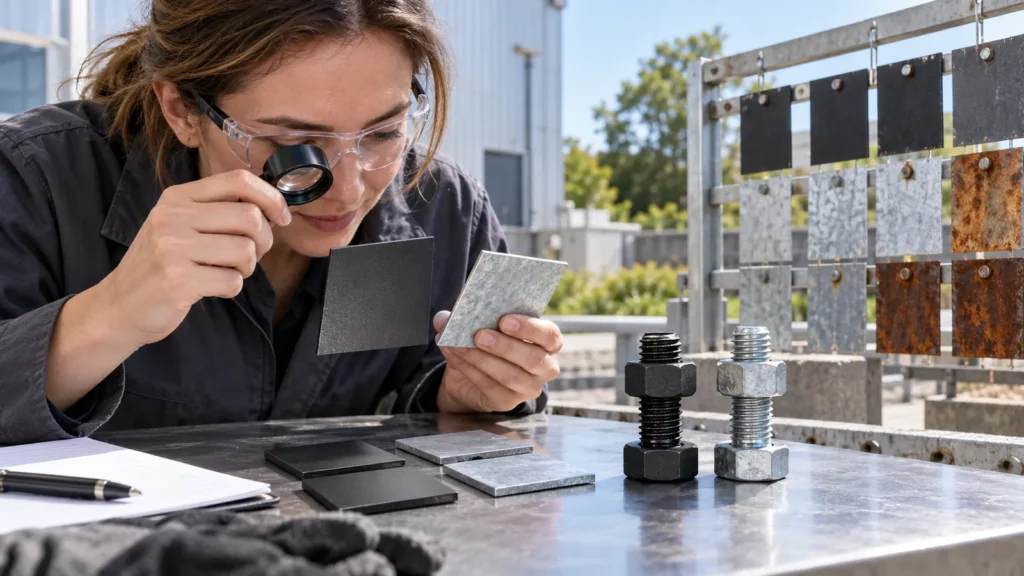
Das Aussehen kann diese funktionellen Unterschiede verschleiern. Eine gleichmäßig schwarze Probe mag ideal erscheinen, doch ihr Schutz kann schnell nachlassen, wenn das ergänzende Öl durch Reinigung oder Handhabung entfernt wird. Eine glänzende Zinkoberfläche mag einen stärkeren Schutz suggerieren, doch eine dünne Beschichtung an Kanten, beschädigte Bereiche, eingeschlossene Lösung oder das falsche Konversionssystem können die Lebensdauer dennoch verkürzen.
Bitten Sie den Lieferanten, das vollständige System zu beschreiben: Vorbereitung, Konversion oder Abscheidung, Versiegelung oder Decklack, dimensionale Zielvorgabe und Verifizierung. Dies macht auch zukünftige Nachbestellungen reproduzierbarer als eine Bestellbeschreibung, die sich nur auf die Farbe stützt.
Verwenden Sie den Leitfaden zu CNC-Bearbeitungsoberflächen wenn die Umgebung stattdessen Lackieren, Pulverbeschichten, Vernickeln, Passivieren oder eine andere materialspezifische Behandlung begünstigen könnte.
Brünierung und Verzinkung schützen auf unterschiedliche Weise
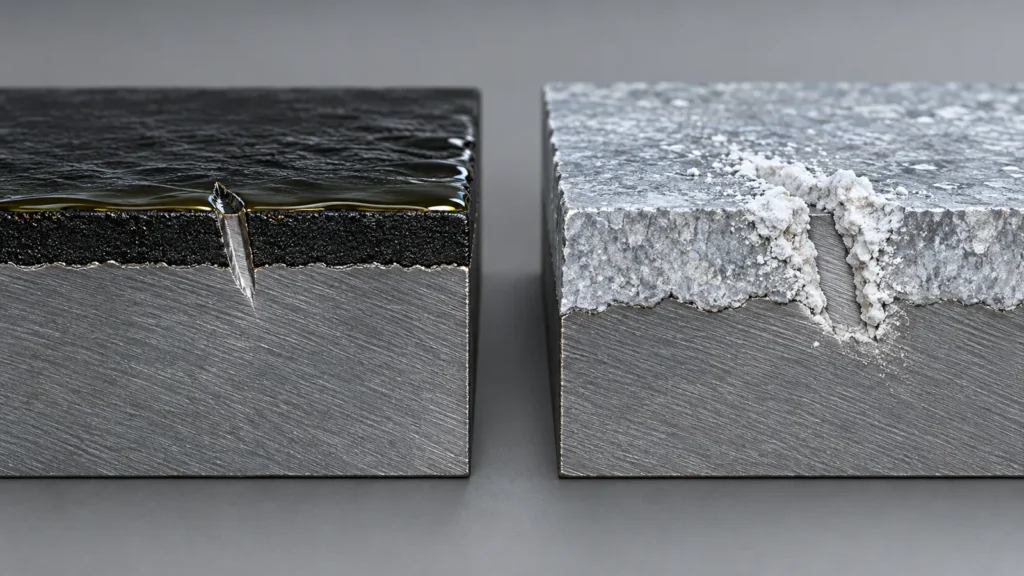
Brünierung ist eine Konversionsbehandlung, die auf geeigneten eisenhaltigen Werkstoffen eine dunkle Oberfläche erzeugt. Ihr dimensionaler Effekt ist gering im Vergleich zu einer zusätzlichen metallischen Beschichtung, was sie für Präzisionswerkzeuge, Vorrichtungen und Komponenten attraktiv macht, bei denen Aussehen und Passung wichtig sind. Der Schutz ist normalerweise an das Öl, Wachs oder eine andere ergänzende Versiegelung und an die tatsächliche Lager- oder Betriebsumgebung gebunden.
Beim Verzinken wird Zink auf der Stahloberfläche abgeschieden. Zink kann als Opferanode wirken und freiliegenden Stahl innerhalb der Grenzen des Beschichtungssystems schützen. Beschichtungsdicke, Konversionsschicht, Versiegelung, Gestell- oder Trommelverfahren, Geometrie, Kantenabdeckung und Nachbehandlung beeinflussen alle die Leistung und Passung.
Praktische Unterscheidung: Brünierung bewahrt die Geometrie gut, bietet aber ohne ihre Versiegelung nur begrenzten Schutz; Zink fügt ein aussagekräftigeres Beschichtungssystem hinzu, erfordert jedoch mehr Kontrolle hinsichtlich Dimensionen und Materialrisiken.
Nach Konsequenz wählen, nicht nach Farbe
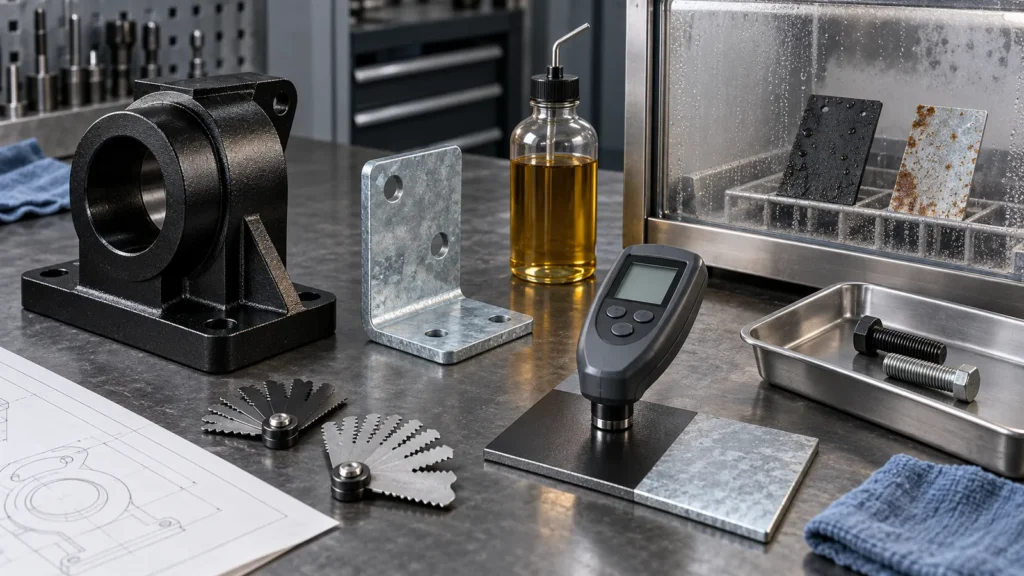
| Technischer Faktor | Brünierung | Verzinkung |
|---|---|---|
| Typisches Konstruktionsmotiv | Dunkle, blendungsarme Optik und minimale Maßänderung | Opferische Korrosionsschutzschicht auf Stahl |
| Dimensionswirkung | Relativ gering | Zusätzliche Beschichtungsdicke muss bei Passungen und Gewinden berücksichtigt werden |
| Abhängigkeit von der Wartung | Beruht oft auf dem Zustand von Öl, Wachs oder Dichtung | Hängt von Beschichtungssystem, Dicke, Beschädigung und Exposition ab |
| Erscheinungsbild | Dunkelbrauner oder blauschwarzer Charakter | Metallische Beschichtung mit oberflächenabhängiger Farbe |
| Kritisches Risiko | Überschätzung des Korrosionsschutzes nach Verlust des Öls | Änderung der Passung, ungleichmäßiger Aufbau und werkstoffspezifische Versprödungsprobleme |
Korrosionsbeständigkeit schützen, ohne die Passung zu ruinieren
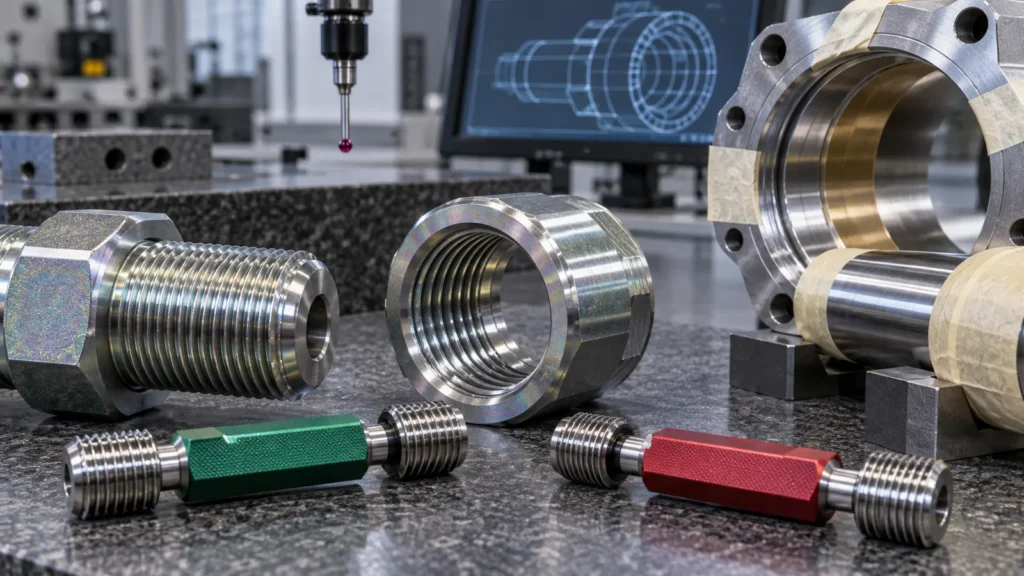
Die Beschichtung wächst auf freiliegenden Oberflächen. Eine Welle kann größer, eine Bohrung kleiner und ein Gewinde enger werden. Ecken und Bereiche mit hoher Stromdichte können sich anders verhalten als Vertiefungen. Wenn die Zeichnung nur Endmaße und einen Beschichtungshinweis enthält, muss der Lieferant wissen, welche Merkmale mit Aufmaß bearbeitet, maskiert, verschlossen, nachgeschnitten oder nach der Endbearbeitung geprüft werden.
Merkmale, die eine ausdrückliche Entscheidung erfordern
- Außen- und Innengewinde, insbesondere wenn Drehmoment oder Lehrenakzeptanz eine Rolle spielen
- Lagerzapfen, Passbohrungen, Gleitflächen und Presssitze
- Elektrische Kontakte, Schweißzonen, Masseanschlusspunkte und Dichtflächen
- Tiefe Aussparungen, Sacklöcher, scharfe Kanten und überlappende Fügestellen
- Lasermarkierungen, feine Gravuren und für Klebeverbindungen vorgesehene Oberflächen
Brünierung kann die Passungskontrolle vereinfachen, doch dieser Vorteil sollte nicht gegen einen unzureichenden Korrosionsschutz in der Praxis eingetauscht werden. Zink kann die Beständigkeit gegen Umwelteinflüsse verbessern, doch seine Dicke und Deckung erfordern eine Zeichnungsstrategie. Der richtige Weg gleicht beide Konsequenzen aus.
Hochfester Stahl erfordert eine separate Risikobewertung
Galvanisches Beschichten und die damit verbundene Vorbehandlung können Wasserstoff in anfällige hochfeste Stähle einbringen. Ob das Risiko der Wasserstoffversprödung erheblich ist, hängt von Materialfestigkeit, Härte, Eigenspannung, Geometrie, Vorbehandlung, Beschichtungsroute und der geltenden Spezifikation ab. Dies ist kein Detail, das erst nach der Angebotserstellung ergänzt wird.
Geben Sie die genaue Werkstoffsorte, Wärmebehandlung, Härte- oder Festigkeitszustand und die maßgebliche Norm an. Der Prozesslieferant kann dann Reinigungsbeschränkungen, Eignung für die Beschichtung, Freistellungserfordernisse, Zeitplanung und Verifikation bewerten. Sind diese Angaben unbekannt, darf die Verzinkung nicht allein anhand einer allgemeinen Oberflächentabelle freigegeben werden.
Auch die Spannungskonzentration ist von Bedeutung. Gewinde, Kerben, scharfe Übergänge, Presssitze und hochbelastete kleine Querschnitte können einen Fehler beim Materialzustand weniger tolerieren als ein dickes, unbelastetes Halterungsteil. Die Beschichtungsprüfung sollte daher berücksichtigen, wie das Teil belastet wird, und nicht nur, welcher Stahl in der Stückliste aufgeführt ist.
Wenn die erforderlichen Risikomaßnahmen die vorgeschlagene Route undurchführbar machen, kann die technische Antwort eine andere Beschichtung, ein anderer Materialzustand oder eine korrosionsbeständige Legierung sein. Die Oberfläche zu ändern, ohne das Design zu überprüfen, verlagert die Unsicherheit nur stromabwärts.
Prüfen Sie das Beschichtungssystem, nicht nur den Farbton
Ein Teil kann dunkel oder hell aussehen und dennoch seine funktionale Anforderung verfehlen. Die Prüfung sollte der Kaufabsicht folgen:
- Grundwerkstoff und Wärmebehandlungszustand verifizieren.
- Prozessspezifikation, Beschichtungs- oder Konversionsart, zusätzliche Versiegelung und ggf. Farbe bestätigen.
- Kritische Fertigmaße und Gewindeabnahme nach der Bearbeitung messen.
- Abdeckung, Brandspuren, Blasen, Grübchen, Gestellmarkierungen, Flecken und eingeschlossene Lösung nach vereinbarten Sichtzonen prüfen.
- Korrosions- oder Haftungstests nur mit definierten Proben, Methoden und Abnahmekriterien anwenden.
- Fertige Teile beim Verpacken schützen, damit Reibung und Feuchtigkeit den Prozess nicht ungültig machen.
Siehe die Prozessseiten für Schwarzoxidbeschichtung und Verzinkungsdienstleistungen, und legen Sie dann die projektspezifischen Anforderungen an Klasse, Farbe, Versiegelung, Prüfung und Maße auf der Zeichnung fest.
Drei Teile, drei unterschiedliche Antworten
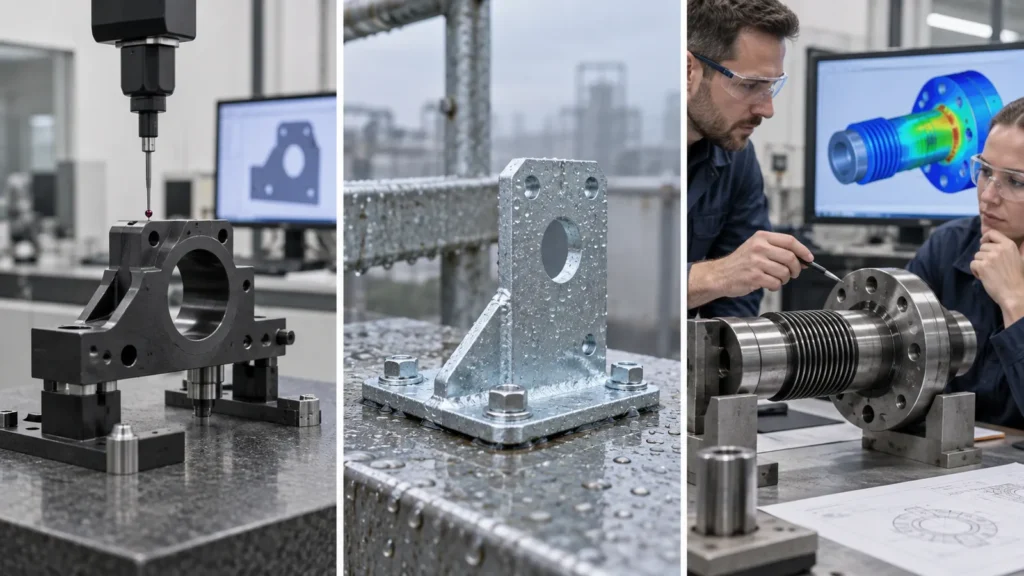
Präzisionsprüfvorrichtung für den Innenbereich
Geringe Blendung, enge Passungen und kontrollierte Lagerung können Schwarzoxid mit vereinbarter Versiegelung attraktiv machen. Der Wartungsplan und die Handhabungsumgebung müssen realistisch sein.
Allgemeiner Stahlmontagewinkel in der Nähe von Feuchtigkeit
Verzinkung kann das geeignetere Schutzsystem bieten, sofern Kanten, Löcher, Kontaktflächen und Schichtdicke kontrolliert werden.
Wenn der Winkel später lackiert, geerdet, geschweißt oder verklebt wird, muss das Zinksystem auch diesen nachgelagerten Vorgang unterstützen. Eine nur auf Lagerkorrosion optimierte Oberfläche kann bei der Montage Haftungs- oder elektrische Probleme verursachen.
Gehärtetes belastetes Bauteil
Die erste Entscheidung ist nicht die Farbe. Sie besteht darin, ob das Material und der Spannungszustand die vorgeschlagene Galvanikroute unter der maßgeblichen Spezifikation sicher nutzen können. Nach einer technischen Prüfung kann eine alternative Oberfläche oder ein alternatives Verfahren erforderlich sein.
Diese Fälle veranschaulichen, warum eine Oberflächenbibliothek niemals als Ein-Klick-Auswahl verwendet werden sollte. Umgebung, Wartung, Geometrie, Belastung, Schnittstellen und Prüfung bestimmen die Route gemeinsam.
Was eine vollständige Anfrage (RFQ) enthalten sollte
- Exaktes Grundmaterial, Wärmebehandlung, Härte und Menge
- Einsatzumgebung, erwartete Wartung und Korrosionstest, falls zutreffend
- Oberflächenspezifikation, Klasse oder Typ, Farbe, Versiegelung und Erscheinungszonen
- Abgedeckte Flächen und nach der Oberflächenbehandlung kontrollierte Maße
- Anforderungen an Gewindelehrdorn, Passung, Haftung, Korrosion oder Dokumentation
- Verpackungs- und Lagerewartungen für fertig bearbeitete Teile
Diese Informationen ermöglichen es, die Zerspanungs- und Oberflächenrouten gemeinsam zu planen. Sie verhindern den häufigen Konflikt in späten Phasen, bei dem die Korrosionswahl eine Passung verändert, die bereits auf Endmaß bearbeitet wurde.
Käuferfragen auf einen Blick
Ist Brünierung korrosionsbeständig genug für den Außeneinsatz?
Gehen Sie nicht davon aus. Exposition, Versiegelung, Wartung, Entwässerung, Abrieb und geforderte Lebensdauer bestimmen die Eignung. Für dauerhafte Außen- oder Salzwasserexposition vergleichen Sie robustere Beschichtungssysteme anhand einer definierten Test- und Einsatzanforderung.
Verändert die Verzinkung die Gewindegröße?
Das ist möglich. Schichtaufbau durch Beschichtung wirkt sich auf Innen- und Außengewinde unterschiedlich aus und kann Zugaben, Maskierung, Nachmessung im Prozess oder eine andere Gewindestrategie erfordern. Geben Sie die Abnahmebedingung nach dem Beschichten an.
Kann Zink schwarz gemacht werden?
Zinkbeschichtungssysteme können verschiedene Konversionsschichten und Farben umfassen, aber “schwarzes Zink” ist nicht dasselbe Verfahren wie Brünierung. Geben Sie das Beschichtungssystem und die Leistungsanforderung an, nicht nur die Farbe.