
El óxido negro se elige generalmente cuando importan el bajo cambio dimensional, la apariencia oscura y la protección asistida por aceite; el zincado se elige cuando se requiere una barrera de corrosión sacrificial más sustancial. Ningún acabado puede rescatar un drenaje deficiente, la humedad atrapada, los bordes dañados, un metal base inadecuado o un entorno de servicio indefinido. Para las piezas CNC, la decisión pertenece junto al ajuste, la rosca, la dureza, el riesgo de fragilización por hidrógeno, el enmascaramiento y el plan de inspección posterior al acabado.
Nombre el escenario de óxido antes del acabado
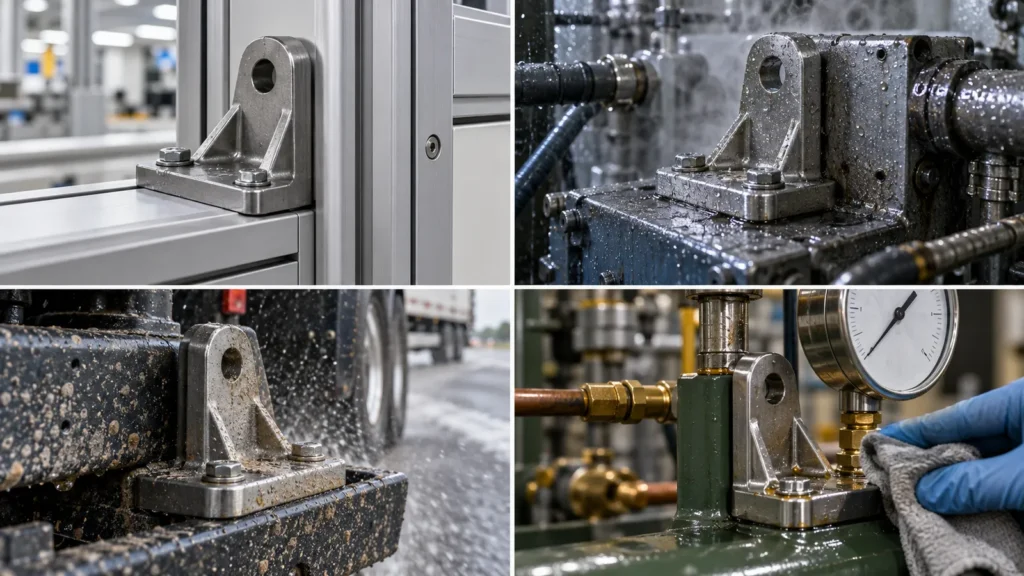
“Prevenir el óxido” es demasiado amplio para la selección del proceso. Un dispositivo de fijación usado en interiores, un sujetador expuesto a salpicaduras de la carretera, un calibre de precisión almacenado con aceite protector y un soporte manipulado en exteriores enfrentan diferentes condiciones de humedad, sal, abrasión, temperatura y mantenimiento.
| Pregunta de exposición | Por qué cambia la decisión |
|---|---|
| ¿Interior, exterior, marino, lavado o químico? | La severidad y el tipo de mecanismo de corrosión difieren |
| ¿Se mantendrá el aceite o la cera? | La protección del óxido negro comúnmente depende de su sellado suplementario |
| ¿Las superficies se rozarán o se manipularán? | El desgaste puede eliminar o dañar el sistema de protección |
| ¿Son aceptables los arañazos? | Un recubrimiento sacrificial y un acabado de conversión responden de manera diferente al daño |
| ¿Se requiere un método de prueba? | El nombre del acabado por sí solo no define el rendimiento frente a la corrosión |
La apariencia puede ocultar estas diferencias funcionales. Una muestra uniformemente negra puede parecer ideal, pero su protección puede degradarse rápidamente si el aceite suplementario se elimina mediante limpieza o manipulación. Una superficie de zinc brillante puede sugerir una protección más fuerte, pero una cobertura delgada en los bordes, áreas dañadas, solución atrapada o el sistema de conversión incorrecto aún pueden acortar la vida útil.
Pida al proveedor que describa el sistema completo: preparación, conversión o depósito, sellado o capa superior, objetivo dimensional y verificación. Esto también hace que los pedidos de reemplazo futuros sean más repetibles que una descripción de compra basada solo en el color.
Use la Guía de acabados superficiales de mecanizado CNC cuando el entorno puede favorecer en cambio la pintura, el recubrimiento en polvo, el niquelado, la pasivación u otro tratamiento específico del material.
El óxido negro y el zinc protegen de maneras diferentes
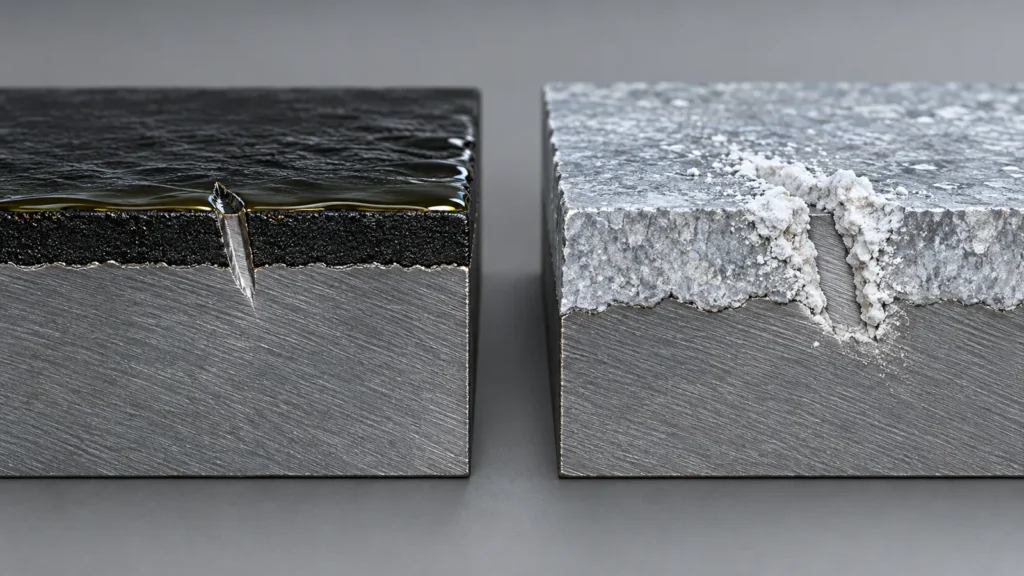
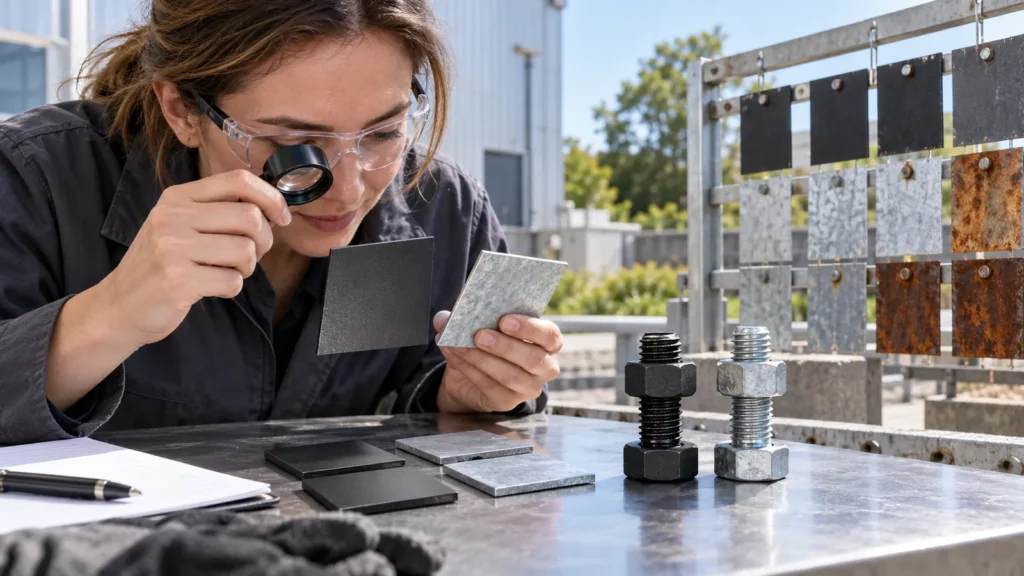
El óxido negro es un tratamiento de conversión que produce una superficie oscura en materiales ferrosos adecuados. Su efecto dimensional es pequeño en comparación con un recubrimiento metálico añadido, lo que lo hace atractivo para utillaje de precisión, dispositivos de fijación y componentes donde la apariencia y el ajuste importan. La protección normalmente está ligada al aceite, la cera u otro sellado suplementario y al entorno real de almacenamiento o funcionamiento.
El zincado deposita zinc sobre la superficie del acero. El zinc puede actuar sacrificialmente, protegiendo el acero expuesto dentro de los límites del sistema de recubrimiento. El espesor del recubrimiento, el recubrimiento de conversión, el sellado, el método de bastidor o de barril, la geometría, la cobertura de bordes y el postratamiento afectan el rendimiento y el ajuste.
Distinción práctica: el óxido negro preserva bien la geometría pero ofrece protección limitada sin su sellado; el zinc añade un sistema de recubrimiento más significativo pero exige más control dimensional y de riesgo del material.
Elija por consecuencia, no por color
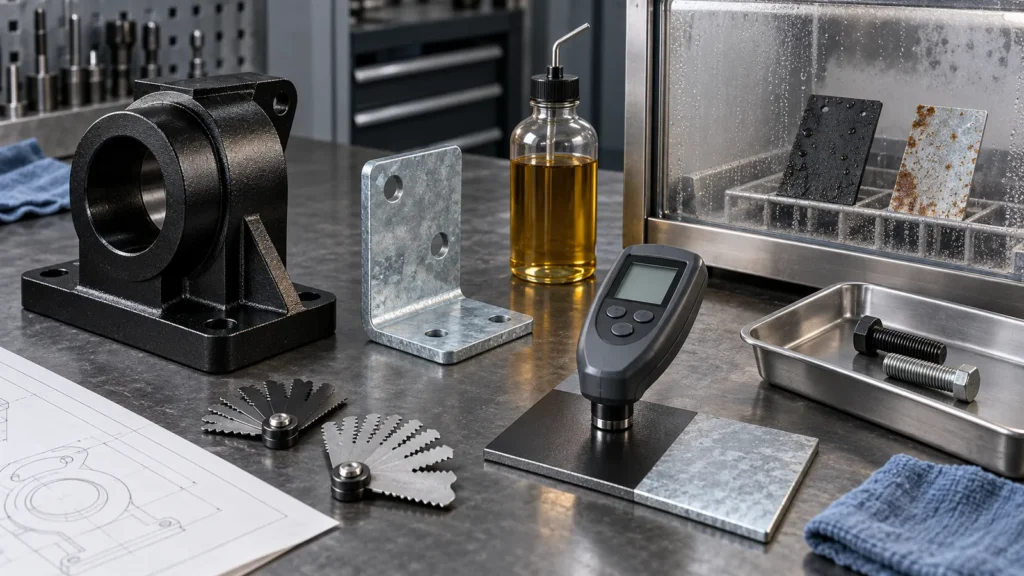
| Factor de ingeniería | Óxido negro | Zincado |
|---|---|---|
| Motivo de diseño típico | Aspecto oscuro con bajo brillo y cambio dimensional mínimo | Protección catódica de sacrificio sobre acero |
| Efecto dimensional | Relativamente pequeño | El espesor añadido del recubrimiento debe incluirse en los ajustes y las roscas |
| Dependencia del mantenimiento | A menudo depende del estado del aceite, la cera o el sellado | Depende del sistema de recubrimiento, el espesor, los daños y la exposición |
| Apariencia | Carácter negro oscuro o negro azulado | Recubrimiento metálico con color dependiente del acabado |
| Riesgo crítico | Sobreestimar la protección contra la corrosión tras la pérdida del aceite | Cambio de ajuste, acumulación desigual y preocupaciones de fragilización específicas del material |
Proteja la resistencia a la corrosión sin arruinar el ajuste
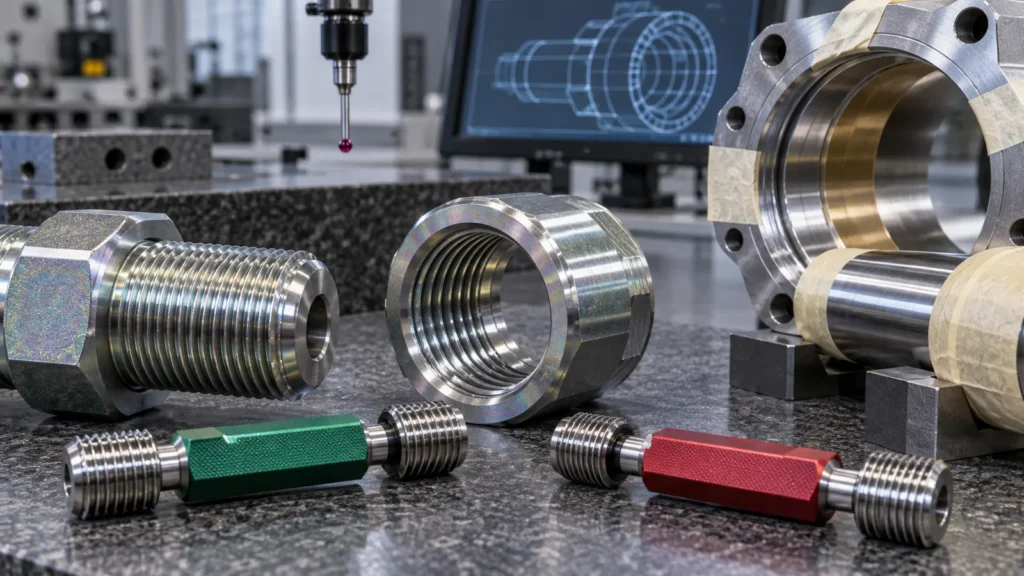
El recubrimiento crece en las superficies expuestas. Un eje puede volverse más grande, un agujero más pequeño y una rosca más apretada. Las esquinas y las zonas de alta densidad de corriente pueden comportarse de forma distinta a los recesos. Si el plano solo indica dimensiones finales y una nota de recubrimiento, el proveedor debe saber qué características se mecanizan con sobremedida, se enmascaran, se taponan, se repasan o se inspeccionan después del acabado.
Características que merecen una decisión explícita
- Roscas externas e internas, especialmente donde el par de apriete o la aceptación por calibre sean importantes
- Muñones de rodamiento, agujeros de pasador, interfaces deslizantes y ajustes por presión
- Contactos eléctricos, zonas de soldadura, puntos de masa y caras de sellado
- Recesos profundos, agujeros ciegos, bordes afilados y uniones superpuestas
- Marcas láser, grabado fino y superficies destinadas a la unión adhesiva
El óxido negro puede simplificar el control del ajuste, pero esa ventaja no debe canjearse por una protección insuficiente en servicio. El zinc puede mejorar la resistencia ambiental, pero su espesor y cobertura requieren una estrategia de plano. La ruta correcta equilibra ambas consecuencias.
El acero de alta resistencia requiere una revisión de riesgos independiente
La electrodeposición y la preparación asociada pueden introducir hidrógeno en aceros de alta resistencia susceptibles. Que el riesgo de fragilización sea significativo depende de la resistencia del material, la dureza, la tensión residual, la geometría, el pretratamiento, la ruta de recubrimiento y la especificación aplicable. Esto no es un detalle que se añada después de la cotización.
Indique la designación exacta del material, el tratamiento térmico, la condición de dureza o resistencia y la norma aplicable. El proveedor del proceso podrá entonces evaluar las restricciones de limpieza, la idoneidad del recubrimiento, los requisitos de alivio, la secuencia temporal y la verificación. Si estos datos se desconocen, no apruebe el zincado basándose únicamente en una tabla genérica de acabados.
La concentración de tensiones también importa. Las roscas, muescas, transiciones bruscas, ajustes por presión y secciones pequeñas muy cargadas pueden tolerar menos un error en la condición del material que un soporte grueso sin tensiones. Por lo tanto, la revisión del recubrimiento debe incluir cómo se carga la pieza, no solo qué acero figura en la lista de materiales.
Si los controles de riesgo requeridos hacen impracticable la ruta propuesta, la respuesta de ingeniería puede ser un recubrimiento diferente, una condición de material diferente o una aleación resistente a la corrosión. Cambiar el acabado sin revisar el diseño solo traslada la incertidumbre aguas abajo.
Inspeccione el sistema de recubrimiento, no solo el tono
Una pieza puede parecer oscura o brillante y aun así no cumplir su requisito funcional. La inspección debe seguir la intención de compra:
- Verifique el material base y la condición de tratamiento térmico.
- Confirme la especificación del proceso, el tipo de recubrimiento o conversión, el sellado suplementario y el color cuando sea necesario.
- Mida las dimensiones críticas acabadas y la aceptación de roscas después del procesamiento.
- Verifique la cobertura, quemaduras, ampollas, picaduras, marcas de bastidor, manchas y solución atrapada según las zonas visuales acordadas.
- Aplique pruebas de corrosión o adherencia solo con muestras, métodos y criterios de aceptación definidos.
- Proteja las piezas acabadas durante el embalaje para que el roce y la humedad no invaliden el proceso.
Consulte las páginas de proceso para recubrimiento de óxido negro y servicios de galvanizado de zinc, luego coloque en el plano la clase, el color, el sellado, las pruebas y los requisitos dimensionales específicos del proyecto.
Tres piezas, tres respuestas diferentes
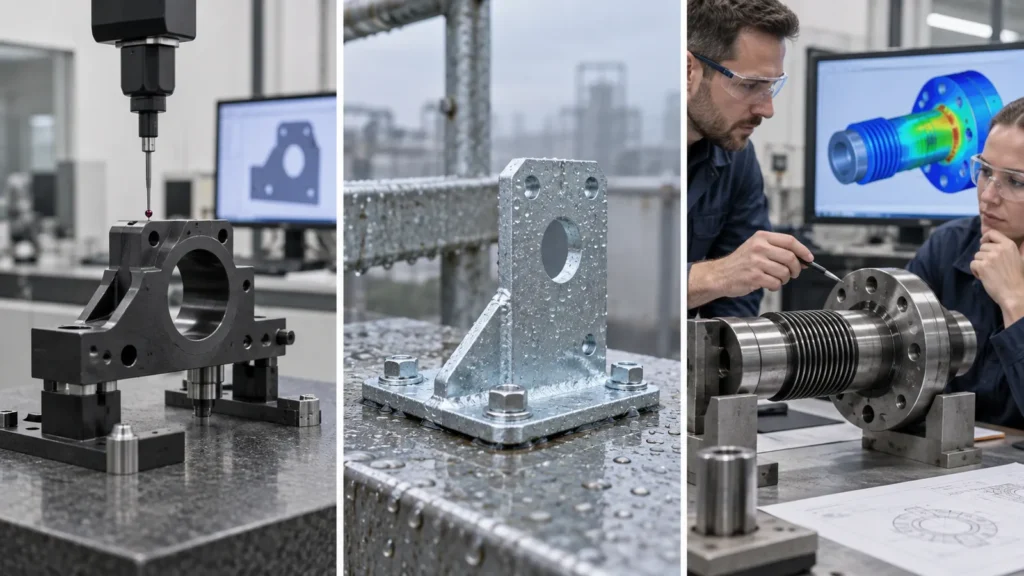
Dispositivo de inspección de precisión para uso en interiores
El bajo brillo, los ajustes cerrados y el almacenamiento controlado pueden hacer atractivo el óxido negro con un sellado acordado. El plan de mantenimiento y el entorno de manipulación deben ser realistas.
Soporte de montaje de acero general cerca de humedad
El zincado puede ofrecer el sistema de protección más adecuado, siempre que se controlen los bordes, orificios, caras de contacto y espesor del recubrimiento.
Si el soporte se pinta, conecta a tierra, suelda o adhiere posteriormente, el sistema de zinc también debe soportar esa operación posterior. Un acabado optimizado solo para la corrosión durante el almacenamiento puede crear problemas de adherencia o eléctricos durante el ensamblaje.
Componente endurecido sometido a carga
La primera decisión no es el color. Se trata de si el material y el estado de tensiones pueden utilizar de forma segura la ruta de electroplating propuesta bajo la especificación aplicable. Puede ser necesario un acabado o proceso alternativo tras la revisión de ingeniería.
Estos casos ilustran por qué una biblioteca de acabados nunca debe utilizarse como un selector de un solo clic. El entorno, el mantenimiento, la geometría, la carga, las interfaces y la inspección determinan la ruta en conjunto.
Qué debe indicar una RFQ completa
- Material base exacto, tratamiento térmico, dureza y cantidad
- Entorno de servicio, mantenimiento previsto y ensayo de corrosión si corresponde
- Especificación de acabado, clase o tipo, color, sellado y zonas de apariencia
- Superficies enmascaradas y dimensiones controladas después del acabado
- Requisitos de calibre de rosca, ajuste, adherencia, corrosión o documentación
- Expectativas de embalaje y almacenamiento para las piezas acabadas
Esta información permite planificar conjuntamente las rutas de mecanizado y acabado. Evita el conflicto habitual de última etapa en el que la elección de corrosión modifica un ajuste que ya se había mecanizado a la medida final.
Preguntas del comprador de un vistazo
¿Es el black oxide suficientemente resistente a la corrosión para uso en exteriores?
No lo asuma. La exposición, el sellado, el mantenimiento, el drenaje, la abrasión y la vida útil requerida determinan la idoneidad. Para exposición prolongada en exteriores o a la sal, compare sistemas de recubrimiento más robustos frente a un requisito de ensayo y servicio definido.
¿El zinc plating cambia el tamaño de la rosca?
Puede hacerlo. La acumulación del recubrimiento afecta de forma distinta a las roscas internas y externas y puede requerir tolerancia, enmascaramiento, medición posterior al proceso u otra estrategia de rosca. Indique la condición de aceptación después del plating.
¿Se puede volver negro el zinc?
Los sistemas de recubrimiento de zinc pueden incluir diferentes acabados de conversión y colores, pero el “zinc negro” no es el mismo proceso que el óxido negro. Especifique el sistema de recubrimiento y el requisito de rendimiento, no solo el color.