
Le moulage par injection de métal (MIM) mérite d'être évalué lorsqu'un petit composant métallique présente une géométrie complexe répétée dans un programme de production stable. L'usinage CNC est souvent la voie la plus directe pour les prototypes, les conceptions en évolution, les pièces plus grandes ou les formes pouvant être usinées efficacement à partir du stock disponible. La bonne comparaison inclut l'outillage, le volume de vie attendu, la variation de frittage, l'usinage secondaire, le contrôle et le coût des modifications de conception — pas seulement le prix unitaire devisé.
Le MIM met en forme une charge de poudre métallique et de liant dans un moule, puis élimine le liant et fritte la pièce. La pièce change de dimensions pendant le frittage, de sorte que le contrôle du procédé et la validation spécifique à la géométrie sont importants. L'usinage CNC part d'un brut massif ou quasi-net-shape et enlève de la matière ; il évite une matrice de moulage mais peut nécessiter plus de temps machine et d'enlèvement de matière par pièce.
Les voies résolvent des problèmes de géométrie différents
Le MIM est un procédé d'injection de poudre pour pièces métalliques. Une charge contenant de la poudre métallique et un liant remplit un moule ; le déliantage élimine la majeure partie du liant, et le frittage consolide la poudre en composant métallique. Comme le corps moulé se rétracte pendant le frittage, le procédé doit être conçu autour d'un retrait contrôlé, du support, de la géométrie et du comportement spécifique au matériau. La Metal Injection Molding Association décrit cette séquence et le retrait caractéristique comme des considérations centrales du procédé.
L'usinage CNC utilise des outils de coupe pour enlever de la matière d'un brut. Il offre un accès direct à de nombreuses formes prismatiques et tournées et prend en charge une conception encore en cours d'affinage, mais les cavités fermées, les nervures minces, les canaux étroits profonds ou les contre-dépouilles complexes peuvent être difficiles ou coûteux à usiner. L'accès aux outils, le maintien en position et le nombre de montages déterminent le coût de fabrication de la géométrie.
Le site matériaux métalliques du site et capacité de fraisage CNC sont utiles pour le contexte général de l'usinage. Le site dispose également d'une page sur les vis médicales usinées qui mentionne le MIM dans un contexte produit spécifique ; elle n'établit pas que chaque conception MIM est une application d'usinage appropriée.
Comparez l'ensemble de la voie de fabrication
| Facteur de décision | MIM | usinage CNC |
|---|---|---|
| Géométrie | Peut former des petites formes complexes si la géométrie, la matière première, l'outillage et le support de frittage sont adaptés | Fonctionne bien lorsque les outils peuvent atteindre les caractéristiques et que la pièce peut être maintenue et mesurée de manière fiable |
| Coût initial | Conception du moule, outillage, développement du procédé et qualification | Programmation, maintien en position et réglage de la première pièce |
| Facteur de coût par pièce | Cycle, matière première, rendement, charge de frittage, finition et inspection | Matière, répartition du réglage, temps d'outil, usure de l'outil, finition et inspection |
| Risque dimensionnel | Retrait, déformation, support et variation du procédé après moulage | État du brut, bridage, effort de coupe, accès de l'outil et enlèvement de matière |
| Impact des modifications de conception | Peut nécessiter des modifications de moule et une requalification du procédé | Peut nécessiter une nouvelle programmation, un nouveau brut, un nouveau réglage et une nouvelle inspection, mais pas de moule de moulage |
| Meilleure question de comparaison | Une demande stable peut-elle justifier l'outillage et valider la géométrie frittée ? | La géométrie peut-elle être usinée avec une utilisation de matière et un effort de cycle acceptables ? |
Il n'existe pas de seuil de volume universel à partir duquel le MIM devient moins cher. Le point d'équilibre dépend de la taille de la pièce, de sa complexité, de l'alliage, de l'outillage, de la demande annuelle, du mode de commande, du rendement et des opérations secondaires. Demandez aux deux fournisseurs de préciser leurs hypothèses de quantité et de coût.
Le MIM transfère le risque vers l'outillage et le contrôle du frittage
L'outillage crée des empreintes reproductibles, mais il n'élimine pas la nécessité de contrôler la matière première, le moulage, le déliantage, les conditions du four, le maintien des pièces et l'inspection. Les sections irrégulières, les variations brusques d'épaisseur, les portées non supportées et l'orientation lors du frittage peuvent affecter le résultat. Le fournisseur doit expliquer comment la conception est supportée et comment la compensation du retrait est établie pour le matériau et le procédé réels.
N'utilisez pas un pourcentage de retrait générique comme tolérance sur le plan. Les valeurs publiées varient selon la charge de poudre, le système de liant, l'alliage, la géométrie et le procédé. Exigez du fournisseur MIM qu'il propose et valide les dimensions pour la pièce spécifique, qu'il identifie les dimensions à l'état fritté et qu'il précise les caractéristiques nécessitant un usinage secondaire ou une méthode d'inspection spéciale.
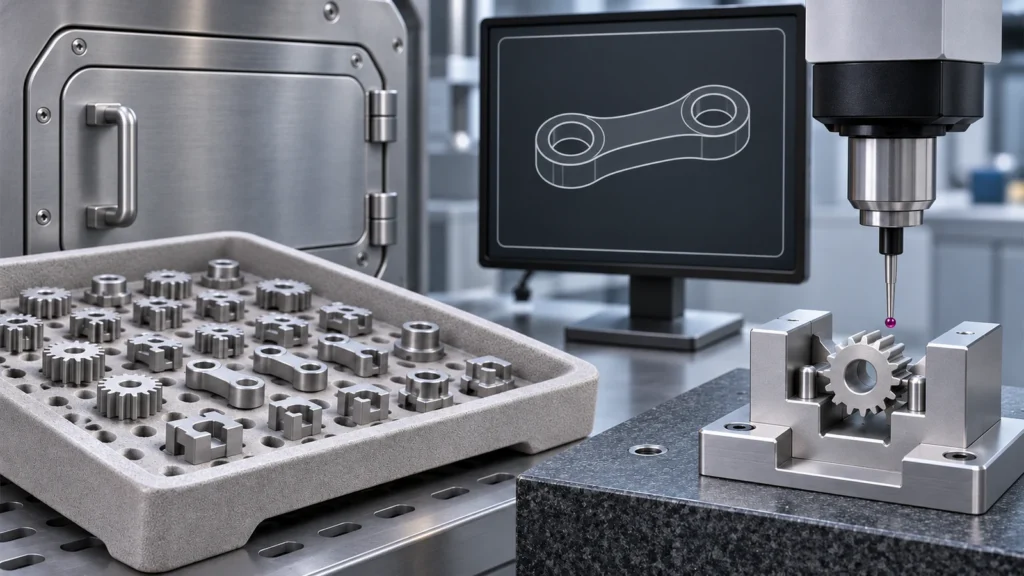
Le CNC garde les révisions flexibles mais facture chaque coupe
L'usinage peut être un premier choix plus sûr lorsque la conception n'est pas figée. Si un trou se déplace, une bossage change ou une interface est ajustée après un essai d'assemblage, un nouveau programme ou un nouveau montage peut être plus simple que de modifier un moule. Cette flexibilité a un prix : de la matière, de la programmation, du bridage, du temps de cycle et de l'inspection peuvent encore être nécessaires.
Le CNC devient moins attractif lorsque la pièce comporte une géométrie fermée complexe, des sections minces, de nombreuses petites caractéristiques ou un grand volume de matière à enlever d'une ébauche surdimensionnée. Ces caractéristiques peuvent exiger des outils longs, des orientations multiples, un bridage fragile ou un ébavurage intensif. Une revue de fabricabilité doit tester l'accessibilité, les rayons minimaux, les options de référence et la quantité de matière enlevée avant de comparer un devis.
Traitez l'usinage secondaire comme faisant partie du devis MIM
Le MIM et le CNC ne sont pas toujours mutuellement exclusifs. Une ébauche MIM peut être suivie d'un usinage lorsque certains trous, filetages, faces ou ajustements nécessitent un contrôle plus serré ou plus prévisible que ce que le procédé à l'état fritté peut offrir. La conception doit alors comporter des références claires et suffisamment de surépaisseur sur ces caractéristiques. Le fournisseur doit également expliquer comment la pièce est positionnée sans la déformer et comment la relation finie est vérifiée.
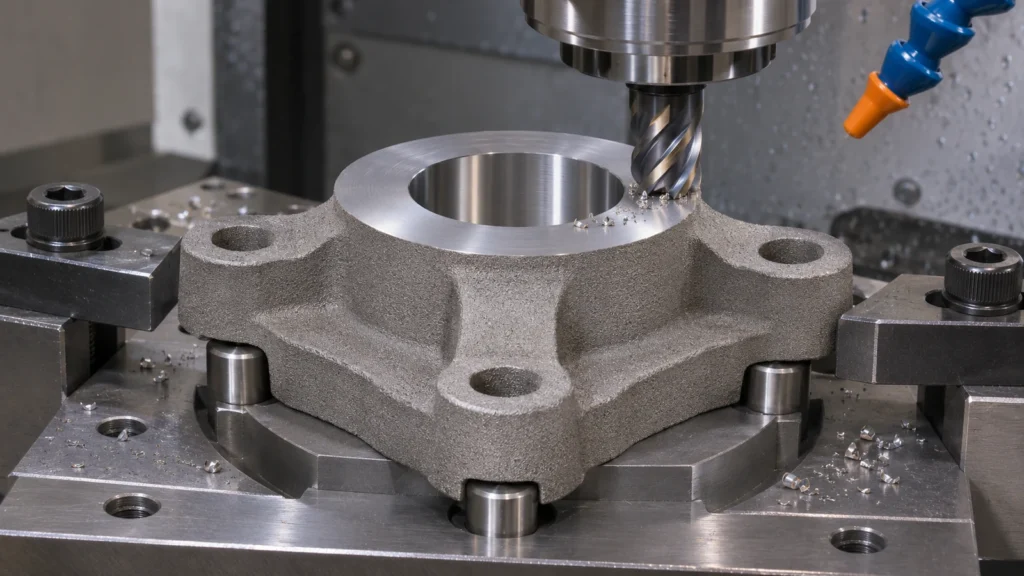
L'usinage secondaire ajoute des opérations et de la manutention ; intégrez-le donc à l'économie du MIM. Inversement, ne comparez pas un devis MIM à l'état fritté avec une pièce CNC entièrement finie. Le périmètre doit correspondre : même révision de plan, même exigence de matériau, même état de surface, mêmes dimensions critiques, mêmes enregistrements d'inspection et même emballage.
Rendez visibles les hypothèses de volume et d'acceptation
Pour les deux voies, envoyez un modèle 3D et un plan à la même révision, avec le matériau et l'état, les quantités annuelles et par lancement, la durée de vie prévue du programme, les caractéristiques critiques, les exigences de surface et la documentation d'inspection. Identifiez les éléments de conception qui peuvent changer et ceux qui ne le peuvent pas. Demandez au fournisseur MIM de séparer l'outillage du prix unitaire et de décrire les contrôles de qualification et de frittage ; demandez au fournisseur CNC de présenter ses hypothèses de montage, de matière, d'usinage, de finition et d'inspection.
Utilisez la même définition de pièce acceptée pour évaluer le coût. Clarifiez la gestion des rebuts, du rendement du procédé, de l'usinage secondaire, des modifications d'outil ou de moule et des rapports. Si la conception n'est pas stable, incluez l'effet attendu d'une révision sur le coût et le délai. La meilleure voie est celle qui satisfait aux exigences fonctionnelles sur l'ensemble du programme réel, et non celle dont le prix est le plus bas pour une quantité supposée.
Questions fréquentes
Le MIM est-il réservé à la production de grande série ?
Le MIM nécessite généralement de l'outillage et du développement de procédé ; le programme doit donc justifier ces coûts sur sa durée de vie prévue. Le volume approprié dépend de la complexité de la pièce, du matériau, du rendement, du coût unitaire et de la voie alternative.
Les pièces MIM sont-elles dimensionnellement identiques après frittage ?
Aucun procédé de fabrication ne doit être supposé dimensionnellement parfait. Les pièces MIM se rétractent lors du frittage, et l'ampleur et l'uniformité de ce retrait dépendent du matériau, de la matière première, de la géométrie, du support et des contrôles du procédé. Validez les dimensions critiques sur la pièce réelle.
Une pièce MIM peut-elle être usinée par CNC après coup ?
Oui, certaines caractéristiques peuvent être usinées de finition lorsque la pièce peut être bridée et qu'un surépaisseur suffisante est prévue. Intégrez la stratégie de référence, l'état après frittage, la surépaisseur et le contrôle dans la conception et la revue fournisseur.