
Литье металлических порошков под давлением (MIM) стоит рассматривать, когда небольшой металлический компонент имеет сложную геометрию, которая повторяется в стабильной производственной программе. CNC-обработка часто является более прямым путем для прототипов, изменяющихся конструкций, крупных деталей или элементов, которые можно эффективно вырезать из имеющейся заготовки. Правильное сравнение включает оснастку, ожидаемый объем за весь срок службы, колебания при спекании, последующую механическую обработку, контроль и стоимость изменений конструкции — а не только заявленную цену за единицу.
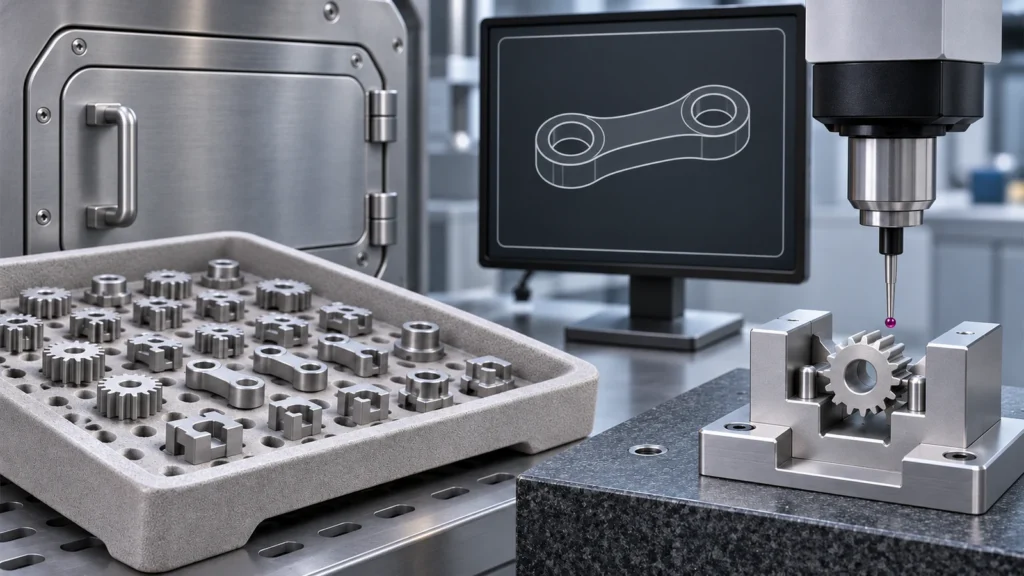
MIM формирует feedstock из металлического порошка и связующего в пресс-форме, затем удаляет связующее и спекает деталь. Деталь изменяет размеры во время спекания, поэтому важны управление процессом и валидация для конкретной геометрии. CNC начинается с цельной или почти готовой заготовки и удаляет материал; это позволяет избежать пресс-формы, но может потребовать больше машинного времени и удаления материала для каждой детали.
Маршруты решают разные задачи геометрии
MIM — это процесс порошкового литья под давлением для металлических деталей. Feedstock, содержащий металлический порошок и связующее, заполняет пресс-форму; удаление связующего (дебіндинг) удаляет большую часть связующего, а спекание консолидирует порошок в металлический компонент. Поскольку отформованное тело усаживается во время спекания, процесс должен проектироваться с учетом контролируемой усадки, поддержки, геометрии и поведения, специфичного для материала. Ассоциация литья металлических порошков под давлением описывает эту последовательность и характерную усадку как центральные технологические факторы.
CNC-обработка использует режущие инструменты для удаления материала из заготовки. Она обеспечивает прямой доступ ко многим призматическим и токарным элементам и поддерживает конструкцию, которая еще дорабатывается, но закрытые полости, тонкие ребра, глубокие узкие каналы или сложные поднутрения могут быть трудными или дорогими для обработки. Доступ инструмента, закрепление заготовки и количество установок определяют стоимость изготовления геометрии.
Страница сайта обзор металлических материалов и возможностей ЧПУ-фрезерования полезны для общего контекста механической обработки. На сайте также есть страница механически обработанного медицинского винта , где MIM упоминается в конкретном продуктовом контексте; это не означает, что любая конструкция MIM является подходящим применением для механической обработки.
Сравнивайте весь производственный маршрут
| Фактор решения | MIM | ЧПУ-обработка |
|---|---|---|
| Геометрия | Может формовать сложные мелкие детали, если геометрия, сырьё, оснастка и поддержка спекания подходят | Работает хорошо, когда инструмент может достичь элементов, а деталь можно надёжно закрепить и измерить |
| Первоначальные затраты | Проектирование пресс-формы, оснастка, разработка процесса и квалификация | Программирование, закрепление заготовки и настройка первой детали |
| Фактор себестоимости единицы продукции | Цикл, сырьё, выход годного, загрузка спекания, финишная обработка и контроль | Материал, распределение наладки, машинное время, износ инструмента, финишная обработка и контроль |
| Риск по размерам | Усадка, коробление, поддержка и колебания процесса после формования | Состояние заготовки, закрепление, сила резания, доступ инструмента и съём материала |
| Влияние изменения конструкции | Может потребовать изменения пресс-формы и повторной квалификации процесса | Может потребовать нового программирования, заготовки, наладки и контроля, но не пресс-формы для литья |
| Лучший вопрос для сравнения | Может ли стабильный спрос оправдать оснастку и подтвердить спечённую геометрию? | Можно ли обработать эту геометрию с приемлемым расходом материала и трудоёмкостью цикла? |
Универсального порога объёма, при котором MIM становится дешевле, не существует. Точка безубыточности зависит от размера детали, сложности, сплава, оснастки, годового спроса, характера заказов, выхода годного и вторичных операций. Попросите обоих поставщиков указать допущения по количеству и стоимости.
MIM переносит риск в оснастку и контроль спекания
Оснастка создаёт воспроизводимые полости, но не устраняет необходимости контролировать сырьё, литьё, удаление связующего, условия печи, поддержку детали и контроль. Неравномерные сечения, резкие изменения толщины, неподдерживаемые пролёты и ориентация при спекании могут повлиять на результат. Поставщик должен объяснить, как обеспечивается поддержка конструкции и как устанавливается компенсация усадки для фактического материала и процесса.
Не используйте обобщённый процент усадки в качестве припуска на чертеже. Публикуемые значения варьируются в зависимости от загрузки порошка, системы связующего, сплава, геометрии и процесса. Требуйте от поставщика MIM предложить и подтвердить размеры для конкретной детали, указать, какие размеры являются спечёнными, и указать, какие элементы требуют вторичной механической обработки или специального метода контроля.
CNC сохраняет гибкость изменений, но берет плату за каждый рез
Механическая обработка может быть более безопасным первым шагом, когда конструкция не заморожена. Если отверстие смещается, бобышка меняется или интерфейс корректируется после примерки, новая программа или наладка может оказаться проще, чем изменение пресс-формы. Такая гибкость имеет свою цену: всё равно могут потребоваться новый материал, программирование, закрепление заготовки, время цикла и контроль.
CNC становится менее привлекательным, когда деталь содержит сложную замкнутую геометрию, тонкие сечения, множество мелких элементов или большой объём материала, который нужно удалить из заготовки с увеличенным припуском. Такие элементы могут потребовать длинного инструмента, нескольких ориентаций, хрупкого закрепления или обширной зачистки заусенцев. Обзор технологичности должен проверить доступ, минимальные радиусы, варианты баз и объём удаляемого материала до сравнения расценок.
Рассматривайте последующую механическую обработку как часть предложения по MIM
MIM и CNC не всегда взаимоисключающи. После заготовки MIM может выполняться механическая обработка, когда отдельные отверстия, резьбы, поверхности или посадки требуют более точного или предсказуемого контроля, чем может обеспечить спечённый процесс. Тогда конструкция нуждается в чётких базах и достаточном припуске на этих элементах. Поставщик также должен объяснить, как деталь базируется без деформации и как проверяется взаимное расположение в готовом виде.
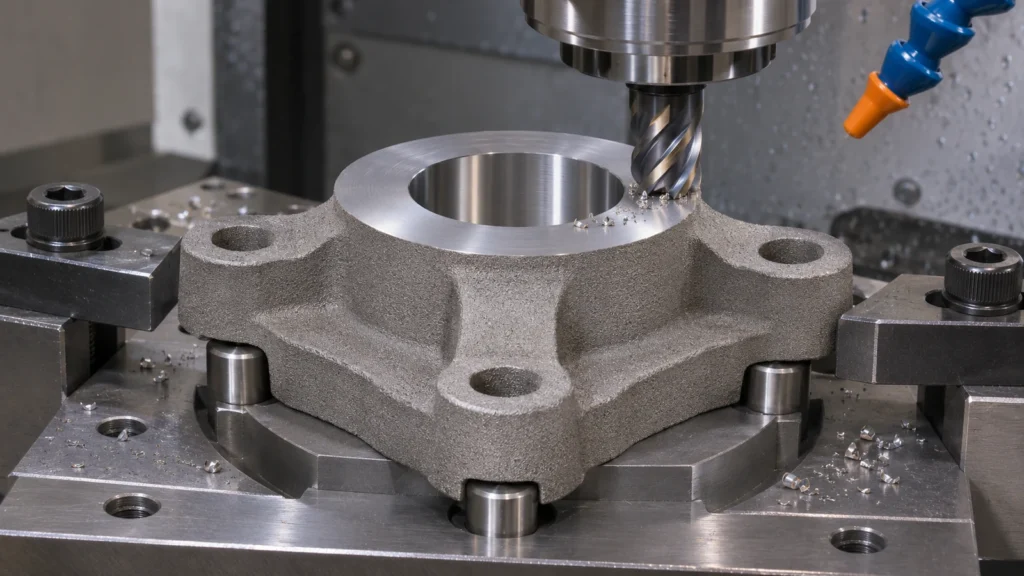
Вторичная механическая обработка добавляет операции и обработку, поэтому включайте её в экономику MIM. И наоборот, не сравнивайте расценку на спечённую деталь MIM с полностью обработанной деталью CNC. Объём работ должен совпадать: одна и та же редакция чертежа, требования к материалу, состояние поверхности, критические размеры, записи контроля и упаковка.
Делайте допущения по объему и приемке видимыми
Для обоих маршрутов отправьте 3D-модель и чертёж в одной редакции, материал и состояние, годовые и партийные количества, ожидаемый срок программы, критические элементы, требования к поверхности и документацию по контролю. Укажите элементы конструкции, которые могут меняться, и те, которые не могут. Попросите поставщика MIM отделить оснастку от цены за штуку и описать квалификацию и управление спеканием; попросите поставщика CNC показать допущения по наладке, материалу, обработке, отделке и контролю.
Используйте одно и то же определение принятой детали при оценке стоимости. Уточните, как обрабатываются брак, выход годного процесса, вторичная механическая обработка, изменения инструмента или пресс-формы и отчётность. Если конструкция нестабильна, включите ожидаемое влияние редакции на стоимость и сроки. Лучший маршрут — тот, который удовлетворяет функциональным требованиям в рамках реальной программы, а не тот, у которого самая низкая цена при одном предполагаемом количестве.
Часто задаваемые вопросы
MIM только для крупносерийного производства?
MIM обычно требует оснастки и разработки процесса, поэтому программа должна оправдать эти затраты за ожидаемый срок. Подходящий объём зависит от сложности детали, материала, выхода годного, цены за штуку и альтернативного маршрута.
Идентичны ли детали MIM по размерам после спекания?
Ни один производственный процесс не следует считать идеально точным по размерам. Детали MIM дают усадку при спекании, а её величина и равномерность зависят от материала, feedstock, геометрии, поддержки и технологического контроля. Проверяйте критические размеры на реальной детали.
Можно ли после этого обрабатывать деталь MIM на станке с ЧПУ?
Да, отдельные элементы можно подвергнуть финишной обработке, если деталь можно закрепить в приспособлении и предусмотрен достаточный припуск. Включите в проект и в проверку поставщика схему базирования, состояние после спекания, припуск и контроль.