
Vale la pena evaluar el moldeo por inyección de metal (MIM) cuando un componente metálico pequeño tiene una geometría compleja que se repite en un programa de producción estable. El mecanizado CNC suele ser la ruta más directa para prototipos, diseños cambiantes, piezas más grandes o características que pueden cortarse de manera eficiente a partir del material disponible. La comparación correcta incluye utillaje, volumen de vida útil esperado, variación por sinterización, mecanizado secundario, inspección y el costo de los cambios de diseño, no solo el precio unitario cotizado.
MIM conforma una materia prima de polvo metálico y aglutinante en un molde, luego elimina el aglutinante y sinteriza la pieza. La pieza cambia de dimensión durante la sinterización, por lo que importan el control del proceso y la validación específica de la geometría. El CNC parte de un bloque sólido o semiterminado y elimina material; evita un molde de conformado, pero puede requerir más tiempo de máquina y eliminación de material por cada pieza.
Las rutas resuelven problemas de geometría diferentes
MIM es un proceso de inyección de polvo para piezas metálicas. Una materia prima que contiene polvo metálico y aglutinante llena un molde; la eliminación del aglutinante retira la mayor parte de este, y la sinterización consolida el polvo en el componente metálico. Debido a que el cuerpo moldeado se contrae durante la sinterización, el proceso debe diseñarse en torno a una contracción controlada, soportes, geometría y comportamiento específico del material. La Metal Injection Molding Association describe esta secuencia y la contracción característica como consideraciones centrales del proceso.
El mecanizado CNC utiliza herramientas de corte para eliminar material de un bloque. Ofrece acceso directo a muchas características prismáticas y torneadas y admite un diseño que aún se está refinando, pero las cavidades cerradas, las nervaduras delgadas, los canales estrechos y profundos o los socavados complejos pueden ser difíciles o costosos de cortar. El acceso de la herramienta, la sujeción de la pieza y el número de montajes determinan cuánto cuesta fabricar la geometría.
El sitio descripción general de materiales metálicos y capacidad de fresado CNC son útiles para el contexto general del mecanizado. El sitio también tiene una página de tornillo médico mecanizado que menciona MIM en un contexto de producto específico; no establece que todo diseño de MIM sea una aplicación de mecanizado adecuada.
Compare la ruta de fabricación completa
| Factor de decisión | MIM | mecanizado CNC |
|---|---|---|
| Geometría | Puede formar formas pequeñas complejas si la geometría, la materia prima, los utillajes y el soporte de sinterización son adecuados | Funciona bien cuando las herramientas pueden alcanzar las características y la pieza se puede sujetar y medir de forma fiable |
| Coste inicial | Diseño del molde, utillajes, desarrollo del proceso y cualificación | Programación, sujeción de la pieza y ajuste de la primera pieza |
| Factor de coste por pieza | Ciclo, materia prima, rendimiento, carga de sinterización, acabado e inspección | Material, asignación de preparación, tiempo de herramienta, desgaste de herramienta, acabado e inspección |
| Riesgo dimensional | Contracción, distorsión, soporte y variación del proceso tras el moldeo | Condición del material en bruto, fijación, fuerza de corte, acceso de la herramienta y eliminación de material |
| Impacto de los cambios de diseño | Puede requerir cambios de molde y recualificación del proceso | Puede requerir nueva programación, material en bruto, preparación e inspección, pero no un molde de moldeo |
| Pregunta de comparación óptima | ¿Puede una demanda estable justificar el utillaje y validar la geometría sinterizada? | ¿Puede mecanizarse la geometría con un uso de material y un esfuerzo de ciclo aceptables? |
No existe un umbral de volumen universal a partir del cual el MIM resulte más económico. El punto de equilibrio depende del tamaño de la pieza, la complejidad, la aleación, el utillaje, la demanda anual, el patrón de pedidos, el rendimiento y las operaciones secundarias. Pida a ambos proveedores que declaren los supuestos de cantidad y coste.
MIM transfiere el riesgo al utillaje y al control de sinterización
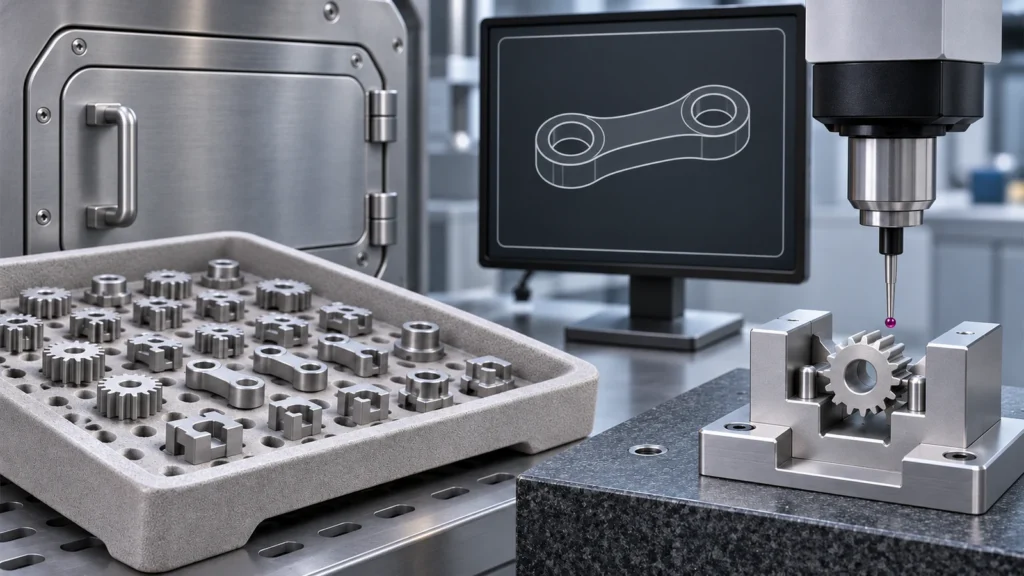
El utillaje crea cavidades repetibles, pero no elimina la necesidad de controlar la materia prima, el moldeo, la eliminación del aglutinante, las condiciones del horno, el soporte de la pieza y la inspección. Las secciones desiguales, los cambios bruscos de espesor, los tramos sin soporte y la orientación durante la sinterización pueden afectar al resultado. El proveedor debe explicar cómo se soporta el diseño y cómo se establece la compensación de la contracción para el material y el proceso reales.
No utilice un porcentaje de contracción genérico como tolerancia en el plano. Las cifras publicadas varían según la carga de polvo, el sistema de aglutinante, la aleación, la geometría y el proceso. Exija al proveedor de MIM que proponga y valide las dimensiones para la pieza específica, que identifique qué dimensiones son en estado sinterizado y que indique qué características requieren mecanizado secundario o un método de inspección especial.
El CNC mantiene flexibles las revisiones, pero cobra por cada corte
El mecanizado puede ser una primera opción más segura cuando el diseño no está cerrado. Si un taladro se desplaza, un resalte cambia o una interfaz se ajusta tras una prueba de montaje, un nuevo programa o una nueva configuración pueden ser más sencillos que modificar un molde. Esa flexibilidad tiene un precio: aún pueden ser necesarios material nuevo, programación, sujeción de la pieza, tiempo de ciclo e inspección.
El CNC resulta menos atractivo cuando la pieza contiene geometría compleja cerrada, secciones delgadas, muchas características diminutas o un gran volumen de material que debe eliminarse de un bloque sobredimensionado. Esas características pueden exigir herramientas largas, múltiples orientaciones, sujeciones frágiles o un desbarbado extenso. Una revisión de fabricabilidad debe comprobar el acceso, los radios mínimos, las opciones de datum y la cantidad de material eliminado antes de comparar un presupuesto.
Trate el mecanizado secundario como parte de la cotización de MIM
El MIM y el CNC no siempre son mutuamente excluyentes. A una pieza en bruto de MIM puede seguirle un mecanizado cuando determinados taladros, roscas, caras o ajustes necesitan un control más estricto o más predecible del que puede ofrecer el proceso en estado sinterizado. El diseño necesita entonces datums claros y suficiente sobrematerial en esas características. El proveedor también debe explicar cómo se posiciona la pieza sin deformarla y cómo se verifica la relación final.
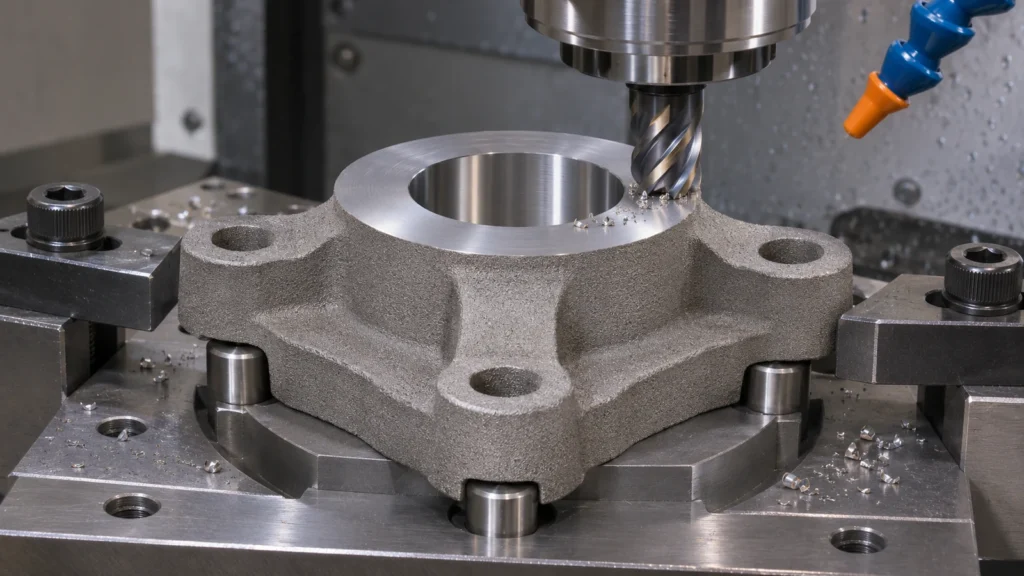
El mecanizado secundario añade operaciones y manipulación, así que inclúyalo en la economía del MIM. A la inversa, no compare un presupuesto de MIM en estado sinterizado con una pieza de CNC totalmente acabada. El alcance debe coincidir: misma revisión de plano, requisito de material, condición superficial, dimensiones críticas, registros de inspección y embalaje.
Haga visibles los supuestos de volumen y aceptación
Para ambas rutas, envíe un modelo 3D y un plano en la misma revisión, material y condición, cantidades anuales y por entrega, vida útil prevista del programa, características críticas, requisitos superficiales y documentación de inspección. Identifique los elementos del diseño que pueden cambiar y los que no. Pida al proveedor de MIM que separe el utillaje del precio unitario y describa los controles de calificación y sinterización; pida al proveedor de CNC que muestre los supuestos de configuración, material, mecanizado, acabado e inspección.
Utilice la misma definición de pieza aceptada al evaluar el coste. Aclare cómo se gestionan el desecho, el rendimiento del proceso, el mecanizado secundario, los cambios de herramienta o molde y la notificación. Si el diseño no es estable, incluya el coste y el efecto en el plazo de entrega previstos de una revisión. La mejor ruta es la que cumple los requisitos funcionales a lo largo del programa real, no la que tiene el precio más bajo en una cantidad supuesta.
Preguntas frecuentes
¿Es el MIM solo para producción de alto volumen?
El MIM generalmente requiere utillaje y desarrollo de proceso, por lo que el programa debe justificar esos costes a lo largo de su vida útil prevista. El volumen adecuado depende de la complejidad de la pieza, el material, el rendimiento, el coste unitario y la ruta alternativa.
¿Son las piezas de MIM dimensionalmente idénticas después de la sinterización?
No debe asumirse que ningún proceso de fabricación sea dimensionalmente perfecto. Las piezas MIM se contraen durante la sinterización, y la magnitud y uniformidad dependen del material, la materia prima, la geometría, el soporte y los controles del proceso. Valide las dimensiones críticas en la pieza real.
¿Se puede mecanizar una pieza MIM mediante CNC después?
Sí, se pueden mecanizar de acabado determinadas características cuando la pieza se puede fijar y se proporciona material suficiente. Incluya la estrategia de datums, la condición posterior a la sinterización, el sobrematerial y la inspección en el diseño y en la revisión con el proveedor.