
Questa guida tratta il giunto come un sistema meccanico. Segue l'asse di movimento dalla progettazione attraverso l'attrezzatura di fissaggio, l'asportazione di materiale, la finitura, l'ispezione e l'assemblaggio, così che i progettisti possano specificare ciò che controlla effettivamente un movimento ripetibile.
Mappare la catena di movimento prima di definire le tolleranze
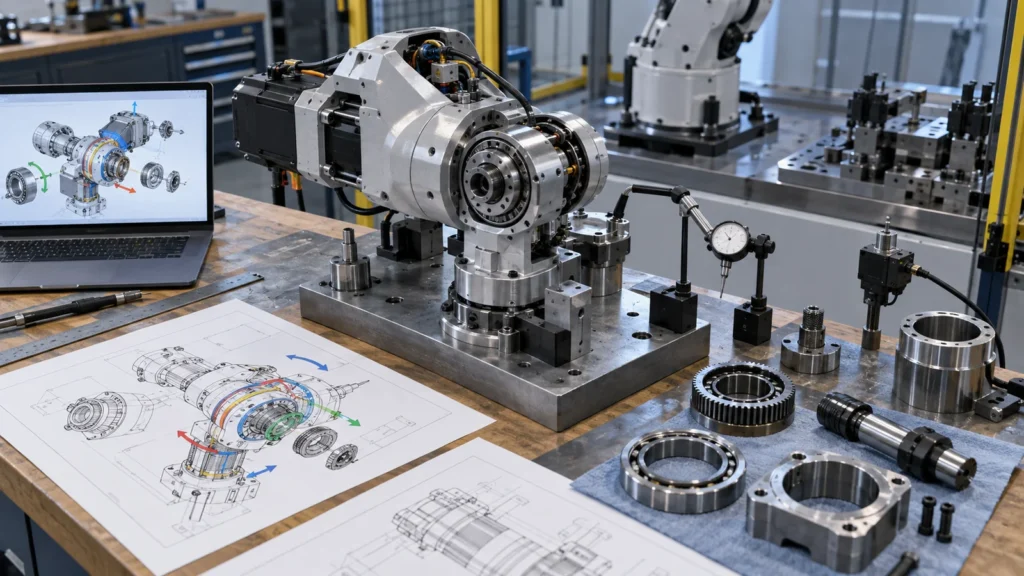 Tracciare la catena di forze e di posizionamento dal motore o attuatore attraverso riduttore, albero, cuscinetti, carcassa, braccio e carico finale. Contrassegnare ogni centraggio, spallamento, foro, faccia, perno di riferimento, elemento di fissaggio e caratteristica dell'encoder che trasferisce posizione o carico. Questo rivela quali relazioni influenzano l'eccentricità radiale, il gioco assiale, il gioco di inversione, la rigidità e l'allineamento dei sensori.
Non serrare ogni dimensione. Un coperchio estetico e una relazione di sede dei cuscinetti non meritano lo stesso controllo. Assegnare la tolleranza alla catena in base all'errore ammissibile del giunto, quindi preservare la regolazione dove l'assemblaggio ne ha bisogno.
Costruire i riferimenti attorno all'asse funzionale
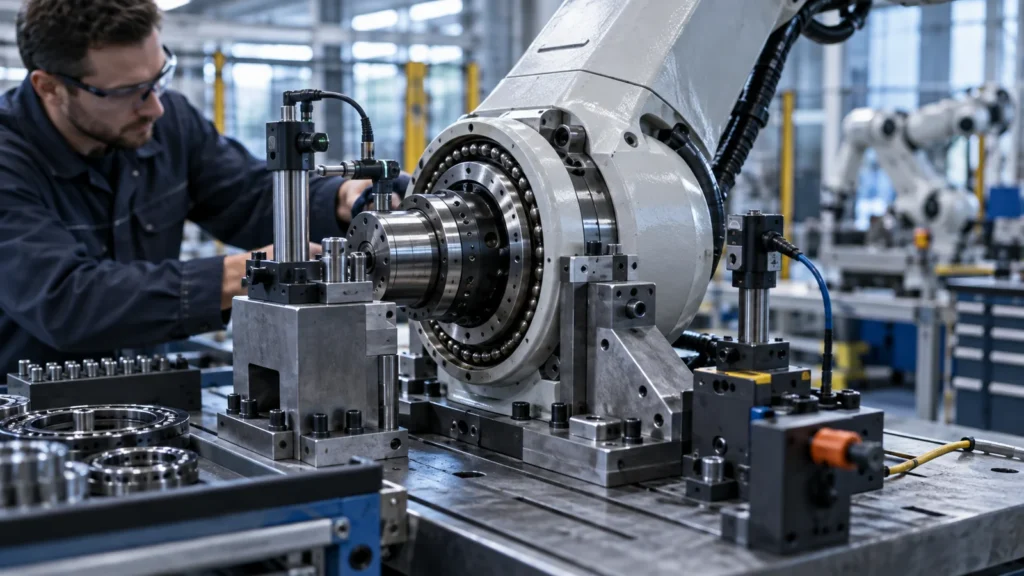 Il sistema di datum primario dovrebbe rappresentare come il giunto si posiziona in servizio. Una faccia di montaggio può stabilire la posizione assiale, mentre un foro di precisione o un pilotaggio stabilisce l'asse di rotazione e una caratteristica secondaria controlla l'orientamento angolare. Selezionare facce convenienti del grezzo come datum può rendere l'ispezione facile ma nascondere errori di assemblaggio.
La pianificazione del processo dovrebbe mantenere fori e facce correlati in un'unica configurazione dove possibile. Quando il trasferimento è inevitabile, utilizzare caratteristiche di riferimento lavorate, tastatura o attrezzature che recuperano l'asse funzionale. La lavorazione robotica dei giunti landing page può supportare l'intento commerciale, mentre questo articolo si concentra sulle relazioni ingegneristiche che ne stanno alla base.
Accoppiamenti e precarico sono decisioni di sistema
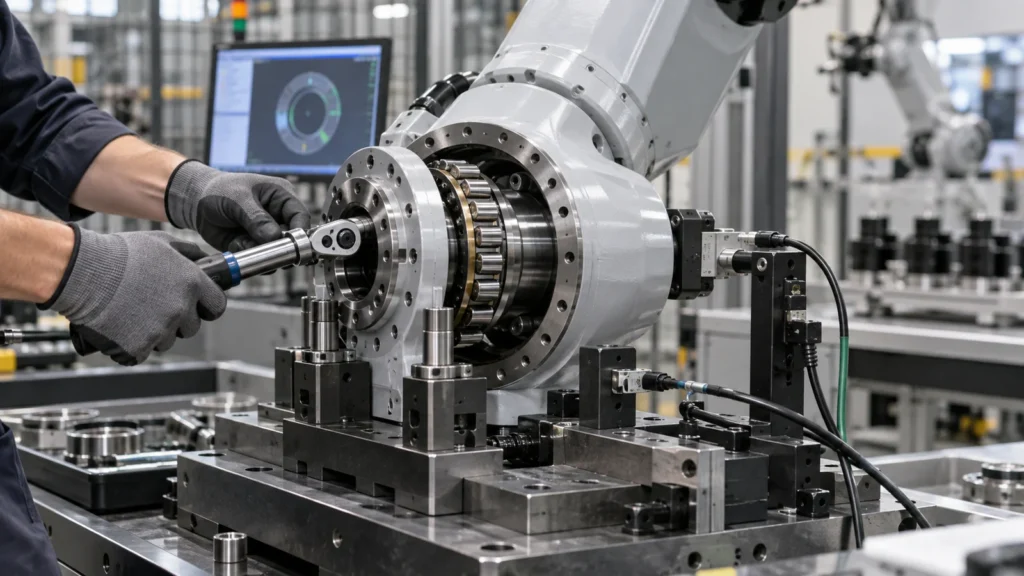 Gli accoppiamenti dei cuscinetti dipendono dalla direzione del carico, dalla rotazione dell'anello, dal materiale, dallo spessore della parete, dalla temperatura, dal metodo di assemblaggio e dalle esigenze di servizio. Un accoppiamento copiato da un altro giunto può causare scorrimento, precarico eccessivo, difficoltà di manutenzione o distorsione dell'alloggiamento. I pilotaggi del cambio e le interfacce dell'albero necessitano di una revisione funzionale simile.
Gli alloggiamenti leggeri possono spostarsi tra macchina e robot
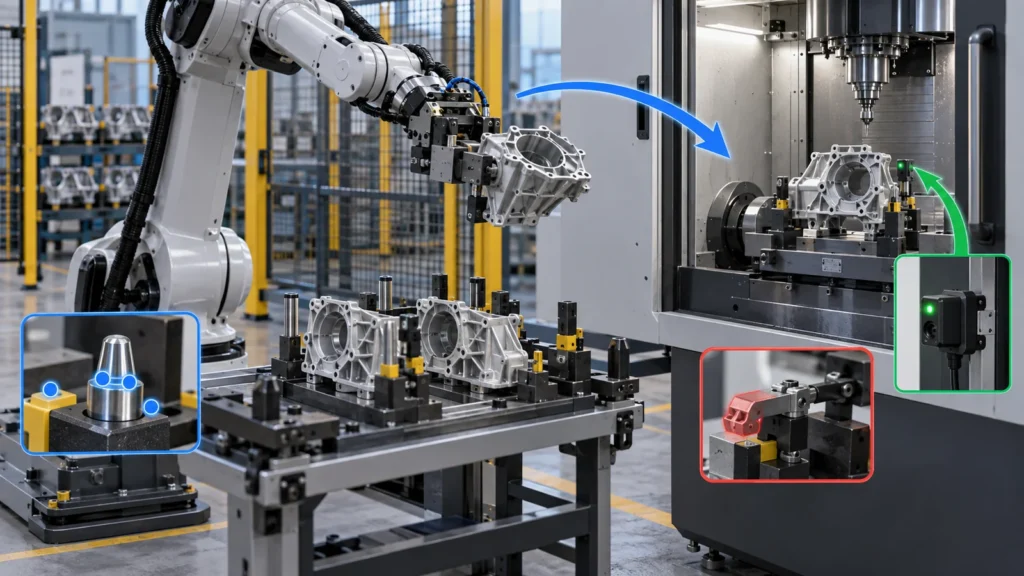 I corpi snodati in alluminio alleggeriti riducono la massa ma possono rilasciare tensioni residue, deformarsi sotto i dispositivi di serraggio o distorcersi durante la finitura e il montaggio. Una sgrossatura bilanciata, un sovrametallo che tenga conto delle tensioni, una lavorazione a fasi, un serraggio controllato e tagli finali dopo il rilassamento possono aiutare. Misurare la geometria critica nelle condizioni definite dal disegno.
Il precarico degli elementi di fissaggio può deformare le pareti sottili dei cuscinetti anche quando l'ispezione allo stato libero è superata. Modellare e collaudare la condizione assemblata. Le nervature e i bossaggi locali dovrebbero supportare i percorsi di carico senza creare tasche inaccessibili o corse utensile inutili.
Assegnare materiale e finitura in base all'interfaccia
L'alluminio offre massa ridotta e lavorabilità; gli acciai possono supportare interfacce caricate compatte; l'acciaio inossidabile o il titanio possono adattarsi a priorità di corrosione, temperatura o peso. La selezione deve considerare rigidità, fatica, usura, durabilità delle filettature, contatto galvanico e approvvigionamento, non solo la resistenza alla trazione.
Le finiture possono modificare accoppiamenti e messa a terra. L'anodizzazione può richiedere mascherature sulle sedi dei cuscinetti e sui contatti elettrici. Placcatura, passivazione, rivestimenti duri e lubrificanti richiedono specifiche dedicate all'interfaccia. Rivedere finiture superficiali CNC come parte della catena di tolleranze.
Ispezionare le relazioni, non le dimensioni isolate
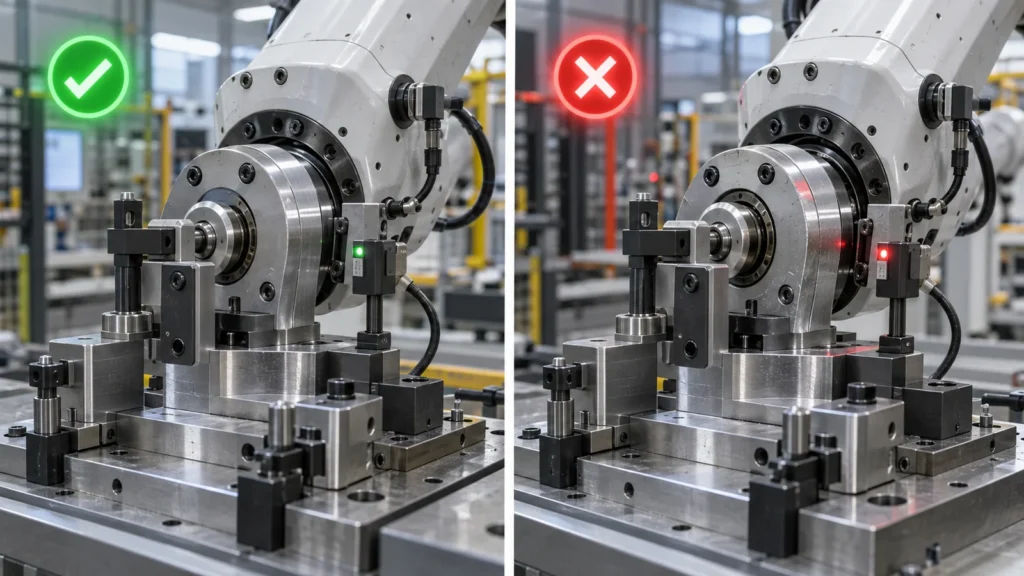 Un calibro può confermare la larghezza ma non se due alesaggi dei cuscinetti condividono l'asse previsto. L'ispezione dovrebbe coprire coassialità o posizione, orientamento faccia-asse, runout, planarità, schemi dei fori e requisiti superficiali secondo il disegno. Il metodo e l'attrezzatura di fissaggio devono rappresentare la struttura dei datum.
L'ispezione CMM può adattarsi a relazioni complesse; calibri per alesaggi, attrezzature per rotondità, calibri ad altezza o dispositivi funzionali possono fornire prove migliori per caratteristiche specifiche. Definire se il rivestimento è presente e se il pezzo è libero o vincolato.
Chiudere il ciclo al montaggio
Registrare forza di inserimento, comportamento dei cuscinetti, uso di spessori, coppia, attrito dello snodo, gioco, assorbimento di corrente, temperatura, rumore e risultati di calibrazione. Quando il montaggio fallisce, non stringere immediatamente il disegno del pezzo. Determinare se la causa è la geometria del componente, gli elementi acquistati, la pulizia, la lubrificazione, la sequenza di serraggio o l'allocazione delle tolleranze.
Reinviare le evidenze di montaggio alla lavorazione e all'ispezione. Un calibro funzionale o una relazione mirata può essere più prezioso che aggiungere limiti stretti a diverse dimensioni non correlate. Ciò riflette il principio applicazioni della lavorazione CNC genitore: i controlli di processo dovrebbero seguire la funzione applicativa.
Pacchetto RFQ per snodo robotico
- Contesto di montaggio e schizzo dell'asse di movimento
- 3D model plus datum-based drawing
- Bearing, gearbox, shaft, motor, and sensor interfaces
- Material, heat treatment, finish, masking, and lubrication
- Free-state and assembled-state requirements
- Critical relationship inspection and report needs
- Prototype quantity, production releases, and revision outlook
Joint Machining FAQs
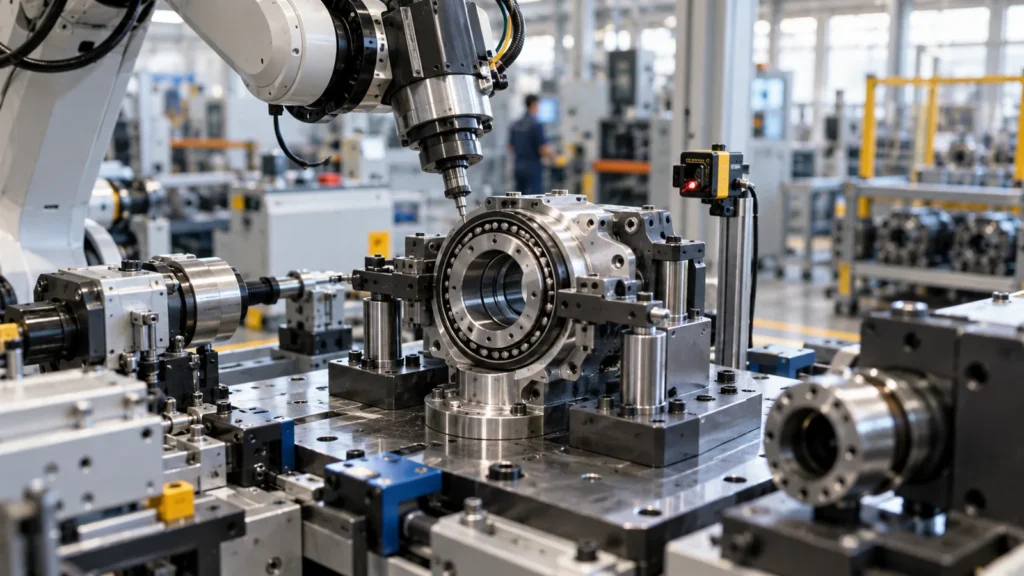
It is often beneficial for related axes, but geometry and equipment determine feasibility. A controlled transfer can also work when datums and verification preserve the relationship.
Does a tighter bearing fit remove backlash?
Not by itself. Backlash can originate in gears, splines, shafts, bearings, housing relationships, fasteners, or control compensation. Excessive fit can add heat and damage.
When is five-axis machining useful?
It can reduce setups for multi-face housings and preserve feature relationships, but axis count should follow access and datum needs rather than become a drawing requirement.