
Ce guide traite l'articulation comme un système mécanique. Il suit l'axe de mouvement depuis la conception jusqu'au maintien en position, à l'enlèvement de matière, à la finition, à l'inspection et à l'assemblage, afin que les ingénieurs puissent spécifier ce qui contrôle réellement un mouvement répétable.
Cartographier la chaîne cinématique avant de tolérancement
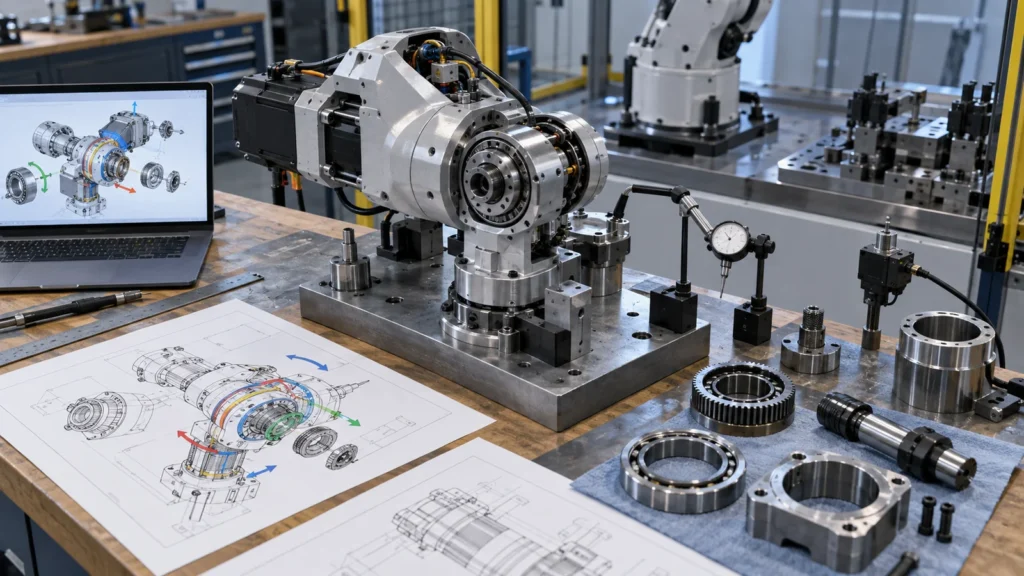 Tracez la chaîne des forces et des localisations depuis le moteur ou l'actionneur à travers le réducteur, l'arbre, les roulements, le carter, la liaison et la charge d'extrémité. Marquez chaque pilote, épaulement, alésage, face, goujon, fixation et caractéristique d'encodeur qui transfère une position ou une charge. Cela révèle quelles relations influencent le faux rond radial, le jeu axial, le jeu fonctionnel, la rigidité et l'alignement des capteurs.
Ne serrez pas toutes les dimensions. Un capot esthétique et une relation de siège de roulement ne méritent pas le même contrôle. Allouez la tolérance à la chaîne en fonction de l'erreur d'articulation admissible, puis préservez le réglage là où l'assemblage en a besoin.
Construire les références autour de l'axe fonctionnel
 Le système de références principal doit représenter la manière dont l'assemblage se positionne en service. Une face de montage peut établir la position axiale, tandis qu'un alésage de précision ou un pilote établit l'axe de rotation et qu'une caractéristique secondaire contrôle l'orientation angulaire. Choisir des faces brutes pratiques comme références peut faciliter le contrôle mais masquer une erreur d'assemblage.
La planification des processus doit, dans la mesure du possible, maintenir les alésages et les faces associés dans une seule mise en position. Lorsqu'un transfert est inévitable, utilisez des caractéristiques de référence usinées, le palpage ou des montages qui rétablissent l'axe fonctionnel. Le l'usinage des articulations robotiques la page d'atterrissage peut soutenir une intention commerciale, tandis que cet article se concentre sur les relations d'ingénierie qui la sous-tendent.
Les ajustements et la précharge sont des décisions système
 Les ajustements de roulement dépendent de la direction de la charge, de la rotation de la bague, du matériau, de l'épaisseur de paroi, de la température, de la méthode d'assemblage et des besoins en service. Un ajustement copié d'un autre assemblage peut provoquer un fluage, une précharge excessive, un entretien difficile ou une déformation du logement. Les pilotes de boîte de vitesses et les interfaces d'arbre nécessitent un examen fonctionnel similaire.
Les boîtiers légers peuvent passer de la machine au robot
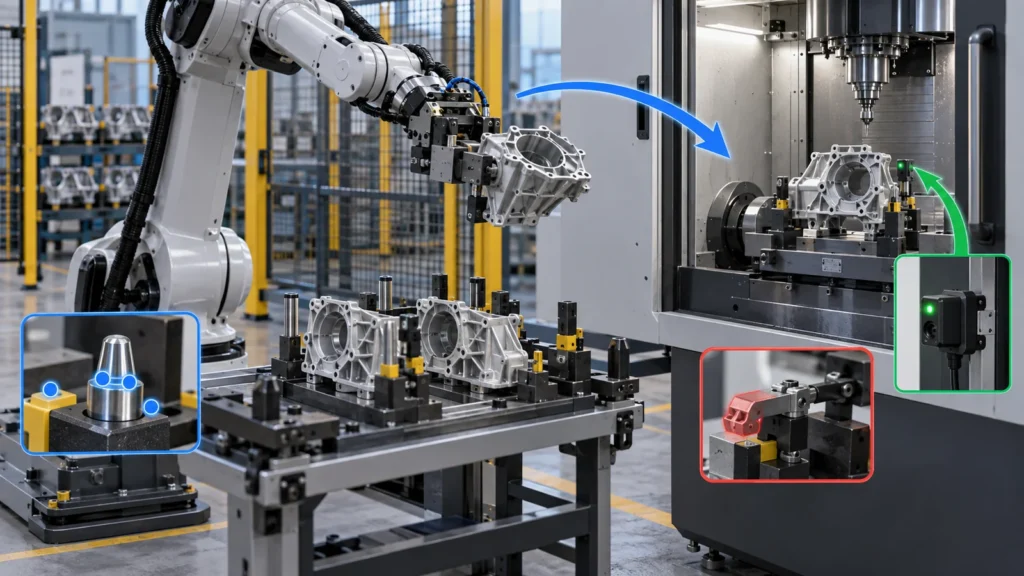 Les corps de joint en aluminium à poches réduisent la masse mais peuvent libérer des contraintes résiduelles, se déformer sous les brides ou se déformer pendant la finition et l'assemblage. Un ébauchage équilibré, un stock tenant compte des contraintes, un usinage par étapes, un bridage contrôlé et des passes finales après relaxation peuvent aider. Mesurez la géométrie critique dans l'état défini par le dessin.
La précharge des fixations peut déformer les parois minces de roulement même lorsque l'inspection à l'état libre est conforme. Modélisez et testez l'état assemblé. Les nervures et les bossages locaux doivent soutenir les chemins de charge sans créer de poches inaccessibles ni de portée d'outil inutile.
Attribuer matériau et finition selon l'interface
L'aluminium offre une faible masse et une bonne usinabilité ; les aciers peuvent supporter des interfaces compactes chargées ; l'inox ou le titane peuvent convenir aux priorités de corrosion, de température ou de poids. La sélection doit tenir compte de la rigidité, de la fatigue, de l'usure, de la durabilité des filets, du contact galvanique et de l'approvisionnement—pas seulement de la résistance à la traction.
Les finitions peuvent modifier les ajustements et la mise à la masse. L'anodisation peut nécessiter un masquage aux sièges de roulement et aux contacts électriques. Le placage, la passivation, les revêtements durs et les lubrifiants exigent des spécifications propres à chaque interface. Examinez Finitions de surface CNC dans le cadre de la chaîne de tolérances.
Inspecter les relations, pas les dimensions isolées
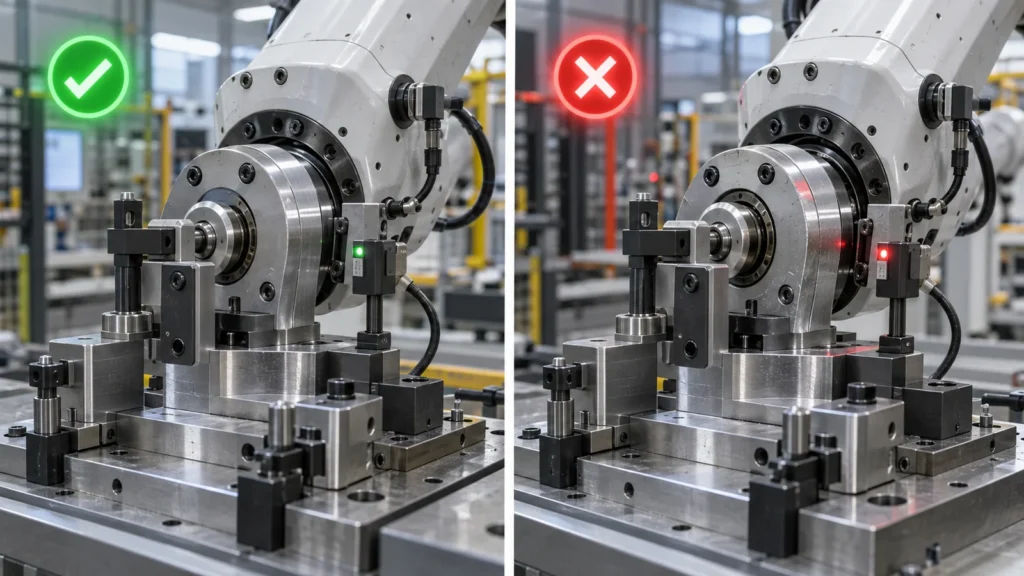 Un pied à coulisse peut confirmer une largeur mais pas si deux alésages de roulement partagent l'axe prévu. L'inspection doit couvrir la coaxialité ou la position, l'orientation face-axe, le faux rond, la planéité, les motifs de trous et les exigences de surface selon le dessin. La méthode et le montage doivent représenter la structure de références.
L'inspection par MMT peut convenir aux relations complexes ; les jauges d'alésage, les équipements de circularité, les jauges de hauteur ou les montages fonctionnels peuvent fournir de meilleures preuves pour des caractéristiques spécifiques. Définissez si le revêtement est présent et si la pièce est libre ou contrainte.
Boucler la boucle à l'assemblage
Enregistrez la force d'insertion, le comportement des roulements, l'utilisation de cales, le couple, la traînée du joint, le jeu, la consommation de courant, la température, le bruit et les résultats d'étalonnage. Lorsque l'assemblage échoue, ne resserrez pas immédiatement le dessin de la pièce. Déterminez si la cause est la géométrie des composants, les éléments achetés, la propreté, la lubrification, la séquence de fixation ou l'allocation des tolérances.
Renvoyez les preuves d'assemblage vers l'usinage et l'inspection. Une jauge fonctionnelle ou une relation ciblée peut être plus précieuse que l'ajout de limites serrées à plusieurs dimensions sans rapport. Cela reflète le principe applications de l'usinage CNC parent : les contrôles de processus doivent suivre la fonction d'application.
Dossier de demande de prix pour joint robotique
- Contexte d'assemblage et croquis de l'axe de mouvement
- 3D model plus datum-based drawing
- Bearing, gearbox, shaft, motor, and sensor interfaces
- Material, heat treatment, finish, masking, and lubrication
- Free-state and assembled-state requirements
- Critical relationship inspection and report needs
- Prototype quantity, production releases, and revision outlook
Joint Machining FAQs
It is often beneficial for related axes, but geometry and equipment determine feasibility. A controlled transfer can also work when datums and verification preserve the relationship.
Does a tighter bearing fit remove backlash?
Not by itself. Backlash can originate in gears, splines, shafts, bearings, housing relationships, fasteners, or control compensation. Excessive fit can add heat and damage.
When is five-axis machining useful?
It can reduce setups for multi-face housings and preserve feature relationships, but axis count should follow access and datum needs rather than become a drawing requirement.