
В этом руководстве шарнир рассматривается как механическая система. Оно прослеживает ось движения от проектирования через закрепление заготовки, съём материала, финишную обработку, контроль и сборку, чтобы инженеры могли задать то, что действительно определяет повторяемость движения.
Составьте карту кинематической цепи до назначения допусков
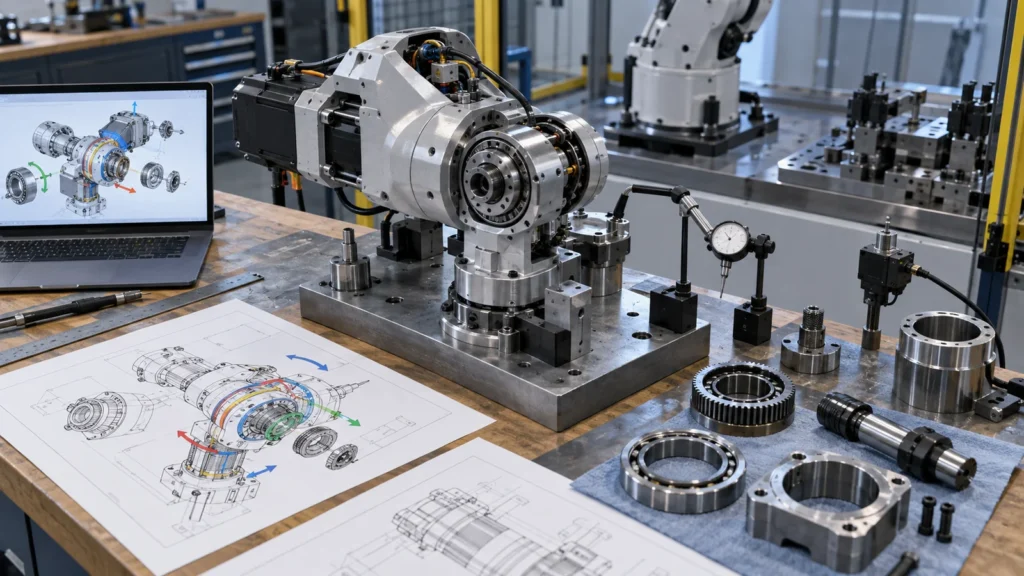 Проследите цепочку сил и расположения от двигателя или привода через редуктор, вал, подшипники, корпус, звено и концевую нагрузку. Отметьте каждый центрирующий поясок, буртик, отверстие, торец, штифт, крепёж и элемент энкодера, которые передают положение или нагрузку. Это выявляет, какие взаимосвязи влияют на радиальное биение, осевой люфт, зазор, жёсткость и совмещение датчиков.
Не ужесточайте допуски на каждый размер. Декоративная крышка и сопряжение посадочного места подшипника не заслуживают одинакового контроля. Распределяйте допуск по цепочке исходя из допустимой погрешности шарнира, а затем сохраняйте регулировку там, где она нужна при сборке.
Строить базы относительно функциональной оси
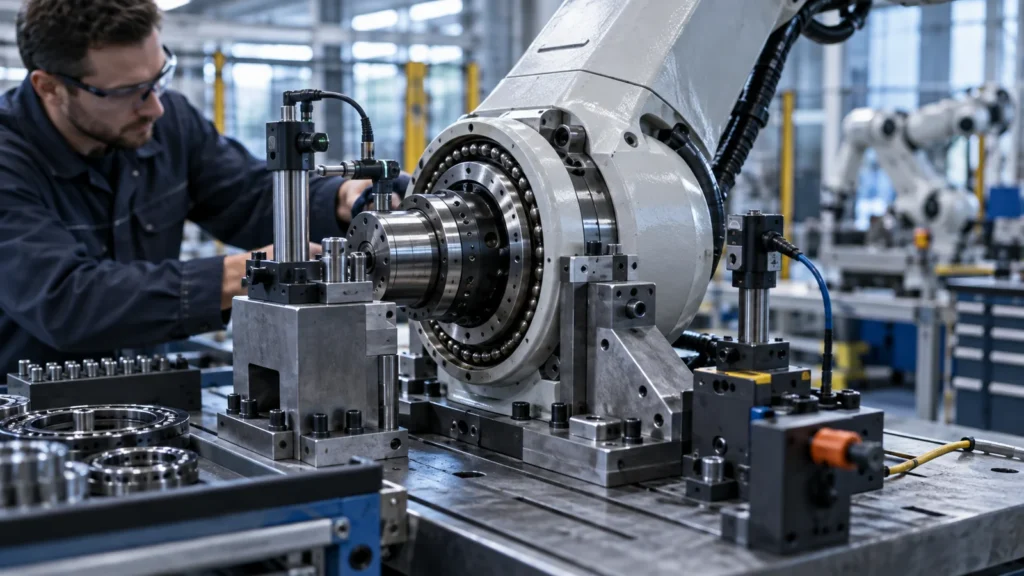 Основная система баз должна отражать то, как соединение позиционируется в работе. Установочная поверхность может задавать осевое положение, тогда как точное отверстие или центрирующий поясок задаёт ось вращения, а вторичный элемент управляет угловым положением. Выбор удобных поверхностей заготовки в качестве баз может упростить контроль, но скрыть ошибку сборки.
При технологическом планировании следует по возможности обрабатывать связанные отверстия и поверхности за один установ. Когда передача неизбежна, используйте обработанные базовые элементы, измерительные щупы или приспособления, восстанавливающие функциональную ось. обработка шарниров роботов целевая страница может поддерживать коммерческие намерения, тогда как эта статья сосредоточена на инженерных взаимосвязях, лежащих в её основе.
Посадки и предварительный натяг — это системные решения
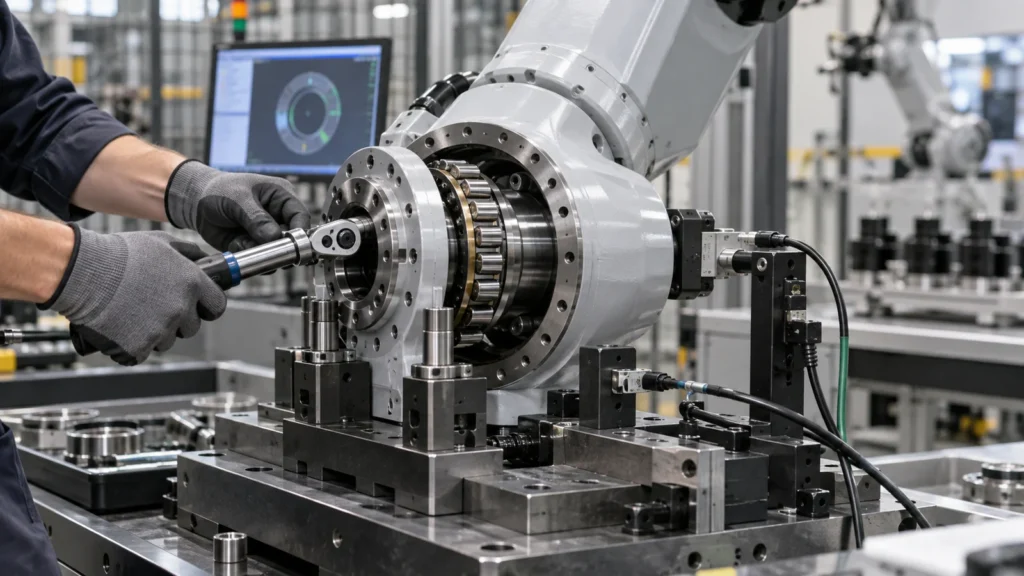 Посадки подшипников зависят от направления нагрузки, вращения кольца, материала, толщины стенки, температуры, метода сборки и эксплуатационных требований. Посадка, скопированная с другого соединения, может вызвать проскальзывание, чрезмерный предварительный натяг, сложность обслуживания или деформацию корпуса. Центрирующие пояски редуктора и сопряжения валов требуют аналогичного функционального анализа.
Лёгкие корпуса можно переносить между станком и роботом
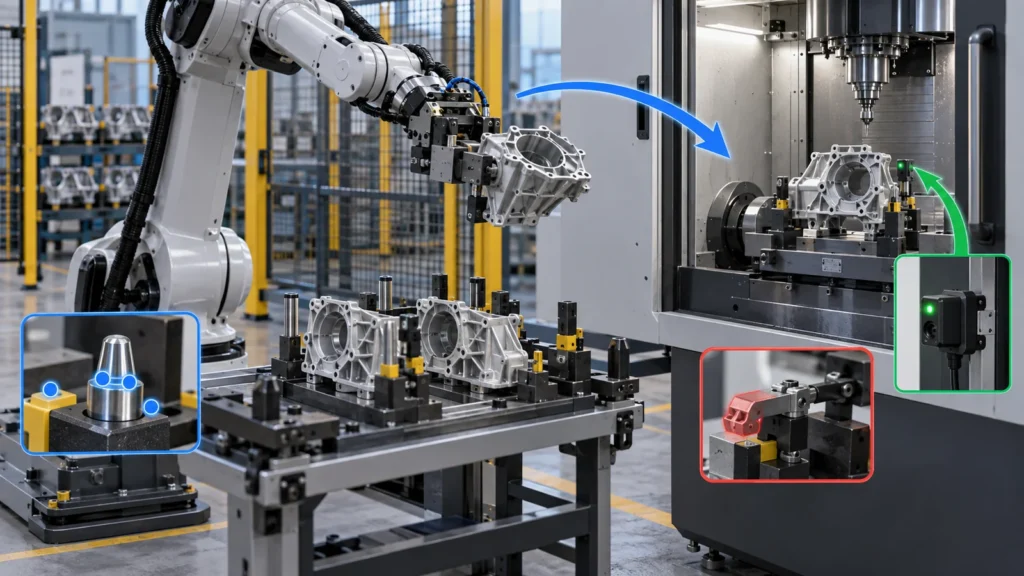 Карманные алюминиевые корпусные детали уменьшают массу, но могут высвобождать остаточные напряжения, деформироваться под зажимами или коробиться при финишной обработке и сборке. Сбалансированная черновая обработка, учёт напряжений в заготовке, поэтапная обработка, контролируемое закрепление и финишные проходы после релаксации могут помочь. Измеряйте критическую геометрию в состоянии, определённом чертежом.
Предварительная затяжка крепежа может деформировать тонкие стенки подшипников, даже если контроль в свободном состоянии проходит. Моделируйте и испытывайте собранное состояние. Рёбра и местные бобышки должны поддерживать пути нагрузки, не создавая недоступных карманов или излишнего вылета инструмента.
Назначайте материал и покрытие по интерфейсу
Алюминий обеспечивает малую массу и обрабатываемость; стали могут поддерживать компактные нагруженные интерфейсы; нержавеющая сталь или титан могут подойти при приоритете коррозии, температуры или веса. При выборе необходимо учитывать жёсткость, усталость, износ, прочность резьбы, гальванический контакт и поставку — не только предел прочности на растяжение.
Покрытия могут изменять посадки и заземление. Анодирование может требовать маскирования в посадочных местах подшипников и электрических контактах. Гальваническое покрытие, пассивация, твёрдые покрытия и смазки требуют указаний, специфичных для интерфейса. Проверьте Чистота поверхности при ЧПУ-обработке в составе размерной цепи допусков.
Контролируйте взаимосвязи, а не изолированные размеры
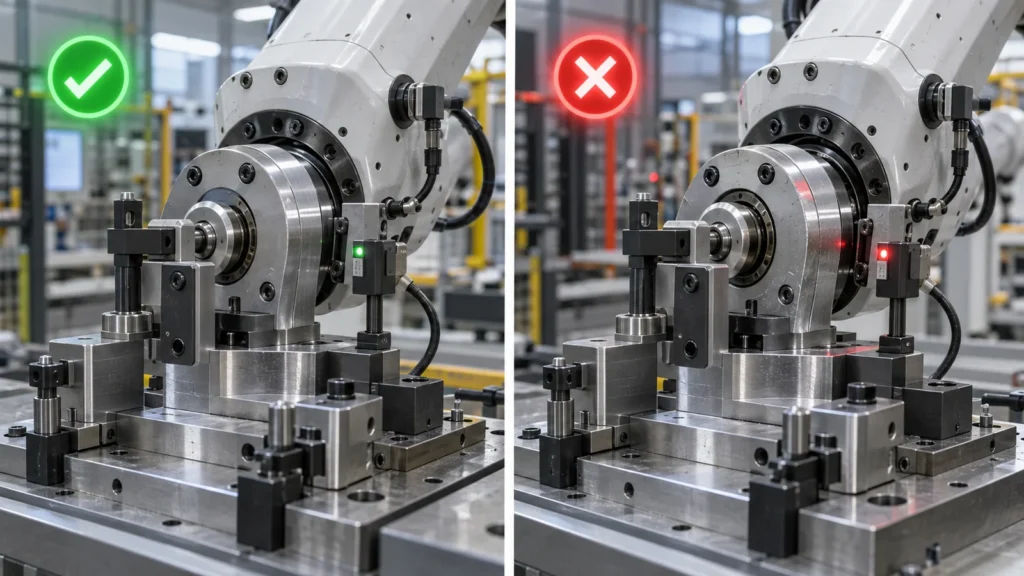 Штангенциркуль может подтвердить ширину, но не то, что два отверстия под подшипники лежат на заданной оси. Контроль должен охватывать соосность или позиционирование, ориентацию плоскости относительно оси, биение, плоскостность, расположение отверстий и требования к поверхности согласно чертежу. Метод и оснастка должны отражать структуру баз.
Контроль на КИМ может подойти для сложных взаимосвязей; нутромеры, средства измерения круглости, высотомеры или функциональные приспособления могут дать более убедительные доказательства для конкретных элементов. Определите, присутствует ли покрытие и находится ли деталь в свободном или закреплённом состоянии.
Замыкайте цикл на сборке
Фиксируйте усилие запрессовки, поведение подшипника, использование прокладок, момент затяжки, сопротивление в соединении, люфт, потребляемый ток, температуру, шум и результаты калибровки. Когда сборка не проходит, не спешите ужесточать чертёж детали. Определите, вызвана ли причина геометрией компонента, покупными элементами, чистотой, смазкой, последовательностью затяжки крепежа или распределением допусков.
Передавайте данные сборки обратно в обработку и контроль. Функциональный калибр или целевая взаимосвязь могут быть ценнее, чем добавление жёстких допусков к нескольким несвязанным размерам. Это отражает родительский применения ЧПУ-обработки принцип: управление процессом должно следовать функции применения.
Комплект RFQ для роботизированного шарнира
- Контекст сборки и эскиз оси движения
- 3D-модель и чертёж на основе баз
- Интерфейсы подшипников, редуктора, вала, двигателя и датчиков
- Материал, термообработка, отделка, маскирование и смазка
- Требования в свободном и собранном состоянии
- Потребности в контроле критических взаимосвязей и отчётности
- Количество прототипов, серии производства и перспективы ревизий
Часто задаваемые вопросы о совместной механической обработке
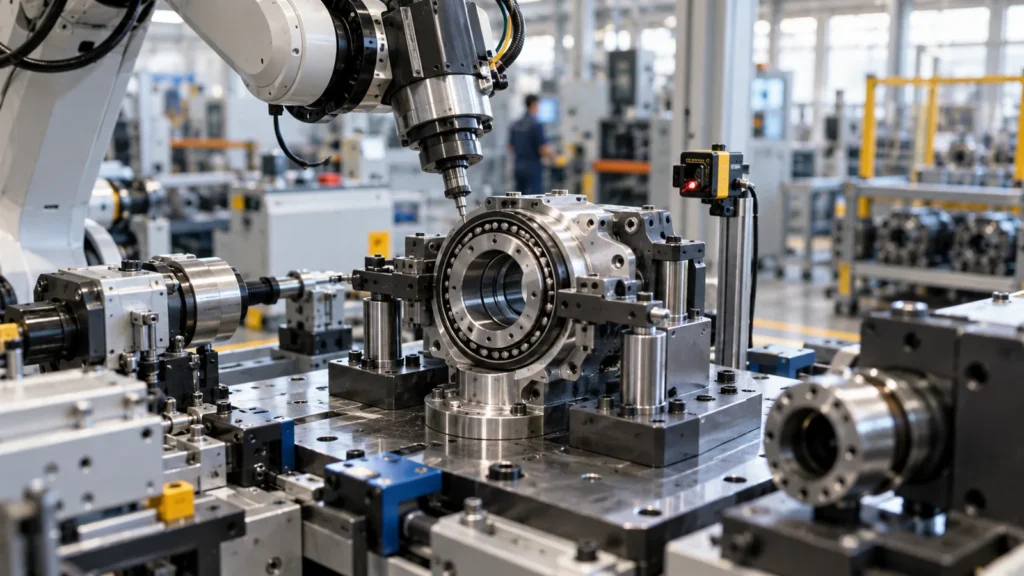
Это часто полезно для связанных осей, но возможность определяется геометрией и оборудованием. Контролируемый перенос также может работать, когда базы и верификация сохраняют взаимосвязь.
Устраняет ли более плотная посадка подшипника люфт?
Сам по себе — нет. Люфт может возникать в зубчатых передачах, шлицах, валах, подшипниках, сопряжениях корпуса, крепеже или компенсации управления. Чрезмерная посадка может добавлять нагрев и повреждения.
Когда полезна пятиосевая обработка?
Она может сократить число установов для многогранных корпусов и сохранить взаимосвязи элементов, но количество осей должно определяться потребностями доступа и базирования, а не становиться требованием чертежа.