
Respuesta breve: Mecanizado de Alloy 20 debe planificarse en torno a las características que preservan la función prevista de la pieza: caras de sellado, taladros, paredes delgadas y relaciones de referencia. Primero confirme el grado solicitado y la condición del producto según el plano y los registros del material. Luego elija una secuencia de mecanizado estable e inspeccione la geometría de la que realmente depende el ensamblaje o el proceso. Una designación de material por sí sola no establece la idoneidad frente a la corrosión para cada entorno de servicio.
El Alloy 20 se identifica comúnmente como UNS N08020, pero la especificación de compra, la forma del producto y los requisitos del cliente siguen siendo determinantes. Este artículo trata sobre el mecanizado y el control dimensional; la compatibilidad química debe ser evaluada por la autoridad de diseño responsable para el medio, la concentración, la temperatura y las condiciones de operación reales.
Confirmar el material antes de definir la ruta de mecanizado
Comience con la revisión del plano, la designación UNS, la forma del producto y el certificado del material. Los nombres de las aleaciones pueden usarse de forma inconsistente en las conversaciones de compra, mientras que las sustituciones o formas alternativas pueden conllevar requisitos diferentes. Registre lo que realmente se suministra y resuelva las discrepancias antes de cortar. Un operario de máquina no debe inferir un sobreespesor de corrosión, un tratamiento térmico ni un criterio de aceptación únicamente a partir del nombre de la aleación.
Rolled Alloys identifica el Alloy 20 como UNS N08020 y describe sus formas de producto y su composición en su página de producto. Eso es un contexto útil sobre el material, no un sustituto de la especificación rectora del cliente. El sitio descripción general de materiales resistentes a la corrosión sitúa el grado dentro de una familia más amplia; este artículo se mantiene centrado en las decisiones de mecanizado e inspección.
Proteger las superficies funcionales mediante la secuencia de montaje
Para un cuerpo de válvula, un componente de bomba o un accesorio de equipo de proceso, una cara de sellado puede importar más que un acabado general atractivo. Defina qué cara establece el eje, qué taladro aloja un inserto y qué agujeros portan los sujetadores. Mecanice primero una referencia fiable y luego refiera las operaciones posteriores a esa referencia siempre que la geometría lo permita. Si la pieza debe reposicionarse, planifique cómo se recupera la referencia en lugar de depender de un borde o una característica de fundición no verificados.
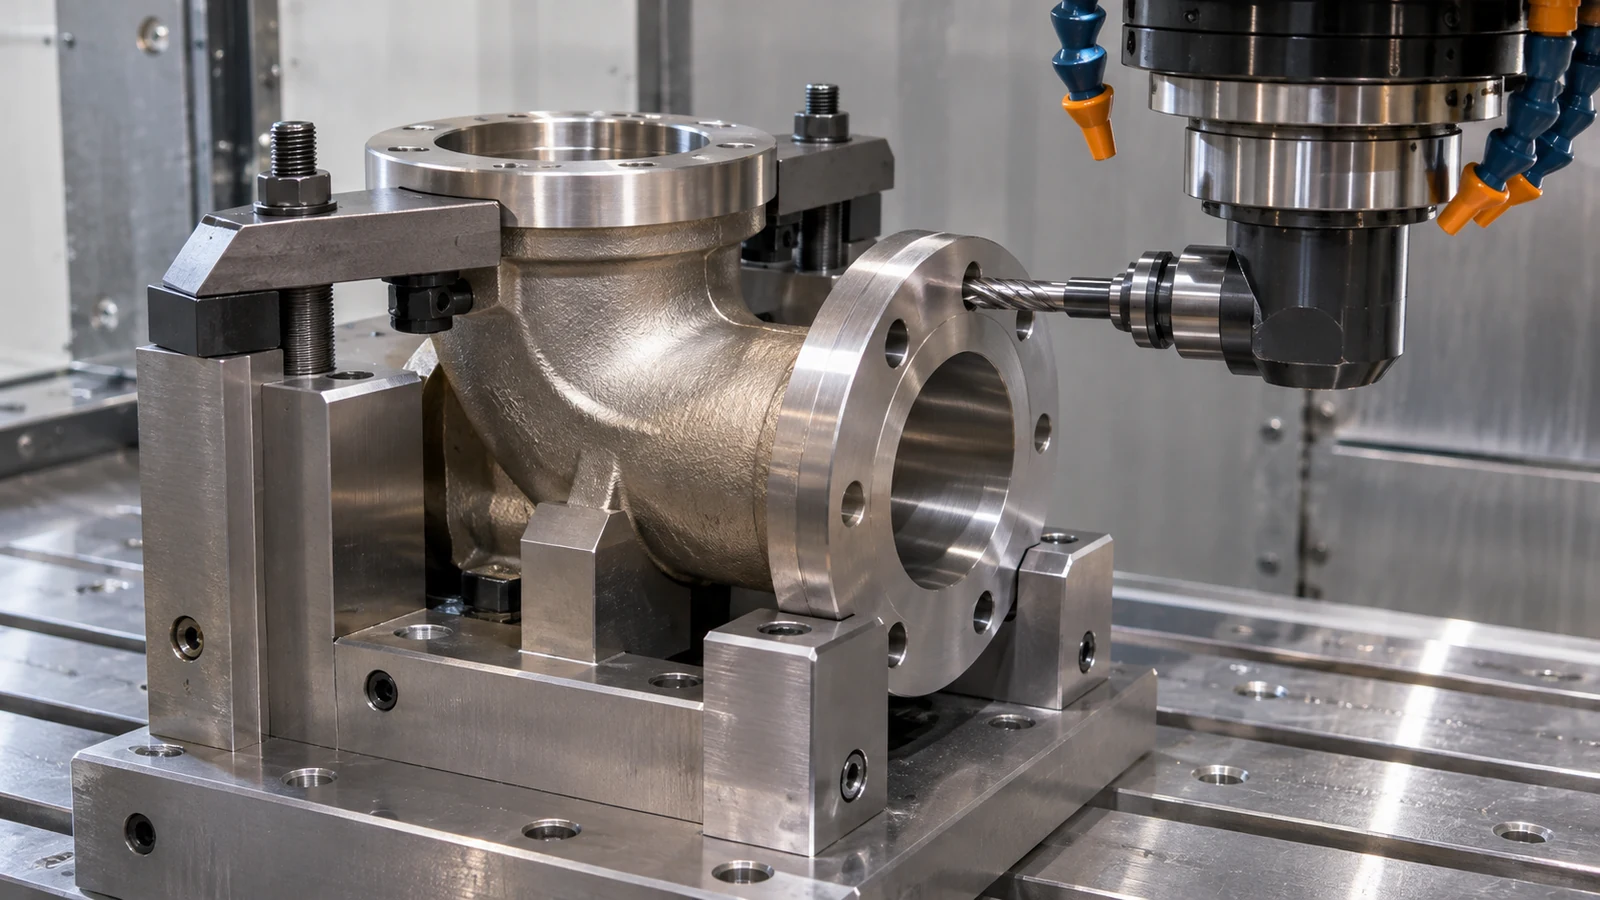
Las secciones delgadas y las formas interrumpidas merecen su propia revisión de la configuración. La presión de sujeción puede deformar una pared o cerrar una característica dividida; tras la liberación, el componente puede no medir como lo hacía en el dispositivo de fijación. Apoye la pieza cerca del corte, distribuya las cargas de sujeción y separe el desbaste del acabado cuando la geometría sea sensible. Estos son controles de planificación del proceso, no una promesa de que cada componente de Alloy 20 necesite el mismo número de configuraciones.
Mantener predecibles el contacto de la herramienta y la evacuación de viruta
Las aleaciones resistentes a la corrosión que contienen níquel pueden exigir más a un filo de corte que un acero de fácil mecanizado. Una herramienta que roza, permanece detenida o corta repetidamente una capa superficial endurecida puede acelerar el desgaste y hacer más difícil diagnosticar la deriva dimensional. Mantenga un avance decidido a través del corte, evite pausas innecesarias en la pared y seleccione la geometría de la herramienta y el suministro de refrigerante según las indicaciones del fabricante de la herramienta para la máquina y la característica reales.
Los bolsillos profundos, los taladros y las ranuras estrechas crean problemas diferentes de evacuación de viruta. Una viruta larga atrapada en un taladro puede marcar una pared acabada o volver a cortarse; un bolsillo con mal acceso puede retener calor y residuos. Ajuste la secuencia para abrir las trayectorias de viruta cuando sea posible, e inspeccione el filo y la pieza entre operaciones cuando el corte sea difícil de observar. No copie una velocidad o un avance publicados sin confirmar la plaquita, el estado de la pieza, el compromiso de corte, la rigidez y la disposición del refrigerante.
El página de capacidad de fresado CNC describe el rango de procesos de fresado del sitio. Si un componente específico se fresa, se tornea o se divide entre operaciones depende de su plano y del plan de producción confirmado.
Bueno Mecanizado de Alloy 20 la documentación también separa la aceptación dimensional de la aprobación para servicio en corrosión. El taller puede verificar la trazabilidad del material y la geometría especificadas; la compatibilidad con un fluido de proceso o un régimen de limpieza debe seguir aún la especificación de ingeniería aplicable.
Inspeccionar la geometría que afecta el sellado y el ensamblaje
La inspección debe seguir la cadena funcional, no solo las dimensiones más fáciles de medir. Para una interfaz de sellado, defina el requisito de planitud o acabado de la cara solo como se indica en el plano; para un taladro de localización, verifique el diámetro y su relación con el dato elegido. Los patrones de pernos, las roscas y los pasajes que se intersecan pueden requerir verificaciones posicionales o funcionales. Utilice el sistema de referencia de datos especificado y evite inventar una tolerancia de taller más estricta que la solicitada por el cliente.
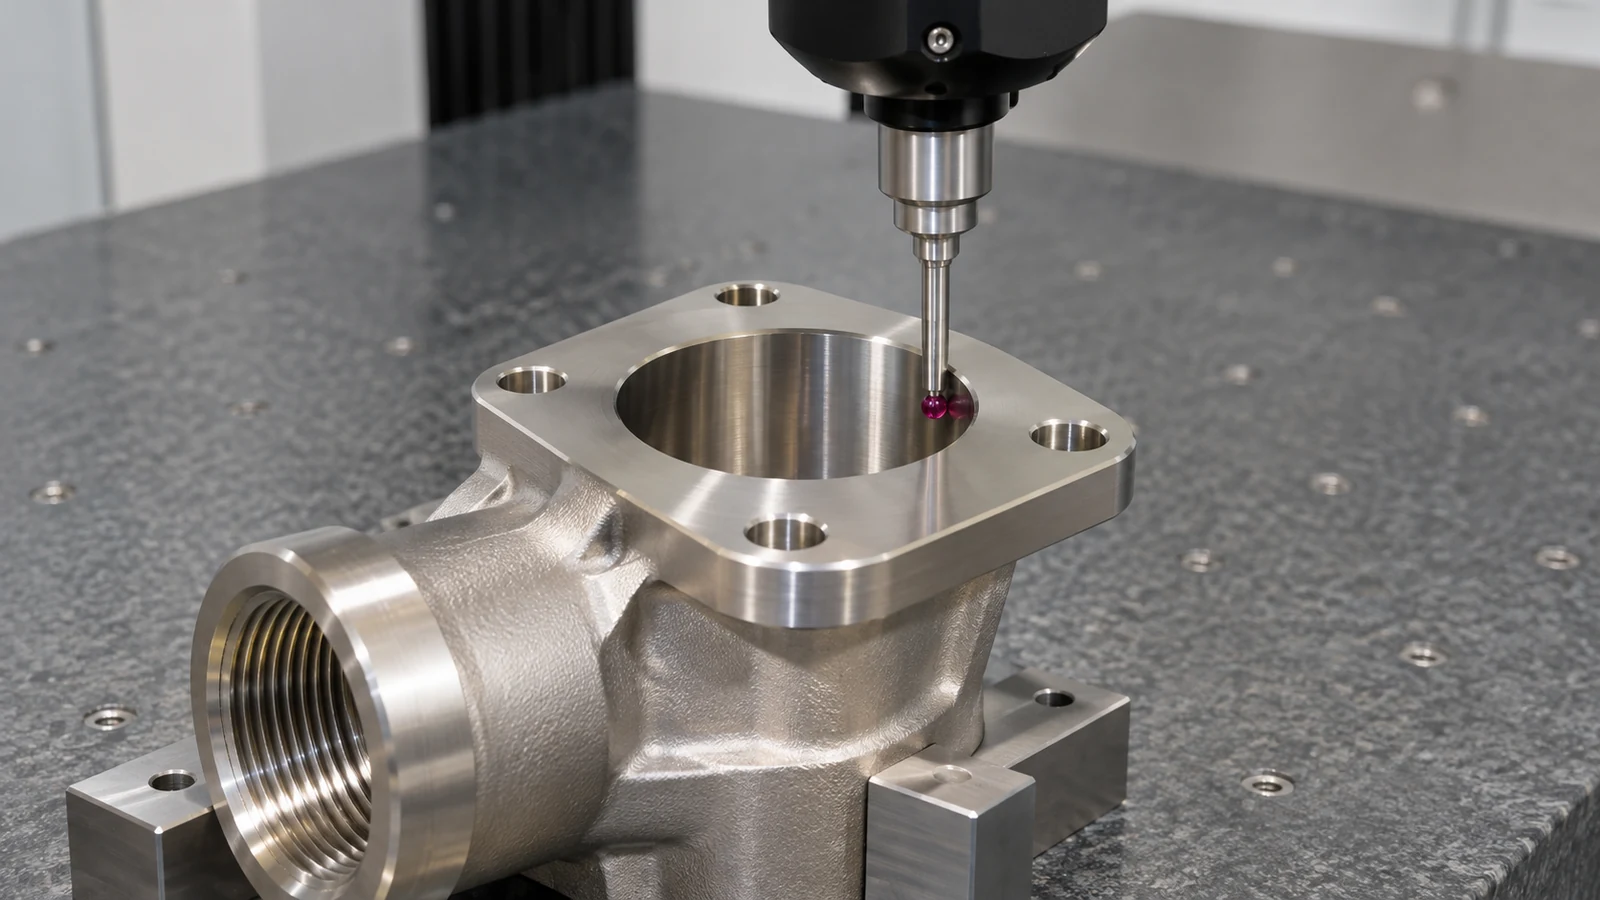
Mida en una condición estable y documentada y mantenga el método de inspección apropiado para la característica. Una CMM puede ayudar a establecer relaciones entre taladros y caras, mientras que un método de contacto o sin contacto adecuado puede ser más práctico para una superficie particular. Si se especifica una operación de acabado o un tratamiento posterior, deje claro qué dimensiones se verifican antes y después de ella. El registro de inspección debe mostrar el resultado y el método reales, no implicar una calificación para servicio químico.
Revisión hipotética de plano: un adaptador de bomba
Escenario ilustrativo, no un caso de cliente de JUCHENG: un adaptador de bomba se especifica como Alloy 20 para un fluido de proceso determinado, con un pasaje central, un sello de cara y un círculo de pernos. La selección del material y la compatibilidad química son responsabilidad de la autoridad de diseño; la tarea del proveedor de mecanizado es reproducir la interfaz definida en el plano. Una pieza puede cumplir las dimensiones y aun así ser inadecuada si la especificación del material o los supuestos de servicio son erróneos.
Para la revisión del mecanizado, identifique la cara que asienta contra el componente acoplado y utilícela como referencia principal cuando sea práctico. Relacione el eje del pasaje y el patrón de pernos con esa cara, luego decida si una sola configuración puede controlar estas características o si una reorientación planificada necesita recuperación de datos. Si la cara se sujeta contra un apoyo desigual, puede medir correctamente en el dispositivo de fijación y perder esa condición tras la liberación. Por lo tanto, la inspección debe coincidir con el esquema de datos especificado y el estado de apoyo.
Durante una revisión de primera pieza, separe tres preguntas: ¿el certificado coincide con el grado y la forma de producto de Alloy 20 especificados?; ¿el taladro, la cara y los orificios cumplen los requisitos del plano?; y ¿ha aprobado el ingeniero responsable el material para el fluido y las condiciones de operación reales? Estas comprobaciones están relacionadas, pero un solo documento no responde a las tres. El taller puede informar la trazabilidad y la geometría medida sin implicar una prueba de corrosión ni una garantía de vida útil.
Este escenario también cambia lo que corresponde incluir en la RFQ: la revisión vigente del plano, la especificación del material, las notas de la superficie de sellado, los requisitos de datos y las expectativas de inspección. Si interviene un tratamiento superficial, una limpieza o una pasivación, identifíquelo como una operación especificada separada y defina su efecto sobre las dimensiones críticas.
Mantener la aceptación del mecanizado separada de la calificación para el servicio
Los equipos de proyecto pueden prevenir una brecha común en la transferencia nombrando al responsable y la evidencia de cada decisión:
| Pregunta | Función responsable típica | Evidencia que la responde |
|---|---|---|
| ¿Es el material suministrado el producto de Alloy 20 especificado? | Compras/control de materiales | Especificación de compra, trazabilidad y certificado de material. |
| ¿Cumple la pieza con sus requisitos dimensionales y de acabado? | Fabricación y calidad | Informe de inspección basado en plano con datums y método identificados. |
| ¿Es la aleación adecuada para el medio y el ciclo operativo reales? | Ingeniería de diseño/materiales | Evaluación de compatibilidad específica para el servicio y especificación aprobada. |
Estos registros pueden coordinarse, pero no son intercambiables. Un informe dimensional no puede certificar la resistencia química, y un certificado de grado no establece que una cara de sellado o un paso se haya mecanizado con la geometría requerida.
Preguntas sobre el mecanizado de Alloy 20
¿Confirma el mecanizado de la aleación 20 la idoneidad para un servicio químico?
No. El mecanizado verifica la geometría especificada y los registros de proceso. La compatibilidad depende del medio real, la concentración, la temperatura, los contaminantes y las condiciones de operación, y debe ser aprobada por la autoridad de ingeniería responsable.
¿Cuál es la designación UNS de la aleación 20?
La aleación 20 se identifica comúnmente como UNS N08020. Consulte la especificación de compra y el certificado de material para conocer el grado exacto, la forma del producto y la revisión.
¿Qué características deben inspeccionarse primero en un racor?
Comience con los datums funcionales del plano, la cara de sellado, el paso o el orificio de localización, el patrón de pernos y los requisitos de rosca. El orden de inspección debe reflejar el ensamblaje y la aceptación, no la conveniencia de la medición.
Can one surface-finish requirement cover every face?
Only when the design specifies that. Sealing, locating, and nonfunctional surfaces can serve different purposes; the drawing should identify where finish limits apply.
A careful Mecanizado de Alloy 20 plan protects fit and function through material verification, controlled datum strategy, and drawing-based inspection, while keeping chemical-service approval with the responsible engineering authority.