
Resposta curta: Usinagem de Alloy 20 deve ser planejada em torno dos recursos que preservam a função pretendida da peça: faces de vedação, furos, paredes finas e relações de datum. Primeiro, confirme o grau encomendado e a condição do produto a partir do desenho e dos registros de material. Em seguida, escolha uma sequência de usinagem estável e inspecione a geometria da qual a montagem ou o processo realmente depende. Apenas a designação do material não estabelece a adequação à corrosão para todos os ambientes de serviço.
O Alloy 20 é comumente identificado como UNS N08020, mas a especificação de compra, a forma do produto e os requisitos do cliente permanecem determinantes. Este artigo trata de usinagem e controle dimensional; a compatibilidade química deve ser avaliada pela autoridade de projeto responsável para o meio, a concentração, a temperatura e as condições operacionais reais.
Confirme o material antes de definir a rota
Comece pela revisão do desenho, designação UNS, forma do produto e certificado de material. Os nomes de ligas podem ser usados de forma inconsistente nas conversas de compra, enquanto substituições ou formas alternativas podem ter requisitos diferentes. Registre o que é realmente fornecido e resolva as discrepâncias antes de cortar. Um operador de usinagem não deve inferir uma sobremetal de corrosão, tratamento térmico ou critério de aceitação apenas pelo nome da liga.
A Rolled Alloys identifica o Alloy 20 como UNS N08020 e descreve suas formas de produto e composição em sua página de produto. Isso é um contexto útil sobre o material, não um substituto para a especificação determinante do cliente. O site visão geral de materiais resistentes à corrosão coloca o grau dentro de uma família mais ampla; este artigo mantém o foco nas decisões de usinagem e inspeção.
Proteja as superfícies funcionais por meio da sequência de setup
Para um corpo de válvula, componente de bomba ou conexão de equipamento de processo, uma face de vedação pode importar mais do que um acabamento geral atraente. Defina qual face estabelece o eixo, qual furo localiza um inserto e quais furos carregam fixadores. Usine primeiro um datum confiável e, em seguida, referencie as operações posteriores a esse datum sempre que a geometria permitir. Se a peça precisar ser reposicionada, planeje como a referência é recuperada em vez de depender de uma borda ou recurso de fundição não verificado.
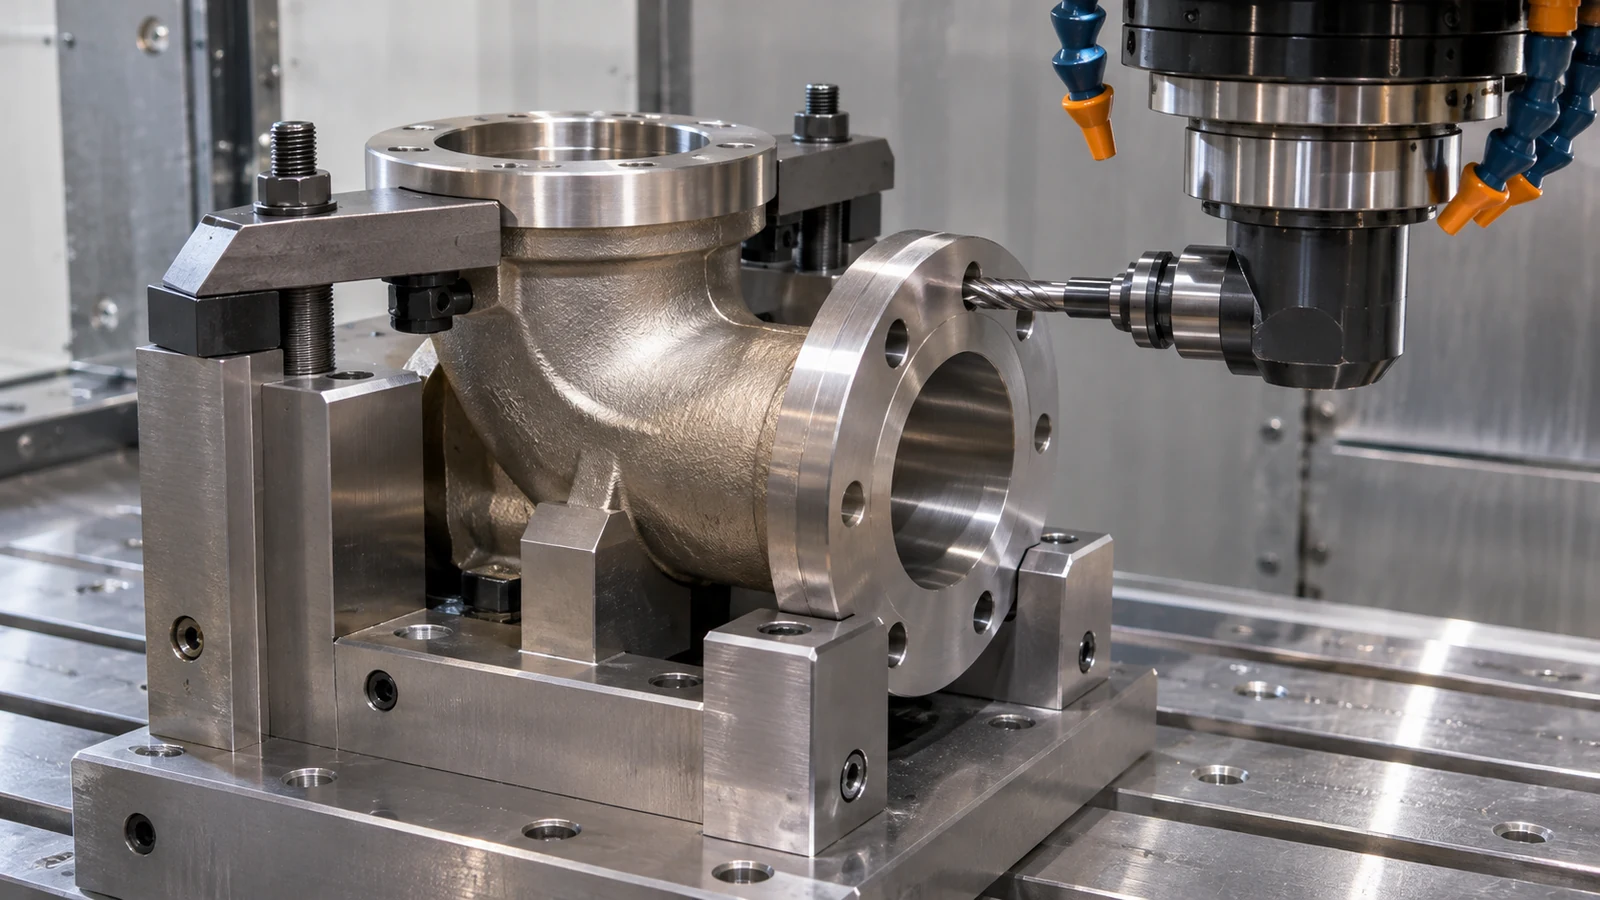
Secções finas e formas interrompidas merecem a sua própria revisão de setup. A pressão de fixação pode distorcer uma parede ou fechar uma característica dividida; após a libertação, o componente pode não medir como media no dispositivo de fixação. Apoie a peça junto ao corte, distribua as cargas de fixação e separe o desbaste do acabamento quando a geometria for sensível. Estes são controlos de planeamento de processo, não uma promessa de que todos os componentes em Alloy 20 necessitem do mesmo número de setups.
Mantenha o engajamento e a evacuação de cavacos previsíveis
As ligas resistentes à corrosão com níquel podem exigir mais de um gume de corte do que um aço de corte fácil. Uma ferramenta que roça, permanece parada ou corta repetidamente uma camada superficial endurecida pode acelerar o desgaste e tornar a deriva dimensional mais difícil de diagnosticar. Mantenha um avanço intencional através do corte, evite pausas desnecessárias junto à parede e selecione a geometria da ferramenta e o fornecimento de refrigerante segundo as orientações do fabricante da ferramenta para a máquina e a característica reais.
Cavidades profundas, furos e ranhuras estreitas criam problemas diferentes de remoção de aparas. Uma apara longa presa num furo pode marcar uma parede acabada ou ser recortada; uma cavidade com mau acesso pode reter calor e detritos. Ajuste a sequência para abrir caminhos de aparas sempre que possível e inspecione o gume e a peça entre operações quando o corte for difícil de observar. Não copie uma velocidade ou avanço publicados sem confirmar o inserto, a condição da peça, o engajamento, a rigidez e a disposição do refrigerante.
O página de capacidade de fresagem CNC descreve a gama de processos de fresagem do site. Se um componente específico é fresado, torneado ou dividido entre operações depende do seu desenho e do plano de produção confirmado.
Bom Usinagem de Alloy 20 a documentação também separa a aceitação dimensional da aprovação para serviço em corrosão. A oficina pode verificar a rastreabilidade do material e a geometria especificadas; a compatibilidade com um fluido de processo ou regime de limpeza deve ainda seguir a especificação de engenharia aplicável.
Inspecione a geometria que afeta a vedação e a montagem
A inspeção deve seguir a cadeia funcional, não apenas as dimensões mais fáceis de medir. Para uma interface de vedação, defina o requisito de planicidade ou acabamento da face apenas conforme indicado no desenho; para um furo de localização, verifique o diâmetro e a sua relação com o datum escolhido. Padrões de parafusos, roscas e passagens intersectantes podem necessitar de verificações posicionais ou funcionais. Utilize o referencial de datums especificado e evite inventar uma tolerância de oficina mais apertada do que a solicitada pelo cliente.
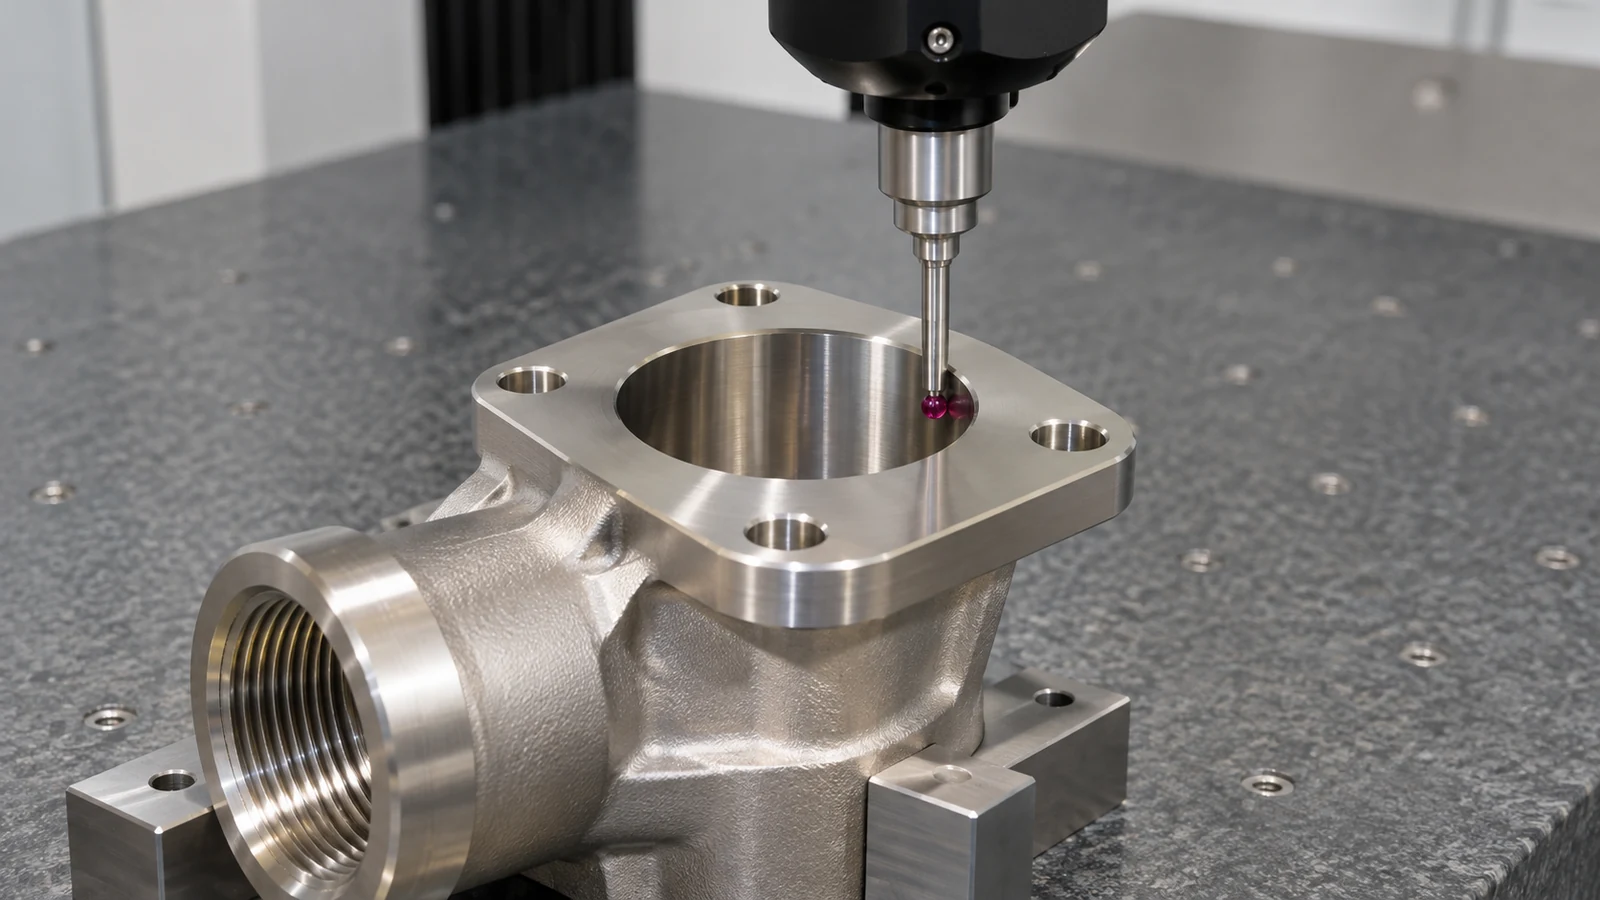
Meça numa condição estável e documentada e mantenha o método de inspeção adequado à característica. Uma CMM pode ajudar a estabelecer relações entre furos e faces, enquanto um método de contacto ou sem contacto adequado pode ser mais prático para uma superfície específica. Se uma operação de acabamento ou tratamento posterior for especificado, deixe claro quais dimensões são verificadas antes e depois do mesmo. O registo de inspeção deve mostrar o resultado e o método reais, não implicar qualificação para serviço químico.
Revisão hipotética de desenho: um adaptador de bomba
Cenário ilustrativo, não um caso de cliente JUCHENG: um adaptador de bomba é especificado como Alloy 20 para um fluido de processo designado, com uma passagem central, uma vedação de face e uma circunferência de parafusos. A seleção do material e a compatibilidade química são da responsabilidade da autoridade de projeto; a tarefa do fornecedor de maquinação é reproduzir a interface definida no desenho. Uma peça pode cumprir as dimensões e ainda assim ser inadequada se a especificação do material ou as premissas de serviço estiverem erradas.
Para a revisão de maquinação, identifique a face que assenta contra o componente acoplado e utilize-a como referência primária sempre que possível. Relacione o eixo da passagem e o padrão de parafusos com essa face e, em seguida, decida se um único setup pode controlar estas características ou se uma reorientação planeada necessita de recuperação de datum. Se a face for fixada contra um apoio irregular, pode medir corretamente no dispositivo de fixação e perder essa condição após a libertação. A inspeção deve, portanto, corresponder ao esquema de datums especificado e ao estado de apoio.
Durante uma revisão de primeira peça, separe três questões: o certificado corresponde ao grau Alloy 20 e à forma de produto especificados; o furo, a face e os orifícios cumprem os requisitos do desenho; e o engenheiro responsável aprovou o material para o fluido e as condições de operação reais? Estas verificações estão relacionadas, mas um único documento não responde a todas as três. A oficina pode reportar a rastreabilidade e a geometria medida sem implicar um ensaio de corrosão ou uma garantia de vida útil em serviço.
Este cenário também altera o que pertence ao RFQ: a revisão atual do desenho, a especificação do material, as notas das superfícies de vedação, os requisitos de datums e as expectativas de inspeção. Se estiver envolvido tratamento superficial, limpeza ou passivação, identifique-o como uma operação especificada separada e defina o seu efeito nas dimensões críticas.
Mantenha a aceitação de usinagem separada da qualificação de serviço
As equipas de projeto podem evitar uma lacuna comum na transferência nomeando o responsável e a evidência para cada decisão:
| Pergunta | Função responsável típica | Evidência que responde à questão |
|---|---|---|
| O stock fornecido é o produto Alloy 20 especificado? | Compras/controle de materiais | Especificação de compra, rastreabilidade e certificado de material. |
| A peça atende aos requisitos dimensionais e de acabamento? | Fabricação e qualidade | Relatório de inspeção baseado em desenho com datums e método identificados. |
| A liga é adequada para o meio e o ciclo operacional reais? | Engenharia de projeto/materiais | Avaliação de compatibilidade específica para o serviço e especificação aprovada. |
Esses registros podem ser coordenados, mas não são intercambiáveis. Um relatório dimensional não pode certificar a resistência química, e um certificado de grau não estabelece que uma face de vedação ou passagem foi usinada na geometria exigida.
Perguntas sobre usinagem de Alloy 20
A usinagem da Liga 20 confirma a adequação para um serviço químico?
Não. A usinagem verifica a geometria especificada e os registros de processo. A compatibilidade depende do meio, concentração, temperatura, contaminantes e condições operacionais reais, e deve ser aprovada pela autoridade de engenharia responsável.
Qual é a designação UNS da Liga 20?
A Liga 20 é comumente identificada como UNS N08020. Verifique a especificação de compra e o certificado de material para o grau, a forma do produto e a revisão exatos.
Quais características devem ser inspecionadas primeiro em uma conexão?
Comece pelos datums funcionais do desenho, face de vedação, passagem ou furo de localização, padrão de furação e requisitos de rosca. A ordem de inspeção deve refletir a montagem e a aceitação, e não a conveniência de medição.
Um requisito de acabamento superficial pode cobrir todas as faces?
Somente quando o projeto especificar isso. Superfícies de vedação, de localização e não funcionais podem ter finalidades diferentes; o desenho deve identificar onde os limites de acabamento se aplicam.
Um plano cuidadoso Usinagem de Alloy 20 protege o ajuste e a função por meio da verificação do material, de uma estratégia controlada de datums e de inspeção baseada no desenho, mantendo a aprovação para serviço químico com a autoridade de engenharia responsável.