
Introduction : Le rôle critique de la précision dans l'usinage des boîtiers d'actionneurs
Dans le monde du contrôle du mouvement, l'actionneur est le muscle. Mais chaque muscle a besoin d'un squelette—une structure robuste et précisément conçue pour contenir sa force, guider son mouvement et protéger ses composants internes délicats. C'est le boîtier d'actionneur. L'usinage de ce composant critique n'est pas simplement une étape de fabrication ; c'est le processus fondamental qui détermine la performance, la longévité et la fiabilité de l'ensemble du système d'actionnement. Une fraction de millimètre d'écart, un état de surface trop rugueux ou une imperfection géométrique peuvent entraîner une usure prématurée, des fuites de fluide, un désalignement et une défaillance catastrophique du système. Dans des industries à enjeux élevés comme l'aérospatiale, l'automobile et la robotique, de telles défaillances ne sont pas une option. Par conséquent, l'usinage de boîtiers d'actionneurs exige un engagement sans compromis envers la précision, où les techniques avancées, la science méticuleuse des matériaux et un contrôle qualité rigoureux convergent pour créer la coque protectrice parfaite pour le cœur du mouvement.
Qu'est-ce qu'un boîtier d'actionneur ? Fonction, conception et fondamentaux des matériaux
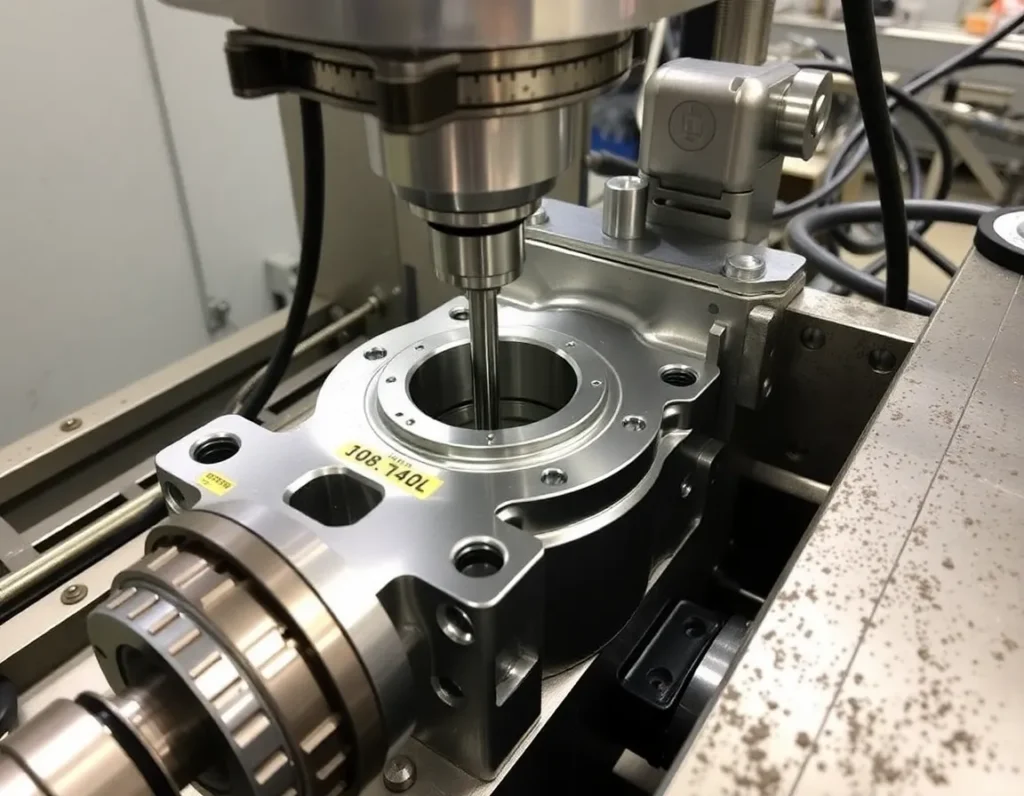
Un boîtier d'actionneur est l'enceinte structurelle qui contient et supporte les composants essentiels d'un actionneur. Considérez-le comme le bloc-moteur d'un système de mouvement. Sa fonction principale est multiple : il doit fournir un cadre rigide et stable pour résister aux forces et couples opérationnels, offrir des points de montage précis pour l'actionneur lui-même et ses connexions externes, et souvent contenir des passages internes pour les fluides (dans les actionneurs hydrauliques ou pneumatiques) ou fournir un blindage pour les composants électriques. La conception est intrinsèquement complexe, intégrant des caractéristiques telles que des cavités d'alésage pour les pistons ou les engrenages, des orifices filetés pour les conduites de fluide ou les capteurs, des brides de montage avec des motifs de boulons complexes, et des surfaces d'étanchéité qui doivent être parfaitement planes ou cylindriquement vraies.
Les considérations de conception sont dictées par le type d'actionneur—linéaire, rotatif, hydraulique, pneumatique ou électrique. Un boîtier de vérin hydraulique, par exemple, est dominé par un alésage interne de haute précision qui doit maintenir une étanchéité parfaite avec un piston. Un boîtier d'actionneur à moteur électrique, à l'inverse, se concentre sur les caractéristiques pour les sièges de roulement, le montage du stator et la dissipation thermique. Quel que soit le type, la conception du boîtier est un plan direct pour ses défis d'usinage, dictant la nécessité de perçages profonds, de filetages fins, de contournages complexes et d'une intégrité de surface exceptionnelle. Le choix du matériau est la première décision critique dans cette chaîne, préparant le terrain pour le processus d'usinage et les propriétés finales du composant.
Le processus d'usinage du boîtier d'actionneur : une décomposition technique étape par étape
Le parcours d'une ébauche de matière première à un boîtier d'actionneur fini est une symphonie d'opérations d'usinage coordonnées. Il commence par une planification complète et une programmation CNC, où le modèle CAO 3D est traduit en trajectoires d'outils machine, en tenant compte de la sélection des outils, des vitesses de coupe et des stratégies de fixation.
1. Préparation du matériau et usinage d'ébauche
Le processus commence par une pièce brute—une forge, une coulée ou un lopin du métal sélectionné. Cette ébauche est d'abord usinée pour créer une géométrie de départ uniforme, souvent sur un tour ou une fraiseuse, afin d'établir les références primaires (surfaces de référence). L'usinage d'ébauche suit ensuite, où la majeure partie du matériau est enlevée rapidement à l'aide de coupes agressives. L'objectif ici n'est pas la précision mais l'efficacité, en rapprochant la pièce de sa forme finale tout en laissant une petite quantité constante de matériau—appelée surépaisseur d'usinage—pour les opérations de finition ultérieures.
2. Création des caractéristiques principales
Une fois la forme d'ébauche établie, l'usinage des principales caractéristiques fonctionnelles du boîtier commence. Cette étape implique généralement des opérations telles que :
- Alésage : Pour les vérins hydrauliques ou pneumatiques, des outils d'alésage à pointe unique sont utilisés pour créer le diamètre interne principal avec une rectitude et une circularité extrêmes.
- Fraisage des brides et des supports : Les fraiseuses CNC usinent les faces de montage, les cercles de trous de boulons et les contours extérieurs.
- Perçage et taraudage : Les trous pour les orifices, les capteurs, les évents et les boulons de fixation sont percés puis filetés avec des tarauds de précision.
3. Semi-finition et relaxation des contraintes
Après l'enlèvement principal de matière, la pièce peut subir un traitement thermique de relaxation des contraintes. La coupe agressive de l'usinage d'ébauche peut induire des contraintes internes dans le matériau, ce qui pourrait provoquer une déformation ultérieure. Le chauffage de la pièce à une température contrôlée relâche ces contraintes. Les opérations de semi-finition enlèvent ensuite le minimum de matière restant après l'ébauche, rapprochant encore la pièce de ses dimensions finales et la préparant pour les passes de finition de haute précision.
4. Finition et usinage de haute précision
C'est la phase la plus critique. À l'aide d'outils affûtés, de passes légères et de paramètres optimisés, les usineurs atteignent les tolérances et les états de surface finaux. Les opérations comprennent ici l'alésage de finition, le rodage (pour un état de surface exceptionnel des alésages), le tournage de précision des diamètres et le fraisage de finition des surfaces d'étanchéité. Cette étape influence directement la capacité d'étanchéité du boîtier, ses caractéristiques de frottement et sa durée de vie en fatigue.
5. Opérations secondaires et inspection
Une fois l'usinage terminé, des opérations secondaires peuvent être effectuées. Celles-ci comprennent l'ébavurage (élimination des arêtes vives), le lavage, l'application de contrôles non destructifs (comme l'inspection par ressuage pour détecter les fissures) et éventuellement des traitements de surface comme l'anodisation (pour l'aluminium) ou le placage. Point crucial, la pièce est ensuite soumise à une inspection complète à l'aide de machines à mesurer tridimensionnelles (MMT), de comparateurs optiques et de profilomètres de surface afin de vérifier chaque dimension et tolérance par rapport au dessin d'ingénierie.
Techniques d'usinage clés : fraisage CNC, tournage et opérations multi-axes
L'usinage moderne des boîtiers d'actionneurs est dominé par la technologie de commande numérique par ordinateur (CNC), qui offre la répétabilité, la complexité et la vitesse requises pour ces composants.
Fraisage CNC
Le fraisage CNC est l'outil de prédilection pour créer des géométries complexes, des surfaces planes, des poches et des contours. Un outil de coupe rotatif se déplace selon plusieurs axes linéaires (X, Y, Z) pour enlever la matière. Pour les boîtiers, le fraisage 3 axes est utilisé pour les formes plus simples, mais la complexité exige souvent davantage. Le fraisage 3+2 axes, où l'outil de coupe peut être orienté selon un angle fixe, permet d'usiner plusieurs faces d'une pièce en une seule prise, améliorant la précision et réduisant le temps de manipulation.
Tournage CNC
Réalisé sur des tours, le tournage est essentiel pour usiner les symétries de révolution. La pièce tourne tandis qu'un outil de coupe stationnaire la façonne. C'est la technique principale pour créer les diamètres extérieurs, les faces et les alésages internes des composants cylindriques de boîtier. Les outils motorisés sur les tours CNC modernes — où des outils de fraisage rotatifs sont intégrés — permettent de réaliser des opérations de perçage et de fraisage dans la même prise, un procédé connu sous le nom d'usinage tour-fraiseuse. C'est extrêmement efficace pour les pièces qui combinent des formes cylindriques et prismatiques.
Usinage multi-axes (5 axes)
Pour les boîtiers d'actionneurs les plus complexes avec des angles composés, des cavités profondes ou des surfaces profilées, l'usinage CNC 5 axes est indispensable. L'outil de coupe peut se déplacer linéairement selon trois axes tout en tournant simultanément sur deux axes supplémentaires. Cela permet à l'outil d'aborder la pièce depuis pratiquement n'importe quelle direction en un seul mouvement continu. Les avantages sont profonds : la capacité d'usiner des géométries complexes autrement impossibles, une réduction drastique des prises, une durée de vie d'outil améliorée grâce à des angles de coupe optimaux et un état de surface supérieur. Pour un boîtier avec des orifices inclinés, des ailettes de refroidissement sculptées ou des fixations non orthogonales, l'usinage 5 axes est souvent la seule méthode de production viable.
Sélection des matériaux pour les boîtiers d'actionneurs : aluminium, acier, acier inoxydable et composites
Le domaine de performance d'un boîtier d'actionneur est défini par son matériau. La sélection résulte d'un équilibre minutieux entre résistance, poids, résistance à la corrosion, usinabilité et coût.
Alliages d'aluminium (par ex. 6061-T6, 7075-T6)
L'aluminium est le choix privilégié pour les applications où l'allègement est essentiel, comme dans l'aérospatiale et la robotique. Des alliages comme le 6061-T6 offrent un excellent rapport résistance/poids, une bonne résistance à la corrosion et une usinabilité exceptionnelle, permettant une coupe à grande vitesse et des géométries complexes. Le 7075-T6 est encore plus résistant, approchant la résistance de certains aciers, mais peut être légèrement plus difficile à usiner. L'aluminium est souvent anodisé pour améliorer la dureté de surface et la protection contre la corrosion.
Alliages d'acier (par ex. 4140, 4340)
Pour les applications à haute résistance et à forte charge dans l'automatisation industrielle et les systèmes automobiles lourds, les aciers alliés sont préférés. Des nuances comme l'acier 4140 pré-trempé offrent une excellente ténacité et une résistance à la fatigue, capables de supporter des chocs importants et des charges dynamiques. Bien que plus lourd que l'aluminium, l'acier offre une durabilité supérieure dans les environnements difficiles. L'usinage de l'acier nécessite plus de puissance et des vitesses plus lentes que l'aluminium, et les pièces sont souvent traitées thermiquement (trempées et revenues) après usinage pour atteindre leurs propriétés mécaniques finales.
Acier inoxydable (par ex. 304, 316, 17-4 PH)
Lorsque la résistance à la corrosion est primordiale — dans les environnements marins, le traitement chimique ou l'automatisation agroalimentaire — l'acier inoxydable est sélectionné. Les nuances austénitiques comme le 304 et le 316 offrent une excellente résistance à la corrosion mais sont relativement tendres et peuvent être collantes lors de l'usinage, nécessitant des outils et des techniques spécialisés. Les nuances à durcissement par précipitation comme le 17-4 PH offrent une combinaison unique : elles peuvent être usinées à l'état plus tendre puis traitées thermiquement pour atteindre une haute résistance tout en conservant une bonne résistance à la corrosion, ce qui les rend idéales pour les boîtiers critiques de l'aérospatiale et de la défense.
Composites et matériaux avancés
Dans les applications de pointe, en particulier lorsqu'une réduction extrême du poids ou des propriétés thermiques/électriques spécifiques sont nécessaires, des composites comme les polymères renforcés de fibres de carbone (PRFC) émergent. Bien qu'ils ne soient pas typiquement “ usinés ” au sens traditionnel de la coupe des métaux, ils sont fraisés et percés avec précision à l'aide d'outils diamantés. Leur utilisation dans les boîtiers d'actionneurs est actuellement spécialisée mais croissante, en particulier dans les secteurs de haute performance où chaque gramme compte. Le choix du matériau dicte en fin de compte l'ensemble de la l'usinage de boîtiers d'actionneurs stratégie, depuis l'outillage et le liquide de refroidissement jusqu'aux vitesses, avances et exigences de post-traitement.
Tolérances, états de surface et cotation géométrique (GD&T) pour une performance optimale
La précision des l'usinage de boîtiers d'actionneurs est quantifiée et contrôlée par un régime strict de tolérances dimensionnelles, de spécifications d'état de surface et de cotation et tolérancement géométriques (GD&T). Ce ne sont pas de simples chiffres sur un dessin ; c'est le langage d'ingénierie qui garantit que le boîtier remplira ses fonctions d'étanchéité, d'alignement et de portance dans des conditions réelles.
Les tolérances définissent la limite permissible de variation d'une dimension physique. Pour un alésage devant recevoir un roulement, une tolérance peut être spécifiée à ±0,01 mm ou même plus serrée. Des tolérances larges peuvent entraîner du jeu, des vibrations et une usure prématurée, tandis que des tolérances excessivement serrées peuvent rendre la fabrication prohibitivement coûteuse et lente. La clé est de spécifier des tolérances “ adaptées à la fonction ”. Les surfaces d'étanchéité critiques, les portées de roulement et les interfaces de montage exigent les tolérances les plus serrées, souvent de l'ordre de quelques microns, tandis que les caractéristiques externes non critiques peuvent avoir des spécifications plus souples pour maîtriser les coûts.
L'état de surface, mesuré en microns (µm) ou en micropouces (µ-in), est tout aussi critique. Une surface rugueuse sur une face d'étanchéité fuira ; un alésage rugueux usera une tige de piston en mouvement. Des finitions comme 0,8 µm Ra (32 µ-in) sont courantes pour les joints dynamiques. L'obtention de ces finitions nécessite souvent un processus multi-étapes : l'usinage initial laisse une surface plus rugueuse, qui est ensuite affinée par alésage de précision, rectification ou rodage. La finition choisie impacte directement le frottement, la résistance à la corrosion et la durée de vie en fatigue.
La cotation et le tolérancement géométriques (GD&T) constituent le système sophistiqué qui va au-delà des simples tolérances +/- sur les dimensions. Il contrôle la forme, l'orientation, la localisation et le faux rond des caractéristiques. Pour un boîtier d'actionneur, le GD&T est indispensable. Les tolérances de planéité garantissent qu'une face de montage repose à plat sans déformation. Les contrôles de perpendicularité garantissent que les orifices sont d'équerre par rapport à la surface d'étanchéité. Les tolérances de position vraie définissent une zone virtuelle dans laquelle l'axe d'un alésage doit se situer, assurant un alignement parfait des composants internes. Les tolérances de concentricité et de faux rond garantissent que les pièces en rotation ou en va-et-vient se déplacent en douceur sans grippage. En utilisant le GD&T, les ingénieurs communiquent clairement l'intention de conception, garantissant que le boîtier fabriqué possède la géométrie correcte, et pas seulement les dimensions correctes, pour un assemblage et un fonctionnement impeccables.
Contrôle qualité et inspection : garantir la précision et la fiabilité de chaque boîtier
Le respect des spécifications rigoureuses définies lors de la phase de conception est vérifié au moyen d'un protocole rigoureux de contrôle qualité et d'inspection. Ce processus transforme un bloc de métal usiné en un boîtier d'actionneur certifié et fiable, prêt à l'emploi.
L'inspection commence à l'étape de réception par l'examen des certificats matière. L'inspection de la première pièce (FAI) est un jalon critique, au cours duquel une inspection entièrement documentée de la première pièce issue de la ligne de production est réalisée par rapport à toutes les exigences du plan. Cela valide que le processus d'usinage, l'outillage et la programmation sont capables de produire une pièce conforme. Une fois la production approuvée, des inspections en cours de fabrication sont réalisées à des étapes clés. Les opérateurs utilisent des instruments de mesure étalonnés tels que des micromètres, des pieds à coulisse et des comparateurs à cadran pour vérifier les dimensions et caractéristiques critiques pendant l'usinage, ce qui permet des corrections immédiates et évite la production de pièces non conformes.
Pour les caractéristiques les plus critiques et pour vérifier le GD&T, des équipements de métrologie avancés sont employés. Les machines à mesurer tridimensionnelles (MMT) utilisent une sonde tactile ou un laser pour collecter des données ponctuelles précises à partir de la surface du boîtier. Ces données sont comparées au modèle CAO, générant un rapport détaillé sur la précision dimensionnelle, les tolérances géométriques et la forme. Les comparateurs optiques et les systèmes de mesure par vision fournissent des mesures 2D rapides et précises des profils et des réseaux de trous. Les rugosimètres, utilisant un stylet à pointe diamant, mesurent quantitativement le Ra (rugosité moyenne) et d'autres paramètres d'état de surface pour garantir que les surfaces d'étanchéité sont conformes aux spécifications.
Au-delà des contrôles dimensionnels, des méthodes de contrôle non destructif (CND) sont souvent requises, en particulier pour les applications à haute intégrité. L'inspection par ressuage peut révéler des fissures débouchant en surface ou de la porosité. Pour les boîtiers critiques destinés à l'aérospatiale ou à la défense, des techniques plus avancées telles que la radiographie X ou la tomographie assistée par ordinateur peuvent être utilisées pour détecter des défauts internes invisibles à l'œil nu. La dernière étape est souvent un essai fonctionnel, tel qu'un essai de pression ou d'étanchéité, au cours duquel le boîtier est assemblé avec des bouchons et soumis à une pression d'air ou de fluide pour vérifier son intégrité en tant que récipient étanche. Cette approche d'inspection à plusieurs niveaux, de la matière première à la pièce finie, crée une chaîne de qualité vérifiable qui garantit que chaque boîtier d'actionneur répond à son mandat de performance.
Applications dans tous les secteurs : aérospatiale, automobile, robotique et automatisation industrielle
La demande de boîtiers d'actionneurs usinés de précision couvre pratiquement tous les secteurs de l'ingénierie moderne, chacun avec son propre ensemble de défis et d'exigences de performance.
Aérospatiale et défense
Ce secteur représente le summum des exigences de performance et de fiabilité. Les boîtiers d'actionneurs y contrôlent les surfaces de vol (ailerons, gouvernails), le train d'atterrissage, la poussée vectorielle et les systèmes d'armement. Les matériaux sont à haute résistance, souvent du titane ou de l'acier inoxydable à durcissement par précipitation. Les tolérances sont extrêmement serrées et chaque pièce est soumise à des protocoles exhaustifs d'inspection et de traçabilité. Le poids est un facteur déterminant, ce qui conduit à des conceptions complexes à parois minces qui poussent l'usinage multiaxe à ses limites. La défaillance n'est pas une option, ce qui rend la précision et la qualité du processus d'usinage du boîtier absolument critiques.
Automobile
Dans l'industrie automobile, les boîtiers d'actionneurs se trouvent dans les wastegates de turbocompresseur, les corps de papillon électroniques, les systèmes de freinage avancés (ESP/ABS) et, de plus en plus, dans le refroidissement des batteries de véhicules électriques et la gestion du groupe motopropulseur. L'accent est mis sur la production à grand volume, la rentabilité et une performance robuste dans des conditions environnementales difficiles (chaleur, vibrations, contaminants). Les alliages d'aluminium sont prédominants pour l'allègement. Les processus sont hautement automatisés, avec un fort accent sur la maîtrise statistique des procédés (MSP) pour maintenir la constance sur des centaines de milliers de pièces.
Robotique et robots collaboratifs (cobots)
La robotique exige des actionneurs puissants, compacts et incroyablement précis. Les boîtiers des actionneurs d'articulation robotique ou des préhenseurs doivent être légers pour améliorer la charge utile et l'efficacité, tout en étant suffisamment rigides pour maintenir la précision sous charge. Les conceptions sont souvent hautement intégrées, le boîtier servant également de composant structurel de châssis. Les états de surface pour l'étanchéité sont critiques pour empêcher la pénétration de poussière et de débris. La tendance vers les robots collaboratifs met davantage l'accent sur des conceptions élégantes et sûres, sans arêtes vives, ce qui influence les étapes finales d'usinage et de finition.
Automatisation industrielle et machines
Il s'agit de la catégorie la plus large, englobant les boîtiers de vérins pneumatiques et hydrauliques, les actionneurs de vannes, les guides linéaires et les entraînements moteurs dans les équipements d'usine, les machines d'emballage et les systèmes de contrôle de procédés. La durabilité et la longévité sont essentielles. Les boîtiers sont souvent fabriqués à partir de matériaux robustes comme l'acier au carbone ou la fonte pour les équipements plus grands. L'usinage doit garantir un alignement parfait des tiges de piston et des arbres pour éviter les charges latérales et l'usure des joints. Les filetages d'orifices doivent être propres et précis pour éviter les fuites dans les systèmes hydrauliques fonctionnant à plusieurs milliers de psi.
Résumé des points clés
L'usinage de précision des boîtiers d'actionneurs est une discipline de fabrication fondamentale qui permet le contrôle du mouvement dans tout le paysage technologique. Le processus commence par une compréhension approfondie de la fonction du boîtier : protéger, aligner et faciliter le fonctionnement des mécanismes internes sous charge. La sélection des matériaux — des aluminiums légers et des aciers résistants aux nuances inoxydables résistantes à la corrosion — détermine directement l'approche d'usinage et les propriétés finales du composant.
Le processus d'usinage lui-même est une symphonie de techniques avancées, utilisant principalement le fraisage CNC, le tournage et les centres d'usinage multiaxes pour sculpter des géométries complexes à partir de blocs massifs. L'obtention des performances requises dépend de la spécification et du maintien de tolérances dimensionnelles serrées, de finitions de surface exigeantes pour l'étanchéité et l'usure, et de contrôles géométriques complets via le GD&T. Cette précision n'est pas présumée ; elle est garantie par un régime de contrôle qualité multi-étapes employant des outils allant des jauges manuelles aux MMT et aux méthodes CND.
En fin de compte, la valeur de cette fabrication de précision se concrétise dans ses applications. Des environnements extrêmes de l'aérospatiale aux exigences de grande série de l'automobile, du monde dynamique de la robotique au domaine robuste de l'automatisation industrielle, un boîtier d'actionneur bien usiné est un facilitateur silencieux de fiabilité, d'efficacité et d'innovation. C'est un composant où l'excellence de la conception technique et de la fabrication convergent pour créer le mouvement.
Foire aux questions (FAQ)
Quelles sont les erreurs les plus courantes dans l'usinage des boîtiers d'actionneurs ?
Les pièges courants incluent un maintien en position inadéquat, entraînant des vibrations et un mauvais état de surface ; une sélection d'outils incorrecte ou des outils usés provoquant des imprécisions dimensionnelles ; un séquençage inapproprié des opérations qui compromet la stabilité ; et la négligence de la gestion thermique, où la chaleur de l'usinage peut déformer la pièce, en particulier dans les conceptions à parois minces. L'absence d'inspection en cours de processus peut permettre d'usiner tout un lot de pièces hors tolérance avant que l'erreur ne soit détectée.
En quoi l'usinage multiaxe bénéficie-t-il à la production de boîtiers d'actionneurs ?
L'usinage multiaxe (5 axes) permet de produire des géométries complexes en une seule prise de pièce. C'est crucial pour les boîtiers comportant des orifices, des bossages ou des éléments de fixation sur plusieurs plans. Il élimine les erreurs qui s'accumulent lors du repositionnement de la pièce entre les montages, améliore la précision sur les angles composés et permet l'usinage de caractéristiques internes plus profondes et plus complexes avec des outils plus courts et plus rigides, ce qui se traduit par de meilleurs états de surface et des tolérances plus serrées.
Pouvez-vous usiner un boîtier d'actionneur à partir d'une pièce coulée ou forgée ?
Oui, et c'est courant pour les boîtiers de grande série ou de très grande taille. Une pièce coulée ou forgée à forme quasi définitive fournit la forme de base, qui est ensuite usinée avec précision uniquement sur les surfaces critiques d'étanchéité, de palier et de fixation. Cette approche réduit considérablement le gaspillage de matière première et le temps d'usinage par rapport à un départ dans la masse. Le processus d'usinage doit tenir compte des variations potentielles de la peau et de la structure interne de la pièce coulée.
Quel est le rôle des traitements après usinage ?
Les traitements après usinage sont essentiels pour améliorer les performances. Ils comprennent le traitement thermique (pour augmenter la résistance ou relâcher les contraintes), l'anodisation ou le placage (pour la résistance à la corrosion et à l'usure), et la peinture ou le revêtement en poudre (pour la protection environnementale et l'esthétique). Pour les surfaces d'étanchéité, des finitions spécifiques comme le meulage ou le rodage sont des opérations après usinage qui atteignent la rugosité requise. Ces étapes font partie intégrante de la spécification finale de la pièce.
Comment choisir entre l'aluminium et l'acier pour mon boîtier ?
Le choix se résume à un compromis entre résistance, poids, résistance à la corrosion et coût. L'aluminium (par ex., 6061-T6) est le choix privilégié pour son excellent rapport résistance/poids, sa bonne usinabilité et sa résistance naturelle à la corrosion—idéal pour l'aérospatiale, la robotique et les applications où le poids compte. L'acier (par ex., 4140) est choisi pour une résistance, une rigidité et une durabilité supérieures sous des charges ou une usure extrêmes, courant dans les applications industrielles lourdes et hydrauliques. L'acier inoxydable (par ex., 316) est spécifié lorsque la résistance à la corrosion est la préoccupation primordiale.