
Einleitung: Die entscheidende Rolle der Präzision bei der Bearbeitung von Aktorgehäusen
In der Welt der Bewegungssteuerung ist der Aktor der Muskel. Doch jeder Muskel braucht ein Skelett – eine robuste, präzise konstruierte Struktur, die seine Kraft aufnimmt, seine Bewegung führt und seine empfindlichen internen Komponenten schützt. Das ist das Aktorgehäuse. Die Bearbeitung dieser kritischen Komponente ist nicht nur ein Fertigungsschritt; sie ist der grundlegende Prozess, der die Leistung, Langlebigkeit und Zuverlässigkeit des gesamten Betätigungssystems bestimmt. Ein Bruchteil eines Millimeters Abweichung, eine zu raue Oberflächenbeschaffenheit oder eine geometrische Unvollkommenheit können zu vorzeitigem Verschleiß, Flüssigkeitslecks, Fehlausrichtung und katastrophalem Systemausfall führen. In Branchen mit hohen Einsätzen wie der Luft- und Raumfahrt, der Automobilindustrie und der Robotik sind solche Ausfälle keine Option. Daher, der Bearbeitung von Aktorgehäusen erfordert ein kompromissloses Engagement für Präzision, bei dem fortschrittliche Techniken, akribische Materialwissenschaft und strenge Qualitätskontrolle zusammenwirken, um die perfekte Schutzhülle für das Herz der Bewegung zu schaffen.
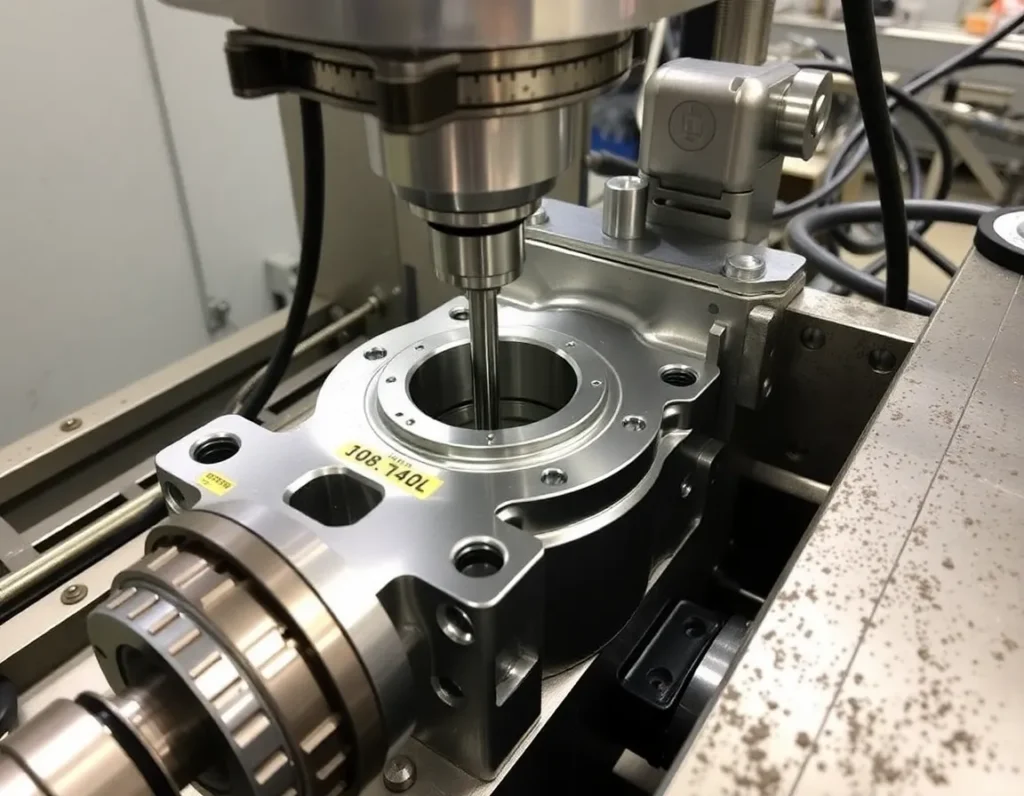
Was ist ein Aktorgehäuse? Funktion, Design und Materialgrundlagen
Ein Aktorgehäuse ist die strukturelle Umhüllung, die die Kernkomponenten eines Aktors enthält und stützt. Man kann es sich als den Motorblock für ein Bewegungssystem vorstellen. Seine Hauptfunktion ist vielschichtig: Es muss einen starren und stabilen Rahmen bieten, um Betriebskräfte und -drehmomente aufzunehmen, präzise Montagepunkte für den Aktor selbst und seine externen Anschlüsse bereitstellen und oft interne Wege für Fluide (bei hydraulischen oder pneumatischen Aktoren) enthalten oder eine Abschirmung für elektrische Komponenten bieten. Das Design ist von Natur aus komplex und integriert Merkmale wie Bohrungshohlräume für Kolben oder Zahnräder, Gewindeanschlüsse für Fluidleitungen oder Sensoren, Montageflansche mit komplizierten Schraubenmustern und Dichtflächen, die einwandfrei flach oder zylindrisch genau sein müssen.
Die Designüberlegungen werden durch den Aktortyp bestimmt – linear, rotierend, hydraulisch, pneumatisch oder elektrisch. Ein Hydraulikzylindergehäuse beispielsweise wird von einer hochpräzisen Innenbohrung dominiert, die eine perfekte Abdichtung mit einem Kolben gewährleisten muss. Ein Gehäuse für einen Elektromotoraktor hingegen konzentriert sich auf Merkmale für Lagersitze, Statormontage und Wärmeableitung. Unabhängig vom Typ ist das Design des Gehäuses ein direkter Bauplan für seine Bearbeitungsherausforderungen und diktiert die Notwendigkeit von Tiefbohrungen, Feingewinden, komplexen Konturen und außergewöhnlicher Oberflächenintegrität. Die Materialwahl ist die erste kritische Entscheidung in dieser Kette und legt den Grundstein für den Bearbeitungsprozess und die endgültigen Eigenschaften der Komponente.
Der Prozess der Aktorgehäusebearbeitung: Eine technische Schritt-für-Schritt-Aufschlüsselung
Der Weg von einem Rohmaterialrohling zu einem fertigen Aktorgehäuse ist eine Symphonie koordinierter Bearbeitungsvorgänge. Er beginnt mit umfassender Planung und CNC-Programmierung, bei der das 3D-CAD-Modell in Werkzeugmaschinenbahnen übersetzt wird, unter Berücksichtigung von Werkzeugauswahl, Schnittgeschwindigkeiten und Spannstrategien.
1. Materialvorbereitung und Schruppbearbeitung
Der Prozess beginnt mit einem Rohteil – einem Schmiedestück, Gussstück oder einer Bramme aus dem ausgewählten Metall. Dieser Rohling wird zunächst bearbeitet, um eine gleichmäßige Ausgangsgeometrie zu schaffen, oft auf einer Drehmaschine oder Fräsmaschine, um primäre Bezugsflächen (Referenzflächen) festzulegen. Anschließend folgt die Schruppbearbeitung, bei der der Großteil des Materials schnell durch aggressive Schnitte abgetragen wird. Das Ziel hier ist nicht Präzision, sondern Effizienz: das Werkstück nahe an seine endgültige Form zu bringen und dabei eine kleine, gleichmäßige Materialmenge – bekannt als Aufmaß – für nachfolgende Schlichtoperationen zu belassen.
2. Erstellung primärer Merkmale
Nachdem die grobe Form festgelegt ist, beginnt die Bearbeitung der wichtigsten funktionalen Merkmale des Gehäuses. Diese Phase umfasst typischerweise Vorgänge wie:
- Bohren: Für Hydraulik- oder Pneumatikzylinder werden Einpunkt-Bohrwerkzeuge verwendet, um den Hauptinnendurchmesser mit extremer Geradheit und Rundheit zu erzeugen.
- Fräsen von Flanschen und Befestigungen: CNC-Fräsmaschinen arbeiten die Montageflächen, Lochkreise und Außenkonturen heraus.
- Bohren und Gewindeschneiden: Bohrungen für Anschlüsse, Sensoren, Entlüftungen und Befestigungsschrauben werden gebohrt und anschließend mit Präzisionsgewindebohrern mit Gewinde versehen.
3. Schlichten und Spannungsarmglühen
Nach der primären Metallabtragung kann das Bauteil einer spannungsarmglühenden Wärmebehandlung unterzogen werden. Der aggressive Schnitt beim Schruppen kann innere Spannungen im Material erzeugen, die später Verformungen verursachen könnten. Das Erwärmen des Bauteils auf eine kontrollierte Temperatur baut diese Spannungen ab. Anschließend entfernen Schlichtoperationen das nach dem Schruppen verbliebene minimale Aufmaß, bringen das Bauteil noch näher an seine Endmaße und bereiten es auf die hochpräzisen Schlichtdurchgänge vor.
4. Schlichten und Hochpräzisionsbearbeitung
Dies ist die kritischste Phase. Mit scharfen Werkzeugen, leichten Schnitten und optimierten Parametern erreichen die Zerspaner die endgültigen Toleranzen und Oberflächengüten. Zu den Operationen gehören hier Feinschleifen, Honen (für außergewöhnliche Oberflächengüte von Bohrungen), Präzisionsdrehen von Durchmessern und Schlichtfräsen von Dichtflächen. Diese Phase wirkt sich direkt auf die Dichtfähigkeit, die Reibeigenschaften und die Ermüdungslebensdauer des Gehäuses aus.
5. Sekundäroperationen und Inspektion
Sobald die Bearbeitung abgeschlossen ist, können Sekundäroperationen durchgeführt werden. Dazu gehören Entgraten (Entfernen scharfer Kanten), Waschen, Anwenden zerstörungsfreier Prüfungen (wie Farbeindringprüfung auf Risse) und möglicherweise Oberflächenbehandlungen wie Eloxieren (für Aluminium) oder Plattieren. Entscheidend ist, dass das Bauteil anschließend einer vollständigen Inspektion mit Koordinatenmessmaschinen (KMM), optischen Komparatoren und Oberflächenprofilometern unterzogen wird, um jede Abmessung und Toleranz anhand der technischen Zeichnung zu überprüfen.
Wichtige Bearbeitungstechniken: CNC-Fräsen, Drehen und mehrachsige Operationen
Die moderne Bearbeitung von Aktorgehäusen wird von der computergesteuerten numerischen Steuerung (CNC) dominiert, die die für diese Komponenten erforderliche Wiederholbarkeit, Komplexität und Geschwindigkeit bietet.
CNC-Fräsen
CNC-Fräsen ist das Arbeitspferd für die Erstellung komplexer Geometrien, ebener Flächen, Taschen und Konturen. Ein rotierendes Schneidwerkzeug bewegt sich entlang mehrerer linearer Achsen (X, Y, Z), um Material abzutragen. Für Gehäuse wird 3-Achsen-Fräsen für einfachere Merkmale verwendet, doch die Komplexität erfordert oft mehr. Beim 3+2-Achsen-Fräsen, bei dem das Schneidwerkzeug in einem festen Winkel ausgerichtet werden kann, können mehrere Seiten eines Bauteils in einer einzigen Aufspannung bearbeitet werden, was die Genauigkeit verbessert und die Handhabungszeit reduziert.
CNC-Drehen
Das Drehen wird auf Drehmaschinen durchgeführt und ist unerlässlich für die Bearbeitung rotationssymmetrischer Formen. Das Werkstück dreht sich, während ein stationäres Schneidwerkzeug es formt. Dies ist die primäre Technik zur Erstellung der Außendurchmesser, Stirnflächen und Innenbohrungen zylindrischer Gehäusekomponenten. Angetriebene Werkzeuge auf modernen CNC-Drehmaschinen – bei denen rotierende Fräswerkzeuge integriert sind – ermöglichen Bohr- und Fräsoperationen in derselben Aufspannung, ein Verfahren, das als Dreh-Fräs-Bearbeitung bekannt ist. Dies ist äußerst effizient für Bauteile, die zylindrische und prismatische Merkmale kombinieren.
Mehrachsige Bearbeitung (5-Achs)
Für die komplexesten Aktorgehäuse mit zusammengesetzten Winkeln, tiefen Kavitäten oder konturierten Oberflächen ist die 5-Achs-CNC-Bearbeitung unverzichtbar. Das Schneidwerkzeug kann sich linear entlang von drei Achsen bewegen und gleichzeitig um zwei zusätzliche Achsen rotieren. Dadurch kann sich das Werkzeug dem Werkstück aus praktisch jeder Richtung in einer einzigen, kontinuierlichen Bewegung nähern. Die Vorteile sind tiefgreifend: die Fähigkeit, komplexe Geometrien zu bearbeiten, die sonst unmöglich wären, drastisch reduzierte Aufspannungen, verbesserte Werkzeugstandzeit durch optimale Schnittwinkel und eine überlegene Oberflächengüte. Für ein Gehäuse mit abgewinkelten Anschlüssen, geformten Kühlrippen oder nicht orthogonalen Befestigungsmerkmalen ist die 5-Achs-Bearbeitung oft die einzige praktikable Produktionsmethode.
Materialauswahl für Aktorgehäuse: Aluminium, Stahl, Edelstahl und Verbundwerkstoffe
Das Leistungsspektrum eines Aktorgehäuses wird durch sein Material definiert. Die Auswahl ist ein sorgfältiges Gleichgewicht zwischen Festigkeit, Gewicht, Korrosionsbeständigkeit, Zerspanbarkeit und Kosten.
Aluminiumlegierungen (z. B. 6061-T6, 7075-T6)
Aluminium ist die erste Wahl für Anwendungen, bei denen Gewichtsersparnis entscheidend ist, wie in der Luft- und Raumfahrt und der Robotik. Legierungen wie 6061-T6 bieten ein hervorragendes Festigkeits-Gewichts-Verhältnis, gute Korrosionsbeständigkeit und eine herausragende Zerspanbarkeit, was Hochgeschwindigkeitsschnitte und komplexe Geometrien ermöglicht. 7075-T6 ist noch stärker und nähert sich der Festigkeit einiger Stähle, kann jedoch etwas schwieriger zu bearbeiten sein. Aluminium wird oft eloxiert, um die Oberflächenhärte und den Korrosionsschutz zu verbessern.
Stahllegierungen (z. B. 4140, 4340)
Für hochfeste, hochbelastete Anwendungen in der industriellen Automatisierung und in Schwerlast-Automobilsystemen werden legierte Stähle bevorzugt. Sorten wie der vorgehärtete Stahl 4140 bieten eine hervorragende Zähigkeit und Ermüdungsfestigkeit und können erheblichen Stoß- und dynamischen Belastungen standhalten. Obwohl schwerer als Aluminium, bietet Stahl eine überlegene Haltbarkeit in rauen Umgebungen. Die Bearbeitung von Stahl erfordert mehr Leistung und langsamere Geschwindigkeiten als bei Aluminium, und die Teile werden nach der Bearbeitung oft wärmebehandelt (abgeschreckt und angelassen), um ihre endgültigen mechanischen Eigenschaften zu erreichen.
Edelstahl (z. B. 304, 316, 17-4 PH)
Wenn Korrosionsbeständigkeit von größter Bedeutung ist – in Meeresumgebungen, der chemischen Verarbeitung oder der Lebensmittel- und Getränkeautomatisierung – wird Edelstahl gewählt. Austenitische Sorten wie 304 und 316 bieten eine hervorragende Korrosionsbeständigkeit, sind jedoch relativ weich und können bei der Bearbeitung schmierig sein, was spezielle Werkzeuge und Techniken erfordert. Ausscheidungshärtende Sorten wie 17-4 PH bieten eine einzigartige Kombination: Sie können in einem weicheren Zustand bearbeitet und dann wärmebehandelt werden, um hohe Festigkeit bei gleichzeitiger Beibehaltung guter Korrosionsbeständigkeit zu erreichen, was sie ideal für kritische Gehäuse in der Luft- und Raumfahrt sowie im Verteidigungsbereich macht.
Verbundwerkstoffe und fortschrittliche Materialien
In Spitzenanwendungen, insbesondere wenn extreme Gewichtsreduzierung oder spezifische thermische/elektrische Eigenschaften erforderlich sind, kommen Verbundwerkstoffe wie kohlenstofffaserverstärkte Polymere (CFRP) auf. Obwohl sie üblicherweise nicht im traditionellen metallschneidenden Sinne “bearbeitet” werden, werden sie mit diamantbeschichteten Werkzeugen präzisionsgefräst und gebohrt. Ihr Einsatz in Aktorgehäusen ist derzeit spezialisiert, aber wachsend, besonders in Hochleistungssektoren, in denen jedes Gramm zählt. Die Materialwahl bestimmt letztlich die gesamte der Bearbeitung von Aktorgehäusen Strategie, von der Werkzeugauswahl und dem Kühlmittel bis hin zu Geschwindigkeiten, Vorschüben und Nachbearbeitungsanforderungen.
Toleranzen, Oberflächengüten und geometrische Bemaßung (GD&T) für optimale Leistung
Die Präzision der der Bearbeitung von Aktorgehäusen wird durch ein strenges Regime aus Maßtoleranzen, Oberflächenbeschaffenheitsspezifikationen und geometrischer Produktspezifikation (GD&T) quantifiziert und kontrolliert. Dies sind nicht nur Zahlen auf einer Zeichnung; sie sind die Ingenieurssprache, die garantiert, dass das Gehäuse seine Dichtungs-, Ausrichtungs- und Lasttragfunktionen unter realen Bedingungen erfüllt.
Toleranzen definieren die zulässige Abweichungsgrenze einer physischen Dimension. Für eine Bohrung, die ein Lager aufnehmen muss, könnte eine Toleranz von ±0,01 mm oder sogar enger angegeben werden. Lockere Toleranzen können zu Spiel, Vibration und vorzeitigem Verschleiß führen, während übermäßig enge Toleranzen die Fertigung unerschwinglich teuer und langsam machen können. Der Schlüssel liegt darin, Toleranzen festzulegen, die “funktionsgerecht” sind. Kritische Dichtflächen, Lagersitze und Montageschnittstellen erfordern die engsten Toleranzen, oft im Bereich von wenigen Mikrometern, während unkritische äußere Merkmale lockerere Spezifikationen aufweisen können, um die Kosten zu kontrollieren.
Die Oberflächenbeschaffenheit, gemessen in Mikrometern (µm) oder Mikrozoll (µ-in), ist ebenso kritisch. Eine raue Oberfläche an einer Dichtfläche wird lecken; eine raue Bohrung wird eine sich bewegende Kolbenstange abschleifen. Oberflächengüten wie 0,8 µm Ra (32 µ-in) sind für dynamische Dichtungen üblich. Das Erreichen dieser Oberflächengüten erfordert oft einen mehrstufigen Prozess: Die anfängliche Bearbeitung hinterlässt eine rauere Oberfläche, die dann durch Präzisionsbohren, Schleifen oder Honen verfeinert wird. Die gewählte Oberflächengüte wirkt sich direkt auf Reibung, Korrosionsbeständigkeit und Ermüdungslebensdauer aus.
Die geometrische Produktspezifikation (GD&T) ist das hochentwickelte System, das über einfache +/- Toleranzen bei Dimensionen hinausgeht. Es kontrolliert Form, Orientierung, Lage und Rundlauf von Merkmalen. Für ein Aktorgehäuse ist GD&T unverzichtbar. Ebenheitstoleranzen stellen sicher, dass eine Montagefläche ohne Verformung bündig aufliegt. Rechtwinkligkeitskontrollen stellen sicher, dass Anschlüsse rechtwinklig zur Dichtfläche stehen. Toleranzen der wahren Position definieren eine virtuelle Zone, innerhalb derer die Achse einer Bohrung liegen muss, um eine perfekte Ausrichtung der internen Komponenten zu gewährleisten. Konzentrizitäts- und Rundlauftoleranzen garantieren, dass rotierende oder hin- und hergehende Teile reibungslos und ohne Verklemmen laufen. Durch die Verwendung von GD&T kommunizieren Ingenieure die Designabsicht klar und stellen sicher, dass das gefertigte Gehäuse die korrekte Geometrie, nicht nur die korrekten Abmessungen, für eine fehlerfreie Montage und Funktion aufweist.
Qualitätskontrolle und Inspektion: Sicherstellung von Präzision und Zuverlässigkeit in jedem Gehäuse
Die Einhaltung der in der Designphase festgelegten strengen Spezifikationen wird durch ein rigoroses Qualitätskontroll- und Inspektionsprotokoll überprüft. Dieser Prozess verwandelt einen bearbeiteten Metallblock in ein zertifiziertes, zuverlässiges Aktorgehäuse, das einsatzbereit ist.
Die Inspektion beginnt in der Wareneingangsphase mit der Überprüfung der Materialzertifizierung. Die Erstmusterprüfung (FAI) ist ein kritischer Meilenstein, bei dem eine vollständig dokumentierte Inspektion des ersten Teils von der Produktionslinie gegen alle Zeichnungsanforderungen durchgeführt wird. Dies validiert, dass der Bearbeitungsprozess, die Werkzeuge und die Programmierung in der Lage sind, ein konformes Teil zu produzieren. Sobald die Produktion genehmigt ist, werden In-Prozess-Inspektionen in Schlüsselphasen durchgeführt. Bediener verwenden kalibrierte Handwerkzeuge wie Mikrometer, Messschieber und Messuhren, um kritische Dimensionen und Merkmale während der Bearbeitung zu prüfen, was sofortige Korrekturen ermöglicht und die Produktion von nicht konformen Teilen verhindert.
Für die kritischsten Merkmale und zur Überprüfung von GD&T werden fortschrittliche Messtechnikgeräte eingesetzt. Koordinatenmessmaschinen (CMM) verwenden eine Tastsonde oder einen Laser, um präzise Punktdaten von der Oberfläche des Gehäuses zu sammeln. Diese Daten werden mit dem CAD-Modell verglichen und erzeugen einen detaillierten Bericht über Maßgenauigkeit, geometrische Toleranzen und Form. Optische Komparatoren und Vision-Messsysteme liefern schnelle, genaue 2D-Messungen von Profilen und Lochbildern. Oberflächenrauheitsmessgeräte mit einer diamantbesetzten Tastspitze messen quantitativ den Ra (mittlere Rauheit) und andere Oberflächenparameter, um sicherzustellen, dass Dichtflächen die Spezifikation erfüllen.
Über dimensionale Prüfungen hinaus sind oft zerstörungsfreie Prüfverfahren (NDT) erforderlich, insbesondere für Anwendungen mit hoher Integrität. Die Farbeindringprüfung kann oberflächennahe Risse oder Porosität aufdecken. Für kritische Luft- und Raumfahrt- oder Verteidigungsgehäuse könnten fortschrittlichere Techniken wie Röntgen- oder CT-Scannen eingesetzt werden, um interne Fehler zu erkennen, die für das Auge unsichtbar sind. Der letzte Schritt ist oft ein Funktionstest, wie ein Druck- oder Dichtheitstest, bei dem das Gehäuse mit Stopfen montiert und Luft- oder Flüssigkeitsdruck ausgesetzt wird, um seine Integrität als versiegeltes Gefäß zu überprüfen. Dieser mehrschichtige Inspektionsansatz, vom Rohmaterial bis zum fertigen Teil, schafft eine verifizierbare Qualitätskette, die sicherstellt, dass jedes Aktorgehäuse seine Leistungsvorgaben erfüllt.
Anwendungen in verschiedenen Branchen: Luft- und Raumfahrt, Automobil, Robotik und industrielle Automatisierung
Die Nachfrage nach präzisionsbearbeiteten Aktorgehäusen erstreckt sich auf praktisch jeden Sektor des modernen Ingenieurwesens, jeder mit seinen eigenen Herausforderungen und Leistungsanforderungen.
Luft- und Raumfahrt sowie Verteidigung
Dieser Sektor repräsentiert den Höhepunkt der Leistungs- und Zuverlässigkeitsanforderungen. Aktorgehäuse hier steuern Flugsteuerflächen (Querruder, Seitenruder), Fahrwerke, Schubvektorsteuerung und Waffensysteme. Die Materialien sind hochfest, oft Titan oder ausscheidungshärtender Edelstahl. Die Toleranzen sind extrem eng, und jedes Teil durchläuft erschöpfende Inspektions- und Rückverfolgbarkeitsprotokolle. Das Gewicht ist ein primärer Treiber, was zu komplexen, dünnwandigen Designs führt, die die mehrachsige Bearbeitung an ihre Grenzen bringen. Ein Versagen ist keine Option, was die Präzision und Qualität des Gehäusebearbeitungsprozesses absolut kritisch macht.
Automobilindustrie
In der Automobilindustrie finden sich Aktorgehäuse in Turbolader-Wastegates, elektronischen Drosselklappen, fortschrittlichen Bremssystemen (ESP/ABS) und zunehmend in der Batteriekühlung und Antriebsstrangverwaltung von Elektrofahrzeugen. Der Fokus liegt auf Hochvolumenproduktion, Kosteneffizienz und robuster Leistung unter rauen Umgebungsbedingungen (Hitze, Vibration, Verunreinigungen). Aluminiumlegierungen sind wegen der Gewichtsersparnis vorherrschend. Die Prozesse sind hochautomatisiert, mit starkem Schwerpunkt auf statistischer Prozesskontrolle (SPC), um Konsistenz über Hunderttausende von Teilen hinweg zu gewährleisten.
Robotik und kollaborative Roboter (Cobots)
Robotics demands actuators that are powerful, compact, and incredibly precise. The housings for robotic joint actuators or grippers must be lightweight to improve payload and efficiency, yet stiff enough to maintain accuracy under load. Designs are often highly integrated, with the housing also serving as a structural frame component. Surface finishes for sealing are critical to keep out dust and debris. The trend towards collaborative robots places additional emphasis on sleek, safe designs with no sharp edges, influencing the final machining and finishing steps.
Industrial Automation and Machinery
This is the broadest category, encompassing housings for pneumatic and hydraulic cylinders, valve actuators, linear guides, and motor drives in factory equipment, packaging machines, and process control systems. Durability and longevity are key. Housings are often made from robust materials like carbon steel or cast iron for larger equipment. The machining must ensure perfect alignment for piston rods and shafts to prevent side-loading and seal wear. Port threads must be clean and precise to prevent leaks in hydraulic systems that operate at thousands of psi.
Zusammenfassung der wichtigsten Punkte
Precision actuator housing machining is a foundational manufacturing discipline that enables motion control across the technological landscape. The process begins with a deep understanding of the housing’s function: to protect, align, and facilitate the operation of internal mechanisms under load. Material selection—from lightweight aluminum and strong steels to corrosion-resistant stainless grades—directly dictates the machining approach and the component’s final properties.
The machining process itself is a symphony of advanced techniques, primarily using CNC milling, turning, and multi-axis machining centers to sculpt complex geometries from solid stock. Achieving the required performance hinges on specifying and holding tight dimensional tolerances, exacting surface finishes for sealing and wear, and comprehensive geometric controls through GD&T. This precision is not assumed; it is guaranteed through a multi-stage quality control regime employing tools from hand gauges to CMMs and NDT methods.
Ultimately, the value of this precise manufacturing is realized in its applications. From the extreme environments of aerospace to the high-volume demands of automotive, the dynamic world of robotics, and the rugged realm of industrial automation, a well-machined actuator housing is a silent enabler of reliability, efficiency, and innovation. It is a component where engineering design and manufacturing excellence converge to create motion.
Häufig gestellte Fragen (FAQ)
What are the most common mistakes in actuator housing machining?
Common pitfalls include inadequate workholding, leading to vibration and poor surface finish; incorrect tool selection or worn tools causing dimensional inaccuracy; improper sequencing of operations that compromises stability; and neglecting thermal management, where heat from machining can warp the part, especially in thin-walled designs. A lack of in-process inspection can allow a batch of parts to be machined out of tolerance before the error is caught.
How does multi-axis machining benefit actuator housing production?
Multi-axis (5-axis) machining allows complex geometries to be produced in a single setup. This is crucial for housings with ports, bosses, or mounting features on multiple planes. It eliminates the errors that accumulate from repositioning the part between setups, improves accuracy on compound angles, and enables the machining of deeper, more intricate internal features with shorter, more rigid tools, resulting in better surface finishes and tighter tolerances.
Can you machine an actuator housing from a casting or forging?
Yes, and this is common for high-volume or very large housings. A near-net-shape casting or forging provides the basic form, which is then precision machined only on the critical sealing, bearing, and mounting surfaces. This approach significantly reduces raw material waste and machining time compared to starting from a solid block. The machining process must account for potential variation in the casting’s skin and internal structure.
What is the role of post-machining treatments?
Post-machining treatments are essential for enhancing performance. They include heat treatment (to increase strength or relieve stresses), anodizing or plating (for corrosion resistance and wear resistance), and painting or powder coating (for environmental protection and aesthetics). For sealing surfaces, specific finishes like grinding or honing are post-machining operations that achieve the required smoothness. These steps are integral to the final part specification.
How do I choose between aluminum and steel for my housing?
The choice boils down to a trade-off between strength, weight, corrosion resistance, and cost. Aluminum (e.g., 6061-T6) is the go-to for excellent strength-to-weight ratio, good machinability, and natural corrosion resistance—ideal for aerospace, robotics, and applications where weight matters. Steel (e.g., 4140) is chosen for higher strength, stiffness, and durability under extreme loads or wear, common in heavy industrial and hydraulic applications. Stainless steel (e.g., 316) is specified when corrosion resistance is the paramount concern.