
Введение: критическая роль точности при обработке корпуса исполнительного механизма
В мире управления движением исполнительный механизм — это мышца. Но каждой мышце нужен скелет — прочная, точно спроектированная конструкция, которая удерживает её усилие, направляет её движение и защищает её хрупкие внутренние компоненты. Это и есть корпус исполнительного механизма. Обработка этого критически важного компонента — не просто этап производства; это основополагающий процесс, определяющий производительность, долговечность и надёжность всей системы привода. Отклонение в доли миллиметра, слишком грубая чистота поверхности или геометрический дефект могут привести к преждевременному износу, утечкам жидкости, нарушению соосности и катастрофическому отказу системы. В таких ответственных отраслях, как аэрокосмическая, автомобильная и робототехника, подобные отказы недопустимы. Поэтому, обработки корпусов приводов требует бескомпромиссной приверженности точности, где передовые технологии, тщательное материаловедение и строгий контроль качества объединяются, чтобы создать идеальную защитную оболочку для сердца движения.
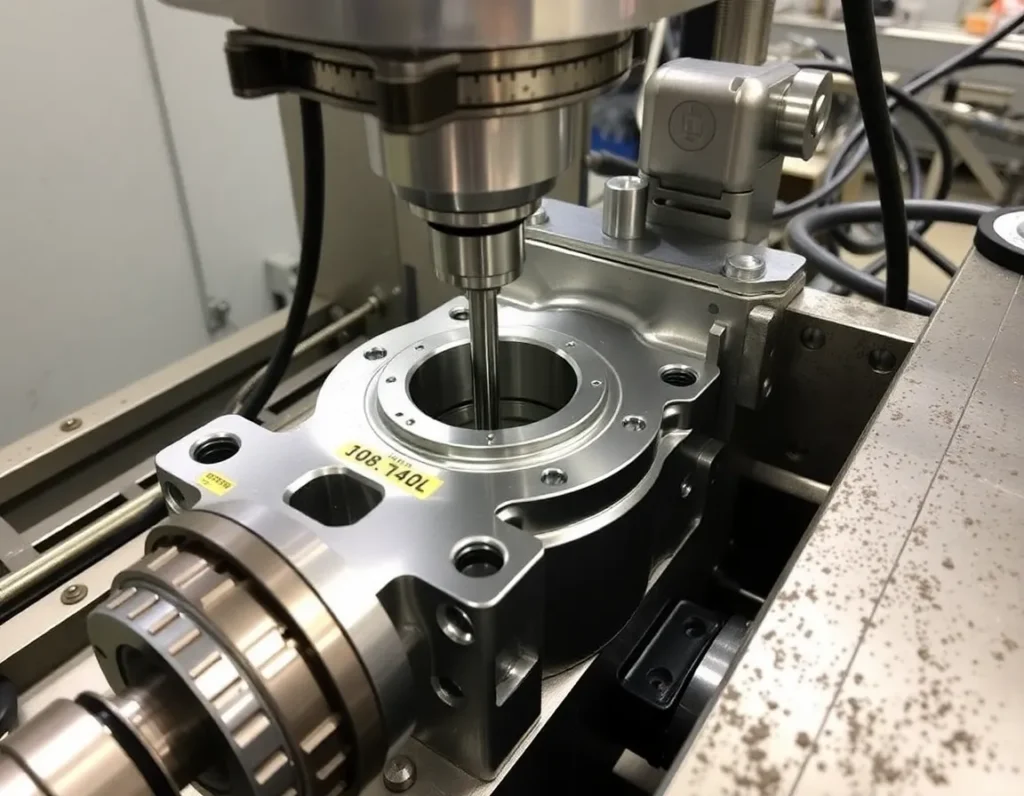
Что такое корпус исполнительного механизма? Основы функции, конструкции и материалов
Корпус исполнительного механизма — это структурная оболочка, которая содержит и поддерживает основные компоненты исполнительного механизма. Воспринимайте его как блок цилиндров для системы движения. Его основная функция многогранна: он должен обеспечивать жёсткую и стабильную раму, выдерживающую рабочие усилия и крутящие моменты, предоставлять точные точки крепления для самого исполнительного механизма и его внешних соединений, а также часто содержать внутренние каналы для жидкостей (в гидравлических или пневматических исполнительных механизмах) или обеспечивать экранирование электрических компонентов. Конструкция по своей сути сложна и объединяет такие элементы, как расточки для поршней или шестерён, резьбовые отверстия для линий подачи жидкости или датчиков, монтажные фланцы со сложной схемой болтовых отверстий и уплотнительные поверхности, которые должны быть безупречно плоскими или цилиндрически точными.
Конструктивные решения определяются типом исполнительного механизма — линейный, поворотный, гидравлический, пневматический или электрический. Например, в корпусе гидроцилиндра доминирует высокоточная внутренняя расточка, которая должна обеспечивать идеальное уплотнение с поршнем. В корпусе электрического исполнительного механизма, напротив, основное внимание уделяется элементам для посадочных мест подшипников, крепления статора и отвода тепла. Независимо от типа, конструкция корпуса — это прямой чертёж его технологических задач, определяющий необходимость глубокого сверления, точной резьбы, сложного контурного фрезерования и исключительной целостности поверхности. Выбор материала — первое критическое решение в этой цепочке, задающее основу для процесса обработки и конечных свойств компонента.
Процесс обработки корпуса исполнительного механизма: пошаговый технический разбор
Путь от заготовки до готового корпуса исполнительного механизма — это симфония скоординированных операций обработки. Он начинается с комплексного планирования и программирования ЧПУ, где 3D CAD-модель преобразуется в траектории движения инструмента станка с учётом выбора инструмента, скоростей резания и стратегий закрепления.
1. Подготовка материала и черновая обработка
Процесс начинается с заготовки — поковки, отливки или прутка выбранного металла. Эта заготовка сначала обрабатывается для создания однородной исходной геометрии, часто на токарном или фрезерном станке, чтобы установить основные базы (базовые поверхности). Затем следует черновая обработка, при которой основная масса материала быстро удаляется агрессивными резами. Цель здесь — не точность, а эффективность: приблизить деталь к её окончательной форме, оставив небольшой, постоянный припуск на материал — известный как припуск на обработку — для последующих чистовых операций.
2. Создание основных элементов
После формирования черновой формы начинается обработка ключевых функциональных элементов корпуса. Этот этап обычно включает такие операции, как:
- Растачивание: Для гидравлических или пневматических цилиндров используются однокромочные расточные резцы для создания основного внутреннего диаметра с исключительной прямолинейностью и круглостью.
- Фрезерование фланцев и креплений: Фрезерные станки с ЧПУ вырезают установочные поверхности, окружности болтовых отверстий и внешние контуры.
- Сверление и нарезание резьбы: Отверстия для портов, датчиков, вентиляционных отверстий и крепёжных болтов сверлятся, а затем нарезается резьба с помощью прецизионных метчиков.
3. Получистовая обработка и снятие напряжений
После основного съёма металла деталь может подвергаться термической обработке для снятия напряжений. Интенсивное резание при черновой обработке может вызвать внутренние напряжения в материале, которые впоследствии могут привести к деформации. Выдержка детали при контролируемой температуре снимает эти напряжения. Затем операции получистовой обработки удаляют минимальный припуск, оставшийся после черновой обработки, приближая деталь к её окончательным размерам и подготавливая её к высокоточным финишным проходам.
4. Финишная и высокоточная обработка
Это наиболее критичная фаза. Используя остро заточенные инструменты, лёгкие режимы резания и оптимизированные параметры, операторы достигают окончательных допусков и качества поверхности. Операции на этом этапе включают тонкое растачивание, хонингование (для исключительного качества поверхности отверстий), прецизионное точение диаметров и финишное фрезерование уплотнительных поверхностей. Этот этап напрямую влияет на герметизирующую способность корпуса, характеристики трения и усталостную долговечность.
5. Вторичные операции и контроль
После завершения обработки могут выполняться вторичные операции. К ним относятся удаление заусенцев (снятие острых кромок), промывка, применение неразрушающего контроля (например, капиллярной дефектоскопии для выявления трещин) и, возможно, обработка поверхности, такая как анодирование (для алюминия) или гальваническое покрытие. Ключевым моментом является то, что затем деталь подвергается полному контролю с использованием координатно-измерительных машин (КИМ), оптических компараторов и профилометров поверхности для проверки каждого размера и допуска на соответствие инженерному чертежу.
Ключевые методы обработки: фрезерование с ЧПУ, точение и многоосевые операции
Современная обработка корпусов приводов в основном основана на технологии числового программного управления (ЧПУ), которая обеспечивает требуемые для этих компонентов повторяемость, сложность и скорость.
Фрезерование с ЧПУ
Фрезерование с ЧПУ является основной операцией для создания сложных геометрий, плоских поверхностей, карманов и контуров. Вращающийся режущий инструмент перемещается по нескольким линейным осям (X, Y, Z) для удаления материала. Для корпусов 3-осевое фрезерование используется для более простых элементов, но сложность часто требует большего. Фрезерование по 3+2 осям, при котором режущий инструмент может быть ориентирован под фиксированным углом, позволяет обрабатывать несколько сторон детали за одну установку, повышая точность и сокращая время на переналадку.
Токарная обработка с ЧПУ
Точение, выполняемое на токарных станках, необходимо для обработки тел вращения. Заготовка вращается, а неподвижный режущий инструмент придаёт ей форму. Это основной метод создания наружных диаметров, торцов и внутренних отверстий цилиндрических компонентов корпуса. Приводной инструмент на современных токарных станках с ЧПУ — где интегрированы вращающиеся фрезерные инструменты — позволяет выполнять сверление и фрезерование за одну установку, процесс, известный как токарно-фрезерная обработка. Это невероятно эффективно для деталей, сочетающих цилиндрические и призматические элементы.
Многоосевая обработка (5 осей)
Для наиболее сложных корпусов приводов с составными углами, глубокими полостями или криволинейными поверхностями 5-осевая ЧПУ-обработка незаменима. Режущий инструмент может перемещаться линейно по трём осям, одновременно вращаясь по двум дополнительным осям. Это позволяет инструменту подходить к заготовке практически с любого направления за одно непрерывное движение. Преимущества значительны: возможность обработки сложных геометрий, которые иначе невозможны, резкое сокращение числа установок, увеличение срока службы инструмента благодаря оптимальным углам резания и превосходное качество поверхности. Для корпуса с наклонными портами, профилированными охлаждающими рёбрами или неортогональными крепёжными элементами 5-осевая обработка часто является единственным жизнеспособным методом производства.
Выбор материала для корпусов приводов: алюминий, сталь, нержавеющая сталь и композиты
Эксплуатационные возможности корпуса привода определяются его материалом. Выбор представляет собой тщательный баланс прочности, веса, коррозионной стойкости, обрабатываемости и стоимости.
Алюминиевые сплавы (например, 6061-T6, 7075-T6)
Алюминий является предпочтительным выбором для применений, где критична экономия веса, например в аэрокосмической отрасли и робототехнике. Такие сплавы, как 6061-T6, обеспечивают превосходное соотношение прочности и веса, хорошую коррозионную стойкость и выдающуюся обрабатываемость, позволяя выполнять высокоскоростное резание и сложные геометрии. 7075-T6 ещё прочнее, приближаясь по прочности к некоторым сталям, но может быть несколько сложнее в обработке. Алюминий часто анодируют для повышения твёрдости поверхности и защиты от коррозии.
Стальные сплавы (например, 4140, 4340)
Для высокопрочных, высоконагруженных применений в промышленной автоматизации и тяжёлых автомобильных системах предпочтительны легированные стали. Такие марки, как предварительно закалённая сталь 4140, обеспечивают превосходную вязкость и усталостную прочность, способные выдерживать значительные ударные и динамические нагрузки. Будучи тяжелее алюминия, сталь обеспечивает превосходную долговечность в суровых условиях. Обработка стали требует большей мощности и более низких скоростей, чем алюминий, и детали часто подвергают термообработке (закалке и отпуску) после обработки для достижения окончательных механических свойств.
Нержавеющая сталь (например, 304, 316, 17-4 PH)
Когда коррозионная стойкость имеет первостепенное значение — в морской среде, химической переработке или автоматизации пищевой и beverage-промышленности — выбирают нержавеющую сталь. Аустенитные марки, такие как 304 и 316, обеспечивают превосходную коррозионную стойкость, но относительно мягкие и могут быть вязкими при обработке, требуя специализированного инструмента и методов. Дисперсионно-твердеющие марки, такие как 17-4 PH, предлагают уникальное сочетание: их можно обрабатывать в более мягком состоянии, а затем подвергать термообработке для достижения высокой прочности при сохранении хорошей коррозионной стойкости, что делает их идеальными для критически важных корпусов аэрокосмического и оборонного назначения.
Композиты и передовые материалы
В передовых применениях, особенно там, где требуется экстремальное снижение веса или специфические тепловые/электрические свойства, появляются композиты, такие как полимеры, армированные углеродным волокном (CFRP). Хотя их обычно не “обрабатывают” в традиционном смысле резания металла, их прецизионно фрезеруют и сверлят с использованием инструментов с алмазным покрытием. Их применение в корпусах приводов в настоящее время специализировано, но растёт, особенно в высокопроизводительных секторах, где важен каждый грамм. Выбор материала в конечном итоге определяет всю обработки корпусов приводов стратегию — от инструмента и охлаждающей жидкости до скоростей, подач и требований к постобработке.
Допуски, качество поверхности и геометрическое размерное обозначение (GD&T) для оптимальной производительности
Точность обработки корпусов приводов количественно оценивается и контролируется посредством строгого режима размерных допусков, требований к чистоте поверхности и геометрического размерного и допускового контроля (GD&T). Это не просто числа на чертеже; это инженерный язык, гарантирующий, что корпус будет выполнять свои функции герметизации, выравнивания и несущей способности в реальных условиях эксплуатации.
Допуски определяют допустимый предел отклонения физического размера. Для отверстия, в которое должен устанавливаться подшипник, допуск может быть указан как ±0,01 мм или даже жёстче. Свободные допуски могут привести к люфту, вибрации и преждевременному износу, тогда как чрезмерно жёсткие допуски могут сделать производство непомерно дорогим и медленным. Ключевым является назначение допусков, “соответствующих функциональному назначению”. Критические уплотнительные поверхности, посадочные места подшипников и монтажные сопряжения требуют самых жёстких допусков, часто в диапазоне нескольких микрон, тогда как для некритических наружных элементов могут применяться более свободные требования для контроля затрат.
Чистота поверхности, измеряемая в микронах (мкм) или микронах (мкдюйм), столь же критична. Шероховатая поверхность уплотнительного торца будет пропускать утечку; шероховатое отверстие будет истирать движущийся шток поршня. Такие виды обработки, как 0,8 мкм Ra (32 мкдюйм), распространены для динамических уплотнений. Достижение таких показателей чистоты часто требует многостадийного процесса: первоначальная механическая обработка оставляет более шероховатую поверхность, которая затем доводится посредством точного растачивания, шлифования или хонингования. Выбранная чистота поверхности напрямую влияет на трение, коррозионную стойкость и усталостную долговечность.
Геометрический размерный и допусковый контроль (GD&T) — это сложная система, выходящая за рамки простых допусков ± на размеры. Она управляет формой, ориентацией, расположением и биением элементов. Для корпуса исполнительного механизма GD&T незаменим. Допуски плоскостности обеспечивают плотное прилегание монтажной поверхности без деформации. Контроль перпендикулярности гарантирует, что каналы расположены перпендикулярно уплотнительной поверхности. Допуски истинного положения определяют виртуальную зону, в пределах которой должна находиться ось отверстия, обеспечивая идеальное выравнивание внутренних компонентов. Допуски соосности и биения гарантируют, что вращающиеся или возвратно-поступательно движущиеся детали перемещаются плавно без заклинивания. Используя GD&T, инженеры чётко передают замысел конструкции, гарантируя, что изготовленный корпус имеет правильную геометрию, а не только правильные размеры, для безупречной сборки и работы.
Контроль качества и инспекция: обеспечение точности и надёжности каждого корпуса
Соблюдение строгих требований, изложенных на этапе проектирования, проверяется посредством строгого протокола контроля качества и инспекции. Этот процесс превращает обработанный блок металла в сертифицированный, надёжный корпус исполнительного механизма, готовый к эксплуатации.
Инспекция начинается на этапе приёмки с проверки сертификации материала. Инспекция первой статьи (FAI) — это критически важный этап, на котором проводится полностью документированная проверка первой детали с производственной линии на соответствие всем требованиям чертежа. Это подтверждает, что процесс механической обработки, оснастка и программирование способны производить соответствующую деталь. После утверждения производства проводятся промежуточные инспекции на ключевых этапах. Операторы используют калиброванные ручные инструменты, такие как микрометры, штангенциркули и индикаторы часового типа, для проверки критических размеров и элементов во время обработки, что позволяет немедленно вносить коррективы и предотвращать производство несоответствующих деталей.
Для наиболее критических элементов и для проверки GD&T применяется передовое метрологическое оборудование. Координатно-измерительные машины (КИМ) используют тактильный щуп или лазер для сбора точных точечных данных с поверхности корпуса. Эти данные сравниваются с CAD-моделью, что позволяет сформировать подробный отчёт о размерной точности, геометрических допусках и форме. Оптические компараторы и системы визионных измерений обеспечивают быстрые и точные 2D-измерения профилей и расположения отверстий. Приборы для измерения шероховатости поверхности с алмазным щупом количественно измеряют Ra (среднюю шероховатость) и другие параметры чистоты поверхности, чтобы гарантировать соответствие уплотнительных поверхностей требованиям.
Помимо размерных проверок, часто требуются методы неразрушающего контроля (НК), особенно для ответственных применений. Капиллярная дефектоскопия может выявить поверхностные трещины или пористость. Для критических аэрокосмических или оборонных корпусов могут использоваться более совершенные методы, такие как рентгеновское или КТ-сканирование, для обнаружения внутренних дефектов, невидимых глазу. Заключительным этапом часто является функциональное испытание, например, испытание под давлением или на герметичность, при котором корпус собирается с заглушками и подвергается воздействию воздушного или гидравлического давления для проверки его целостности как герметичной ёмкости. Этот многоуровневый подход к инспекции, от сырья до готовой детали, создаёт проверяемую цепочку качества, гарантирующую, что каждый корпус исполнительного механизма соответствует своему эксплуатационному назначению.
Применение в различных отраслях: аэрокосмическая, автомобильная, робототехника и промышленная автоматизация
Спрос на корпуса исполнительных механизмов точной механической обработки охватывает практически все секторы современной инженерии, каждый из которых имеет свой уникальный набор задач и требований к производительности.
Аэрокосмическая и оборонная промышленность
Этот сектор представляет собой вершину требований к производительности и надёжности. Корпуса исполнительных механизмов здесь управляют поверхностями управления полётом (элеронами, рулями направления), шасси, векторизацией тяги и системами вооружения. Материалы — высокопрочные, часто титан или нержавеющая сталь с дисперсионным твердением. Допуски чрезвычайно жёсткие, и каждая деталь проходит исчерпывающие протоколы инспекции и прослеживаемости. Вес является основным фактором, что приводит к сложным тонкостенным конструкциям, которые доводят многоосевую обработку до предела. Отказ недопустим, что делает точность и качество процесса обработки корпуса абсолютно критичными.
Автомобилестроение
В автомобильной промышленности корпуса исполнительных механизмов встречаются в перепускных клапанах турбонагнетателей, электронных дроссельных заслонках, современных тормозных системах (ESP/ABS), а также всё чаще в системах охлаждения аккумуляторов и управления силовой установкой электромобилей. Основное внимание уделяется крупносерийному производству, экономической эффективности и надёжной работе в жёстких условиях окружающей среды (нагрев, вибрация, загрязнители). Алюминиевые сплавы преобладают для снижения веса. Процессы высокоавтоматизированы, с сильным акцентом на статистическое управление процессами (SPC) для поддержания стабильности на сотнях тысяч деталей.
Робототехника и коллаборативные роботы (коботы)
Робототехника требует приводов, которые являются мощными, компактными и невероятно точными. Корпуса приводов роботизированных шарниров или захватов должны быть лёгкими для повышения полезной нагрузки и эффективности, но при этом достаточно жёсткими, чтобы сохранять точность под нагрузкой. Конструкции часто отличаются высокой степенью интеграции, при этом корпус также выполняет функцию элемента структурной рамы. Качество поверхности для уплотнений критически важно для защиты от пыли и загрязнений. Тенденция к коллаборативным роботам придаёт дополнительное значение элегантным, безопасным конструкциям без острых кромок, что влияет на финальные этапы механической обработки и отделки.
Промышленная автоматизация и оборудование
Это самая широкая категория, охватывающая корпуса пневматических и гидравлических цилиндров, клапанных приводов, линейных направляющих и электроприводов в заводском оборудовании, упаковочных машинах и системах управления технологическими процессами. Долговечность и срок службы являются ключевыми. Корпуса часто изготавливаются из прочных материалов, таких как углеродистая сталь или чугун, для крупногабаритного оборудования. Механическая обработка должна обеспечивать идеальное выравнивание для штоков поршней и валов, чтобы предотвратить боковые нагрузки и износ уплотнений. Резьба отверстий должна быть чистой и точной, чтобы предотвратить утечки в гидравлических системах, работающих при давлении в тысячи psi.
Краткое изложение ключевых моментов
Прецизионная механическая обработка корпусов приводов — это основополагающая производственная дисциплина, обеспечивающая управление движением во всём технологическом ландшафте. Процесс начинается с глубокого понимания функции корпуса: защищать, выравнивать и обеспечивать работу внутренних механизмов под нагрузкой. Выбор материала — от лёгкого алюминия и прочных сталей до коррозионностойких нержавеющих марок — напрямую определяет подход к механической обработке и конечные свойства компонента.
Сам процесс механической обработки представляет собой симфонию передовых технологий, в основном с использованием ЧПУ-фрезерования, точения и многоосевых обрабатывающих центров для создания сложных геометрий из цельной заготовки. Достижение требуемых характеристик зависит от задания и соблюдения жёстких размерных допусков, точных параметров шероховатости поверхности для уплотнений и износа, а также комплексного контроля геометрии посредством GD&T. Эта точность не предполагается; она гарантируется многоэтапной системой контроля качества с использованием инструментов от ручных калибров до КИМ и методов неразрушающего контроля.
В конечном счёте ценность этого точного производства реализуется в его применениях. От экстремальных условий аэрокосмической отрасли до массовых потребностей автомобилестроения, динамичного мира робототехники и суровой сферы промышленной автоматизации — хорошо обработанный корпус привода является молчаливым фактором надёжности, эффективности и инноваций. Это компонент, в котором инженерный дизайн и производственное совершенство сливаются, чтобы создавать движение.
Часто задаваемые вопросы (FAQ)
Каковы наиболее распространённые ошибки при механической обработке корпусов приводов?
К типичным ошибкам относятся недостаточно надёжное закрепление заготовки, приводящее к вибрации и плохому качеству поверхности; неправильный выбор инструмента или изношенный инструмент, вызывающий размерную неточность; неправильная последовательность операций, подрывающая стабильность; и пренебрежение управлением температурой, когда тепло от обработки может деформировать деталь, особенно в тонкостенных конструкциях. Отсутствие контроля в процессе обработки может привести к тому, что партия деталей будет обработана с выходом за допуск до обнаружения ошибки.
Как многоосевая обработка влияет на производство корпусов приводов?
Многоосевая (5-осевая) обработка позволяет изготавливать сложные геометрии за одну установку. Это критически важно для корпусов с отверстиями, бобышками или крепёжными элементами на нескольких плоскостях. Она устраняет ошибки, накапливающиеся при переустановке детали между операциями, повышает точность на составных углах и позволяет обрабатывать более глубокие, сложные внутренние элементы более короткими и жёсткими инструментами, что обеспечивает лучшее качество поверхности и более жёсткие допуски.
Можно ли обрабатывать корпус привода из отливки или поковки?
Да, и это распространено для крупносерийных или очень крупных корпусов. Отливка или поковка, близкая к конечной форме, обеспечивает базовую форму, которая затем точно обрабатывается только на критических уплотнительных, подшипниковых и монтажных поверхностях. Этот подход значительно снижает отходы сырья и время обработки по сравнению с изготовлением из цельного блока. Процесс обработки должен учитывать возможные отклонения в поверхностном слое и внутренней структуре отливки.
Какова роль постобработки после механической обработки?
Постобработка после механической обработки необходима для повышения эксплуатационных характеристик. Она включает термическую обработку (для повышения прочности или снятия напряжений), анодирование или гальваническое покрытие (для коррозионной стойкости и износостойкости), а также окрашивание или порошковое напыление (для защиты от окружающей среды и эстетики). Для уплотнительных поверхностей такие операции, как шлифование или хонингование, являются постобработкой, обеспечивающей требуемую гладкость. Эти этапы являются неотъемлемой частью конечной спецификации детали.
Как выбрать между алюминием и сталью для моего корпуса?
Выбор сводится к компромиссу между прочностью, весом, коррозионной стойкостью и стоимостью. Алюминий (например, 6061-T6) является оптимальным выбором благодаря превосходному соотношению прочности и веса, хорошей обрабатываемости и естественной коррозионной стойкости — идеально подходит для аэрокосмической отрасли, робототехники и применений, где важен вес. Сталь (например, 4140) выбирают для более высокой прочности, жёсткости и долговечности при экстремальных нагрузках или износе, что распространено в тяжёлой промышленности и гидравлических применениях. Нержавеющая сталь (например, 316) указывается, когда коррозионная стойкость является первостепенной задачей.