
Introducción: El papel crítico de la precisión en el mecanizado de carcasas de actuadores
En el mundo del control de movimiento, el actuador es el músculo. Pero todo músculo necesita un esqueleto: una estructura robusta y diseñada con precisión para contener su fuerza, guiar su movimiento y proteger sus delicados componentes internos. Esta es la carcasa del actuador. El mecanizado de este componente crítico no es meramente un paso de fabricación; es el proceso fundamental que determina el rendimiento, la longevidad y la fiabilidad de todo el sistema de actuación. Una fracción de milímetro de desviación, un acabado superficial demasiado rugoso o una imperfección geométrica pueden provocar desgaste prematuro, fugas de fluido, desalineación y un fallo catastrófico del sistema. En industrias de alto riesgo como la aeroespacial, la automoción y la robótica, tales fallos no son una opción. Por lo tanto, mecanizado de carcasas de actuadores exige un compromiso inquebrantable con la precisión, donde las técnicas avanzadas, la meticulosa ciencia de materiales y el riguroso control de calidad convergen para crear la carcasa protectora perfecta para el corazón del movimiento.
¿Qué es una carcasa de actuador? Fundamentos de función, diseño y material
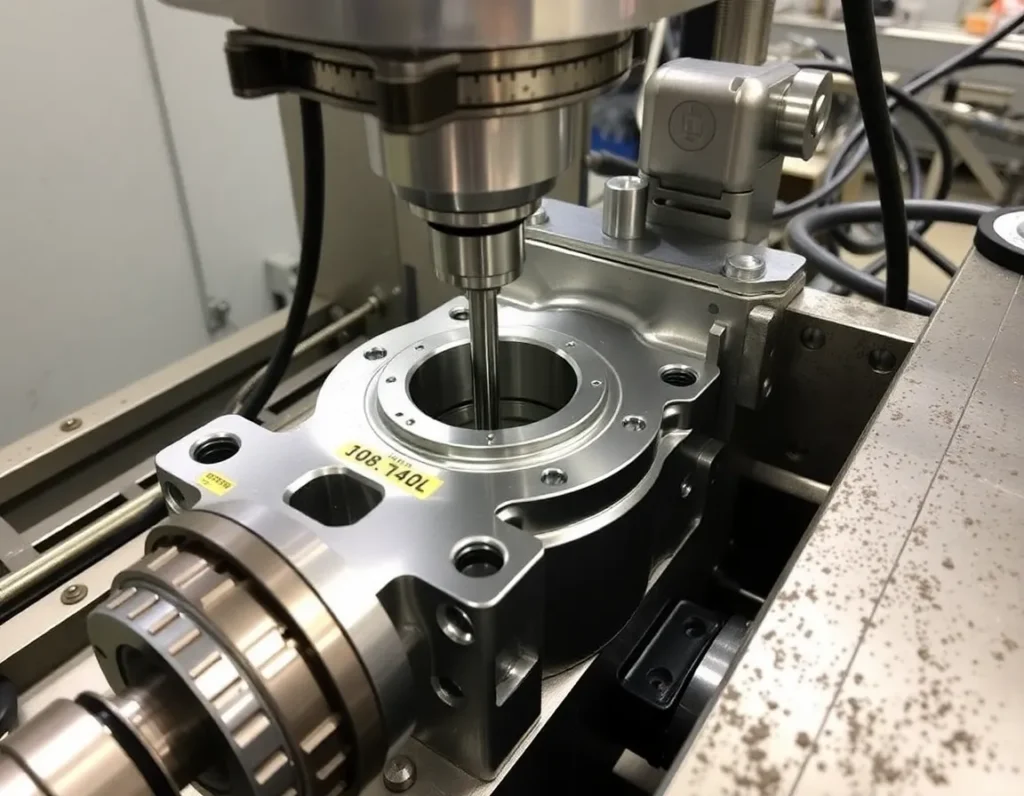
Una carcasa de actuador es el recinto estructural que contiene y soporta los componentes principales de un actuador. Piense en ella como el bloque motor de un sistema de movimiento. Su función principal es multifacética: debe proporcionar un marco rígido y estable para soportar las fuerzas y los pares operativos, ofrecer puntos de montaje precisos para el propio actuador y sus conexiones externas, y a menudo contener conductos internos para fluidos (en actuadores hidráulicos o neumáticos) o proporcionar blindaje para componentes eléctricos. El diseño es intrínsecamente complejo, integrando características como cavidades de cilindro para pistones o engranajes, puertos roscados para líneas de fluido o sensores, bridas de montaje con intrincados patrones de pernos y superficies de sellado que deben ser impecablemente planas o cilíndricamente perfectas.
Las consideraciones de diseño están determinadas por el tipo de actuador: lineal, rotativo, hidráulico, neumático o eléctrico. Una carcasa de cilindro hidráulico, por ejemplo, está dominada por un diámetro interior de alta precisión que debe mantener un sellado perfecto con un pistón. Una carcasa de actuador de motor eléctrico, por el contrario, se centra en características para asientos de rodamientos, montaje del estátor y disipación de calor. Independientemente del tipo, el diseño de la carcasa es un plano directo de sus desafíos de mecanizado, dictando la necesidad de taladrado profundo, roscado fino, contorneado complejo e integridad superficial excepcional. La elección del material es la primera decisión crítica en esta cadena, preparando el terreno para el proceso de mecanizado y las propiedades finales del componente.
El proceso de mecanizado de carcasas de actuadores: un desglose técnico paso a paso
El recorrido desde un bloque de material en bruto hasta una carcasa de actuador terminada es una sinfonía de operaciones de mecanizado coordinadas. Comienza con una planificación integral y programación CNC, donde el modelo 3D CAD se traduce en trayectorias de herramientas de máquina, teniendo en cuenta la selección de herramientas, las velocidades de corte y las estrategias de fijación.
1. Preparación del material y mecanizado en desbaste
El proceso comienza con una pieza en bruto: una forja, una fundición o un tocho del metal seleccionado. Este bloque se mecaniza primero para crear una geometría de partida uniforme, a menudo en un torno o una fresadora, para establecer las referencias primarias (superficies de referencia). A continuación sigue el mecanizado en desbaste, donde se elimina rápidamente la mayor parte del material mediante cortes agresivos. El objetivo aquí no es la precisión, sino la eficiencia: acercar la pieza a su forma final dejando una cantidad pequeña y constante de material —conocida como sobreespesor de mecanizado— para las operaciones de acabado posteriores.
2. Creación de características principales
Una vez establecida la forma en desbaste, comienza el mecanizado de las características funcionales clave de la carcasa. Esta etapa normalmente implica operaciones como:
- Mandrinado: Para cilindros hidráulicos o neumáticos, se utilizan herramientas de mandrinado de punta única para crear el diámetro interior principal con extrema rectitud y redondez.
- Fresado de bridas y montajes: Las fresadoras CNC tallan las caras de montaje, los círculos de agujeros para pernos y los contornos externos.
- Perforación y roscado: Los agujeros para puertos, sensores, respiraderos y pernos de montaje se perforan y luego se roscan con machos de precisión.
3. Semiacabado y alivio de tensiones
Después de la eliminación principal de metal, la pieza puede someterse a un tratamiento térmico de alivio de tensiones. El corte agresivo del mecanizado en desbaste puede inducir tensiones internas en el material, lo que podría causar distorsión posteriormente. El calentamiento de la pieza a una temperatura controlada alivia estas tensiones. Las operaciones de semiacabado eliminan entonces el mínimo material sobrante después del desbaste, acercando la pieza aún más a sus dimensiones finales y preparándola para las pasadas de acabado de alta precisión.
4. Acabado y mecanizado de alta precisión
Esta es la fase más crítica. Utilizando herramientas afiladas, cortes ligeros y parámetros optimizados, los maquinistas logran las tolerancias y los acabados superficiales finales. Las operaciones aquí incluyen mandrinado fino, bruñido (para un acabado superficial excepcional en los agujeros), torneado de precisión de diámetros y fresado de acabado de superficies de sellado. Esta etapa impacta directamente en la capacidad de sellado de la carcasa, las características de fricción y la vida a la fatiga.
5. Operaciones secundarias e inspección
Una vez completado el mecanizado, se pueden realizar operaciones secundarias. Estas incluyen desbarbado (eliminación de bordes afilados), lavado, aplicación de ensayos no destructivos (como la inspección por líquidos penetrantes para detectar grietas) y, potencialmente, tratamientos superficiales como anodizado (para aluminio) o galvanoplastia. De manera crucial, la pieza se somete entonces a una inspección completa utilizando máquinas de medición por coordenadas (CMM), comparadores ópticos y perfilómetros de superficie para verificar cada dimensión y tolerancia contra el plano de ingeniería.
Técnicas clave de mecanizado: fresado CNC, torneado y operaciones multieje
El mecanizado moderno de carcasas de actuadores está dominado por la tecnología de control numérico por computadora (CNC), que proporciona la repetibilidad, complejidad y velocidad requeridas para estos componentes.
Fresado CNC
El fresado CNC es el caballo de batalla para crear geometrías complejas, superficies planas, bolsillos y contornos. Una herramienta de corte giratoria se desplaza a lo largo de múltiples ejes lineales (X, Y, Z) para eliminar material. Para las carcasas, el fresado de 3 ejes se utiliza para características más simples, pero la complejidad a menudo exige más. El fresado de 3+2 ejes, donde la herramienta de corte puede orientarse en un ángulo fijo, permite mecanizar múltiples lados de una pieza en una sola configuración, mejorando la precisión y reduciendo el tiempo de manipulación.
Torneado CNC
Realizado en tornos, el torneado es esencial para mecanizar simetrías rotacionales. La pieza gira mientras una herramienta de corte estacionaria le da forma. Esta es la técnica principal para crear los diámetros externos, las caras y los agujeros internos de los componentes cilíndricos de la carcasa. Las herramientas motorizadas en los tornos CNC modernos —donde se integran herramientas de fresado giratorias— permiten completar operaciones de perforación y fresado en la misma configuración, un proceso conocido como mecanizado de torneado-fresado. Esto es increíblemente eficiente para piezas que combinan características cilíndricas y prismáticas.
Mecanizado multieje (5 ejes)
Para las carcasas de actuadores más complejas con ángulos compuestos, cavidades profundas o superficies contorneadas, el mecanizado CNC de 5 ejes es indispensable. La herramienta de corte puede moverse linealmente a lo largo de tres ejes mientras gira simultáneamente en dos ejes adicionales. Esto permite que la herramienta se aproxime a la pieza de trabajo desde prácticamente cualquier dirección en un solo movimiento continuo. Los beneficios son profundos: la capacidad de mecanizar geometrías intrincadas que de otro modo serían imposibles, configuraciones drásticamente reducidas, mayor vida útil de la herramienta debido a ángulos de corte óptimos y un acabado superficial superior. Para una carcasa con puertos angulados, aletas de refrigeración esculpidas o características de montaje no ortogonales, el mecanizado de 5 ejes suele ser el único método de producción viable.
Selección de material para carcasas de actuadores: aluminio, acero, acero inoxidable y compuestos
El envelope de rendimiento de una carcasa de actuador está definido por su material. La selección es un equilibrio cuidadoso entre resistencia, peso, resistencia a la corrosión, maquinabilidad y costo.
Aleaciones de aluminio (p. ej., 6061-T6, 7075-T6)
El aluminio es la opción preferida para aplicaciones donde el ahorro de peso es crítico, como en la aeroespacial y la robótica. Aleaciones como la 6061-T6 ofrecen una excelente relación resistencia-peso, buena resistencia a la corrosión y una maquinabilidad sobresaliente, lo que permite corte a alta velocidad y geometrías complejas. La 7075-T6 es aún más resistente, acercándose a la resistencia de algunos aceros, pero puede ser un poco más difícil de mecanizar. El aluminio a menudo se anodiza para mejorar la dureza superficial y la protección contra la corrosión.
Aleaciones de acero (p. ej., 4140, 4340)
Para aplicaciones de alta resistencia y alta carga en automatización industrial y sistemas automotrices de servicio pesado, se prefieren los aceros aleados. Grados como el acero 4140 preendurecido proporcionan una excelente tenacidad y resistencia a la fatiga, capaces de soportar impactos significativos y cargas dinámicas. Aunque es más pesado que el aluminio, el acero ofrece una durabilidad superior en entornos hostiles. El mecanizado del acero requiere más potencia y velocidades más lentas que el aluminio, y las piezas a menudo se someten a tratamiento térmico (temple y revenido) después del mecanizado para lograr sus propiedades mecánicas finales.
Acero inoxidable (p. ej., 304, 316, 17-4 PH)
Cuando la resistencia a la corrosión es primordial —en entornos marinos, procesamiento químico o automatización de alimentos y bebidas— se selecciona el acero inoxidable. Los grados austeníticos como el 304 y el 316 ofrecen una excelente resistencia a la corrosión, pero son relativamente blandos y pueden volverse pegajosos durante el mecanizado, lo que requiere herramientas y técnicas especializadas. Los grados de endurecimiento por precipitación como el 17-4 PH ofrecen una combinación única: se pueden mecanizar en un estado más blando y luego someterse a tratamiento térmico para lograr alta resistencia manteniendo una buena resistencia a la corrosión, lo que los hace ideales para carcasas críticas aeroespaciales y de defensa.
Compuestos y materiales avanzados
En aplicaciones de vanguardia, particularmente donde se necesita una reducción extrema de peso o propiedades térmicas/eléctricas específicas, están surgiendo compuestos como los polímeros reforzados con fibra de carbono (CFRP). Aunque no se “mecanizan” típicamente en el sentido tradicional de corte de metales, se fresan y taladran con precisión utilizando herramientas recubiertas de diamante. Su uso en carcasas de actuadores es actualmente especializado pero está creciendo, especialmente en sectores de alto rendimiento donde cada gramo cuenta. La elección del material dicta en última instancia toda la mecanizado de carcasas de actuadores estrategia, desde el utillaje y el refrigerante hasta las velocidades, los avances y los requisitos de posprocesamiento.
Tolerancias, acabados superficiales y dimensionamiento geométrico (GD&T) para un rendimiento óptimo
La precisión de mecanizado de carcasas de actuadores se cuantifica y controla mediante un régimen estricto de tolerancias dimensionales, especificaciones de acabado superficial y dimensionamiento y toleranciamiento geométrico (GD&T). Estos no son meros números en un plano; son el lenguaje de ingeniería que garantiza que la carcasa cumpla sus funciones de sellado, alineación y soporte de carga en condiciones del mundo real.
Las tolerancias definen el límite permisible de variación en una dimensión física. Para un alojamiento que debe aceptar un rodamiento, una tolerancia podría especificarse como ±0,01 mm o incluso más estricta. Las tolerancias holgadas pueden provocar juego, vibración y desgaste prematuro, mientras que las tolerancias excesivamente estrictas pueden hacer que la fabricación sea prohibitivamente costosa y lenta. La clave es especificar tolerancias que sean “aptas para la función”. Las superficies de sellado críticas, los asientos de rodamientos y las interfaces de montaje exigen las tolerancias más estrictas, a menudo en el rango de unas pocas micras, mientras que las características externas no críticas pueden tener especificaciones más relajadas para controlar el costo.
El acabado superficial, medido en micrómetros (µm) o micropulgadas (µ-in), es igualmente crítico. Una superficie rugosa en una cara de sellado provocará fugas; un taladro rugoso desgastará por abrasión un vástago de pistón en movimiento. Acabados como 0,8 µm Ra (32 µ-in) son habituales para sellos dinámicos. Lograr estos acabados a menudo requiere un proceso de varias etapas: el mecanizado inicial deja una superficie más rugosa, que luego se refina mediante mandrinado de precisión, rectificado o bruñido. El acabado elegido influye directamente en la fricción, la resistencia a la corrosión y la vida a la fatiga.
El Dimensionado y Toleranciado Geométrico (GD&T) es el sofisticado sistema que va más allá de las simples tolerancias de +/- en las dimensiones. Controla la forma, la orientación, la ubicación y el alabeo (runout) de las características. Para una carcasa de actuador, el GD&T es indispensable. Las tolerancias de planitud garantizan que una cara de montaje asiente a ras sin distorsión. Los controles de perpendicularidad garantizan que los puertos estén a escuadra con la superficie de sellado. Las tolerancias de posición verdadera definen una zona virtual dentro de la cual debe encontrarse el eje de un taladro, garantizando una alineación perfecta de los componentes internos. Las tolerancias de concentricidad y alabeo garantizan que las piezas giratorias o alternativas se muevan suavemente sin agarrotarse. Mediante el uso de GD&T, los ingenieros comunican la intención de diseño con claridad, asegurando que la carcasa fabricada tenga la geometría correcta, no solo las dimensiones correctas, para un montaje y funcionamiento impecables.
Control de Calidad e Inspección: Garantizar la Precisión y la Fiabilidad en Cada Carcasa
El cumplimiento de las estrictas especificaciones delineadas en la fase de diseño se verifica mediante un riguroso protocolo de control de calidad e inspección. Este proceso transforma un bloque de metal mecanizado en una carcasa de actuador certificada y fiable, lista para su servicio.
La inspección comienza en la etapa de recepción con la revisión de la certificación del material. La Inspección de Primera Pieza (FAI) es un hito crítico, en el que se realiza una inspección totalmente documentada de la primera pieza que sale de la línea de producción frente a todos los requisitos del plano. Esto valida que el proceso de mecanizado, el utillaje y la programación son capaces de producir una pieza conforme. Una vez aprobada la producción, se realizan inspecciones en proceso en etapas clave. Los operarios utilizan herramientas manuales calibradas como micrómetros, calibres y comparadores de carátula para verificar dimensiones y características críticas durante el mecanizado, lo que permite correcciones inmediatas y evita la producción de piezas no conformes.
Para las características más críticas y para verificar el GD&T, se emplean equipos de metrología avanzados. Las Máquinas de Medición por Coordenadas (CMM) utilizan una sonda táctil o láser para recopilar datos de puntos precisos de la superficie de la carcasa. Estos datos se comparan con el modelo CAD, generando un informe detallado sobre la precisión dimensional, las tolerancias geométricas y la forma. Los comparadores ópticos y los sistemas de medición por visión proporcionan mediciones 2D rápidas y precisas de perfiles y patrones de taladros. Los medidores de rugosidad superficial, que utilizan una punta de diamante, miden cuantitativamente la Ra (rugosidad media) y otros parámetros de acabado para garantizar que las superficies de sellado cumplan con las especificaciones.
Más allá de las comprobaciones dimensionales, a menudo se requieren métodos de ensayo no destructivo (NDT), especialmente para aplicaciones de alta integridad. La inspección por líquidos penetrantes puede revelar grietas o porosidad que afloran a la superficie. Para carcasas críticas de aeroespacial o defensa, podrían utilizarse técnicas más avanzadas como rayos X o escaneo por TC para detectar defectos internos invisibles a simple vista. El paso final suele ser una prueba funcional, como una prueba de presión o de fugas, en la que la carcasa se ensambla con tapones y se somete a presión de aire o fluido para verificar su integridad como recipiente sellado. Este enfoque de inspección multicapa, desde la materia prima hasta la pieza acabada, crea una cadena de calidad verificable que garantiza que cada carcasa de actuador cumpla con su mandato de rendimiento.
Aplicaciones en Diversos Sectores: Aeroespacial, Automoción, Robótica y Automatización Industrial
La demanda de carcasas de actuador mecanizadas con precisión abarca prácticamente todos los sectores de la ingeniería moderna, cada uno con su conjunto único de desafíos y requisitos de rendimiento.
Aeroespacial y Defensa
Este sector representa el pináculo de las exigencias de rendimiento y fiabilidad. Las carcasas de actuador aquí controlan superficies de vuelo (alerones, timones), tren de aterrizaje, vectorización de empuje y sistemas de armas. Los materiales son de alta resistencia, a menudo titanio o acero inoxidable endurecible por precipitación. Las tolerancias son extremadamente ajustadas y cada pieza se somete a protocolos exhaustivos de inspección y trazabilidad. El peso es un factor primordial, lo que conduce a diseños complejos de paredes delgadas que llevan el mecanizado multieje a sus límites. El fallo no es una opción, lo que hace que la precisión y la calidad del proceso de mecanizado de la carcasa sean absolutamente críticas.
Automoción
En la industria automotriz, las carcasas de actuador se encuentran en las válvulas de descarga de los turbocompresores, los cuerpos de mariposa electrónicos, los sistemas de frenado avanzados (ESP/ABS) y, cada vez más, en la refrigeración de baterías y la gestión del tren motriz de los vehículos eléctricos. El enfoque está en la producción de alto volumen, la rentabilidad y el rendimiento robusto en condiciones ambientales severas (calor, vibración, contaminantes). Las aleaciones de aluminio son predominantes para ahorrar peso. Los procesos están altamente automatizados, con un fuerte énfasis en el control estadístico de procesos (SPC) para mantener la consistencia en cientos de miles de piezas.
Robótica y Robots Colaborativos (Cobots)
La robótica exige actuadores potentes, compactos e increíblemente precisos. Las carcasas para los actuadores de articulaciones robóticas o pinzas deben ser ligeras para mejorar la carga útil y la eficiencia, pero lo suficientemente rígidas como para mantener la precisión bajo carga. Los diseños suelen estar altamente integrados, y la carcasa también sirve como componente estructural del bastidor. Los acabados superficiales para el sellado son críticos para mantener fuera el polvo y los residuos. La tendencia hacia los robots colaborativos pone un énfasis adicional en diseños elegantes y seguros, sin bordes afilados, lo que influye en los pasos finales de mecanizado y acabado.
Automatización Industrial y Maquinaria
Esta es la categoría más amplia, que abarca carcasas para cilindros neumáticos e hidráulicos, actuadores de válvulas, guías lineales y accionamientos de motor en equipos de fábrica, máquinas de envasado y sistemas de control de procesos. La durabilidad y la longevidad son clave. Las carcasas a menudo se fabrican con materiales robustos como acero al carbono o hierro fundido para equipos más grandes. El mecanizado debe garantizar una alineación perfecta de los vástagos de pistón y los ejes para evitar cargas laterales y el desgaste de los sellos. Las roscas de los puertos deben estar limpias y precisas para evitar fugas en sistemas hidráulicos que operan a miles de psi.
Resumen de puntos clave
El mecanizado de carcasas de actuadores de precisión es una disciplina de fabricación fundamental que permite el control de movimiento en todo el panorama tecnológico. El proceso comienza con una comprensión profunda de la función de la carcasa: proteger, alinear y facilitar el funcionamiento de los mecanismos internos bajo carga. La selección del material —desde aluminio ligero y aceros resistentes hasta grados de acero inoxidable resistentes a la corrosión— determina directamente el enfoque de mecanizado y las propiedades finales del componente.
El proceso de mecanizado en sí es una sinfonía de técnicas avanzadas, que utiliza principalmente fresado CNC, torneado y centros de mecanizado multieje para esculpir geometrías complejas a partir de material macizo. Lograr el rendimiento requerido depende de especificar y mantener tolerancias dimensionales ajustadas, acabados superficiales exigentes para sellado y desgaste, y controles geométricos integrales mediante GD&T. Esta precisión no se supone; se garantiza mediante un régimen de control de calidad de múltiples etapas que emplea herramientas desde calibres manuales hasta CMM y métodos de END.
En última instancia, el valor de esta fabricación precisa se materializa en sus aplicaciones. Desde los entornos extremos de la aeroespacial hasta las demandas de alto volumen de la automoción, el mundo dinámico de la robótica y el ámbito robusto de la automatización industrial, una carcasa de actuador bien mecanizada es un facilitador silencioso de fiabilidad, eficiencia e innovación. Es un componente donde el diseño de ingeniería y la excelencia en fabricación convergen para crear movimiento.
Preguntas frecuentes (FAQ)
¿Cuáles son los errores más comunes en el mecanizado de carcasas de actuadores?
Las trampas comunes incluyen una sujeción inadecuada, que provoca vibración y un acabado superficial deficiente; selección incorrecta de herramientas o herramientas desgastadas que causan inexactitud dimensional; secuenciación inadecuada de las operaciones que compromete la estabilidad; y descuido de la gestión térmica, donde el calor del mecanizado puede deformar la pieza, especialmente en diseños de paredes delgadas. La falta de inspección en proceso puede permitir que un lote de piezas se mecanice fuera de tolerancia antes de que se detecte el error.
¿Cómo beneficia el mecanizado multieje a la producción de carcasas de actuadores?
El mecanizado multieje (5 ejes) permite producir geometrías complejas en un solo montaje. Esto es crucial para carcasas con puertos, resaltes o elementos de montaje en múltiples planos. Elimina los errores que se acumulan al reposicionar la pieza entre montajes, mejora la precisión en ángulos compuestos y permite el mecanizado de características internas más profundas y complejas con herramientas más cortas y rígidas, lo que resulta en mejores acabados superficiales y tolerancias más ajustadas.
¿Se puede mecanizar una carcasa de actuador a partir de una pieza fundida o forjada?
Sí, y esto es común para carcasas de alto volumen o muy grandes. Una pieza fundida o forjada de forma casi neta proporciona la forma básica, que luego se mecaniza con precisión solo en las superficies críticas de sellado, rodamiento y montaje. Este enfoque reduce significativamente el desperdicio de materia prima y el tiempo de mecanizado en comparación con partir de un bloque macizo. El proceso de mecanizado debe tener en cuenta la posible variación en la piel y la estructura interna de la pieza fundida.
¿Cuál es el papel de los tratamientos posteriores al mecanizado?
Los tratamientos posteriores al mecanizado son esenciales para mejorar el rendimiento. Incluyen tratamiento térmico (para aumentar la resistencia o aliviar tensiones), anodizado o galvanoplastia (para resistencia a la corrosión y al desgaste), y pintura o recubrimiento en polvo (para protección ambiental y estética). Para las superficies de sellado, acabados específicos como rectificado o bruñido son operaciones posteriores al mecanizado que logran la lisura requerida. Estos pasos son parte integral de la especificación final de la pieza.
¿Cómo elijo entre aluminio y acero para mi carcasa?
La elección se reduce a una compensación entre resistencia, peso, resistencia a la corrosión y costo. El aluminio (p. ej., 6061-T6) es la opción preferida por su excelente relación resistencia-peso, buena maquinabilidad y resistencia natural a la corrosión—ideal para aeroespacial, robótica y aplicaciones donde el peso importa. El acero (p. ej., 4140) se elige por su mayor resistencia, rigidez y durabilidad bajo cargas extremas o desgaste, común en aplicaciones industriales pesadas e hidráulicas. El acero inoxidable (p. ej., 316) se especifica cuando la resistencia a la corrosión es la preocupación primordial.