
Introduzione: Il ruolo critico della precisione nella lavorazione dell'alloggiamento dell'attuatore
Nel mondo del controllo del movimento, l'attuatore è il muscolo. Ma ogni muscolo ha bisogno di uno scheletro: una struttura robusta e progettata con precisione per contenere la sua forza, guidarne il movimento e proteggere i suoi delicati componenti interni. Questo è l'alloggiamento dell'attuatore. La lavorazione di questo componente critico non è semplicemente una fase di produzione; è il processo fondamentale che determina le prestazioni, la longevità e l'affidabilità dell'intero sistema di attuazione. Una frazione di millimetro di deviazione, una finitura superficiale troppo ruvida o un'imperfezione geometrica possono causare usura prematura, perdite di fluido, disallineamento e guasti catastrofici del sistema. In settori ad alto rischio come l'aerospaziale, l'automotive e la robotica, tali guasti non sono un'opzione. Pertanto, lavorazione meccanica dell'alloggiamento dell'attuatore richiede un impegno senza compromessi verso la precisione, dove tecniche avanzate, una meticolosa scienza dei materiali e un rigoroso controllo qualità convergono per creare il guscio protettivo perfetto per il cuore del movimento.
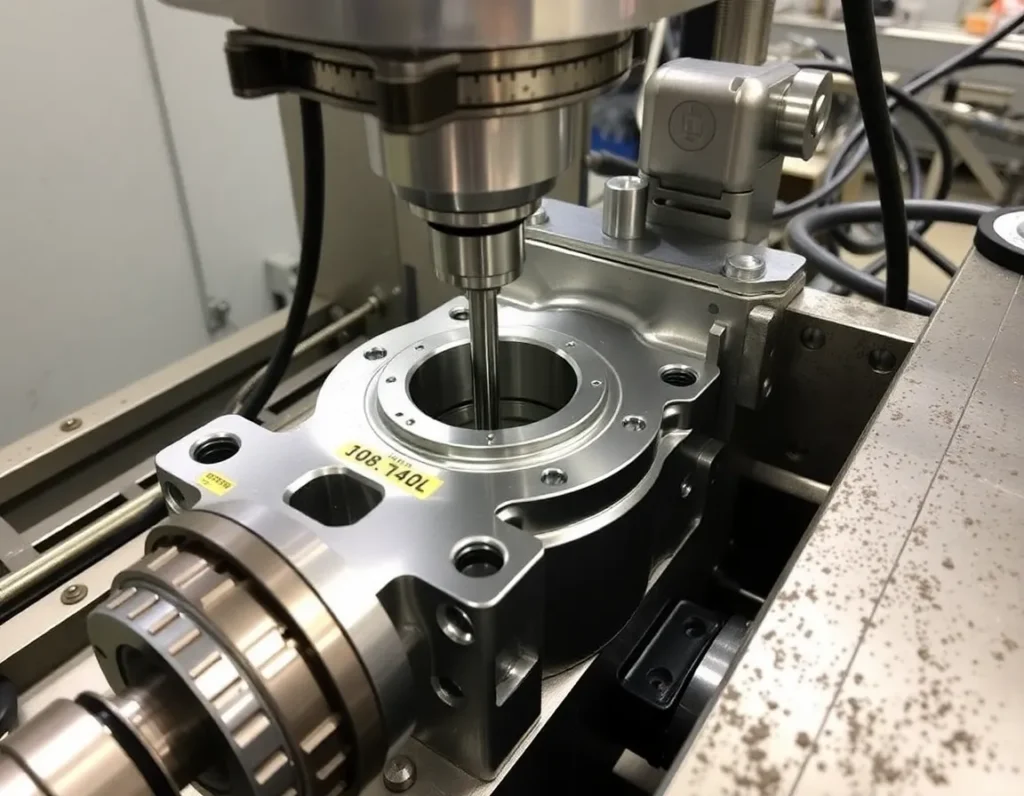
Che cos'è un alloggiamento dell'attuatore? Fondamenti di funzione, progettazione e materiale
Un alloggiamento dell'attuatore è l'involucro strutturale che contiene e supporta i componenti principali di un attuatore. Pensatelo come il monoblocco di un sistema di movimento. La sua funzione principale è molteplice: deve fornire un telaio rigido e stabile per resistere alle forze e alle coppie operative, offrire punti di montaggio precisi per l'attuatore stesso e le sue connessioni esterne, e spesso contenere percorsi interni per i fluidi (negli attuatori idraulici o pneumatici) o fornire schermatura per i componenti elettrici. Il design è intrinsecamente complesso, integrando caratteristiche come cavità per pistoni o ingranaggi, porte filettate per linee di fluido o sensori, flange di montaggio con schemi di bulloni intricati e superfici di tenuta che devono essere impeccabilmente piane o cilindricamente precise.
Le considerazioni di progettazione sono guidate dal tipo di attuatore: lineare, rotativo, idraulico, pneumatico o elettrico. L'alloggiamento di un cilindro idraulico, ad esempio, è dominato da un'alesatura interna ad alta precisione che deve mantenere una tenuta perfetta con un pistone. L'alloggiamento di un attuatore a motore elettrico, al contrario, si concentra su caratteristiche per sedi di cuscinetti, montaggio dello statore e dissipazione del calore. Indipendentemente dal tipo, il design dell'alloggiamento è un progetto diretto per le sue sfide di lavorazione, dettando la necessità di foratura profonda, filettatura fine, contornatura complessa e integrità superficiale eccezionale. La scelta del materiale è la prima decisione critica in questa catena, preparando il terreno per il processo di lavorazione e le proprietà finali del componente.
Il processo di lavorazione dell'alloggiamento dell'attuatore: una scomposizione tecnica passo dopo passo
Il percorso da un grezzo di materiale a un alloggiamento dell'attuatore finito è una sinfonia di operazioni di lavorazione coordinate. Inizia con una pianificazione completa e una programmazione CNC, in cui il modello CAD 3D viene tradotto in percorsi utensile della macchina, tenendo conto della selezione degli utensili, delle velocità di taglio e delle strategie di fissaggio.
1. Preparazione del materiale e sgrossatura
Il processo inizia con un pezzo grezzo: una forgiatura, una fusione o un billet del metallo selezionato. Questo grezzo viene prima lavorato per creare una geometria di partenza uniforme, spesso su un tornio o una fresatrice, per stabilire i datum primari (superfici di riferimento). Segue poi la sgrossatura, in cui la maggior parte del materiale viene rimossa rapidamente con tagli aggressivi. L'obiettivo qui non è la precisione ma l'efficienza, avvicinando il pezzo alla sua forma finale lasciando una piccola quantità costante di materiale, nota come sovrametallo, per le successive operazioni di finitura.
2. Creazione delle caratteristiche principali
Una volta stabilita la forma grezza, inizia la lavorazione delle caratteristiche funzionali chiave dell'alloggiamento. Questa fase comporta tipicamente operazioni come:
- Alesatura: Per cilindri idraulici o pneumatici, si utilizzano utensili di alesatura a punta singola per creare il diametro interno principale con estrema rettilineità e rotondità.
- Fresatura di flange e supporti: Le fresatrici CNC ricavano le superfici di montaggio, i cerchi dei fori per i bulloni e i contorni esterni.
- Foratura e maschiatura: I fori per porte, sensori, sfiati e bulloni di montaggio vengono praticati e poi filettati con maschi di precisione.
3. Semifinitura e distensione delle tensioni
Dopo l'asportazione principale del metallo, il pezzo può essere sottoposto a un trattamento termico di distensione delle tensioni. Il taglio aggressivo della sgrossatura può indurre tensioni interne nel materiale, che potrebbero causare deformazioni successive. Il riscaldamento del pezzo a una temperatura controllata allevia queste tensioni. Le operazioni di semifinitura rimuovono poi il minimo sovrametallo rimasto dopo la sgrossatura, portando il pezzo ancora più vicino alle sue dimensioni finali e preparandolo per le passate di finitura ad alta precisione.
4. Finitura e lavorazione ad alta precisione
Questa è la fase più critica. Utilizzando utensili affilati, tagli leggeri e parametri ottimizzati, gli operatori raggiungono le tolleranze e le finiture superficiali finali. Le operazioni qui includono l'alesatura fine, la levigatura (per una finitura superficiale eccezionale sui fori), la tornitura di precisione dei diametri e la fresatura di finitura delle superfici di tenuta. Questa fase influisce direttamente sulla capacità di tenuta dell'alloggiamento, sulle caratteristiche di attrito e sulla vita a fatica.
5. Operazioni secondarie e ispezione
Una volta completata la lavorazione, possono essere eseguite operazioni secondarie. Queste includono la sbavatura (rimozione degli spigoli vivi), il lavaggio, l'applicazione di controlli non distruttivi (come l'ispezione con liquidi penetranti per le cricche) e potenzialmente trattamenti superficiali come l'anodizzazione (per l'alluminio) o la placcatura. Fondamentalmente, il pezzo viene poi sottoposto a un'ispezione completa utilizzando macchine di misura a coordinate (CMM), comparatori ottici e profilometri di superficie per verificare ogni dimensione e tolleranza rispetto al disegno tecnico.
Tecniche di lavorazione principali: fresatura CNC, tornitura e operazioni multiasse
La lavorazione moderna degli alloggiamenti degli attuatori è dominata dalla tecnologia di controllo numerico computerizzato (CNC), che fornisce la ripetibilità, la complessità e la velocità richieste per questi componenti.
Fresatura CNC
La fresatura CNC è il cavallo di battaglia per creare geometrie complesse, superfici piane, tasche e contorni. Un utensile da taglio rotante si muove lungo più assi lineari (X, Y, Z) per asportare materiale. Per gli alloggiamenti, la fresatura a 3 assi è utilizzata per caratteristiche più semplici, ma la complessità spesso richiede di più. La fresatura a 3+2 assi, in cui l'utensile da taglio può essere orientato a un angolo fisso, consente di lavorare più lati di un pezzo in un'unica configurazione, migliorando la precisione e riducendo i tempi di movimentazione.
Tornitura CNC
Eseguita sui torni, la tornitura è essenziale per lavorare le simmetrie rotazionali. Il pezzo ruota mentre un utensile da taglio stazionario lo modella. Questa è la tecnica principale per creare i diametri esterni, le facce e i fori interni dei componenti cilindrici dell'alloggiamento. Gli utensili motorizzati sui moderni torni CNC—dove sono integrati utensili da fresatura rotanti—consentono di completare operazioni di foratura e fresatura nella stessa configurazione, un processo noto come tornitura-fresatura. Questo è incredibilmente efficiente per i pezzi che combinano caratteristiche cilindriche e prismatiche.
Lavorazione multiasse (5 assi)
Per le più complesse carcasse di attuatori con angoli composti, cavità profonde o superfici sagomate, la lavorazione CNC a 5 assi è indispensabile. L'utensile da taglio può muoversi linearmente lungo tre assi ruotando contemporaneamente su due assi aggiuntivi. Ciò consente all'utensile di avvicinarsi al pezzo da praticamente qualsiasi direzione in un unico movimento continuo. I vantaggi sono profondi: la capacità di lavorare geometrie intricate altrimenti impossibili, una drastica riduzione degli allestimenti, una maggiore durata dell'utensile grazie ad angoli di taglio ottimali e una finitura superficiale superiore. Per una carcassa con porte angolate, alette di raffreddamento sagomate o elementi di montaggio non ortogonali, la lavorazione a 5 assi è spesso l'unico metodo di produzione praticabile.
Selezione dei materiali per le carcasse di attuatori: alluminio, acciaio, acciaio inossidabile e compositi
L'inviluppo prestazionale di una carcassa di attuatore è definito dal suo materiale. La selezione è un attento equilibrio tra resistenza, peso, resistenza alla corrosione, lavorabilità e costo.
Leghe di Alluminio (es. 6061-T6, 7075-T6)
L'alluminio è la scelta preferita per le applicazioni in cui il risparmio di peso è critico, come nell'aerospaziale e nella robotica. Leghe come la 6061-T6 offrono un eccellente rapporto resistenza-peso, una buona resistenza alla corrosione e un'eccezionale lavorabilità, consentendo taglio ad alta velocità e geometrie complesse. La 7075-T6 è ancora più resistente, avvicinandosi alla resistenza di alcuni acciai, ma può essere leggermente più difficile da lavorare. L'alluminio viene spesso anodizzato per migliorare la durezza superficiale e la protezione dalla corrosione.
Leghe di acciaio (ad es. 4140, 4340)
Per applicazioni ad alta resistenza e ad alto carico nell'automazione industriale e nei sistemi automobilistici pesanti, si preferiscono gli acciai legati. Gradi come l'acciaio pre-temprato 4140 offrono eccellente tenacità e resistenza alla fatica, in grado di sopportare notevoli urti e carichi dinamici. Sebbene più pesante dell'alluminio, l'acciaio offre una durabilità superiore in ambienti severi. La lavorazione dell'acciaio richiede più potenza e velocità inferiori rispetto all'alluminio, e i pezzi vengono spesso sottoposti a trattamento termico (tempra e rinvenimento) dopo la lavorazione per ottenere le loro proprietà meccaniche finali.
Acciaio Inossidabile (es. 304, 316, 17-4 PH)
Quando la resistenza alla corrosione è fondamentale—in ambienti marini, nella lavorazione chimica o nell'automazione alimentare e delle bevande—si sceglie l'acciaio inossidabile. I gradi austenitici come 304 e 316 offrono eccellente resistenza alla corrosione ma sono relativamente teneri e possono risultare gommosi durante la lavorazione, richiedendo utensili e tecniche specializzati. I gradi indurenti per precipitazione come il 17-4 PH offrono una combinazione unica: possono essere lavorati in uno stato più tenero e poi sottoposti a trattamento termico per ottenere alta resistenza mantenendo una buona resistenza alla corrosione, rendendoli ideali per carcasse critiche aerospaziali e della difesa.
Compositi e materiali avanzati
In applicazioni all'avanguardia, in particolare dove è necessaria una riduzione estrema del peso o specifiche proprietà termiche/elettriche, stanno emergendo compositi come i polimeri rinforzati con fibra di carbonio (CFRP). Sebbene non siano tipicamente “lavorati” nel senso tradizionale di taglio dei metalli, vengono fresati e forati di precisione utilizzando utensili rivestiti di diamante. Il loro uso nelle carcasse di attuatori è attualmente specializzato ma in crescita, soprattutto nei settori ad alte prestazioni dove ogni grammo conta. La scelta del materiale determina in ultima analisi l'intera lavorazione meccanica dell'alloggiamento dell'attuatore strategia, dagli utensili e dal refrigerante alle velocità, agli avanzamenti e ai requisiti di post-lavorazione.
Tolleranze, finiture superficiali e dimensionamento geometrico (GD&T) per prestazioni ottimali
La precisione di lavorazione meccanica dell'alloggiamento dell'attuatore è quantificata e controllata attraverso un rigoroso regime di tolleranze dimensionali, specifiche di finitura superficiale e dimensionamento e tolleramento geometrico (GD&T). Questi non sono semplici numeri su un disegno; sono il linguaggio ingegneristico che garantisce che la carcassa svolga le sue funzioni di tenuta, allineamento e supporto del carico in condizioni reali.
Le tolleranze definiscono il limite ammissibile di variazione di una dimensione fisica. Per un foro che deve accogliere un cuscinetto, una tolleranza potrebbe essere specificata come ±0,01 mm o anche più stretta. Tolleranze lasche possono portare a gioco, vibrazioni e usura prematura, mentre tolleranze eccessivamente strette possono rendere la produzione proibitivamente costosa e lenta. La chiave è specificare tolleranze “adeguate alla funzione”. Le superfici di tenuta critiche, le sedi dei cuscinetti e le interfacce di montaggio richiedono le tolleranze più strette, spesso nell'ordine di pochi micron, mentre gli elementi esterni non critici possono avere specifiche più rilassate per controllare i costi.
La finitura superficiale, misurata in micron (µm) o micro-pollici (µ-in), è ugualmente critica. Una superficie ruvida su una faccia di tenuta causerà perdite; un foro ruvido abraserà un'asta del pistone in movimento. Finiture come 0,8 µm Ra (32 µ-in) sono comuni per le tenute dinamiche. Ottenere queste finiture richiede spesso un processo a più fasi: la lavorazione iniziale lascia una superficie più ruvida, che viene poi rifinita tramite alesatura di precisione, rettifica o levigatura. La finitura scelta influisce direttamente sull'attrito, sulla resistenza alla corrosione e sulla vita a fatica.
La quotatura e tolleratura geometrica (GD&T) è il sistema sofisticato che va oltre le semplici tolleranze +/- sulle dimensioni. Controlla la forma, l'orientamento, la posizione e il runout delle feature. Per un alloggiamento di attuatore, la GD&T è indispensabile. Le tolleranze di planarità garantiscono che una faccia di montaggio sia a filo senza distorsioni. I controlli di perpendicolarità garantiscono che le porte siano a squadro rispetto alla superficie di tenuta. Le tolleranze di posizione reale definiscono una zona virtuale entro cui deve giacere l'asse di un foro, garantendo il perfetto allineamento dei componenti interni. Le tolleranze di concentricità e runout garantiscono che le parti rotanti o alternative si muovano fluidamente senza grippaggi. Utilizzando la GD&T, gli ingegneri comunicano chiaramente l'intento progettuale, assicurando che l'alloggiamento prodotto abbia la geometria corretta, non solo le dimensioni corrette, per un assemblaggio e un funzionamento impeccabili.
Controllo qualità e ispezione: garantire precisione e affidabilità in ogni alloggiamento
Il rispetto delle rigorose specifiche delineate in fase di progettazione viene verificato attraverso un rigoroso protocollo di controllo qualità e ispezione. Questo processo trasforma un blocco di metallo lavorato in un alloggiamento di attuatore certificato e affidabile, pronto all'uso.
L'ispezione inizia nella fase di ricevimento con la revisione della certificazione dei materiali. L'ispezione del primo articolo (FAI) è una tappa fondamentale, in cui viene condotta un'ispezione completamente documentata del primo pezzo uscito dalla linea di produzione rispetto a tutti i requisiti del disegno. Ciò convalida che il processo di lavorazione, l'attrezzatura e la programmazione siano in grado di produrre un pezzo conforme. Una volta approvata la produzione, vengono condotte ispezioni in-process nelle fasi chiave. Gli operatori utilizzano strumenti manuali calibrati come micrometri, calibri e comparatori a quadrante per verificare dimensioni e feature critiche durante la lavorazione, consentendo correzioni immediate e prevenendo la produzione di parti non conformi.
Per le feature più critiche e per verificare la GD&T, si impiegano apparecchiature metrologiche avanzate. Le macchine di misura a coordinate (CMM) utilizzano una sonda tattile o un laser per raccogliere dati puntuali precisi dalla superficie dell'alloggiamento. Questi dati vengono confrontati con il modello CAD, generando un rapporto dettagliato sull'accuratezza dimensionale, le tolleranze geometriche e la forma. I comparatori ottici e i sistemi di misura a visione forniscono misurazioni 2D rapide e accurate di profili e schemi di fori. I tester di rugosità superficiale, utilizzando uno stilo con punta in diamante, misurano quantitativamente la Ra (rugosità media) e altri parametri di finitura per garantire che le superfici di tenuta siano conformi alle specifiche.
Oltre ai controlli dimensionali, sono spesso richiesti metodi di prova non distruttivi (NDT), specialmente per applicazioni ad alta integrità. L'ispezione con liquidi penetranti può rivelare cricche superficiali o porosità. Per alloggiamenti critici aerospaziali o per la difesa, potrebbero essere utilizzate tecniche più avanzate come i raggi X o la scansione TC per rilevare difetti interni invisibili a occhio nudo. La fase finale è spesso una prova funzionale, come una prova di pressione o di tenuta, in cui l'alloggiamento viene assemblato con tappi e sottoposto a pressione d'aria o di fluido per verificarne l'integrità come recipiente sigillato. Questo approccio di ispezione multilivello, dalla materia prima al pezzo finito, crea una catena di qualità verificabile che garantisce che ogni alloggiamento di attuatore soddisfi il proprio mandato prestazionale.
Applicazioni in tutti i settori: aerospaziale, automobilistico, robotica e automazione industriale
La domanda di alloggiamenti di attuatori lavorati di precisione abbraccia praticamente ogni settore dell'ingegneria moderna, ciascuno con il proprio insieme unico di sfide e requisiti prestazionali.
Aerospazio e Difesa
Questo settore rappresenta l'apice delle esigenze di prestazioni e affidabilità. Gli alloggiamenti di attuatori qui controllano superfici di volo (alettoni, timoni), carrelli di atterraggio, vettoramento della spinta e sistemi d'arma. I materiali sono ad alta resistenza, spesso titanio o acciaio inossidabile a indurimento per precipitazione. Le tolleranze sono estremamente strette e ogni parte è sottoposta a protocolli esaustivi di ispezione e tracciabilità. Il peso è un fattore primario, che porta a progetti complessi a parete sottile che spingono la lavorazione multiasse ai suoi limiti. Il fallimento non è un'opzione, rendendo la precisione e la qualità del processo di lavorazione dell'alloggiamento assolutamente critiche.
Automotive
Nel settore automobilistico, gli alloggiamenti di attuatori si trovano nelle valvole wastegate dei turbocompressori, nei corpi farfallati elettronici, nei sistemi frenanti avanzati (ESP/ABS) e sempre più nella gestione del raffreddamento delle batterie e del powertrain dei veicoli elettrici. L'attenzione è rivolta alla produzione ad alto volume, all'economicità e alle prestazioni robuste in condizioni ambientali severe (calore, vibrazioni, contaminanti). Le leghe di alluminio sono prevalenti per il risparmio di peso. I processi sono altamente automatizzati, con una forte enfasi sul controllo statistico di processo (SPC) per mantenere la coerenza su centinaia di migliaia di pezzi.
Robotica e robot collaborativi (Cobot)
La robotica richiede attuatori potenti, compatti e incredibilmente precisi. Gli alloggiamenti per gli attuatori dei giunti robotici o dei gripper devono essere leggeri per migliorare il carico utile e l'efficienza, ma sufficientemente rigidi per mantenere l'accuratezza sotto carico. I progetti sono spesso altamente integrati, con l'alloggiamento che funge anche da componente strutturale del telaio. Le finiture superficiali per la tenuta sono critiche per impedire l'ingresso di polvere e detriti. La tendenza verso i robot collaborativi pone un'enfasi aggiuntiva su progetti eleganti e sicuri, senza spigoli vivi, influenzando le fasi finali di lavorazione e finitura.
Automazione industriale e macchinari
Questa è la categoria più ampia, che comprende alloggiamenti per cilindri pneumatici e idraulici, attuatori a valvola, guide lineari e azionamenti a motore in apparecchiature di fabbrica, macchine per il confezionamento e sistemi di controllo di processo. La durabilità e la longevità sono fondamentali. Gli alloggiamenti sono spesso realizzati con materiali robusti come acciaio al carbonio o ghisa per apparecchiature più grandi. La lavorazione deve garantire un allineamento perfetto per steli dei pistoni e alberi per prevenire carichi laterali e usura delle tenute. Le filettature delle porte devono essere pulite e precise per prevenire perdite nei sistemi idraulici che operano a migliaia di psi.
Sintesi dei punti chiave
La lavorazione di precisione degli alloggiamenti di attuatori è una disciplina manifatturiera fondamentale che consente il controllo del movimento in tutto il panorama tecnologico. Il processo inizia con una profonda comprensione della funzione dell'alloggiamento: proteggere, allineare e facilitare il funzionamento dei meccanismi interni sotto carico. La selezione dei materiali—dall'alluminio leggero e agli acciai resistenti fino ai gradi inossidabili resistenti alla corrosione—determina direttamente l'approccio di lavorazione e le proprietà finali del componente.
Il processo di lavorazione stesso è una sinfonia di tecniche avanzate, che utilizza principalmente fresatura CNC, tornitura e centri di lavorazione multiasse per scolpire geometrie complesse da blocchi pieni. Il raggiungimento delle prestazioni richieste dipende dalla specifica e dal mantenimento di tolleranze dimensionali strette, finiture superficiali esigenti per tenuta e usura, e controlli geometrici completi tramite GD&T. Questa precisione non è presunta; è garantita attraverso un regime di controllo qualità a più stadi che impiega strumenti da calibri manuali a CMM e metodi NDT.
In definitiva, il valore di questa produzione precisa si realizza nelle sue applicazioni. Dagli ambienti estremi dell'aerospazio alle elevate richieste del settore automobilistico, al mondo dinamico della robotica e al regno robusto dell'automazione industriale, un alloggiamento dell'attuatore ben lavorato è un abilitatore silenzioso di affidabilità, efficienza e innovazione. È un componente in cui la progettazione ingegneristica e l'eccellenza produttiva convergono per creare movimento.
Domande frequenti (FAQ)
Quali sono gli errori più comuni nella lavorazione degli alloggiamenti degli attuatori?
Le insidie comuni includono un fissaggio inadeguato del pezzo, che porta a vibrazioni e scarsa finitura superficiale; selezione errata degli utensili o utensili usurati che causano imprecisioni dimensionali; sequenziamento improprio delle operazioni che compromette la stabilità; e la trascuratezza della gestione termica, dove il calore della lavorazione può deformare il pezzo, specialmente nei design a pareti sottili. La mancanza di ispezione in-process può consentire la lavorazione di un lotto di pezzi fuori tolleranza prima che l'errore venga rilevato.
In che modo la lavorazione multiasse avvantaggia la produzione degli alloggiamenti degli attuatori?
La lavorazione multiasse (5 assi) consente di produrre geometrie complesse in un'unica configurazione. Questo è cruciale per gli alloggiamenti con porte, bossi o elementi di montaggio su più piani. Elimina gli errori che si accumulano dal riposizionamento del pezzo tra le configurazioni, migliora la precisione sugli angoli composti e consente la lavorazione di elementi interni più profondi e intricati con utensili più corti e rigidi, con conseguenti migliori finiture superficiali e tolleranze più strette.
È possibile lavorare un alloggiamento dell'attuatore da una fusione o forgiatura?
Sì, e questo è comune per alloggiamenti ad alto volume o molto grandi. Una fusione o forgiatura near-net-shape fornisce la forma di base, che viene poi lavorata con precisione solo sulle superfici critiche di tenuta, cuscinetto e montaggio. Questo approccio riduce significativamente lo spreco di materiale grezzo e il tempo di lavorazione rispetto a partire da un blocco pieno. Il processo di lavorazione deve tenere conto della potenziale variazione nella pelle e nella struttura interna della fusione.
Qual è il ruolo dei trattamenti post-lavorazione?
I trattamenti post-lavorazione sono essenziali per migliorare le prestazioni. Includono trattamento termico (per aumentare la resistenza o alleviare le sollecitazioni), anodizzazione o placcatura (per resistenza alla corrosione e all'usura), e verniciatura o rivestimento in polvere (per protezione ambientale ed estetica). Per le superfici di tenuta, finiture specifiche come rettifica o levigatura sono operazioni post-lavorazione che raggiungono la levigatezza richiesta. Questi passaggi sono parte integrante della specifica finale del pezzo.
Come scelgo tra alluminio e acciaio per il mio alloggiamento?
La scelta si riduce a un compromesso tra resistenza, peso, resistenza alla corrosione e costo. L'alluminio (ad es., 6061-T6) è la scelta preferita per l'eccellente rapporto resistenza-peso, la buona lavorabilità e la naturale resistenza alla corrosione—ideale per aerospazio, robotica e applicazioni in cui il peso conta. L'acciaio (ad es., 4140) è scelto per maggiore resistenza, rigidità e durabilità sotto carichi estremi o usura, comune nelle applicazioni industriali pesanti e idrauliche. L'acciaio inossidabile (ad es., 316) è specificato quando la resistenza alla corrosione è la preoccupazione principale.