
L'acier étiré à froid arrive souvent avec une surface plus lisse et des dimensions initiales plus proches que le stock laminé à chaud, tandis que le matériau recuit peut être choisi pour modifier la dureté et le comportement à la coupe. Aucune de ces conditions n'est automatiquement la meilleure ébauche pour CNC. Le choix utile dépend de la nuance, de la dimension de section, du certificat matière, de l'importance de l'enlèvement de matière, de la géométrie finale et de la présence ou non d'un traitement thermique en aval dans la gamme.
Ce que signifient réellement les deux états de stock
Le recuit est une famille de traitements thermiques utilisée pour modifier l'état d'un matériau ; son effet exact dépend de la nuance d'acier et du recuit spécifié. L'étirage à froid est un procédé de mise en forme mécanique qui tire le stock à travers une filière à température ambiante ou proche de l'ambiante, modifiant souvent ses dimensions, son état de surface et ses propriétés mécaniques. Les désignations commerciales peuvent couvrir différentes gammes, de sorte que la description d'achat et le certificat matière importent plus qu'une étiquette abrégée.
“ Étiré à froid ” n'est pas en soi une spécification universelle de dureté ou d'usinabilité, et “ recuit ” ne garantit pas un résultat de coupe particulier sans nuance ni état. La chimie de l'acier, les traitements antérieurs, la dimension de section et toute étape ultérieure de relaxation des contraintes ou de traitement thermique influencent tous le comportement du stock réel.
Pour le contexte matière acier du site, voir informations sur la matière acier. Si une opération de recuit spécifiée ou un autre traitement thermique fait partie de la gamme de la pièce, consultez le capacité de traitement thermique et confirmez l'état applicable et la documentation.
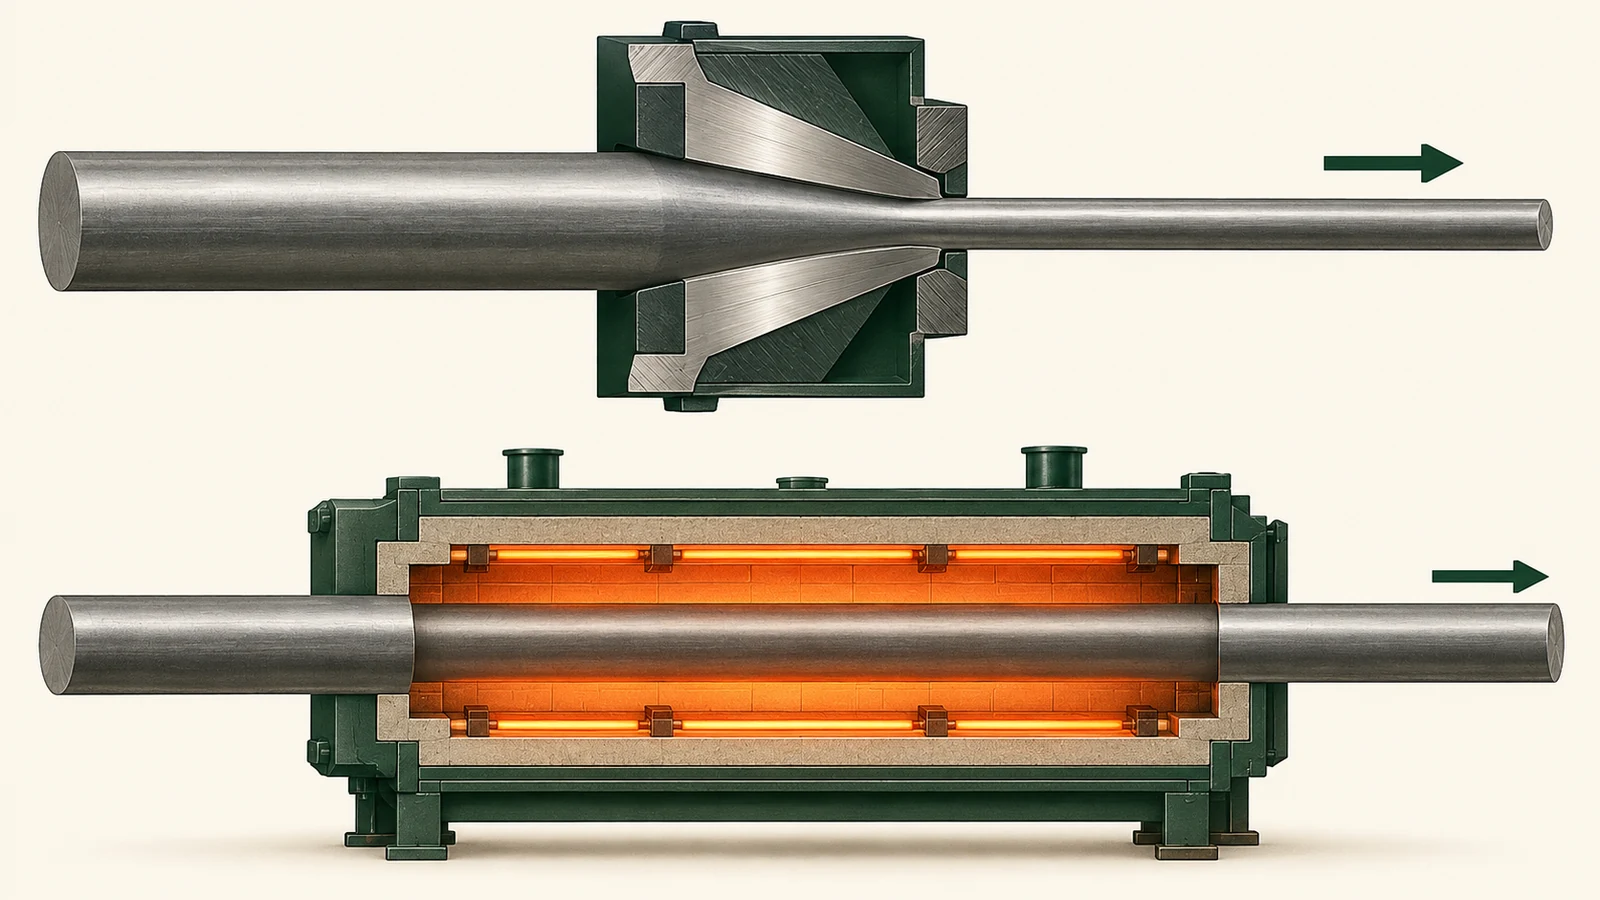
Le compromis d'usinage : dimension initiale contre comportement à la coupe
Le stock étiré à froid peut réduire la quantité de matière à enlever pour atteindre une dimension nominale et peut simplifier la préparation de l'ébauche. Cet avantage est surtout pertinent lorsque la pièce utilise une barre ou un profil proche de son enveloppe finie. Mais l'écrouissage peut augmenter la résistance et la dureté de certains aciers, ce qui peut affecter la charge sur l'outil et le comportement à la coupe. L'effet exact dépend de la nuance et de l'état.
Pour certains aciers à teneur moyenne ou élevée en carbone et aciers alliés, un état recuit peut être plus facile à usiner, mais il peut aussi être plus tendre, plus sujet à l'arrachement de matière ou moins pratique lorsque la pièce nécessite la résistance initiale du matériau ou une cote de stock précise. En revanche, certains aciers à faible teneur en carbone sont couramment fournis et usinés sous forme écrouie à froid. Il n'existe pas de règle unique selon laquelle un stock recuit s'usine toujours mieux.
Comparez l'état d'approvisionnement avec la gamme complète : ébauche, tout traitement intermédiaire, usinage ou rectification final, et contrôle final. Un brut plus rapide à usiner en une seule opération peut générer des coûts ou des manipulations supplémentaires par la suite si la pièce nécessite un traitement thermique ou des enlèvements importants et asymétriques.
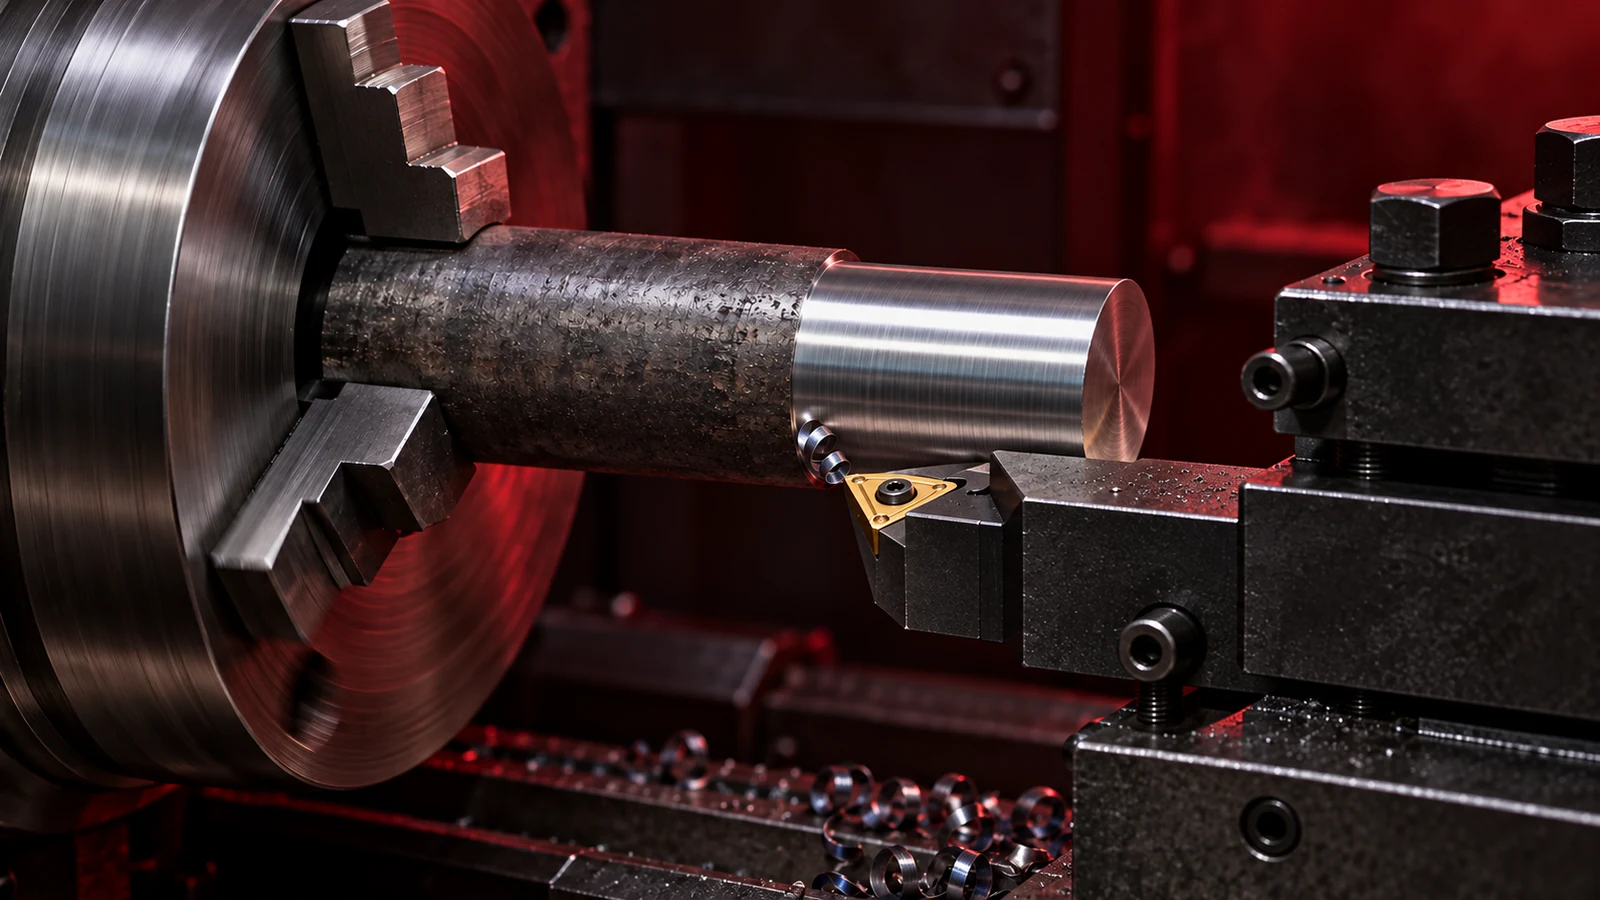
Quand la relaxation des contraintes et la déformation méritent attention
L'écrouissage et les transformations antérieures peuvent laisser des contraintes résiduelles. L'enlèvement de matière modifie la section et peut libérer une partie de ces contraintes, provoquant la déformation d'une longue barre, d'une tôle mince ou d'un composant asymétrique. Le recuit peut modifier l'état de contraintes, mais il modifie aussi les propriétés mécaniques et peut induire des déformations lors du chauffage et du refroidissement. Ainsi, aucun des deux états ne constitue une solution garantie “ sans déformation ”.
Le risque augmente lorsque la pièce présente une forte surépaisseur d'usinage, des parois minces, des poches profondes, de longues portées non soutenues ou des enlèvements de matière très différents sur les faces opposées. Dans ces cas, choisissez l'état du stock avec l'appui de l'ingénierie et envisagez un plan d'usinage par étapes, un soutien approprié et un contrôle intermédiaire. Si la stabilité dimensionnelle est critique, qualifiez la nuance, la section et la gamme spécifiques plutôt que de vous fier à une désignation d'état générique.
| Situation de la pièce | Avantage potentiel à évaluer | Question à résoudre |
|---|---|---|
| Composant en barre proche de la cote finale | Des dimensions écrouies à froid peuvent réduire l'enlèvement de matière d'ébauche | La nuance et l'état réels permettent-ils la durée de vie d'outil et l'état de surface requis ? |
| Enlèvement de matière important ou géométrie asymétrique | L'état de contraintes et la séquence de coupe peuvent primer sur la commodité du brut | Une déformation peut-elle survenir lors de l'ouverture de la section ou du desserrage ? |
| Traitement thermique après ébauche | Un stock recuit peut convenir à l'ébauche pour certaines nuances | Quelles surépaisseurs et quelle gamme de finition après traitement sont nécessaires ? |
| Acier à faible teneur en carbone sous forme de barre aux dimensions précises | Le stock étiré à froid peut être facilement disponible dans des dimensions utiles | La forme du produit, la nuance et le certificat sont-ils conformes au plan ? |
Comparer les états selon l'exigence de la pièce
Choisissez l'état en partant du composant et en remontant le processus. Commencez par la nuance indiquée sur le plan, les exigences mécaniques, la tolérance finale, les besoins de surface et tout traitement thermique requis. Estimez ensuite la quantité de matière à enlever et la position des caractéristiques critiques par rapport à l'orientation du stock. Pour les petites pièces tournées, la dimension d'entrée et la surface peuvent être déterminantes pour l'efficacité de l'ébauche ; pour une grande structure usinée, les contraintes résiduelles et l'équilibre de l'enlèvement de matière peuvent prédominer.
Lorsque les exigences sont contradictoires — par exemple une dimension de stock serrée mais une gamme d'usinage qui enlève la majeure partie de la section — demandez au fournisseur de matière et à l'ingénieur de fabrication de comparer les alternatives à l'aide des données réelles des certificats et, le cas échéant, de pièces d'essai. Une décision de sélection de matière doit être documentée par rapport à la nuance et à la forme du produit plutôt que généralisée à “ acier ”.”
Comment spécifier le stock d'acier pour une pièce CNC
Indiquez la nuance d'acier, l'état requis ou la spécification de livraison, la forme du produit, les dimensions applicables et les besoins de certification matière. Si un état recuit particulier ou un produit étiré à froid est essentiel, référencez la spécification applicable ou l'exigence d'achat convenue. Évitez les notes ambiguës telles que “ acier doux ” ou “ barre de précision ” lorsque les propriétés mécaniques et la traçabilité importent.
Pour les pièces présentant un risque critique de déformation, identifiez les dimensions contrôlées fonctionnellement et fournissez l'intention de conception pour que le fournisseur planifie l'usinage et le contrôle. Si un traitement intermédiaire est autorisé ou requis, définissez-le dans la gamme ou les documents d'achat et spécifiez la condition d'acceptation après traitement. Ne déduisez pas une séquence de traitement thermique à partir d'un simple adjectif qualifiant la matière.
Planifier la gamme lorsque le traitement thermique suit l'usinage
Si une pièce est dégrossie avant trempe ou un autre traitement thermique, tenez compte des mouvements dimensionnels possibles et prévoyez une stratégie de finition appropriée. La quantité de surépaisseur et l'opération finale dépendent de l'acier, de la géométrie, du traitement et de la tolérance ; il n'existe pas de valeur de stock universelle. Coordonnez la séquence avec la source de traitement thermique qualifiée et le plan de contrôle.
Pour une pièce usinée à la dimension finale à l'état recuit, confirmez que les exigences de résistance et de dureté du plan sont satisfaites dans cet état final. Si la pièce doit être trempée après usinage, le contrôle final doit évaluer le composant après traitement, et non seulement l'ébauche dégrossie.
Questions fréquentes
L'acier recuit est-il toujours plus facile à usiner que l'acier étiré à froid ?
Non. La réponse varie selon la nuance, la teneur en carbone, le traitement antérieur et l'état de livraison. Certains aciers s'usinent efficacement sous formes finies à froid ; d'autres peuvent bénéficier d'un état recuit spécifié.
L'acier étiré à froid se déforme-t-il toujours davantage ?
Non. L'écrouissage peut contribuer aux contraintes résiduelles, mais la déformation dépend aussi de la géométrie du stock, de l'enlèvement de matière, du bridage, de l'historique thermique et de la séquence d'usinage.
Puis-je choisir uniquement en fonction de la tolérance du stock ?
Non, si la résistance, le traitement thermique, la stabilité ou la traçabilité affectent la pièce. Comparez la dimension de départ avec la gamme de fabrication complète et les exigences fonctionnelles finales.
Que doit inclure un acheteur dans la spécification de matériau ?
Identifier la nuance, l'état de livraison ou la spécification applicable, la forme du produit, les dimensions et la certification requise. Ajouter les détails d'orientation ou de traitement lorsqu'ils sont fonctionnellement nécessaires.