
Холоднотянутая сталь часто поступает с более гладкой поверхностью и более точными исходными размерами, чем горячекатаная заготовка, тогда как отожжённый материал может выбираться для изменения твёрдости и обрабатываемости резанием. Ни одно из состояний не является автоматически лучшей заготовкой для ЧПУ. Полезный выбор зависит от марки, размера сечения, сертификата материала, объёма снимаемого припуска, конечной геометрии и от того, входит ли последующая термообработка в технологический маршрут.
Что на самом деле означают два состояния заготовки
Отжиг — это группа видов термообработки, применяемая для изменения состояния материала; его точный эффект зависит от марки стали и заданного режима отжига. Холодное волочение — это процесс механической обработки, при котором заготовку протягивают через фильеру при температуре окружающей среды или близкой к ней, что часто изменяет её размеры, состояние поверхности и механические свойства. Коммерческие наименования продукции могут охватывать различные маршруты, поэтому описание при закупке и сертификат материала важнее, чем сокращённое обозначение.
“Холоднотянутый” сам по себе не является универсальной спецификацией твёрдости или обрабатываемости, а “отожжённый” не гарантирует определённого результата резания без указания марки и состояния. Химический состав стали, предшествующая обработка, размер сечения и любой последующий этап снятия напряжений или термообработки — всё это влияет на поведение фактической заготовки.
Для контекста о стальном материале на сайте см. информация о стальном материале. Если заданный отжиг или другая операция термообработки входит в маршрут детали, ознакомьтесь с возможности термообработки и подтвердите применимое состояние и документацию.
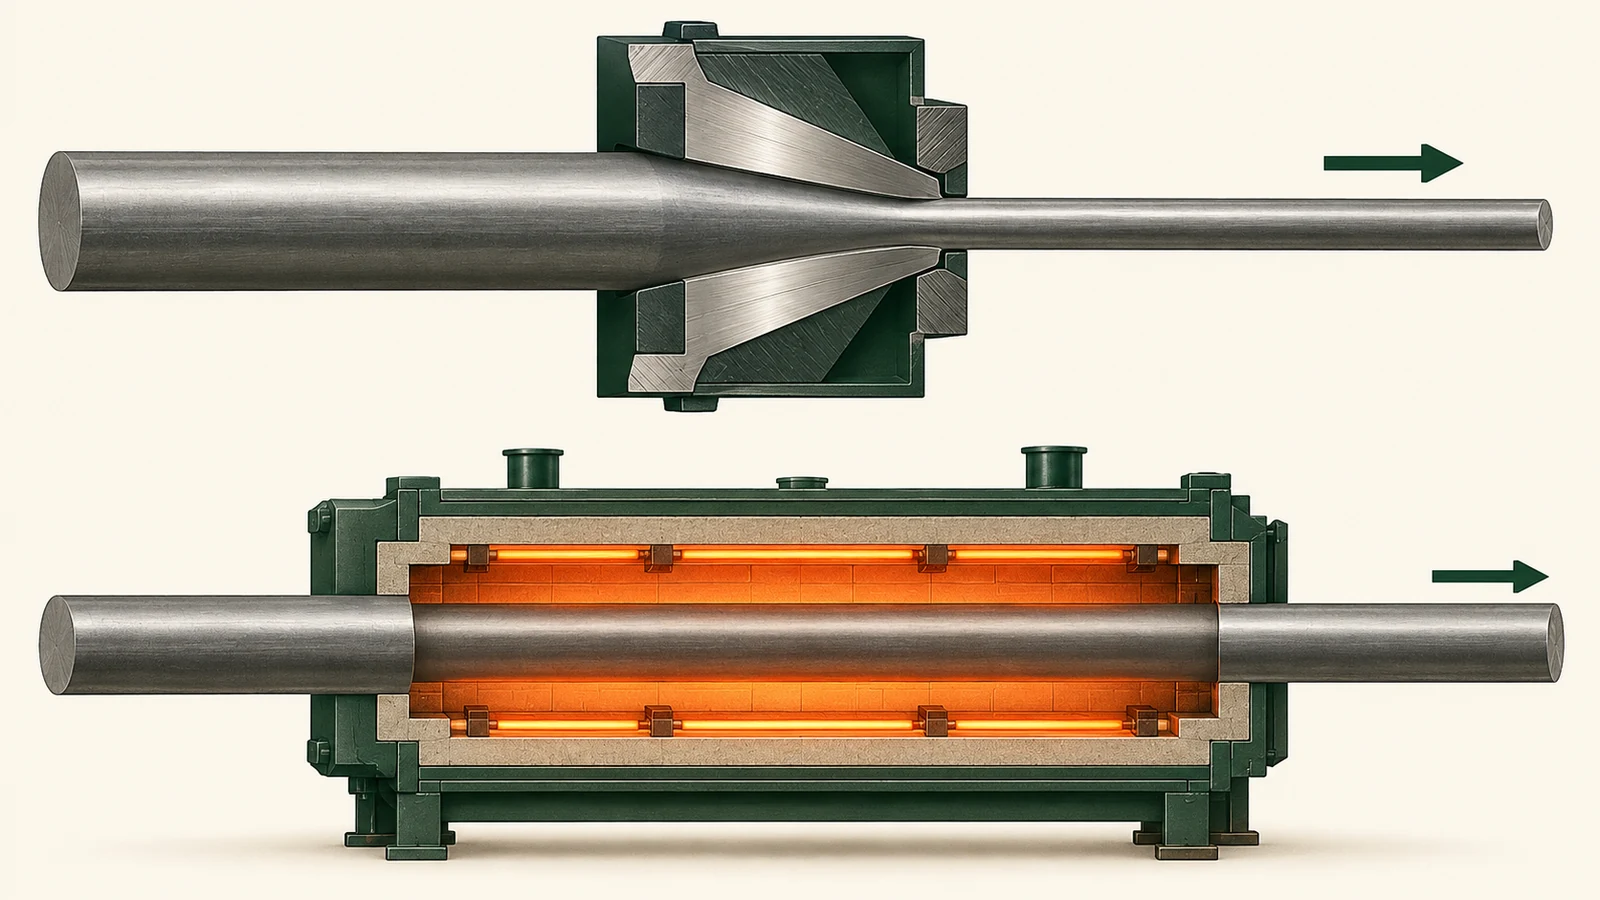
Компромисс при обработке: исходный размер против обрабатываемости резанием
Холоднотянутый прутковый материал может уменьшить объём материала, который необходимо удалить для достижения номинального размера, и может упростить подготовку заготовки. Это преимущество наиболее актуально, когда деталь изготавливается из прутка или профиля, близкого к её готовому контуру. Однако холодная деформация может повысить прочность и твёрдость некоторых сталей, что может повлиять на нагрузку на инструмент и характер резания. Точный эффект зависит от марки и состояния материала.
Отожжённое состояние может облегчить обработку резанием некоторых средне- и высокоуглеродистых и легированных сталей, но оно также может быть более мягким, более склонным к намазыванию или менее удобным, когда детали требуется исходная прочность или близкий размер заготовки. С другой стороны, некоторые низкоуглеродистые стали обычно поставляются и обрабатываются в холоднообработанном виде. Не существует единого правила, что отожжённая заготовка всегда обрабатывается лучше.
Сравните состояние при закупке с полным маршрутом: черновая обработка, любая промежуточная термообработка, окончательная механическая обработка или шлифование и окончательный контроль. Заготовка, которая быстрее обрабатывается за одну операцию, может создать дополнительные затраты или перемещения позже, если детали требуется термообработка или большие асимметричные срезы.
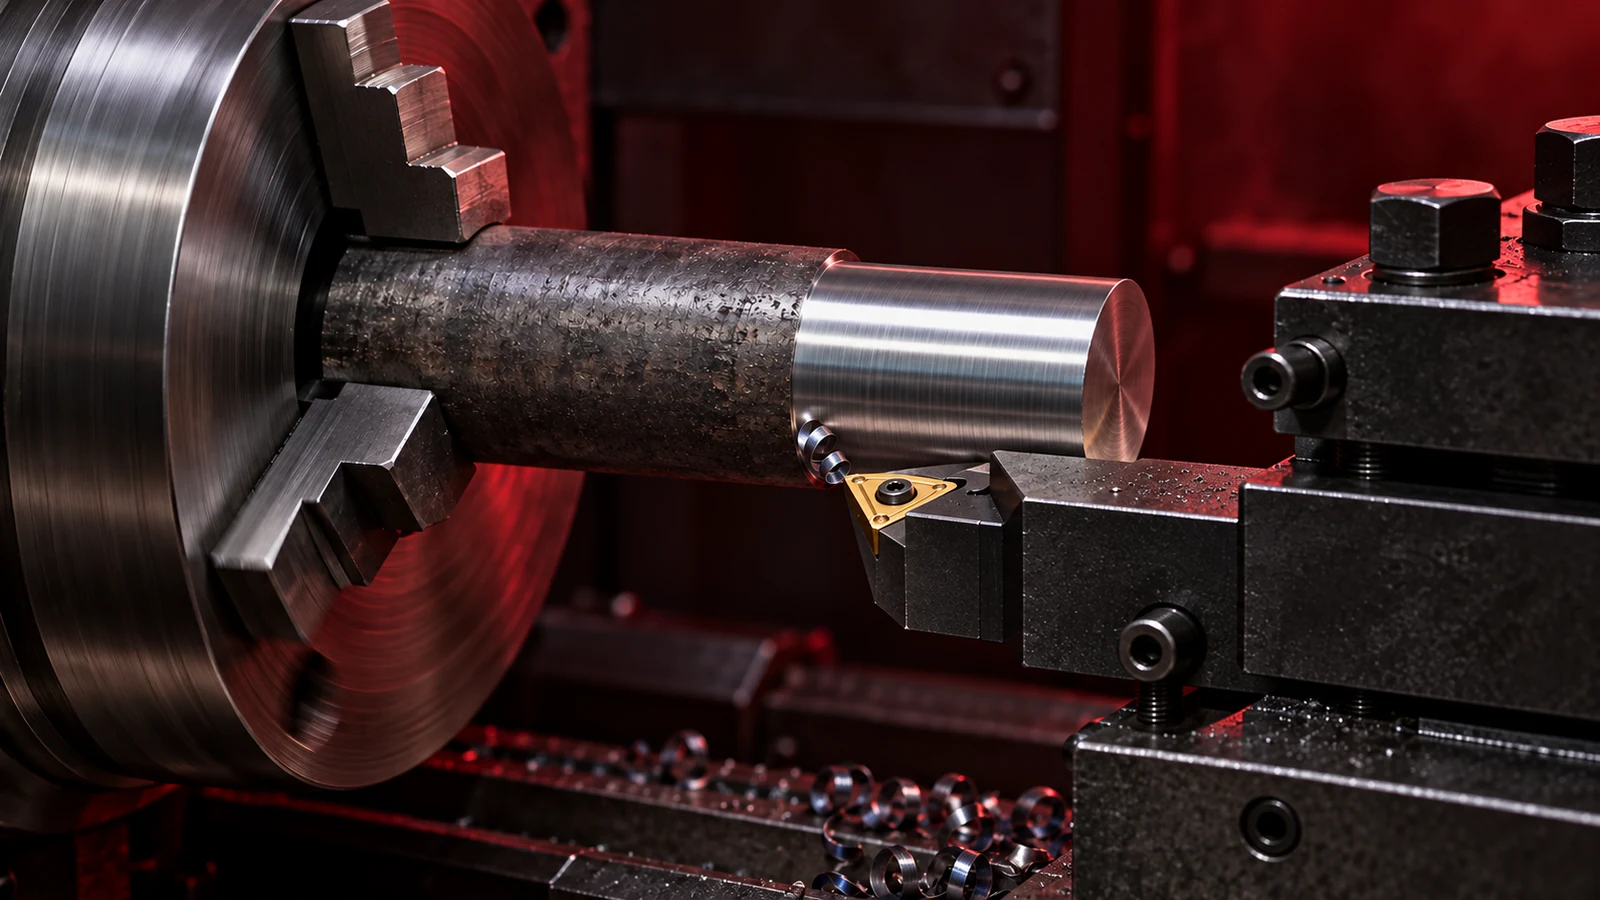
Когда снятию напряжений и деформации стоит уделить внимание
Холодная деформация и предшествующая обработка могут оставить остаточные напряжения. Удаление материала изменяет сечение и может высвободить часть этих напряжений, вызывая коробление длинного прутка, тонкой пластины или асимметричного компонента. Отжиг может изменить напряжённое состояние, но он также изменяет механические свойства и может вызвать перемещения при нагреве и охлаждении. Таким образом, ни одно из состояний не является гарантированным решением “без коробления”.
Риск возрастает, когда деталь имеет большой припуск на обработку, тонкие стенки, глубокие карманы, длинные неподдерживаемые пролёты или существенно различное удаление материала с противоположных сторон. В таких случаях выбирайте состояние заготовки с участием инженеров и рассматривайте поэтапный план обработки, подходящую поддержку и промежуточный контроль. Если размерная стабильность критична, аттестуйте конкретную марку, сечение и маршрут, а не полагайтесь на обобщённое обозначение термообработки.
| Ситуация с деталью | Потенциальное преимущество для оценки | Вопрос, который нужно решить |
|---|---|---|
| Компонент из прутка, близкого к конечному размеру | Холоднообработанные размеры могут уменьшить черновое удаление материала | Поддерживают ли фактическая марка и состояние требуемую стойкость инструмента и качество поверхности? |
| Большое удаление материала или асимметричная геометрия | Напряжённое состояние и последовательность резания могут преобладать над удобством заготовки | Может ли возникнуть коробление при раскрытии сечения или снятии зажима? |
| Термообработка после черновой обработки | Отожжённый прокат может подойти для черновой обработки некоторых марок | Какие припуски и схема финишной обработки после термообработки требуются? |
| Низкоуглеродистая сталь в виде прутка с точными размерами | Холоднотянутый прокат может быть readily доступен в подходящих размерах | Соответствуют ли форма продукта, марка и сертификат чертежу? |
Сравнивайте состояния по требованиям к детали
Выбирайте состояние, двигаясь в обратном направлении от компонента. Начните с марки по чертежу, механических требований, финального допуска, требований к поверхности и необходимой термообработки. Затем оцените, сколько материала будет удалено и где расположены критичные элементы относительно ориентации заготовки. Для небольших точеных деталей исходный размер и поверхность могут иметь решающее значение для эффективности заготовки; для крупной обрабатываемой конструкции остаточные напряжения и баланс удаления материала могут доминировать.
Когда требования конфликтуют — например, плотный размер заготовки, но маршрут обработки, удаляющий большую часть сечения — попросите поставщика материала и инженера-технолога сравнить альтернативы, используя фактические данные сертификата и, при необходимости, пробные детали. Решение о выборе материала должно быть задокументировано с привязкой к марке и форме продукта, а не обобщено до “стали”.”
Как задать стальную заготовку для детали, обрабатываемой на ЧПУ
Укажите марку стали, требуемое состояние или спецификацию поставки, форму продукта, применимые размеры и требования к сертификации материала. Если конкретное отожжённое состояние или холоднотянутый продукт существенны, сошлитесь на действующую спецификацию или согласованное требование к закупке. Избегайте неоднозначных примечаний, таких как “мягкая сталь” или “прецизионный пруток”, когда важны механические свойства и прослеживаемость.
Для деталей с критическим риском деформации определите, какие размеры функционально контролируются, и предоставьте замысел конструкции, чтобы поставщик мог спланировать обработку и контроль. Если промежуточная обработка разрешена или требуется, определите её в маршруте или закупочных документах и укажите условия приёмки после обработки. Не выводите последовательность термообработки только из прилагательного, описывающего материал.
Планируйте маршрут, если после обработки следует термообработка
Если деталь подвергается черновой обработке перед закалкой или другой термической обработкой, учитывайте возможное изменение размеров и предусмотрите подходящую стратегию финишной обработки. Величина припуска и финальная операция зависят от стали, геометрии, обработки и допуска; универсального значения припуска не существует. Согласуйте последовательность с квалифицированным источником термообработки и планом контроля.
Для детали, обработанной до финального размера в отожжённом состоянии, подтвердите, что требования чертежа к прочности и твёрдости выполняются в этом финальном состоянии. Если деталь должна быть закалена после обработки, финальный контроль должен оценивать компонент после обработки, а не только черновую заготовку.
Часто задаваемые вопросы
Всегда ли отожжённая сталь легче обрабатывается, чем холоднотянутая?
Нет. Результат зависит от марки, содержания углерода, предшествующей обработки и состояния поставки. Некоторые стали эффективно обрабатываются в холоднообработанных формах; другим может пойти на пользу заданное отожжённое состояние.
Всегда ли холоднотянутая сталь больше деформируется?
Нет. Холодная деформация может способствовать остаточным напряжениям, но деформация также зависит от геометрии заготовки, удаления материала, зажима, термической истории и последовательности обработки.
Могу ли я выбрать, основываясь только на допуске сортового проката?
Нет, если на деталь влияют прочность, термообработка, стабильность или прослеживаемость. Сравните исходный размер с полным маршрутом изготовления и конечными функциональными требованиями.
Что покупатель должен указать в спецификации материала?
Укажите марку, состояние поставки или применимую спецификацию, вид продукции, размеры и требуемую сертификацию. Добавьте сведения об ориентации или обработке, когда они функционально необходимы.