
O aço estirado a frio frequentemente chega com uma superfície mais lisa e dimensões iniciais mais próximas do que o material acabado a quente, enquanto o material recozido pode ser selecionado para alterar a dureza e a resposta ao corte. Nenhuma das condições é automaticamente o melhor blank para CNC. A escolha útil depende do grau, do tamanho da seção, do certificado do material, da quantidade de remoção de material, da geometria final e se o tratamento térmico posterior faz parte do roteiro.
O que as duas condições de material realmente significam
O recozimento é uma família de tratamentos térmicos usada para alterar a condição de um material; seu efeito exato depende do grau do aço e do recozimento especificado. A estiragem a frio é um processo de conformação mecânica que puxa o material através de uma matriz à temperatura ambiente ou próxima dela, frequentemente alterando suas dimensões, condição superficial e propriedades mecânicas. Os termos comerciais de produto podem abranger rotas diferentes, portanto a descrição de compra e o certificado do material importam mais do que um rótulo abreviado.
“Estirado a frio” não é, por si só, uma especificação universal de dureza ou usinabilidade, e “recozido” não garante um resultado de corte específico sem um grau e uma condição. A química do aço, o processamento prévio, o tamanho da seção e qualquer etapa subsequente de alívio de tensões ou tratamento térmico influenciam o comportamento do material real.
Para o contexto de material de aço do site, consulte informações sobre material de aço. Se uma operação especificada de recozimento ou outro tratamento térmico fizer parte do roteiro da peça, revise a capacidade de tratamento térmico e confirme a condição aplicável e a documentação.
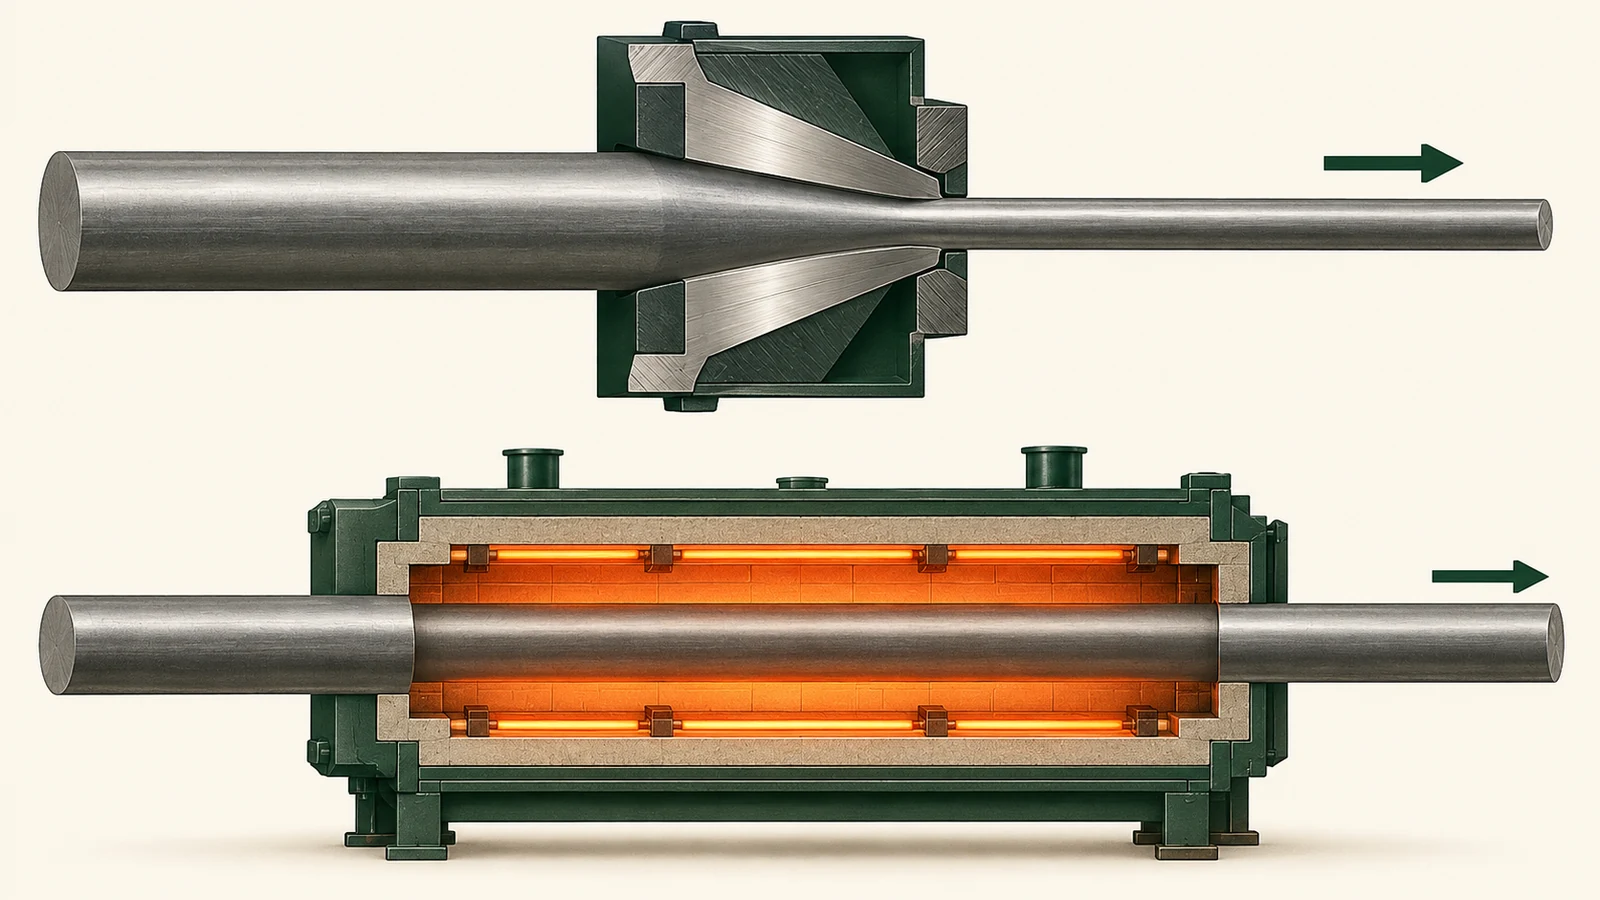
O trade-off de usinagem: dimensão inicial versus resposta ao corte
O material trefilado a frio pode reduzir a quantidade de material que deve ser removida para atingir uma dimensão nominal e pode simplificar a preparação do blank. Esse benefício é mais relevante quando a peça utiliza uma barra ou perfil próximo ao seu envelope acabado. Mas o trabalho a frio pode aumentar a resistência e a dureza em alguns aços, o que pode afetar o carregamento da ferramenta e a resposta ao corte. O efeito exato depende da classe e da condição.
Uma condição recozida pode ser mais fácil de cortar para alguns aços de médio ou alto carbono e aços liga, mas também pode ser mais macia, mais propensa a aderência ou menos conveniente quando a peça precisa da resistência de entrada ou de uma dimensão de estoque próxima. Por outro lado, alguns aços de baixo carbono são comumente fornecidos e usinados em formas acabadas a frio. Não há uma regra única de que o material recozido sempre usina melhor.
Compare a condição de compra com a rota completa: desbaste, qualquer tratamento intermediário, usinagem ou retificação final e inspeção final. Um blank que é mais rápido de usinar em uma operação pode criar custo ou movimentação adicionais posteriormente se a peça precisar de tratamento térmico ou grandes cortes assimétricos.
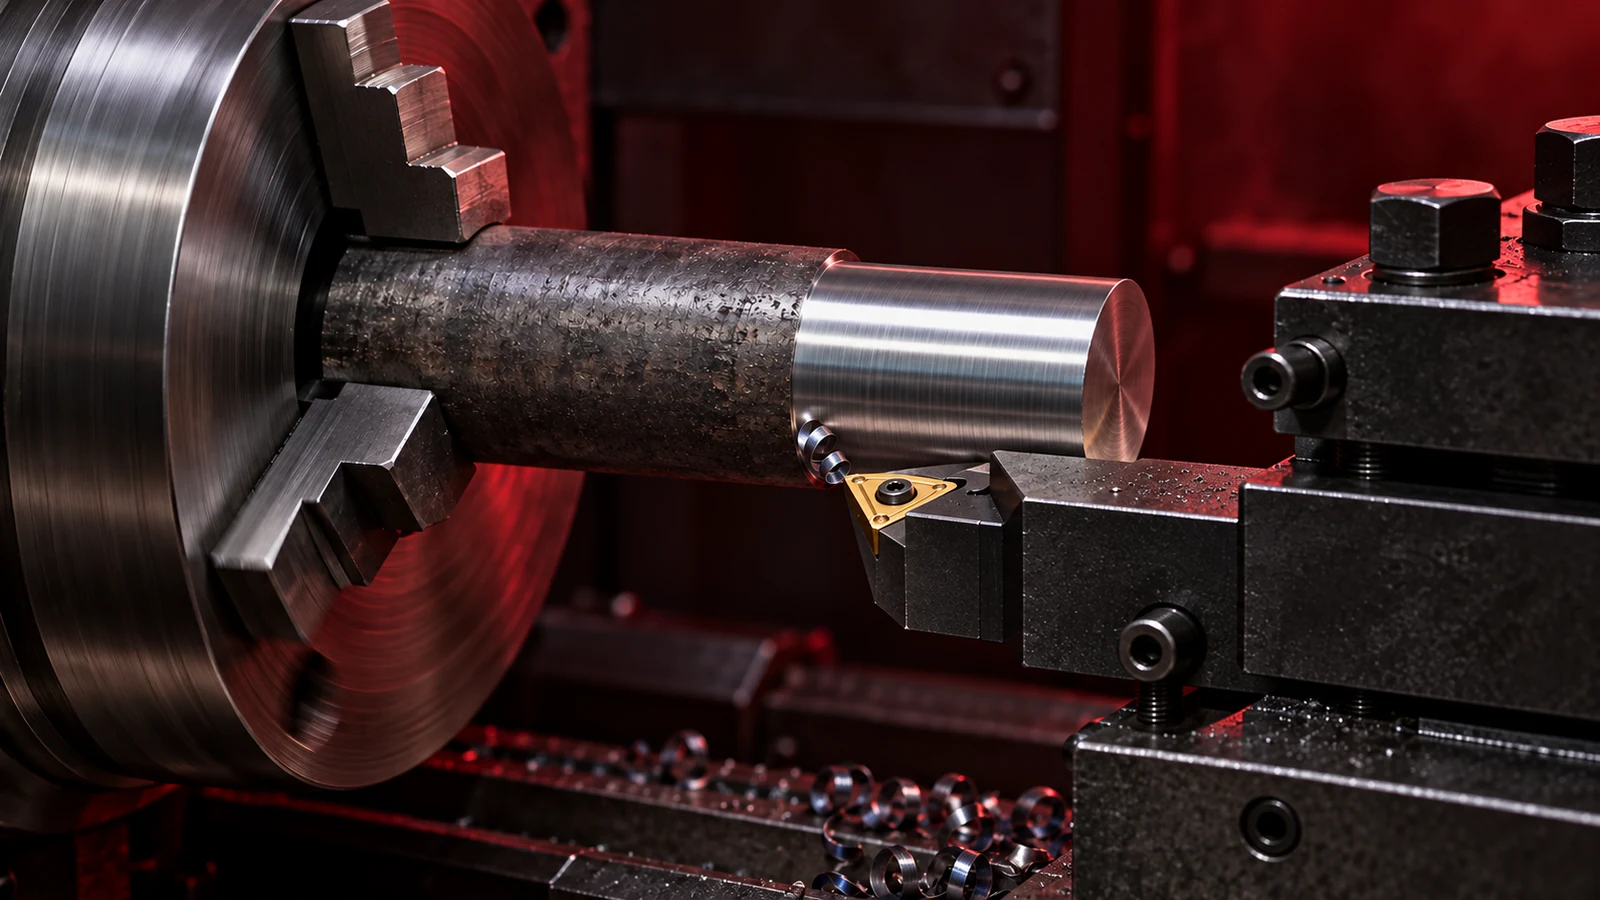
Quando a liberação de tensões e a distorção merecem atenção
O trabalho a frio e o processamento prévio podem deixar tensões residuais. A remoção de material altera a seção e pode liberar parte dessa tensão, causando movimentação de uma barra longa, chapa fina ou componente assimétrico. O recozimento pode alterar o estado de tensão, mas também altera as propriedades mecânicas e pode introduzir movimentação durante o aquecimento e o resfriamento. Assim, nenhuma das condições é uma solução garantida de “sem empenamento”.
O risco aumenta quando a peça tem grande sobremetal de usinagem, paredes finas, cavidades profundas, longos vãos sem suporte ou remoção de material substancialmente diferente em lados opostos. Nesses casos, selecione a condição do material com apoio de engenharia e considere um plano de usinagem escalonado, suporte adequado e uma inspeção intermediária. Se a estabilidade dimensional for crítica, qualifique a classe, a seção e a rota específicas em vez de confiar em um rótulo genérico de têmpera.
| Situação da peça | Vantagem potencial a avaliar | Questão a resolver |
|---|---|---|
| Componente de barra próximo da dimensão final | Dimensões acabadas a frio podem reduzir a remoção de material bruto | A classe e a condição reais suportam a vida útil da ferramenta e o acabamento exigidos? |
| Grande remoção de material ou geometria assimétrica | O estado de tensão e a sequência de corte podem dominar a conveniência do blank | Pode ocorrer movimentação à medida que a seção é aberta ou desapertada? |
| Tratamento térmico após desbaste | O material recozido pode ser adequado para desbaste em alguns graus | Qual é a sobremetal e o acabamento pós-tratamento necessários? |
| Aço de baixo carbono em forma de barra com dimensões próximas | O material trefilado a frio pode estar prontamente disponível em tamanhos úteis | A forma do produto, o grau e o certificado estão alinhados com o desenho? |
Compare as condições pela exigência da peça
Escolha a condição trabalhando de trás para frente a partir do componente. Comece pelo grau do desenho, requisitos mecânicos, tolerância final, necessidades de superfície e qualquer tratamento térmico exigido. Em seguida, estime quanto material será removido e onde estão os recursos críticos em relação à orientação do material. Para pequenas peças torneadas, o tamanho de entrada e a superfície podem ser centrais para a eficiência do blank; para uma grande estrutura usinada, a tensão residual e o equilíbrio de remoção de material podem dominar.
Quando os requisitos entram em conflito — como um tamanho de material apertado, mas uma rota de usinagem que remove a maior parte da seção — peça ao fornecedor de material e ao engenheiro de fabricação que comparem alternativas usando dados reais de certificado e, quando apropriado, peças de teste. Uma decisão de seleção de material deve ser documentada em relação ao grau e à forma do produto, em vez de generalizada para “aço”.”
Como especificar o material de aço para uma peça de CNC
Declare o grau do aço, a condição exigida ou especificação de entrega, a forma do produto, as dimensões aplicáveis e as necessidades de certificação do material. Se uma condição recozida específica ou produto trefilado a frio for essencial, faça referência à especificação aplicável ou requisito de compra acordado. Evite notas ambíguas como “aço macio” ou “barra de precisão” quando as propriedades mecânicas e a rastreabilidade forem importantes.
Para peças com risco crítico de distorção, identifique quais dimensões são controladas funcionalmente e forneça a intenção de projeto para que o fornecedor planeje a usinagem e a inspeção. Se um tratamento intermediário for permitido ou exigido, defina-o na rota ou nos documentos de compra e especifique a condição de aceitação pós-tratamento. Não inferir uma sequência de tratamento térmico apenas a partir de um adjetivo de material.
Planeje o roteiro quando o tratamento térmico segue a usinagem
Se uma peça for desbastada antes do endurecimento ou de outro tratamento térmico, considere o possível movimento dimensional e deixe uma estratégia de acabamento adequada. A quantidade de sobremetal e a operação final dependem do aço, da geometria, do tratamento e da tolerância; não há valor universal de material. Coordene a sequência com a fonte de tratamento térmico qualificada e o plano de inspeção.
Para uma peça usinada até o tamanho final em condição recozida, confirme que os requisitos de resistência e dureza do desenho são atendidos nesse estado final. Se a peça precisar ser endurecida após a usinagem, a inspeção final deve avaliar o componente pós-tratamento, não apenas o blank desbastado.
Perguntas frequentes
O aço recozido é sempre mais fácil de usinar do que o aço trefilado a frio?
Não. A resposta varia com o grau, teor de carbono, processamento prévio e condição de entrega. Alguns aços usinam efetivamente em formas acabadas a frio; outros podem se beneficiar de uma condição recozida especificada.
O aço trefilado a frio sempre distorce mais?
Não. O trabalho a frio pode contribuir para a tensão residual, mas a distorção também depende da geometria do material, remoção de material, fixação, histórico térmico e sequência de usinagem.
Posso escolher apenas com base na tolerância do estoque?
Não, se resistência, tratamento térmico, estabilidade ou rastreabilidade afetarem a peça. Compare o tamanho inicial com a rota completa de fabricação e os requisitos funcionais finais.
O que um comprador deve incluir na especificação do material?
Identifique a classe, a condição de entrega ou a especificação aplicável, a forma do produto, as dimensões e a certificação exigida. Adicione detalhes de orientação ou tratamento quando forem funcionalmente necessários.