
El acero estirado en frío suele llegar con una superficie más lisa y dimensiones iniciales más ajustadas que el material acabado en caliente, mientras que el material recocido puede seleccionarse para modificar la dureza y la respuesta al corte. Ninguna de las dos condiciones es automáticamente la mejor pieza en bruto para CNC. La elección útil depende del grado, el tamaño de la sección, el certificado de material, la cantidad de material a eliminar, la geometría final y si el tratamiento térmico posterior forma parte de la ruta.
Qué significan realmente las dos condiciones del material en bruto
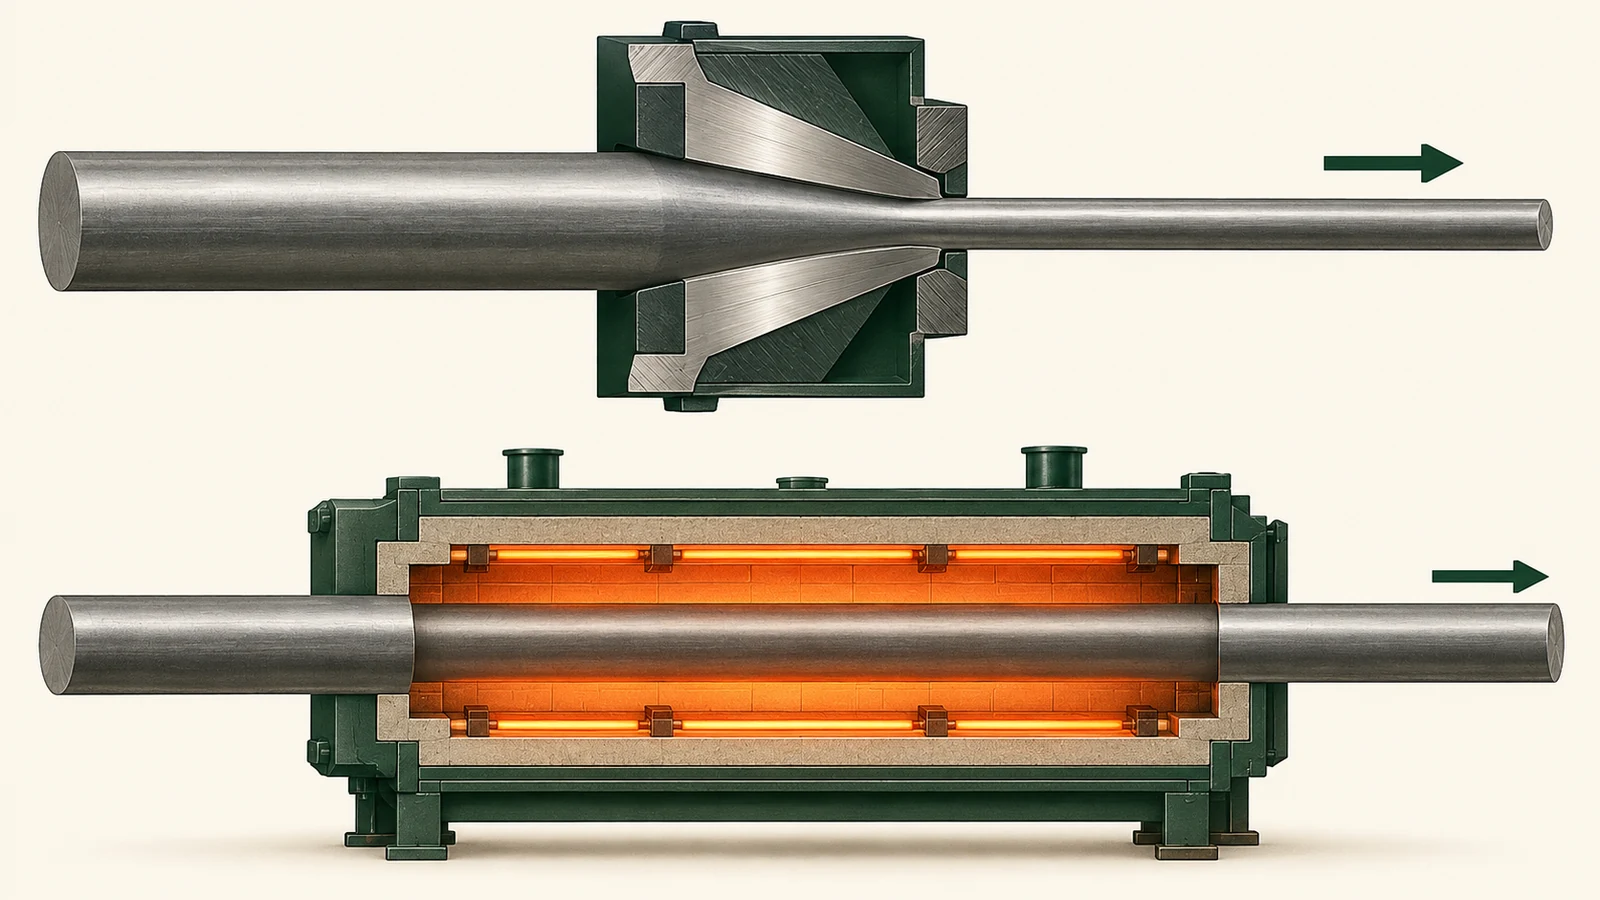
El recocido es una familia de tratamientos térmicos utilizada para alterar la condición de un material; su efecto exacto depende del grado de acero y del recocido especificado. El estirado en frío es un proceso de conformado mecánico que hace pasar el material a través de una hilera a temperatura ambiente o casi ambiente, cambiando a menudo sus dimensiones, su condición superficial y sus propiedades mecánicas. Los términos comerciales de producto pueden abarcar rutas diferentes, por lo que la descripción de compra y el certificado de material importan más que una etiqueta abreviada.
“Estirado en frío” no es en sí mismo una especificación universal de dureza o mecanizabilidad, y “recocido” no garantiza un resultado de corte concreto sin un grado y una condición. La composición química del acero, el procesamiento previo, el tamaño de la sección y cualquier paso posterior de alivio de tensiones o tratamiento térmico influyen en el comportamiento del material real.
Para el contexto del material de acero del sitio, consulte información sobre el material de acero. Si una operación de recocido especificada u otro tratamiento térmico forma parte de la ruta de la pieza, revise la capacidad de tratamiento térmico y confirme la condición y la documentación aplicables.
El compromiso en el mecanizado: tamaño inicial frente a respuesta al corte
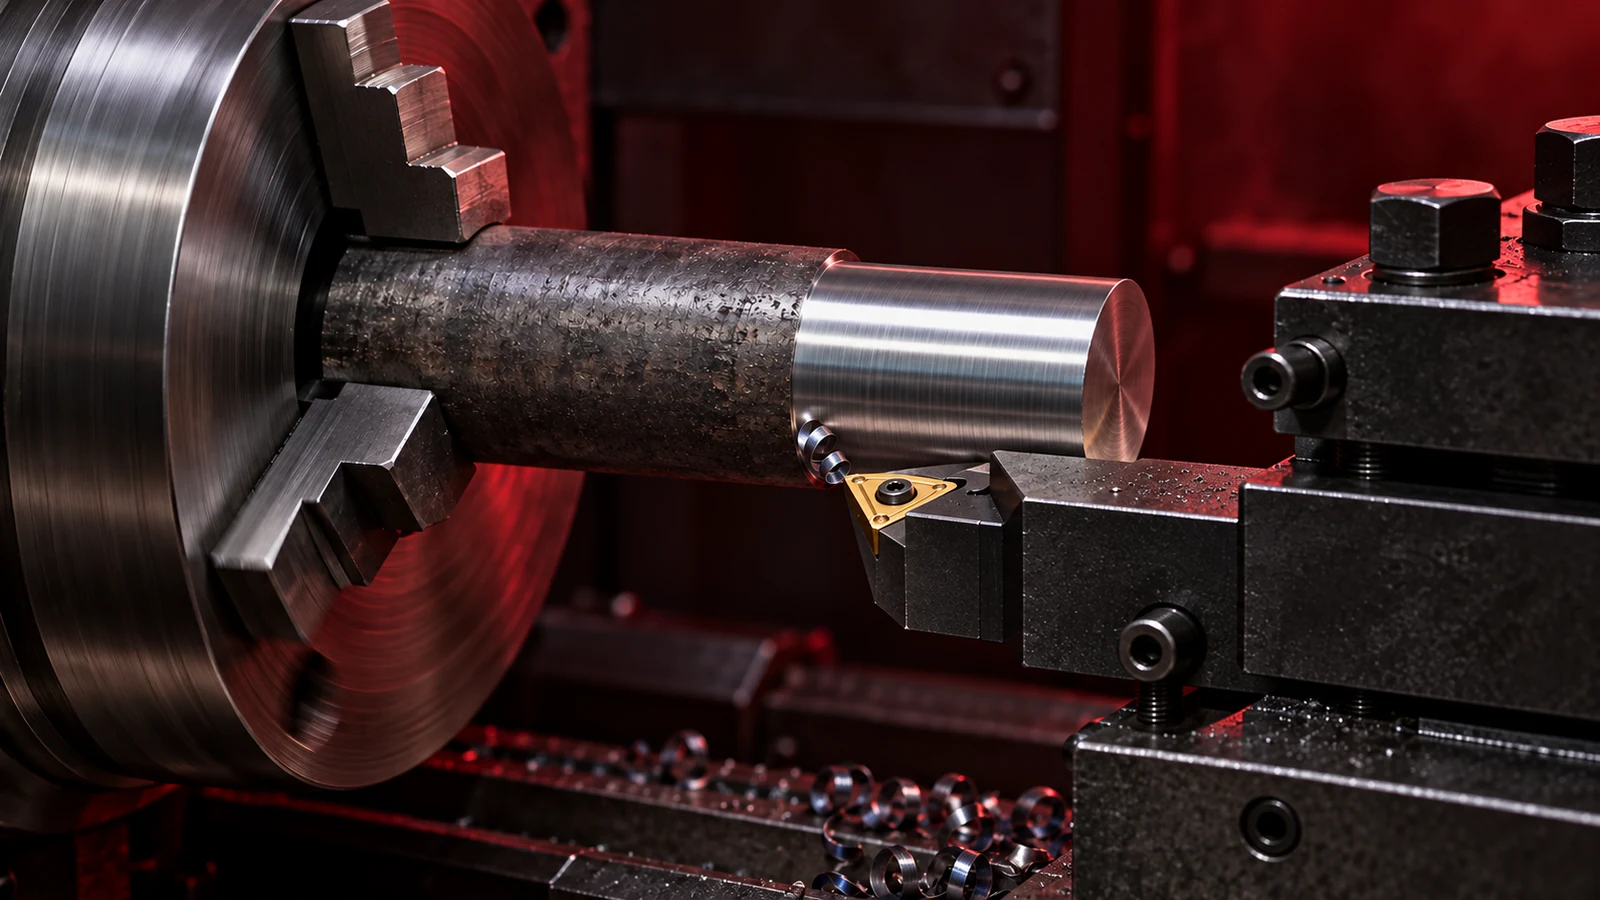
El material trefilado en frío puede reducir la cantidad de material que debe eliminarse para alcanzar una medida nominal y puede simplificar la preparación de la pieza en bruto. Ese beneficio es más relevante cuando la pieza utiliza una barra o perfil cercano a su envolvente acabada. Pero el trabajo en frío puede aumentar la resistencia y la dureza en algunos aceros, lo que puede afectar la carga de la herramienta y la respuesta al corte. El efecto exacto depende del grado y de la condición.
Una condición recocida puede ser más fácil de cortar para algunos aceros de medio o alto carbono y aleados, pero también puede ser más blanda, más propensa al embotamiento o menos conveniente cuando la pieza necesita la resistencia del material de entrada o una dimensión de stock ajustada. Por otro lado, algunos aceros de bajo carbono se suministran y mecanizan comúnmente en formas acabadas en frío. No existe una regla única de que el material recocido siempre se mecanice mejor.
Compare la condición de compra con la ruta completa: desbaste, cualquier tratamiento intermedio, mecanizado o rectificado final e inspección final. Una pieza en bruto que se mecaniza más rápido en una operación puede generar costos o movimientos adicionales más adelante si la pieza necesita tratamiento térmico o cortes asimétricos grandes.
Cuándo merecen atención la liberación de tensiones y la distorsión
El trabajo en frío y el procesamiento previo pueden dejar tensiones residuales. La eliminación de material cambia la sección y puede liberar parte de esa tensión, provocando el movimiento de una barra larga, una placa delgada o un componente asimétrico. El recocido puede cambiar el estado de tensiones, pero también cambia las propiedades mecánicas y puede introducir movimiento durante el calentamiento y el enfriamiento. Por lo tanto, ninguna de las dos condiciones es una solución garantizada de “sin deformación”.
El riesgo aumenta cuando la pieza tiene un gran sobreespesor de mecanizado, paredes delgadas, cavidades profundas, tramos largos sin soporte o una eliminación de material sustancialmente diferente en lados opuestos. En esos casos, seleccione la condición del material con la participación de ingeniería y considere un plan de mecanizado por etapas, un soporte adecuado y una inspección intermedia. Si la estabilidad dimensional es crítica, califique el grado, la sección y la ruta específicos en lugar de confiar en una etiqueta genérica de temple.
| Situación de la pieza | Ventaja potencial a evaluar | Pregunta a resolver |
|---|---|---|
| Componente de barra de tamaño casi neto | Las dimensiones acabadas en frío pueden reducir el desbaste del material en bruto | ¿El grado y la condición reales permiten la vida útil de la herramienta y el acabado requeridos? |
| Gran eliminación de material o geometría asimétrica | El estado de tensiones y la secuencia de corte pueden dominar la conveniencia de la pieza en bruto | ¿Puede producirse movimiento a medida que se abre la sección o se suelta la sujeción? |
| Tratamiento térmico después del desbaste | El material recocido puede ser adecuado para el desbaste en algunos grados | ¿Qué sobreespesor y ruta de acabado posterior al tratamiento se requieren? |
| Acero de bajo carbono en forma de barra de dimensiones ajustadas | El material trefilado en frío puede estar disponible fácilmente en tamaños útiles | ¿Están el formato del producto, el grado y el certificado alineados con el plano? |
Comparar condiciones según los requisitos de la pieza
Elija la condición trabajando hacia atrás desde el componente. Comience con el grado del plano, los requisitos mecánicos, la tolerancia final, las necesidades superficiales y cualquier tratamiento térmico requerido. Luego estime cuánto material se eliminará y dónde se ubican las características críticas respecto a la orientación del material en bruto. Para piezas torneadas pequeñas, el tamaño de entrada y la superficie pueden ser fundamentales para la eficiencia del blank; para una estructura mecanizada grande, el estrés residual y el equilibrio de eliminación de material pueden dominar.
Cuando los requisitos entran en conflicto —como un tamaño de material ajustado pero una ruta de mecanizado que elimina la mayor parte de la sección—, solicite al proveedor de material y al ingeniero de fabricación que comparen alternativas usando datos reales del certificado y, cuando corresponda, piezas de prueba. Una decisión de selección de material debe documentarse respecto al grado y formato del producto en lugar de generalizarse a “acero”.”
Cómo especificar el material de acero para una pieza CNC
Indique el grado de acero, la condición requerida o especificación de entrega, el formato del producto, las dimensiones aplicables y las necesidades de certificación del material. Si una condición recocida particular o un producto trefilado en frío es esencial, haga referencia a la especificación rectora o al requisito de compra acordado. Evite notas ambiguas como “acero blando” o “barra de precisión” cuando las propiedades mecánicas y la trazabilidad importan.
Para piezas con riesgo crítico de distorsión, identifique qué dimensiones están controladas funcionalmente y proporcione la intención de diseño para que el proveedor planifique el mecanizado y la inspección. Si se permite o requiere un tratamiento intermedio, defínalo en la ruta o en los documentos de compra y especifique la condición de aceptación posterior al tratamiento. No infiera una secuencia de tratamiento térmico solo a partir de un adjetivo del material.
Planificar la ruta cuando el tratamiento térmico sigue al mecanizado
Si una pieza se mecaniza en desbaste antes del endurecimiento u otro tratamiento térmico, tenga en cuenta el posible movimiento dimensional y deje una estrategia de acabado adecuada. La cantidad de sobreespesor y la operación final dependen del acero, la geometría, el tratamiento y la tolerancia; no existe un valor universal de material en bruto. Coordine la secuencia con la fuente de tratamiento térmico calificada y el plan de inspección.
Para una pieza mecanizada a tamaño final en condición recocida, confirme que los requisitos de resistencia y dureza del plano se cumplen en ese estado final. Si la pieza debe endurecerse después del mecanizado, la inspección final debe evaluar el componente posterior al tratamiento, no solo el blank mecanizado en desbaste.
Preguntas frecuentes
¿El acero recocido siempre es más fácil de mecanizar que el acero trefilado en frío?
No. La respuesta varía según el grado, el contenido de carbono, el procesamiento previo y la condición de entrega. Algunos aceros se mecanizan eficazmente en formas acabadas en frío; otros pueden beneficiarse de una condición recocida especificada.
¿El acero trefilado en frío siempre se distorsiona más?
No. El trabajo en frío puede contribuir al estrés residual, pero la distorsión también depende de la geometría del material en bruto, la eliminación de material, el amarre, el historial térmico y la secuencia de mecanizado.
¿Puedo elegir basándome solo en la tolerancia del material en bruto?
No si la resistencia, el tratamiento térmico, la estabilidad o la trazabilidad afectan a la pieza. Compare el tamaño inicial con la ruta de fabricación completa y los requisitos funcionales finales.
¿Qué debe incluir un comprador en la especificación del material?
Identifique la calidad, la condición de suministro o la especificación aplicable, la forma del producto, las dimensiones y la certificación requerida. Añada detalles de orientación o tratamiento cuando sean funcionalmente necesarios.