
Le traitement thermique peut avoir lieu avant, entre ou après l'usinage ; la bonne séquence dépend de ce que le traitement modifie et des surfaces qui doivent respecter les dimensions finales. Pour une pièce qui sera durcie après l'ébauche, une voie pratique consiste souvent à laisser un surépaisseur d'usinage, à appliquer le traitement spécifié, puis à finir l'usinage ou à rectifier les caractéristiques critiques. Pour un état pré-durci stable, l'usinage peut avoir lieu entièrement après. Le relâchement des contraintes est une opération différente du durcissement, il ne doit donc pas être inséré automatiquement. Planifiez la gamme à partir de l'état du matériau, de la géométrie, du risque de déformation et de l'exigence d'inspection finale—et non à partir d'une règle universelle “ usiner d'abord ”.
Cette distinction est importante car le plan décrit la pièce acceptée, tandis que la gamme de fabrication détermine quand chaque dimension devient mesurable et contrôlable. Une séquence de processus doit être convenue avant le devis chaque fois que la dureté, la planéité, les ajustements ou une surface traitée sont fonctionnellement importants.
Séparez d'abord les types de traitement
“Heat treatment” covers operations with different purposes. Stress relieving aims to reduce residual stress; hardening and tempering change strength and hardness; case hardening creates a hardened surface over a different core condition; aging may establish a specified alloy temper. These processes do not produce the same dimensional effects, and their sequence cannot be selected by a single rule.
Le relâchement des contraintes est couramment envisagé entre l'ébauche et la finition lorsque l'enlèvement de matière peut libérer des contraintes résiduelles. L'ébauche expose la pièce à un important enlèvement de matière ; un traitement ultérieur et une passe de finition peuvent aider à ramener la géométrie résultante aux dimensions du plan. Cela ne signifie pas que chaque pièce bénéficie d'un cycle supplémentaire. La spécification du matériau, la gamme du fournisseur, la taille, la forme et les critères d'acceptation doivent le justifier.
Le durcissement après usinage peut rendre la coupe ultérieure plus difficile, mais il peut être nécessaire pour des exigences d'usure ou de résistance. Une pièce durcie peut parfois être finie par usinage ou rectifiée, selon la dureté, la géométrie, l'accès aux outils et la surface requise. La rectification n'est pas une étape de secours automatique : elle nécessite une surépaisseur adaptée, un accès et une référence de caractéristique définie. Pour le périmètre du processus, consultez la page du site capacité de traitement thermique et service de rectification de précision.
Choisissez une gamme selon l'exigence finale
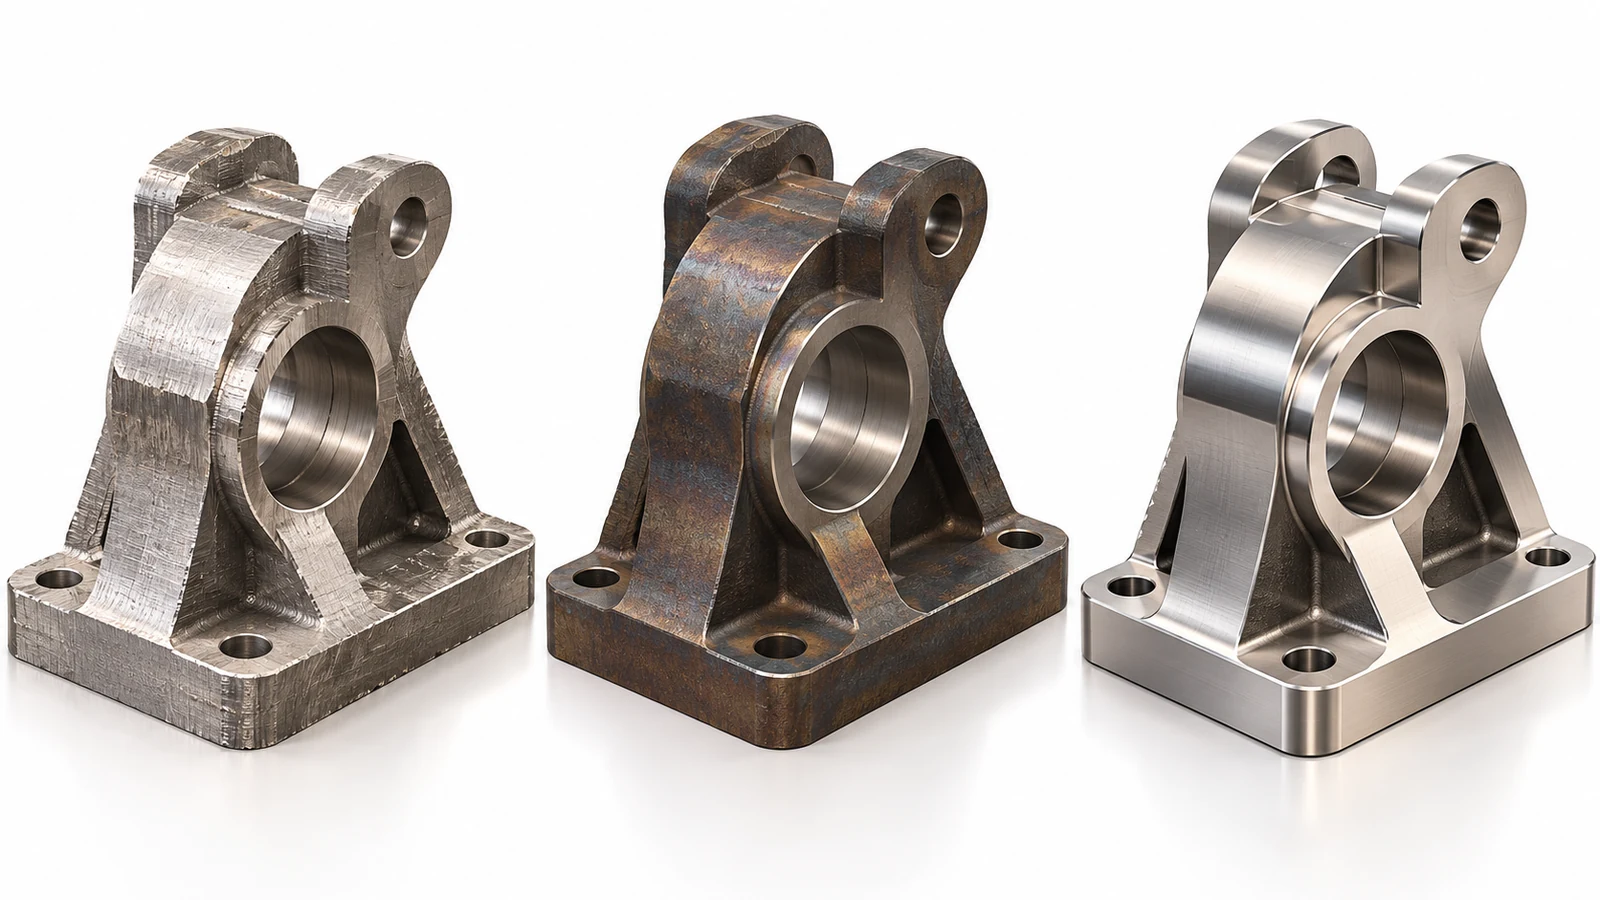
Utilisez l'état final requis pour comparer les gammes. Le tableau est une aide à la planification, pas un substitut à une spécification de processus propre au matériau.
| Exigence de la pièce | Gamme possible à évaluer | Ce qui doit être résolu |
|---|---|---|
| Planéité ou ajustement critique après trempe | Usiner en ébauche, traiter, puis finir ou rectifier les faces sélectionnées | Surépaisseur, plage de déformation, récupération des références et accès |
| Géométrie modérée dans un état pré-trempé usinable | Usiner à partir de l'état de livraison spécifié | Si l'état satisfait à la dureté et à la désignation de matériau du plan |
| Matière sensible aux contraintes ou enlèvement de matière asymétrique | Évaluer l'ébauchage par étapes et le relâchement des contraintes avant les passes finales | Si le traitement est spécifié et comment la pièce est soutenue par la suite |
| Seules certaines surfaces nécessitent une résistance à l'usure | Usiner avec surépaisseur de traitement, appliquer un traitement localisé ou de surface, finir selon les spécifications | Masquage, profondeur de cémentation, croissance, effets de bord et méthode d'inspection finale |
La gamme doit préserver les caractéristiques difficiles à récupérer. Un alésage de précision, un siège de roulement, une face d'étanchéité ou un plan de référence peuvent nécessiter une finition après une opération générant des déformations. En revanche, une poche de dégagement non fonctionnelle peut ne pas justifier la même séquence. Distinguer les dimensions critiques du plan de la géométrie de référence avant de décider quelles caractéristiques reçoivent une coupe finale.
Pour l'aluminium, le revenu exact et la forme du produit importent ; un état de plaque détensionnée n'est pas interchangeable avec un nom d'alliage générique. Le site Aperçu des matériaux aluminium pour l'usinage CNC peut aider à cadrer la discussion sur les matériaux, mais le plan ou la spécification d'achat doit indiquer la nuance et l'état requis.
Prévoyez les mouvements, pas seulement la dureté
La variation dimensionnelle peut provenir de plusieurs sources : contraintes résiduelles libérées pendant la coupe, échauffement et refroidissement, transformation lors de la trempe, épaisseur de section inégale, contrainte de trempe et contraintes introduites par le bridage. Une simple règle “ laisser 0,5 mm ” est risquée car le mouvement dépend de la géométrie et du procédé. Un arbre long et élancé, une plaque mince avec des poches sur une face et un bloc compact ne réagissent pas de la même manière.
Identifiez plutôt la direction et la fonction de chaque caractéristique critique. Si une plaque risque de se voiler, déterminez si l'acceptation finale porte sur la planéité à l'état libre, la planéité en position montée ou la position par rapport à une autre référence. Si un alésage doit être rectifié après traitement, précisez son surépaisseur avant traitement et l'état de surface requis pour la rectification. Si la pièce est traitée après l'usinage final, précisez si les dimensions s'appliquent avant ou après traitement et comment toute croissance sera maîtrisée.
Une ébauche par étapes peut réduire les surprises : enlever la matière de manière équilibrée, libérer la pièce du montage lorsque c'est approprié, inspecter la forme intermédiaire et finir à partir d'une référence stable. Mais une période de repos ou un cycle de détente des contraintes ne doit être prescrit que s'il est justifié par des preuves liées au matériau et au procédé. Ce n'est pas un remède garanti contre la déformation.
Rendez le plan et la RFQ sans ambiguïté
Un fournisseur ne devrait pas avoir à déduire l'état requis à partir d'une abréviation de matériau. Le plan ou les documents d'achat doivent identifier la nuance d'alliage ou d'acier, la forme du produit le cas échéant, l'état de trempe ou de traitement thermique, l'exigence de dureté si applicable, et l'étape à laquelle les dimensions s'appliquent. Si le traitement doit suivre une norme spécifique ou une spécification client, nommez le document contrôlé et sa révision.
- Marquez les surfaces nécessitant un usinage ou une rectification après traitement.
- Identifiez les ajustements fonctionnels, les références et les exigences géométriques à l'état libre.
- Indiquez si le traitement s'applique à la pièce entière ou à des zones sélectionnées.
- Précisez les exigences de masquage, de revêtement, de profondeur de cémentation ou d'acceptation de dureté le cas échéant.
- Convenez de qui fournit le traitement et des enregistrements qui accompagnent le lot.
Ces détails améliorent aussi un devis. Une pièce nécessitant un traitement externe, une surépaisseur supplémentaire, un second montage ou une rectification après traitement a un routage et un plan d'inspection différents d'une pièce usinée une seule fois à partir d'un stock stable. Relier l'étape de traitement au cadre plus large processus d'usinage CNC tôt aide l'ingénierie et les achats à évaluer le routage réel plutôt qu'à comparer des prix basés sur des hypothèses différentes.
Inspectez à l'étape qui compte
Le moment de l'inspection doit suivre le risque. Vérifiez l'identité et l'état du stock avant la coupe ; vérifiez la géométrie d'ébauche avant un traitement coûteux ; mesurez les caractéristiques critiques après l'opération la plus susceptible de les déplacer ; et effectuez l'acceptation finale après tous les usinages et finitions spécifiés. Un rapport avant traitement ne peut pas prouver qu'un alésage après traitement respecte toujours la cote.
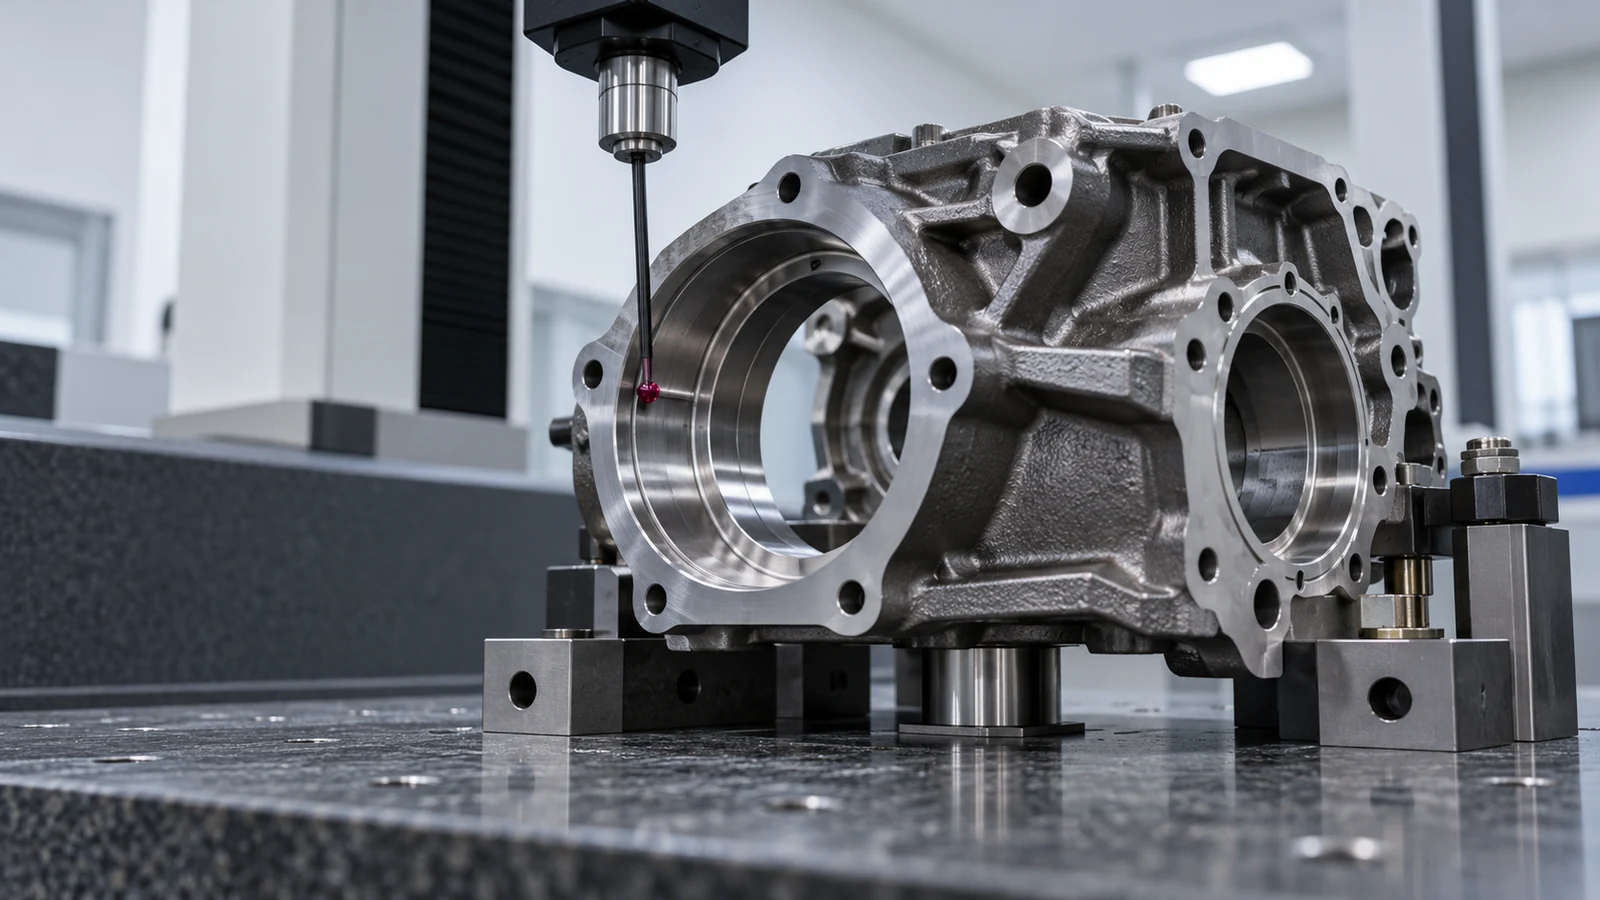
Pour un routage par étapes, enregistrez le schéma de références utilisé à chaque étape. Si la pièce est remontée après traitement, le plan d'inspection doit expliquer comment la relation fonctionnelle d'origine est rétablie. Utilisez des méthodes de mesure appropriées à la caractéristique : un marbre et un comparateur peuvent convenir à un contrôle de planéité, tandis qu'un alésage ou une relation de position peut nécessiter une méthode différente. La méthode d'acceptation doit correspondre au plan, et non simplement à l'outil disponible à la machine.
Lorsqu'une incertitude subsiste, une pièce de première article ou un essai représentatif peut valider la gamme avant la production répétitive. L'essai doit consigner l'état du matériau fourni, le cycle ou la spécification de traitement, le stock intermédiaire, l'usinage après traitement et les mesures finales. Considérez le résultat comme une preuve pour cette gamme définie—et non comme une déclaration de capacité universelle pour toutes les géométries.
FAQ
Une pièce doit-elle toujours être soumise à un traitement de relaxation des contraintes après l'ébauche ?
Non. Envisagez-le lorsque le matériau, la géométrie, le mode d'enlèvement de matière et le risque lié aux tolérances justifient l'opération. Les exigences de traitement et d'acceptation doivent être spécifiées et validées pour la pièce.
Une pièce trempée peut-elle encore être usinée par CNC ?
Parfois. La faisabilité dépend de la dureté, des capacités de l'outil et de la machine, de la géométrie, de la surépaisseur d'usinage et de l'état de surface requis. La rectification peut être plus appropriée pour certaines surfaces de précision sélectionnées.
Quelles dimensions doivent être inspectées après le traitement ?
Au minimum, inspectez les dimensions et les relations que le traitement peut affecter et qui déterminent la fonction. L'acceptation finale doit avoir lieu après toutes les opérations susceptibles de modifier ces caractéristiques.