
El tratamiento térmico puede realizarse antes, entre o después del mecanizado; la secuencia correcta depende de lo que modifica el tratamiento y de qué superficies deben cumplir las dimensiones finales. Para una pieza que se endurecerá después del desbaste, una ruta práctica suele consistir en dejar sobremedida de mecanizado, aplicar el tratamiento especificado y luego acabar el mecanizado o rectificar las características críticas. Para una condición estable preendurecida, el mecanizado puede realizarse enteramente después. El alivio de tensiones es una operación distinta del endurecimiento, por lo que no debe insertarse automáticamente. Planifique la ruta a partir de la condición del material, la geometría, el riesgo de distorsión y el requisito de inspección final, no a partir de una regla universal de “mecanizar primero”.
Esta distinción es importante porque el plano describe la pieza aceptada, mientras que la ruta de fabricación determina cuándo cada dimensión se vuelve medible y controlable. Debe acordarse una secuencia de proceso antes de la cotización siempre que la dureza, la planitud, los ajustes o una superficie tratada sean funcionalmente importantes.
Separe primero los tipos de tratamiento
“Heat treatment” covers operations with different purposes. Stress relieving aims to reduce residual stress; hardening and tempering change strength and hardness; case hardening creates a hardened surface over a different core condition; aging may establish a specified alloy temper. These processes do not produce the same dimensional effects, and their sequence cannot be selected by a single rule.
El alivio de tensiones se considera comúnmente entre el desbaste y el acabado cuando la eliminación de material puede liberar tensiones residuales. El desbaste expone la pieza a un gran evento de eliminación de material; un tratamiento posterior y una pasada de acabado pueden ayudar a devolver la geometría resultante a las dimensiones del plano. Esto no significa que toda pieza se beneficie de un ciclo adicional. La especificación del material, la ruta del proveedor, el tamaño, la forma y los criterios de aceptación deben respaldarlo.
El endurecimiento después del mecanizado puede dificultar el corte posterior, pero puede ser necesario por requisitos de desgaste o resistencia. Una pieza endurecida a veces puede acabarse mediante mecanizado o rectificado, según la dureza, la geometría, el acceso de la herramienta y la superficie requerida. El rectificado no es un paso de rescate automático: requiere sobremedida adecuada, acceso y un datum de característica definido. Para el alcance del proceso, consulte el capacidad de tratamiento térmico y servicio de rectificado de precisión.
Elija una ruta según el requisito final
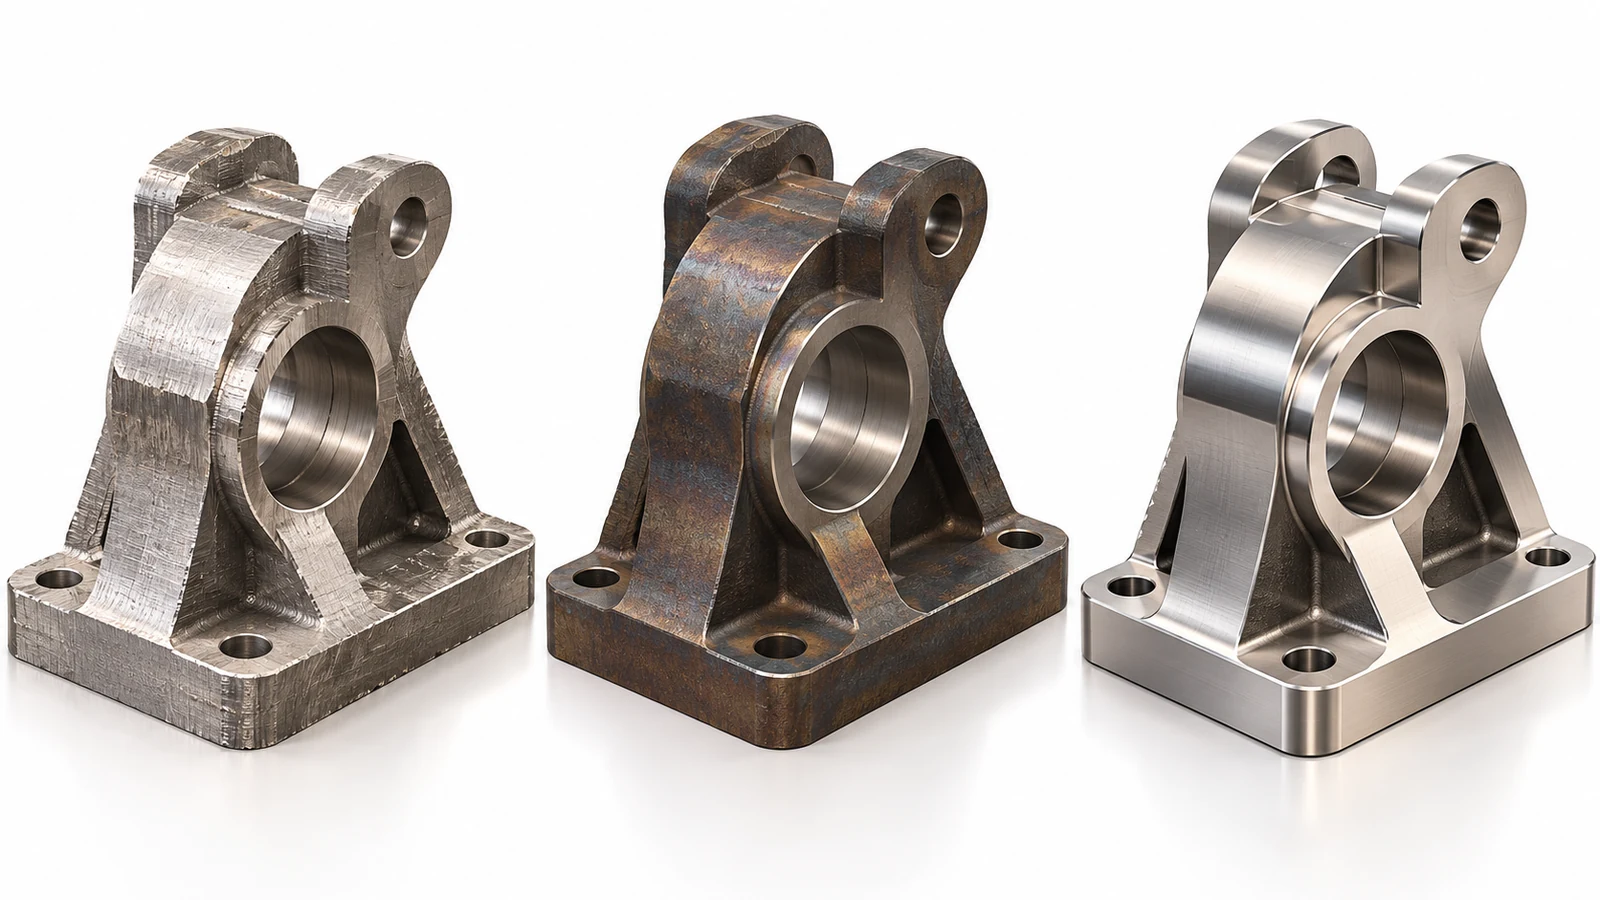
Utilice la condición final requerida para comparar rutas. La tabla es una ayuda de planificación, no un sustituto de una especificación de proceso específica del material.
| Requisito de la pieza | Posible ruta a evaluar | Qué debe resolverse |
|---|---|---|
| Planitud o ajuste críticos después del endurecimiento | Desbaste, tratamiento y luego acabado o rectificado de caras seleccionadas | Sobremedida, rango de distorsión, recuperación de referencias y acceso |
| Geometría moderada en una condición preendurecida mecanizable | Mecanizar desde la condición de suministro especificada | Si la condición cumple con la dureza y la especificación de material del plano |
| Material sensible a tensiones o eliminación asimétrica de material | Evaluar desbaste por etapas y alivio de tensiones antes de los cortes finales | Si el tratamiento está especificado y cómo se soporta la pieza después |
| Solo las superficies seleccionadas necesitan resistencia al desgaste | Mecanizar con sobremedida para tratamiento, aplicar tratamiento localizado o superficial, acabar según lo especificado | Enmascaramiento, profundidad de la capa, crecimiento, efectos de borde y método de inspección final |
La ruta debe preservar las características difíciles de recuperar. Un mandrinado de precisión, un asiento de rodamiento, una cara de sellado o un plano de referencia pueden requerir acabado después de una operación que produzca distorsión. Por el contrario, un bolsillo de holgura no funcional puede no justificar la misma secuencia. Distinga las dimensiones críticas del plano de la geometría de referencia antes de decidir qué características reciben un corte final.
Para el aluminio, el temple exacto y la forma del producto importan; una condición de placa aliviada de tensiones no es intercambiable con un nombre genérico de aleación. La Descripción general de materiales de aluminio para CNC puede ayudar a enmarcar la discusión sobre el material, pero el plano o la especificación de compra debe indicar el grado y la condición requeridos.
Presupueste el movimiento, no solo la dureza
El cambio dimensional puede provenir de varias fuentes: tensiones residuales liberadas durante el corte, calentamiento y enfriamiento, transformación durante el temple, espesor de sección desigual, restricción durante el temple y tensiones introducidas por el amarre. Una regla simple de “dejar 0,5 mm” no es segura porque el movimiento depende de la geometría y del proceso. Un eje largo y esbelto, una placa delgada con bolsillos en una cara y un bloque compacto no responden de la misma manera.
En su lugar, identifique la dirección y la función de cada característica crítica. Si una placa puede combarse, decida si la aceptación final se refiere a la planitud en estado libre, a la planitud mientras está montada o a la posición respecto a otro datum. Si un agujero debe rectificarse después del tratamiento, especifique su sobreespesor previo al tratamiento y la condición superficial requerida para el rectificado. Si la pieza se trata después del mecanizado final, aclare si las dimensiones se aplican antes o después del tratamiento y cómo se controlará cualquier crecimiento.
El desbaste por etapas puede reducir las sorpresas: elimine material de forma equilibrada, libere la pieza del utillaje cuando corresponda, inspeccione la forma intermedia y acabe desde un datum estable. Pero un período de reposo o un ciclo de alivio de tensiones solo debe prescribirse cuando esté justificado por evidencia del material y del proceso. No es una cura garantizada contra la distorsión.
Haga que el plano y la RFQ sean inequívocos
Un proveedor no debería tener que inferir la condición requerida a partir de una abreviatura del material. Los documentos del plano o de compra deben identificar la aleación o el grado de acero, la forma del producto cuando sea relevante, el temple o la condición de tratamiento térmico, el requisito de dureza si corresponde y la etapa en la que se aplican las dimensiones. Si el tratamiento debe seguir una norma específica o una especificación del cliente, nombre el documento controlado y su revisión.
- Marque las superficies que requieren mecanizado o rectificado posterior al tratamiento.
- Identifique los ajustes funcionales, los datums y los requisitos geométricos en estado libre.
- Indique si el tratamiento se aplica a toda la pieza o a áreas seleccionadas.
- Aclare los requisitos de enmascaramiento, recubrimiento, profundidad de capa o aceptación de dureza cuando corresponda.
- Acuerde quién suministra el tratamiento y qué registros acompañan al lote.
Estos detalles también mejoran una cotización. Una pieza que necesita un tratamiento externo, sobreespesor adicional, un segundo montaje o rectificado posterior al tratamiento tiene una ruta y un plan de inspección distintos de los de una pieza mecanizada una sola vez a partir de material estable. Vincular el paso de tratamiento con el contexto más amplio proceso de mecanizado CNC desde el principio ayuda a ingeniería y compras a evaluar la ruta real en lugar de comparar precios basados en supuestos diferentes.
Inspeccione en la etapa que importa
El momento de la inspección debe seguir al riesgo. Verifique la identidad y la condición del material antes de cortar; compruebe la geometría en bruto antes de un tratamiento costoso; mida las características críticas después de la operación con mayor probabilidad de moverlas; y realice la aceptación final después de todo el mecanizado y acabado especificados. Un informe previo al tratamiento no puede demostrar que un agujero posterior al tratamiento siga cumpliendo la medida.
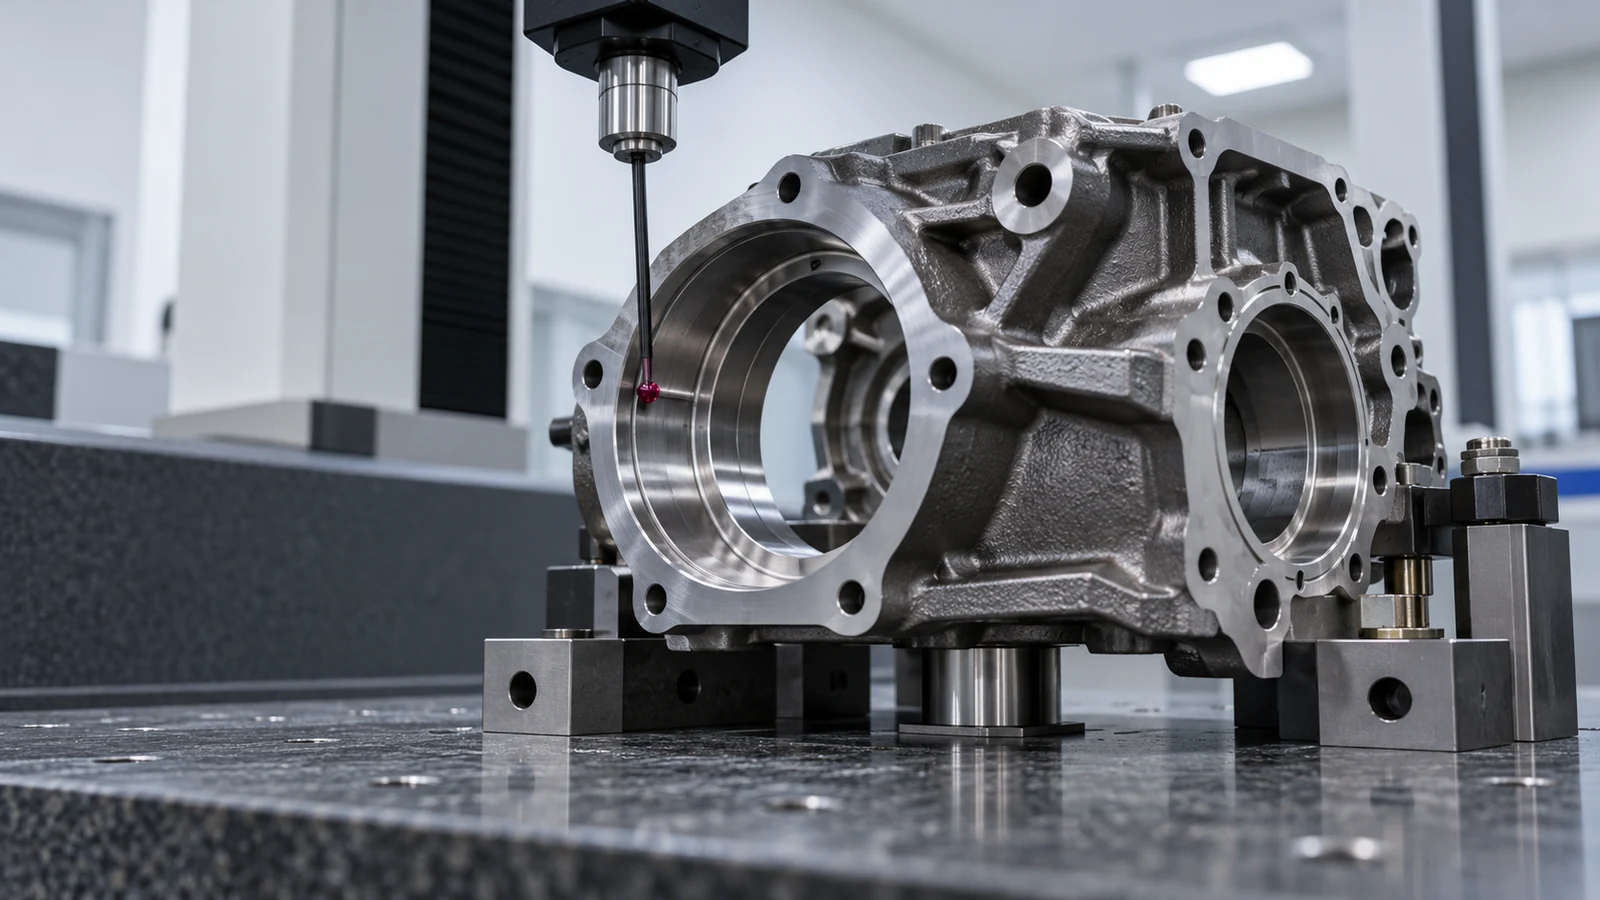
Para una ruta por etapas, registre el esquema de datums utilizado en cada etapa. Si la pieza se vuelve a montar después del tratamiento, el plan de inspección debe explicar cómo se recupera la relación funcional original. Utilice métodos de medición apropiados para la característica: una mesa de planitud y un comparador pueden servir para una comprobación de planitud, mientras que un agujero o una relación posicional pueden requerir un método diferente. El método de aceptación debe coincidir con el plano, no simplemente con la herramienta disponible en la máquina.
Cuando persista la incertidumbre, una primera pieza o un ensayo representativo puede validar la ruta antes de la producción repetitiva. El ensayo debe registrar la condición del material suministrado, el ciclo o la especificación del tratamiento, el sobreespesor intermedio, el mecanizado posterior al tratamiento y las mediciones finales. Trate el resultado como evidencia para esa ruta definida, no como una declaración de capacidad universal para todas las geometrías.
Preguntas frecuentes
¿Siempre se debe aliviar la tensión de una pieza después del mecanizado en bruto?
No. Considérelo cuando el material, la geometría, el patrón de eliminación de material y el riesgo de tolerancia justifiquen la operación. Los requisitos de tratamiento y aceptación deben especificarse y validarse para la pieza.
¿Se puede seguir mecanizando por CNC una pieza endurecida?
A veces. La viabilidad depende de la dureza, la capacidad de la herramienta y de la máquina, la geometría, el sobreespesor de material y el acabado requerido. El rectificado puede ser más apropiado para determinadas superficies de precisión.
¿Qué dimensiones se deben inspeccionar después del tratamiento?
Como mínimo, inspeccione las dimensiones y relaciones que el tratamiento pueda afectar y que determinen la función. La aceptación final debe realizarse después de todas las operaciones que puedan modificar esas características.