
O tratamento térmico pode ocorrer antes, entre ou depois da usinagem; a sequência correta depende do que o tratamento altera e de quais superfícies devem atender às dimensões finais. Para uma peça que será endurecida após o desbaste, uma rota prática costuma ser deixar sobremetal de usinagem, aplicar o tratamento especificado e depois fazer a usinagem de acabamento ou retificar os recursos críticos. Para uma condição pré-endurecida estável, a usinagem pode ocorrer inteiramente depois. O alívio de tensões é uma operação diferente do endurecimento, portanto não deve ser inserido automaticamente. Planeje a rota a partir da condição do material, da geometria, do risco de distorção e do requisito de inspeção final — não a partir de uma regra universal de “usinar primeiro”.
Essa distinção é importante porque o desenho descreve a peça aceita, enquanto a rota de fabricação determina quando cada dimensão se torna mensurável e controlável. A sequência de processos deve ser acordada antes da cotação sempre que dureza, planicidade, ajustes ou uma superfície tratada forem funcionalmente importantes.
Separe primeiro os tipos de tratamento
“Heat treatment” covers operations with different purposes. Stress relieving aims to reduce residual stress; hardening and tempering change strength and hardness; case hardening creates a hardened surface over a different core condition; aging may establish a specified alloy temper. These processes do not produce the same dimensional effects, and their sequence cannot be selected by a single rule.
O alívio de tensões é comumente considerado entre o desbaste e o acabamento quando a remoção de material pode liberar tensões residuais. O desbaste expõe a peça a um grande evento de remoção de material; um tratamento posterior e uma passada de acabamento podem ajudar a trazer a geometria resultante de volta às dimensões do desenho. Isso não significa que toda peça se beneficie de um ciclo extra. A especificação do material, a rota do fornecedor, o tamanho, a forma e os critérios de aceitação devem sustentar isso.
O endurecimento após a usinagem pode tornar o corte posterior mais difícil, mas pode ser necessário para requisitos de desgaste ou resistência. Uma peça endurecida às vezes pode ser usinada em acabamento ou retificada, dependendo da dureza, da geometria, do acesso da ferramenta e da superfície exigida. A retificação não é uma etapa de salvamento automática: ela precisa de sobremetal adequado, acesso e um datum de recurso definido. Para o escopo do processo, consulte o capacidade de tratamento térmico quanto a serviço de retificação de precisão.
Escolha uma rota pela exigência final
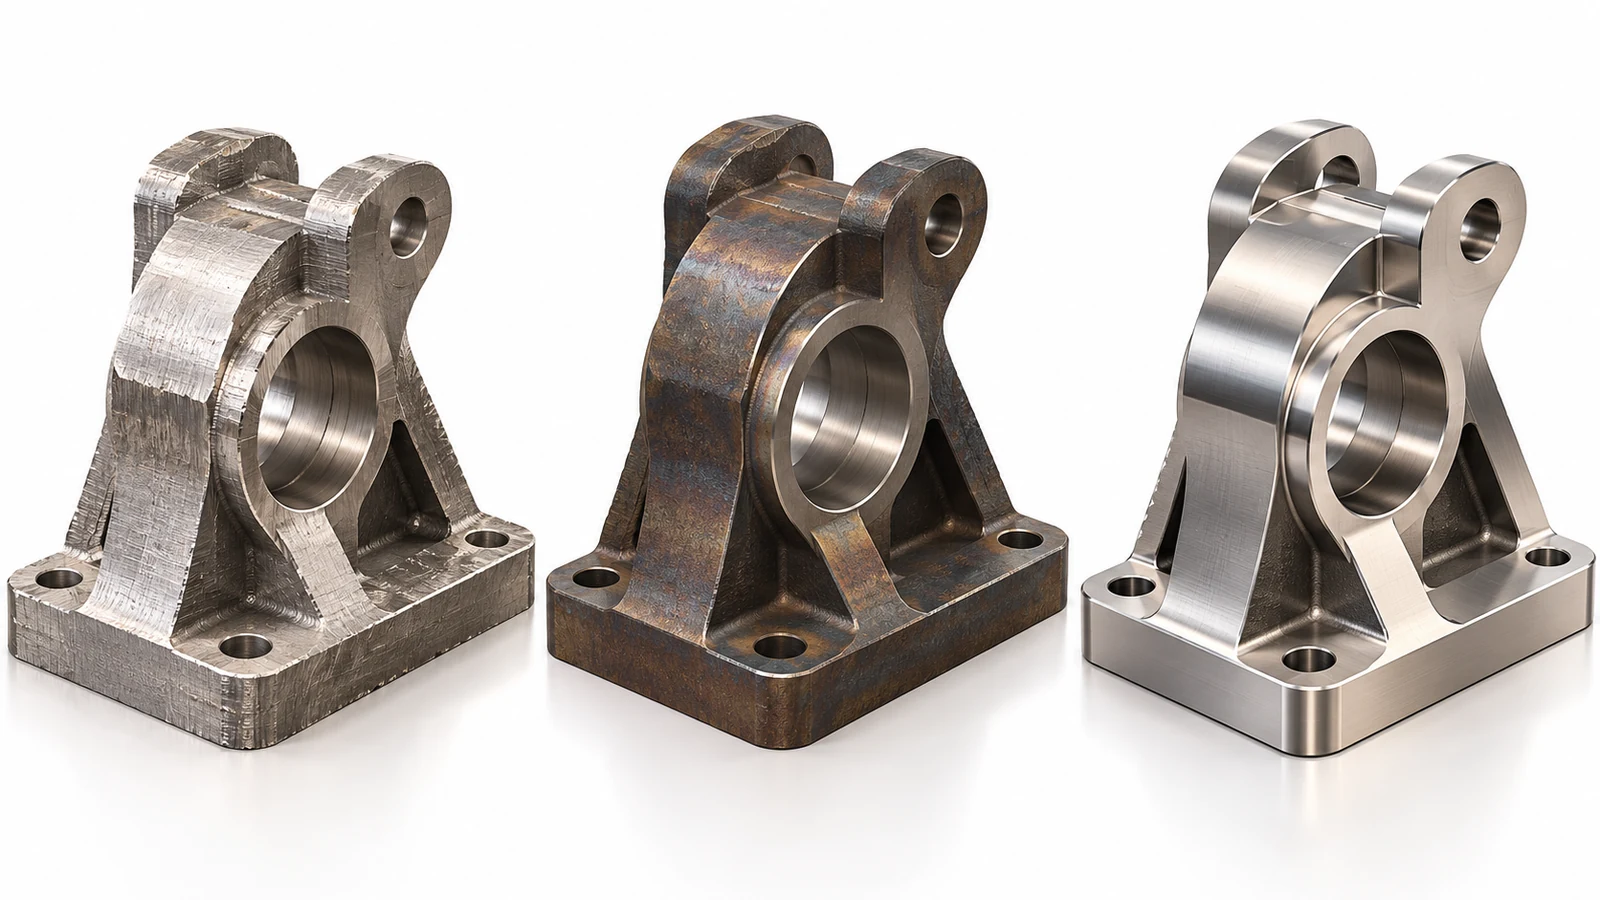
Use a condição final exigida para comparar rotas. A tabela é um auxílio de planejamento, não um substituto para uma especificação de processo específica do material.
| Requisito da peça | Rota possível a avaliar | O que deve ser resolvido |
|---|---|---|
| Planicidade ou ajuste crítico após a têmpera | Desbaste, tratamento e, em seguida, acabamento ou retificação de faces selecionadas | Sobremetal, faixa de distorção, recuperação de datum e acesso |
| Geometria moderada em condição pré-endurecida usinável | Usinar a partir da condição de fornecimento especificada | Se a condição atende à dureza e à especificação de material do desenho |
| Estoque sensível a tensões ou remoção assimétrica de material | Avaliar desbaste escalonado e alívio de tensões antes dos cortes finais | Se o tratamento é especificado e como a peça é apoiada posteriormente |
| Apenas superfícies selecionadas precisam de resistência ao desgaste | Usinar com sobremetal para tratamento, aplicar tratamento localizado ou superficial, acabar conforme especificado | Mascaramento, profundidade da camada, crescimento, efeitos de borda e método de inspeção final |
A rota deve preservar recursos difíceis de recuperar. Um furo de precisão, assento de rolamento, face de vedação ou plano de datum pode precisar de acabamento após uma operação que cause distorção. Em contrapartida, um bolsão de folga não funcional pode não justificar a mesma sequência. Distinga dimensões críticas do desenho de geometria de referência antes de decidir quais recursos recebem um corte final.
Para o alumínio, o temperamento exato e a forma do produto importam; uma condição de chapa aliviada de tensões não é intercambiável com um nome genérico de liga. A visão geral de materiais de alumínio para CNC do site pode ajudar a enquadrar a discussão sobre o material, mas o desenho ou a especificação de compra deve indicar a classe e a condição exigidas.
Preveja o movimento, não apenas a dureza
A variação dimensional pode ter várias origens: tensões residuais liberadas durante o corte, aquecimento e resfriamento, transformação durante o endurecimento, espessura de seção irregular, restrição de têmpera e tensões introduzidas pela fixação. Uma regra simples de “deixar 0,5 mm” é insegura porque o movimento depende da geometria e do processo. Um eixo longo e esbelto, uma placa fina com bolsões em um dos lados e um bloco compacto não respondem da mesma forma.
Em vez disso, identifique a direção e a função de cada recurso crítico. Se uma placa pode empenar, decida se a aceitação final se refere à planicidade no estado livre, à planicidade durante a montagem ou à posição em relação a outro datum. Se um furo deve ser retificado após o tratamento, especifique seu sobremetal pré-tratamento e a condição superficial exigida para a retificação. Se a peça for tratada após a usinagem final, esclareça se as dimensões se aplicam antes ou depois do tratamento e como qualquer crescimento será controlado.
O desbaste escalonado pode reduzir surpresas: remova material de forma equilibrada, libere a peça do dispositivo quando apropriado, inspecione a forma intermediária e faça o acabamento a partir de um datum estável. Mas um período de repouso ou um ciclo de alívio de tensões só deve ser prescrito quando justificado por evidências de material e processo. Não é uma cura garantida para distorção.
Torne o desenho e a RFQ inequívocos
Um fornecedor não deve ter que inferir a condição exigida a partir de uma abreviação de material. O desenho ou os documentos de compra devem identificar a liga ou classe do aço, a forma do produto quando relevante, a condição de têmpera ou tratamento térmico, o requisito de dureza, se aplicável, e a etapa em que as dimensões se aplicam. Se o tratamento deve seguir uma norma específica ou especificação do cliente, nomeie o documento controlado e a revisão.
- Marque as superfícies que exigem usinagem ou retificação pós-tratamento.
- Identifique ajustes funcionais, datums e requisitos geométricos no estado livre.
- Indique se o tratamento se aplica à peça inteira ou a áreas selecionadas.
- Esclareça requisitos de mascaramento, revestimento, profundidade de camada ou aceitação de dureza quando aplicável.
- Defina quem fornece o tratamento e quais registros acompanham o lote.
Esses detalhes também melhoram uma cotação. Uma peça que precisa de tratamento externo, sobremetal extra, uma segunda fixação ou retificação pós-tratamento tem um roteiro e um plano de inspeção diferentes de uma peça usinada uma única vez a partir de estoque estável. Conectar a etapa de tratamento ao contexto mais amplo processo de usinagem CNC desde cedo ajuda a engenharia e as compras a avaliar o roteiro real em vez de comparar preços com base em premissas diferentes.
Inspecione na etapa que importa
O momento da inspeção deve acompanhar o risco. Verifique a identidade e a condição do estoque antes do corte; verifique a geometria bruta antes de um tratamento caro; meça os recursos críticos após a operação com maior probabilidade de movê-los; e realize a aceitação final após toda a usinagem e o acabamento especificados. Um relatório pré-tratamento não pode provar que um furo pós-tratamento ainda atende à dimensão.
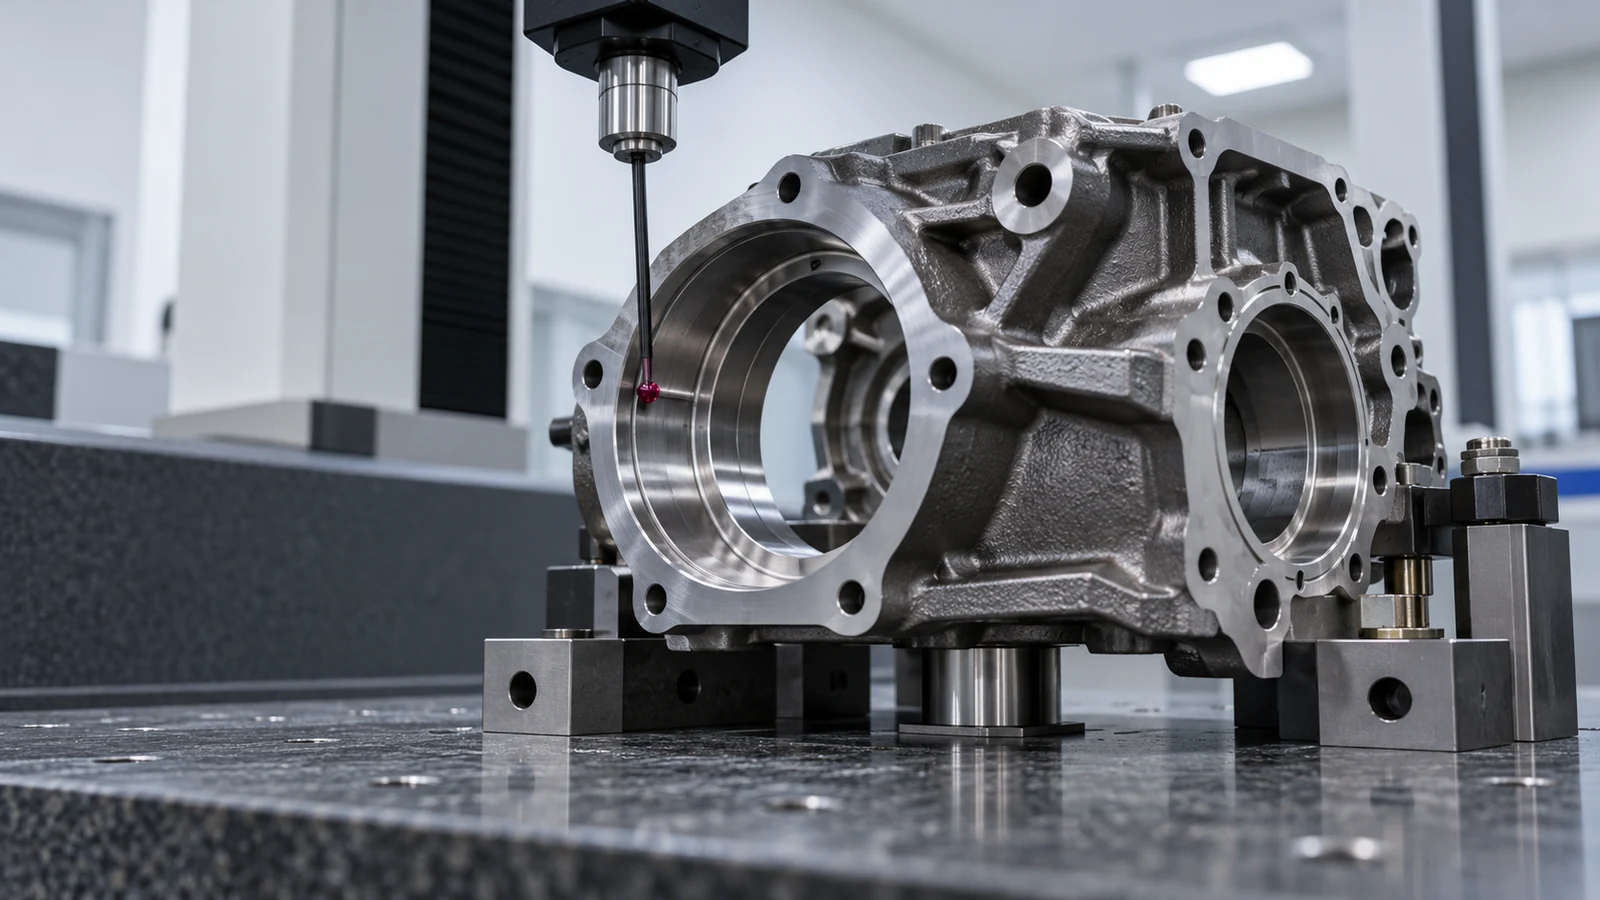
Para um roteiro escalonado, registre o esquema de datums usado em cada etapa. Se a peça for refixada após o tratamento, o plano de inspeção deve explicar como a relação funcional original é recuperada. Use métodos de medição apropriados para o recurso: uma mesa de seno e um relógio comparador podem servir para uma verificação de planicidade, enquanto um furo ou uma relação posicional pode exigir um método diferente. O método de aceitação deve corresponder ao desenho, não simplesmente à ferramenta disponível na máquina.
Quando permanecer incerteza, uma primeira peça ou um ensaio representativo pode validar o roteiro antes da produção repetitiva. O ensaio deve registrar a condição do material fornecido, o ciclo ou a especificação de tratamento, o sobremetal intermediário, a usinagem pós-tratamento e as medições finais. Trate o resultado como evidência para esse roteiro definido — não como uma declaração de capacidade universal para toda geometria.
Perguntas Frequentes
Uma peça deve sempre passar por alívio de tensões após o desbaste?
Não. Considere-o quando o material, a geometria, o padrão de remoção e o risco de tolerância justificarem a operação. Os requisitos de tratamento e aceitação devem ser especificados e validados para a peça.
Uma peça endurecida ainda pode ser usinada em CNC?
Às vezes. A viabilidade depende da dureza, da capacidade da ferramenta e da máquina, da geometria, da sobremetal e do acabamento exigido. A retificação pode ser mais apropriada para superfícies de precisão selecionadas.
Quais dimensões devem ser inspecionadas após o tratamento?
No mínimo, inspecione as dimensões e relações que o tratamento pode afetar e que determinam a função. A aceitação final deve ocorrer após todas as operações que possam alterar essas características.