
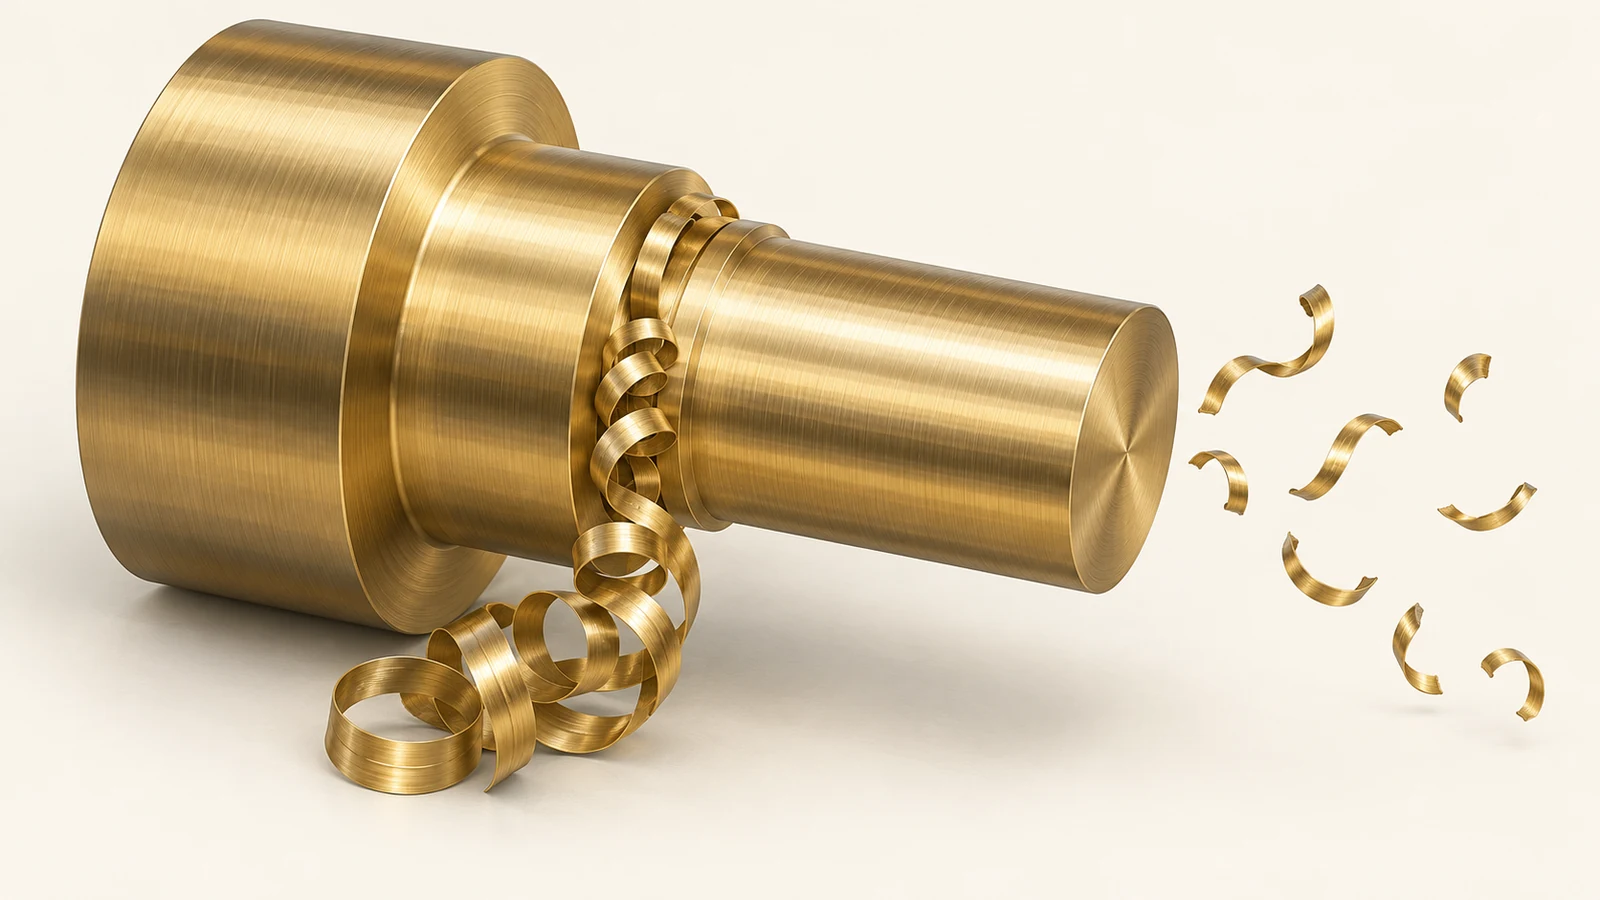
Lorsque les copeaux de laiton s'enroulent autour d'un outil, balaient une surface finie ou pontent une rainure étroite, la première réaction est souvent de blâmer l'alliage. Cela peut faire partie de l'histoire, mais le contrôle des copeaux est aussi un problème de système de coupe : la géométrie de la fonction, l'engagement, l'état de l'arête, l'amenée du liquide de refroidissement, le chemin d'évacuation et la séquence d'opération déterminent si le copeau se brise, s'évacue ou revient dans la coupe.
La question utile n'est pas simplement “ Quel laiton produit des copeaux courts ? ”. C'est : où le copeau se retrouve-t-il piégé, quelle forme prend-il à cet endroit, et le procédé peut-il créer une voie de sortie sûre hors de la fonction ? Ce guide de dépannage suit cette séquence afin qu'un acheteur ou un ingénieur de procédé puisse distinguer un problème de sélection d'alliage d'un problème de trajectoire d'outil ou d'accès.
Cartographier le copeau avant de changer l'alliage
Consignez l'opération, l'outil, la fonction et la destination du copeau. Un long ruban continu issu d'un diamètre tourné se comporte différemment de fragments compacts produits lors du fraisage d'une poche. Notez si le copeau s'enroule autour de la pièce, se niche dans un trou transversal, raye une face finie ou bloque le liquide de refroidissement. Ne prenez une photographie qu'une fois la machine en état de sécurité ; ne passez jamais la main dans l'enceinte d'une machine pour récupérer un copeau pendant que l'équipement tourne.
Ensuite, comparez le copeau à la pièce. Si un copeau est évacué sans dommage hors d'une coupe de tournage ouverte, sa longueur peut ne pas avoir d'importance. Si le même ruban peut s'enrouler autour d'un petit arbre ou être traîné sur une surface d'étanchéité, la géométrie de la pièce le rend préjudiciable. Pour une poche profonde, la contrainte principale peut être l'évacuation plutôt que la longueur du copeau : même un fragment court peut rester dans un angle borgne où la passe suivante le recoupe.
Séparez trois observations dans le compte rendu du procédé : la forme du copeau, l'emplacement du copeau et le défaut résultant. “ Copeaux longs ” est incomplet. “ Un ruban continu s'accumule derrière l'épaulement et raye le tourillon fini lors de la passe suivante ” indique un mécanisme testable.
Ce qui transforme un copeau gérable en enroulement
Un copeau s'enroule lorsqu'il reste attaché assez longtemps pour suivre la pièce ou le foret en rotation, et lorsqu'il n'existe pas de chemin clair pour qu'il s'échappe. En tournage, un ruban continu peut s'enrouler autour de la pièce ou de l'outil. En fraisage, les copeaux peuvent être recoupés parce qu'ils restent dans une poche ou sont ramenés à travers la zone de coupe. Les petits trous, les rainures étroites et les épaulements créent des pièges locaux même lorsque la pièce globale est ouverte.
L'état de l'arête de l'outil modifie le copeau. Une arête usée ou inadaptée peut frotter, barbouiller ou former un copeau difficile à briser. L'engagement compte aussi : la quantité de matière enlevée par dent ou par tour influence l'épaisseur et la forme du copeau. Il n'existe pas de valeur d'avance ou de vitesse universellement correcte sans l'alliage, l'outillage, la géométrie, la machine et le montage exacts. Utilisez les recommandations du fournisseur d'outillage et un essai contrôlé plutôt que de copier un chiffre provenant d'une autre nuance de laiton ou d'une autre machine.
Le liquide de coupe peut aider à évacuer les copeaux lorsque sa direction et sa pression atteignent la zone de coupe, mais il ne peut pas compenser une géométrie fermée ni une trajectoire d'outil qui accumule les copeaux dans un angle. Dans certaines formes, un changement d'outil ou une séquence révisée est plus efficace que l'augmentation du débit de liquide de coupe. Si la pièce nécessite un tournage CNC, évaluez l'écoulement des copeaux autour des épaulements, des gorges et des alésages dans le cadre de la stratégie de tournage.
Lire le motif de la fonction
| Où les copeaux s'accumulent | Ce qu'il faut examiner | Pourquoi l'emplacement est important |
|---|---|---|
| Derrière un épaulement tourné | Direction des copeaux, approche de l'outil et dégagement à l'épaulement | L'épaulement peut empêcher un copeau en ruban de s'éloigner de la pièce |
| À l'intérieur d'une poche ou d'une rainure | Dégagement d'évacuation, engagement de la fraise et ordre des passes | Les fragments recoupés peuvent endommager le fond ou la paroi latérale |
| À l'intersection d'un trou transversal | Séquence de perçage et accès des copeaux depuis chaque ouverture | La seconde opération peut piéger ou replier les copeaux de la première |
| Sur un diamètre fini | Si les copeaux reviennent à la surface lors d'une passe ultérieure | Un copeau peut rayer un état de surface par ailleurs acceptable |
| À proximité d'un outil ou d'un porte-outil | Dégagement, protection et trajectoire d'évacuation des copeaux | Un enroulement peut devenir un problème de sécurité du procédé, et pas seulement un défaut esthétique |
La répartition peut aussi indiquer si le problème est stable. Si les copeaux s'accumulent dans le même coin de poche sur chaque pièce, la trajectoire peut être prévisible et corrigeable. Si l'emplacement varie avec l'usure de l'outil ou la position dans le lot, vérifiez l'arête de coupe et les paramètres du procédé avant de reconcevoir la pièce. Si le problème n'apparaît qu'après une caractéristique secondaire particulière, revoyez l'ordre des opérations.
Pour les passages qui se croisent, inspectez l'entrée et la sortie après chaque opération. Un copeau peut sembler évacué d'un côté alors qu'il reste coincé plus profondément dans le passage. Ne vous fiez pas à un soufflage d'air final comme seule preuve qu'une cavité complexe est propre ; définissez le niveau de propreté requis et une méthode d'inspection adaptée à la caractéristique.
Ajuster la coupe et l'ordre des opérations
Commencez par une séquence de vérifications à faible risque. Confirmez que l'outil et la plaquette corrects sont installés, inspectez l'arête pour détecter l'usure ou les dommages, et vérifiez que la trajectoire des copeaux n'est pas bloquée par un montage ou une géométrie adjacente. Modifiez ensuite une seule variable du procédé à la fois. Selon l'opération, une géométrie d'outil, un engagement, une direction de passe ou une stratégie de fragmentation des copeaux différents peuvent valoir la peine d'être testés. Maintenez le maintien en position et la méthode d'inspection constants afin que le résultat soit attribuable.
L'ordre des opérations peut avoir plus d'importance que prévu. Si un perçage transversal est réalisé avant l'ouverture d'une poche voisine, l'opération ultérieure peut créer une sortie qui facilite l'évacuation des copeaux—ou elle peut repousser de la matière dans le trou. Inversement, percer après la finition des surfaces environnantes peut laisser des copeaux sur une surface difficile à nettoyer sans dommage. Comparez les options de séquence à l'aide d'un échantillon et inspectez la trajectoire réelle des copeaux, pas seulement la simulation du programme.
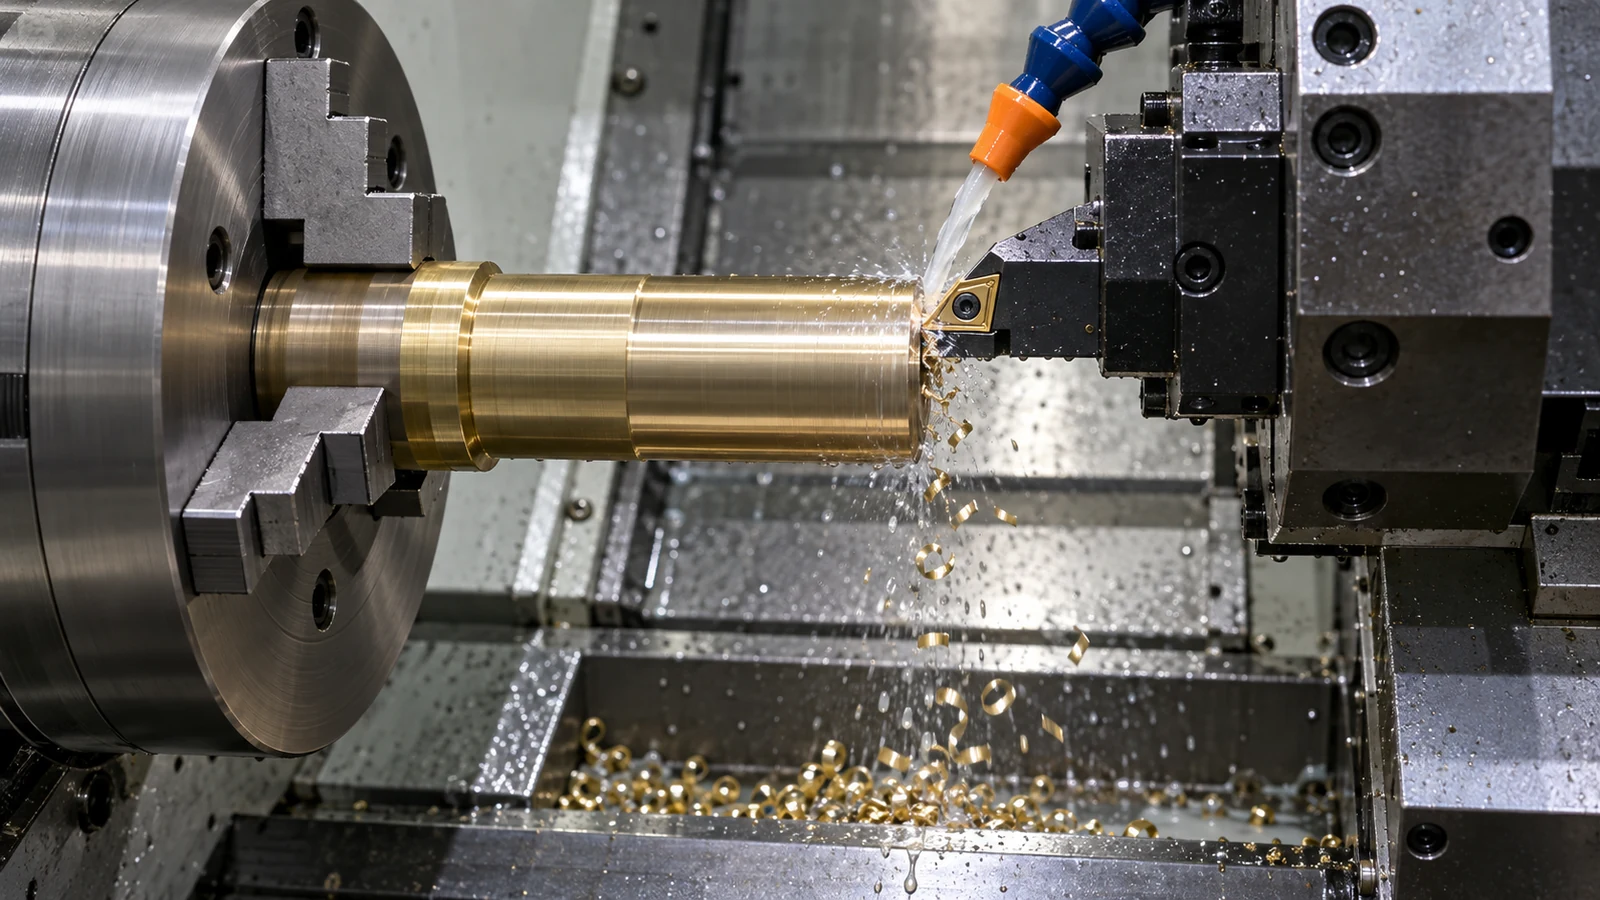
Pour la production, un ajustement de la maîtrise des copeaux doit aussi être vérifié pour la durée de vie de l'outil, la stabilité du cycle et la finition en aval. Un procédé qui produit des copeaux plus courts mais augmente l'usure de l'arête ou modifie une surface critique n'est pas une amélioration. Consignez l'état initial, l'ajustement, le nombre de pièces évaluées et l'effet sur les copeaux comme sur les caractéristiques de la pièce.
Quand le choix de l'alliage compte vraiment
Le choix de l'alliage importe lorsque les exigences fonctionnelles de la pièce laissent place à des alternatives et lorsque le comportement du matériau limite systématiquement le procédé. Différentes nuances de laiton peuvent varier en usinabilité, comportement de formage, exigences de corrosion, conductivité et restrictions sur la teneur en plomb. Le bon choix dépend de la pièce et de ses conditions de service ; la “ meilleure maîtrise des copeaux ” ne peut être considérée indépendamment de ces contraintes.
Avant de changer de nuance, confirmez la spécification requise, l'état métallurgique, les restrictions réglementaires ou clients, ainsi que tout besoin d'assemblage ou de finition. Comparez les désignations exactes des matériaux—pas seulement des appellations générales comme “ laiton de décolletage ”. Les informations sur les matériaux en laiton du site constituent un point de départ pour comprendre la famille de matériaux disponible, tandis que le plan et la spécification d'achat régissent l'exigence réelle.
Si l'alliage est fixé, l'ingénierie des procédés doit se concentrer sur l'outillage, l'accès, l'engagement, l'évacuation et la séquence. Si l'alliage peut être revu, traitez un changement de nuance comme une décision de conception : vérifiez l'impact sur la résistance, l'exposition à la corrosion, la conductivité, le formage et les opérations en aval. Un problème de maîtrise des copeaux ne constitue pas à lui seul une preuve suffisante pour approuver une substitution de matériau.
Questions que se posent acheteurs et ingénieurs
Les copeaux de laiton longs sont-ils toujours le signe d'une mauvaise condition de coupe ?
Pas toujours. Un copeau continu peut être gérable lorsqu'il s'évacue en toute sécurité et n'entre pas en contact avec la pièce ou l'outil. Il devient un problème lorsqu'il s'enroule, se niche dans une forme, bloque l'écoulement ou endommage une surface.
Un atelier doit-il changer de nuance de laiton pour résoudre l'enroulement des copeaux ?
Uniquement après que les exigences de la pièce permettent une substitution et que les preuves du procédé indiquent le comportement du matériau comme contrainte principale. Il faut d'abord écarter l'usure de l'outillage, un mauvais accès, les copeaux piégés et une séquence d'opérations qui empêche l'évacuation.
Le liquide de refroidissement seul peut-il empêcher le recoupage des copeaux ?
Il peut aider dans une zone de coupe accessible, mais il ne peut pas garantir l'évacuation d'une poche borgne ou d'un passage obstrué. Examinez la géométrie, la trajectoire d'outil et les voies de sortie des copeaux ainsi que la direction du liquide de refroidissement.