
Le molybdène peut être usiné avec des procédés conventionnels, mais une recette basée sur l'acier constitue une mauvaise hypothèse de départ. Les contrôles utiles sont la forme et l'état du matériau, l'affûtage de l'arête de coupe, le maintien rigide, l'évacuation des copeaux et un plan de finition qui protège la surface requise. La ductilité du molybdène à température ambiante et sa tendance à s'écailler peuvent rendre les angles, les sections minces et les coupes interrompues moins tolérants que ne le suggère la simple étiquette de “ métal réfractaire ”. Confirmez la nuance exacte et la forme du produit avant de choisir une voie ; les données relatives au molybdène pur ne doivent pas être transposées automatiquement à un alliage de molybdène.
Pour une pièce CNC, traitez le travail comme deux tâches liées : enlever la matière sans initier d'endommagement de l'arête ou de la surface, puis vérifier que la géométrie et la surface finies respectent le plan après la libération de la pièce de son montage.
La forme du brut fixe la première contrainte
“ Molybdène ” peut désigner un matériau commercialement pur ou un alliage, et l'approvisionnement peut se présenter sous forme de barre, de plaque, de tôle ou de forme quasi-nette. Ce ne sont pas des conditions d'usinage interchangeables. Demandez la nuance, la spécification produit, la voie de fabrication, l'état, les dimensions et la certification matière. Le sens du grain ou l'historique de mise en forme peuvent compter pour une caractéristique sollicitée à travers une section mince ou présentant une transition interne vive.
Avant la programmation, inspectez l'ébauche pour vérifier la géométrie réelle et le surépaisseur de nettoyage disponible. Une extrémité coupée à la scie, une surface laminée ou un défaut d'angle préexistant peuvent modifier l'endroit où commence la première coupe stable. La séquence d'usinage ne doit pas forcer une arête mince à supporter une lourde charge d'ébauche simplement parce que le modèle nominal y laisse de la matière. Le matériaux métalliques du site est un point de départ pour comparer les familles de matériaux ; le certificat du fournisseur et le plan régissent le brut spécifique.
Lire les copeaux et les arêtes comme un retour d'information sur le procédé
Les recommandations de l'International Molybdenum Association indiquent que des outils affûtés et des montages rigides et sans jeu sont importants, car une arête émoussée peut arracher plutôt que couper proprement ; les copeaux et la poussière peuvent également abraser les arêtes de coupe. Ce mécanisme fournit un diagnostic pratique : une finition qui se dégrade, un bruit de coupe instable, une arête ébréchée ou une charge qui varie doivent inciter à vérifier l'état de l'outil, le maintien, l'évacuation des copeaux et l'état du matériau avant de considérer un changement de paramètres comme la solution.
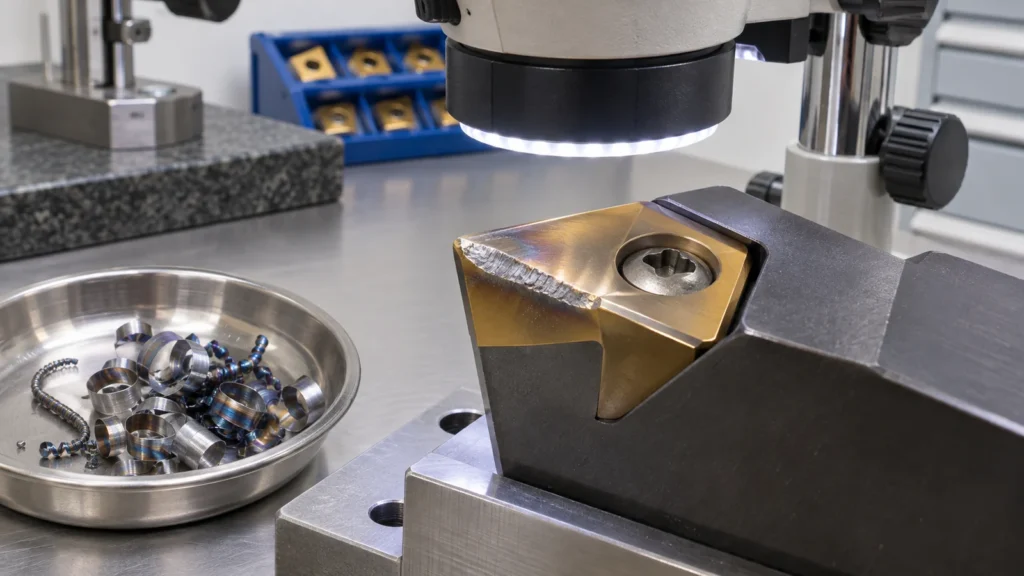
Ne jugez pas un procédé uniquement d'après la couleur des copeaux. Consignez l'outil réel, l'engagement, l'état du brut, la pratique de refroidissement et l'emplacement de la caractéristique avec le défaut observé. Si l'ébréchage des arêtes se concentre aux angles ou à la percée, la cause peut être un engagement interrompu ou un maintien insuffisant plutôt qu'un problème global de vitesse. Maintenez l'enceinte de la machine et la pratique de gestion des copeaux adaptées au matériau et au liquide de refroidissement ; évitez de balayer les fins débris métalliques vers des équipements ou des zones de travail sans rapport.
| Symptôme observé | Question potentielle sur le procédé | Vérification utile |
|---|---|---|
| Éclats sur un bord à un coin | La coupe est-elle interrompue ou la fonction est-elle non supportée ? | Engagement de l'outil, surépaisseur d'usinage et bridage local |
| Surface brute ou arrachée | L'arête de coupe est-elle émoussée ou a-t-elle frotté ? | État de l'arête de l'outil, tendance de charge et préparation de la passe de finition |
| Dimensions qui changent après la libération | L'ébauche a-t-elle été contrainte ou mise sous contrainte pendant la coupe ? | Stratégie de référentiel, séquence de serrage et mesure à l'état libre |
| Usure rapide de l'arête | Les copeaux abrasent-ils l'arête ou sont-ils recoupés ? | Trajectoire des copeaux, évacuation, amenée de liquide de coupe et inspection de l'outil |
Choisir une voie qui protège les caractéristiques fragiles
L'ébauche doit privilégier un support stable et un engagement maîtrisé. Laissez suffisamment de surépaisseur pour produire une coupe de finition continue, mais ne conservez pas une paroi mince qui fléchira ou s'ébréchera lors de l'opération ultérieure. Pour une plaque avec poche, envisagez d'usiner les faces opposées dans un ordre qui maintient la rigidité ; pour une fonction tournée élancée, maintenez la longueur non supportée courte et planifiez où la pièce est supportée à mesure que la géométrie évolue.
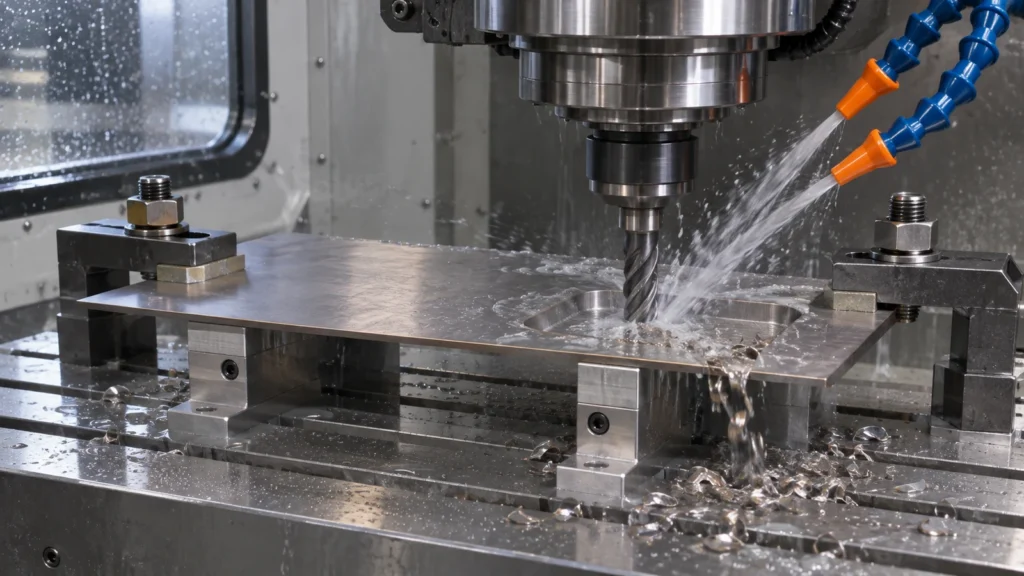
La géométrie de l'outil et les données de coupe doivent être choisies à partir de l'alliage réel, des recommandations du fournisseur d'outils et d'un essai contrôlé de première pièce. Les recommandations publiées offrent un contexte de départ, et non des vitesses et avances garanties pour chaque machine, plaquette, section ou tolérance. Évitez d'apporter plusieurs modifications à la fois : une fenêtre de processus stable dépend de la connaissance du facteur limitant entre la durée de vie de l'arête, l'intégrité de la surface ou le déplacement dimensionnel.
Finir la surface sans masquer les dommages
Séparez la finition dimensionnelle de toute opération abrasive ou de polissage. Si le meulage est utilisé, identifiez quelles faces et quels référentiels doivent rester protégés et définissez l'étape de mesure finale. Une surface brillante ne prouve pas un sous-sol intact, et un raccord visuel peut masquer un éclat ou une déchirure locale à un coin. Pour un composant critique, le propriétaire du plan doit préciser si l'inspection est visuelle, dimensionnelle, basée sur l'état de surface, ou nécessite une autre méthode approuvée.
Le site page de fraisage CNC et page de rectification de précision décrivez les catégories de procédés pertinentes. Elles n'impliquent pas que toutes les formes de molybdène ou méthodes d'inspection spécialisées soient disponibles ; confirmez les exigences relatives aux matériaux et à l'acceptation lors du devis.
Inspecter après la libération de la pièce
Mesurez les dimensions critiques après que la pièce a été libérée du montage et a atteint la condition d'inspection spécifiée. Pour les sections minces, l'enlèvement asymétrique ou les surfaces d'appui de référence étroites, comparez les mesures pendant le serrage avec les résultats à l'état libre lors du développement du procédé. Le plan doit définir la référence de datum et tout contrôle géométrique requis afin que deux inspecteurs ne choisissent pas des montages différents.
Enregistrez l'identification de la chaleur/du lot de matériau, l'état du stock, les révisions d'outils et de gamme lorsque le plan qualité l'exige. Si une indication de type fissure ou un défaut d'ébréchure apparaît, arrêtez et traitez-la selon les critères d'acceptation d'ingénierie ; ne la “ polissez pas ” sans approbation. Le qualité fournit le contexte du système qualité du site, tandis que l'acceptation spécifique à la pièce reste définie sur le plan approuvé et les documents de commande.
Ce qu'il faut indiquer dans la demande de devis
- Nuance exacte de molybdène, forme du produit, condition et exigences relatives au certificat de matériau.
- Bords critiques, sections minces, schéma de datum, zones de finition et étape d'inspection.
- Si la rectification, le polissage ou une restriction spécifique de contrôle du liquide de refroidissement/matériau est requis.
- Quantité, révision et toute documentation de première pièce ou de traçabilité.
Ces détails rendent la discussion sur le procédé concrète. Une demande générique pour une “ pièce usinée en molybdène ” laisse les variables les plus à risque — le stock et la limite d'acceptation — non résolues.