
El molibdeno se puede mecanizar con procesos convencionales, pero partir de una receta pensada para acero es una mala suposición inicial. Los controles útiles son la forma y el estado del material, la agudeza del filo de corte, el apoyo rígido, la evacuación de virutas y un plan de acabado que proteja la superficie requerida. La ductilidad del molibdeno a temperatura ambiente y su tendencia a astillarse pueden hacer que las esquinas, las secciones delgadas y los cortes interrumpidos sean menos tolerantes de lo que sugiere una simple etiqueta de “metal refractario”. Confirme la aleación exacta y la forma del producto antes de seleccionar una ruta; los datos de molibdeno puro no deben transferirse automáticamente a una aleación de molibdeno.
Para una pieza CNC, trate el trabajo como dos tareas vinculadas: eliminar el material sin iniciar daños en el filo o en la superficie, y luego verificar que la geometría y la superficie acabadas cumplan con el plano después de liberar la pieza de su sujeción.
La forma del material en bruto establece la primera restricción
“Molibdeno” puede referirse a material comercialmente puro o a una aleación, y el suministro puede llegar como barra, placa, chapa o forma casi neta. Estas no son condiciones de mecanizado intercambiables. Solicite la aleación, la especificación del producto, la ruta de fabricación, el estado, las dimensiones y la certificación del material. La dirección del grano o el historial de conformado pueden importar para una característica que carga a través de una sección delgada o que tiene una transición interna aguda.
Antes de programar, inspeccione el material en bruto para conocer la geometría real y el margen de limpieza disponible. Un extremo cortado con sierra, una superficie laminada o un defecto de esquina preexistente pueden cambiar dónde comienza el primer corte estable. La secuencia de mecanizado no debe forzar a un borde delgado a soportar una carga pesada de desbaste simplemente porque el modelo nominal deja material allí. El descripción general de materiales metálicos es un punto de partida para comparar familias de materiales; el certificado del proveedor y el plano rigen el material específico.
Lea las virutas y los filos como retroalimentación del proceso
La guía de la industria de la International Molybdenum Association señala que las herramientas afiladas y los montajes rígidos y sin juego son importantes porque un filo desafilado puede desgarrar en lugar de cortar limpiamente; las virutas y el polvo también pueden abrasionar los filos de corte. Ese mecanismo ofrece un diagnóstico práctico: un acabado que se deteriora, un sonido de corte inestable, un filo astillado o una carga cambiante deben llevar a revisar el estado de la herramienta, el apoyo, la evacuación de virutas y el estado del material antes de tratar un cambio de parámetros como la solución.
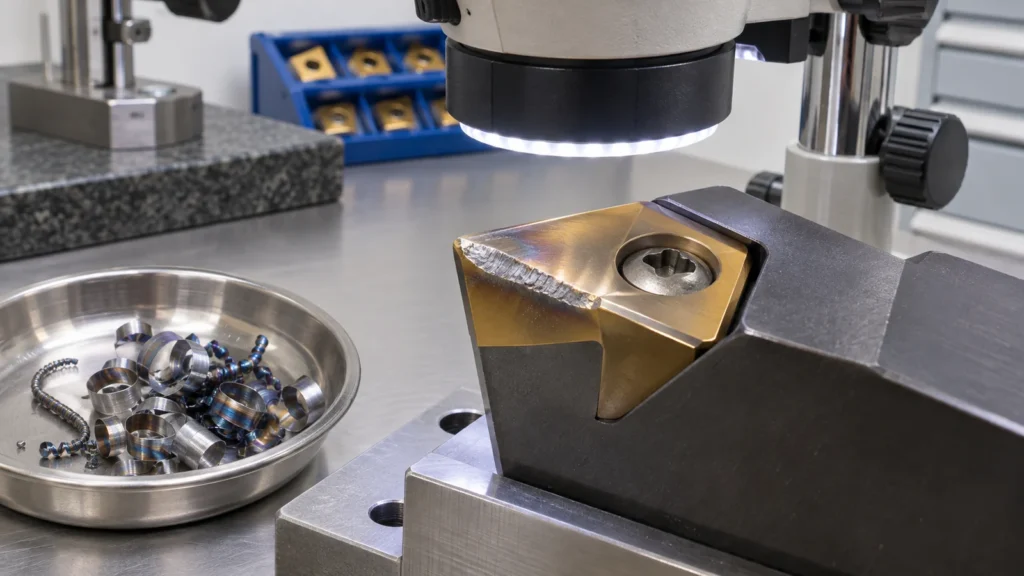
No juzgue un proceso solo por el color de la viruta. Registre la herramienta real, el compromiso de corte, el estado del material en bruto, la práctica de refrigerante y la ubicación de la característica junto con el defecto observado. Si el astillado del filo se agrupa en las esquinas o en la salida de la pieza, la causa puede ser un corte interrumpido o un apoyo insuficiente en lugar de un problema global de velocidad. Mantenga el recinto de la máquina y la práctica de gestión de virutas adecuados al material y al refrigerante; evite barrer residuos metálicos finos hacia equipos o áreas de trabajo no relacionados.
| Síntoma observado | Posible pregunta de proceso | Verificación útil |
|---|---|---|
| Astillado en una esquina | ¿Está interrumpido el corte o la característica no tiene soporte? | Compromiso de la herramienta, sobreespesor de material y fijación local |
| Superficie rugosa o desgarrada | ¿Se ha desafilado o ha rozado el filo de corte? | Estado del filo de la herramienta, tendencia de carga y configuración del pase de acabado |
| Dimensiones cambiantes después de la liberación | ¿Estaba la pieza en bruto restringida o tensionada durante el corte? | Estrategia de referencias, secuencia de sujeción y medición en estado libre |
| Desgaste rápido del filo | ¿Están las virutas abrasionando el filo o recortando? | Trayectoria de virutas, evacuación, suministro de refrigerante e inspección de la herramienta |
Elija una ruta que proteja las características frágiles
El desbaste debe priorizar un soporte estable y un compromiso manejable. Deje suficiente sobreespesor para producir un corte de acabado continuo, pero no conserve una pared delgada que se flexione o se astille en la operación posterior. Para una placa con cavidades, considere mecanizar las caras opuestas en una secuencia que mantenga la rigidez; para una característica torneada esbelta, mantenga corta la longitud sin soporte y planifique dónde se soporta la pieza a medida que cambia la geometría.
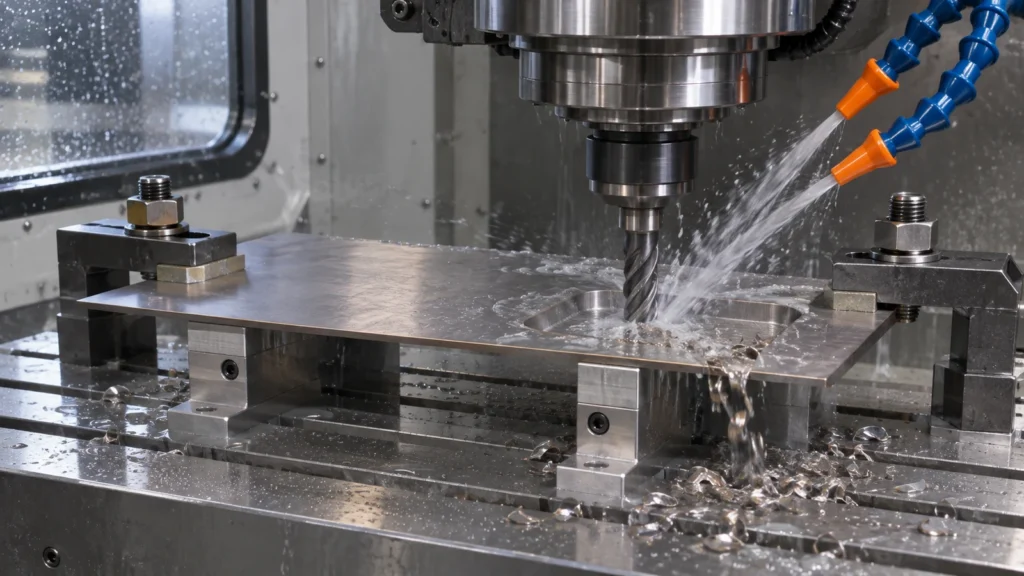
La geometría de la herramienta y los datos de corte deben seleccionarse a partir de la aleación real, las recomendaciones del proveedor de la herramienta y una prueba controlada de la primera pieza. Las guías publicadas ofrecen un contexto inicial, no velocidades y avances garantizados para cada máquina, inserto, sección o tolerancia. Evite hacer varios cambios a la vez: una ventana de proceso estable depende de saber si la vida del filo, la integridad superficial o el movimiento dimensional es el factor limitante.
Acabe la superficie sin ocultar daños
Separe el acabado dimensional de cualquier operación abrasiva o de pulido. Si se utiliza rectificado, identifique qué caras y referencias deben permanecer protegidas y defina la etapa de medición final. Una superficie brillante no es prueba de un subsuelo sin daños, y una mezcla visual puede ocultar un astillado o desgarro local en una esquina. Para un componente crítico, el propietario del plano debe indicar si la inspección es visual, dimensional, basada en el acabado superficial o si requiere otro método aprobado.
El sitio página de fresado CNC y página de rectificado de precisión describa las categorías de procesos relevantes. No implican que todas las formas de molibdeno o métodos de inspección especializados estén disponibles; confirme los requisitos de material y aceptación durante la cotización.
Inspeccione después de liberar la pieza
Mida las dimensiones críticas después de que la pieza se haya liberado del dispositivo de sujeción y se haya permitido que alcance la condición de inspección especificada. Para secciones delgadas, remoción asimétrica o superficies de referencia estrechas, compare las mediciones mientras está sujetada con los resultados en estado libre durante el desarrollo del proceso. El plano debe definir la referencia de datum y cualquier control geométrico requerido para que dos inspectores no elijan configuraciones diferentes.
Registre la identificación de calor/lote del material, la condición del stock, las revisiones de herramientas y de ruta cuando lo requiera el plan de calidad. Si aparece una indicación similar a una grieta o una característica astillada, deténgase y dispóngala según los criterios de aceptación de ingeniería; no la “pula” sin aprobación. El página de calidad proporciona el contexto del sistema de calidad del sitio, mientras que la aceptación específica de la pieza permanece en el plano aprobado y en los documentos del pedido.
Qué incluir en la RFQ
- Grado exacto de molibdeno, forma del producto, condición y requisitos de certificado de material.
- Bordes críticos, secciones delgadas, esquema de datum, zonas de acabado y etapa de inspección.
- Si se requiere rectificado, pulido o una restricción específica de refrigerante/control de material.
- Cantidad, revisión y cualquier documentación de primera pieza o de trazabilidad.
Estos detalles hacen concreta la discusión del proceso. Una solicitud genérica de una “pieza mecanizada de molibdeno” deja sin resolver las variables de mayor riesgo: el stock y el límite de aceptación.