
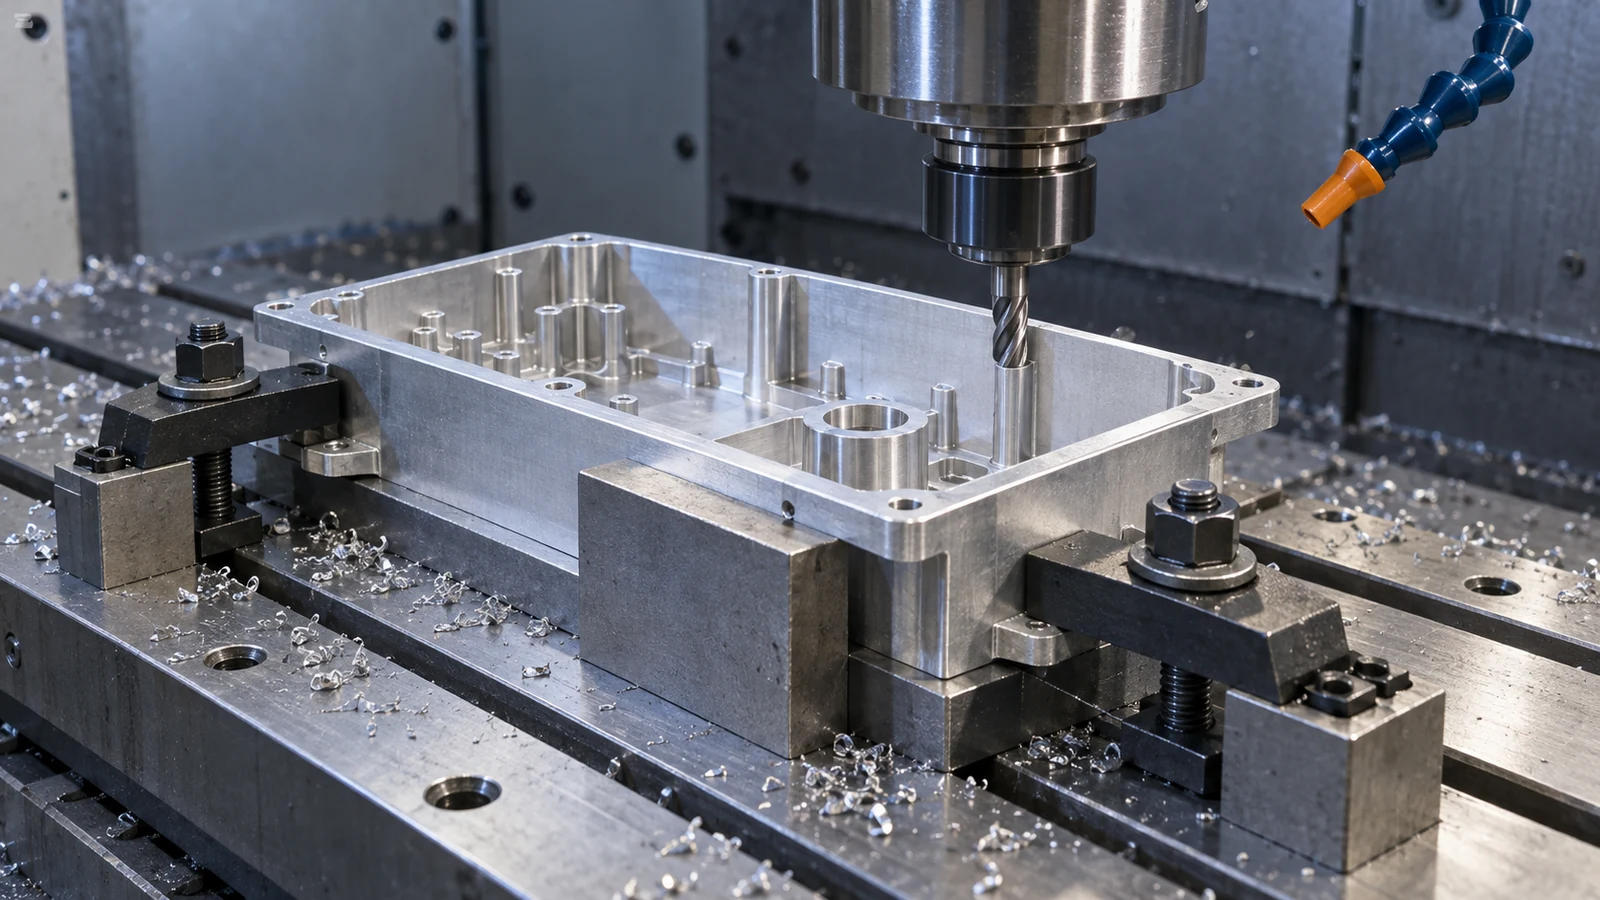
Una pared delgada puede medir correctamente mientras está sujeta y aun así dejar la pieza combada, cónica o fuera de posición al salir de la máquina. El corte puede ser preciso en relación con una pieza distorsionada. Antes de cambiar una pasada de acabado, conviene separar tres causas posibles: flexión inducida por la sujeción, deflexión por la fuerza de corte y movimiento por tensiones residuales tras el desbaste. Cada una exige una respuesta diferente.
Esta guía se centra en la sujeción para fresado de paredes delgadas: dónde ubicar y apoyar un elemento flexible, cómo secuenciar el desbaste sin sacrificar el acceso y cuándo inspeccionar la pieza en su estado libre. Es una decisión más acotada que la guía completa Proceso de fresado CNC, que abarca la ruta completa desde la planificación de elementos hasta la inspección.
El resultado en estado libre es el resultado real
Imagine una carcasa de aluminio sujeta contra la cara sólida de un dispositivo de fijación. El borde superior se fresa a la dimensión del plano. Una sonda en máquina o un calibre arroja un resultado aceptable, pero la carcasa se separa del localizador cuando se abren las sujeciones. La discrepancia no demuestra que la fresa se haya desplazado a una coordenada incorrecta. Puede indicar que el dispositivo de fijación cambió la forma que se estaba cortando.
Por lo tanto, la primera pregunta no es “¿Con qué fuerza debemos sujetar?”, sino “¿Qué geometría nos pide controlar el plano y en qué estado la ensamblará o inspeccionará el cliente?”. Algunas piezas están funcionalmente restringidas dentro de un ensamblaje; otras deben cumplir sus dimensiones libremente apoyadas. Esa distinción debe figurar en el plano y en el acuerdo de inspección. Un dispositivo de fijación debe ubicar la pieza de forma predecible, no redefinir silenciosamente su condición de aceptación.
La altura de la pared por sí sola no basta para predecir el riesgo. El espesor, la luz no soportada, el temple del material, la geometría de la cavidad, la condición del material en bruto y la dirección del corte de acabado modifican todos la rigidez. Una regla universal única de espesor de pared ocultaría estas variables. La decisión útil de sujeción comienza con el elemento real y la dirección en la que puede moverse.
Trace la trayectoria de las fuerzas antes de elegir las sujeciones
Esboce el contacto de la fresa, la dirección de la fuerza de corte, la probable dirección de flexión y las superficies que la resisten. Una brida sobre un borde delicado puede sujetar la pieza en bruto con seguridad y, aun así, preflexionar el elemento acabado. Un localizador sobre una superficie de fundición sin mecanizar puede permitir que toda la pieza se desplace. Una almohadilla de contacto grande puede repartir la carga, pero también puede atrapar virutas o puentear una superficie que no es realmente plana.
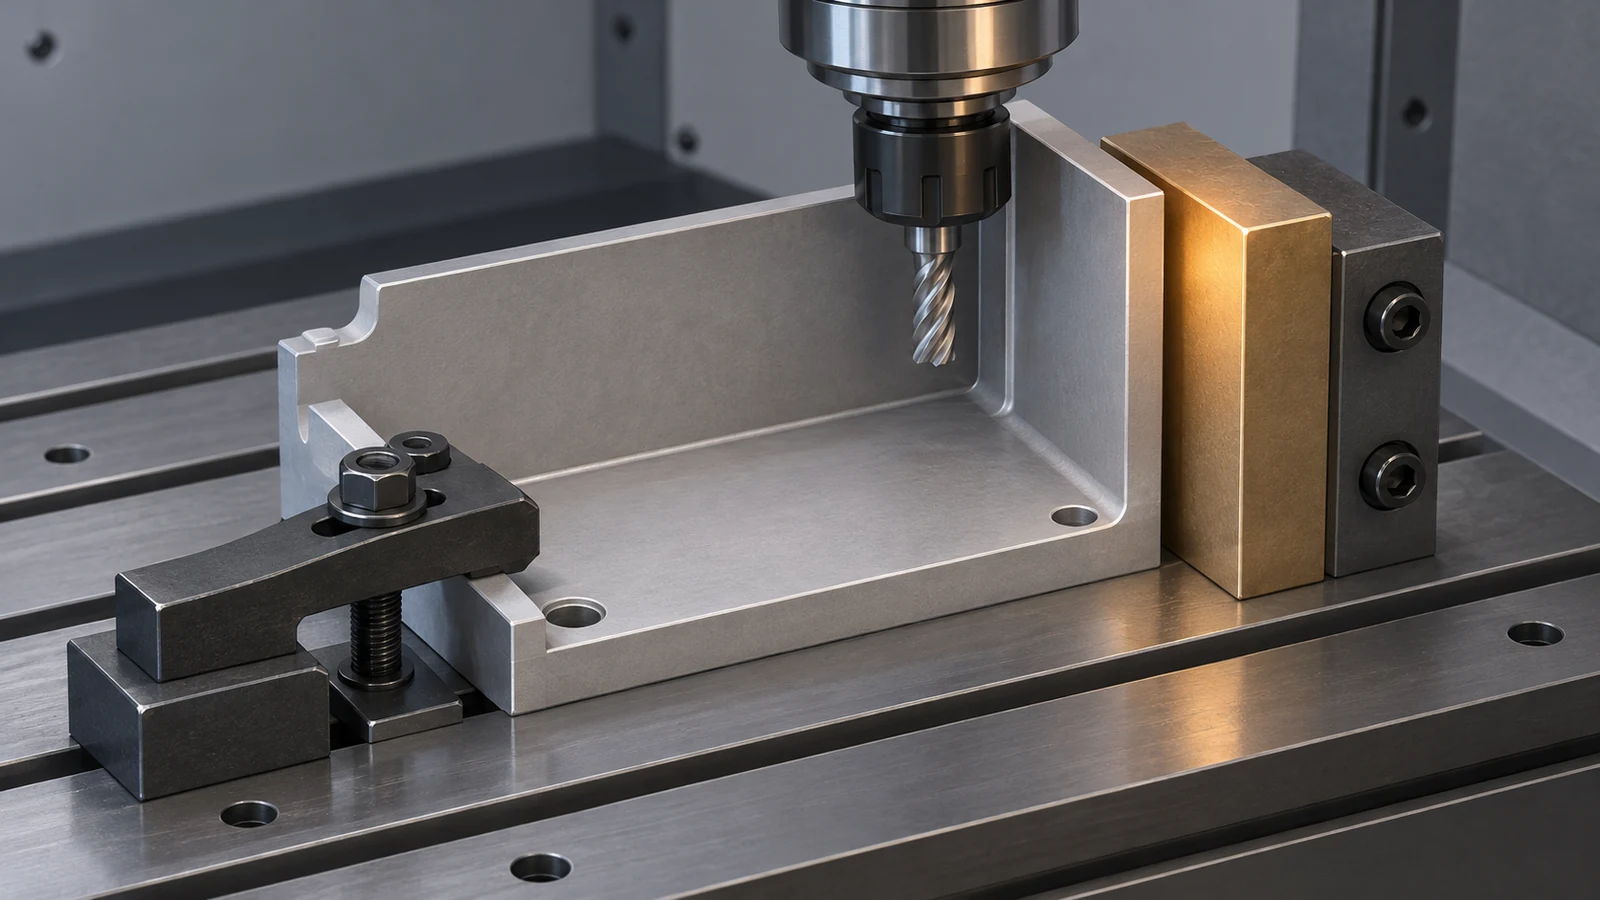
Localice a partir de superficies estables y funcionalmente significativas siempre que sea posible. Apoye directamente detrás de la región que se está cortando cuando la geometría lo permita; de lo contrario, acorte el tramo sin apoyo. Aplique la fuerza de sujeción en una región rígida de la pieza en bruto o en una lengüeta temporal de material, en lugar de hacerlo en la propia pared delgada. El apoyo y la sujeción están relacionados pero no son idénticos: el apoyo resiste el desplazamiento por corte, mientras que la sujeción retiene la localización. Aumentar la fuerza de sujeción no sustituye a una superficie de reacción ausente.
Para una carcasa con varias paredes flexibles, el utillaje puede necesitar estrategias de contacto diferentes a medida que desaparece material. Un apoyo que funciona durante el desbaste podría obstruir una trayectoria de herramienta final o restringir falsamente la pared durante la medición. Planifique su retirada o reubicación como parte de la ruta, y registre qué operación utiliza qué apoyo.
Apoye la pared sin ocultar la trayectoria de la herramienta
Las mordazas blandas pueden distribuir el contacto sobre un perfil personalizado; las almohadillas locales pueden apoyar una nervadura; un marco sacrificable puede mantener rígida una cavidad abierta; y una lengüeta temporal puede dar al utillaje un lugar donde agarrar. Ninguna es intrínsecamente mejor. La elección depende de si el apoyo puede hacerse repetible, mantenerse limpio, retirarse sin daños y ser librado por la fresa y el portaherramientas.
| Riesgo observado | Posible respuesta de sujeción de la pieza | Comprobar antes de comprometerse |
|---|---|---|
| La pared se comba bajo la carga de sujeción | Mueva la brida al material rígido; use un contacto más ancho y conformado | ¿Vuelve la pared a su posición tras liberar? |
| La pared vibra durante una pasada de acabado | Acorte el tramo sin apoyo o añada un apoyo de respaldo local | ¿El apoyo bloquea la trayectoria de la herramienta o deja marcas? |
| La pieza se desplaza entre montajes | Revisar la ubicación y retención del datum, no solo la fuerza de sujeción | ¿Son estables y están libres de virutas las caras de localización? |
| La pieza cambia de forma solo después de la eliminación en bruto | Revisar el equilibrio del material, la liberación intermedia y el margen de acabado | ¿Es el esfuerzo residual una causa más probable que la sujeción? |
Una placa de vacío puede adaptarse a una cara amplia y accesible, pero no ofrece una respuesta universal para una carcasa pequeña con cargas de corte en las paredes laterales. Los rellenos y soportes temporales requieren un plan documentado de retirada y limpieza. Estas son opciones de proceso, no promesas sobre el equipo o los materiales disponibles para cada pedido. Para elementos de pared delgada, pedir al equipo de mecanizado que explique cómo se relacionan el soporte y la inspección final en estado libre.
Mantenga la rigidez hasta que haya cumplido su función
La sujeción no puede rescatar una secuencia que elimina todo el soporte útil demasiado pronto. Desbastar las regiones menos críticas mientras la pieza en bruto aún es rígida, dejar un margen de acabado planificado y evitar crear la pared más delgada antes de completar los cortes de mayor fuerza. Cuando sea práctico, alternar la eliminación de material alrededor de una pieza simétrica en lugar de dejar un lado muy tensionado mientras se acaba el otro.
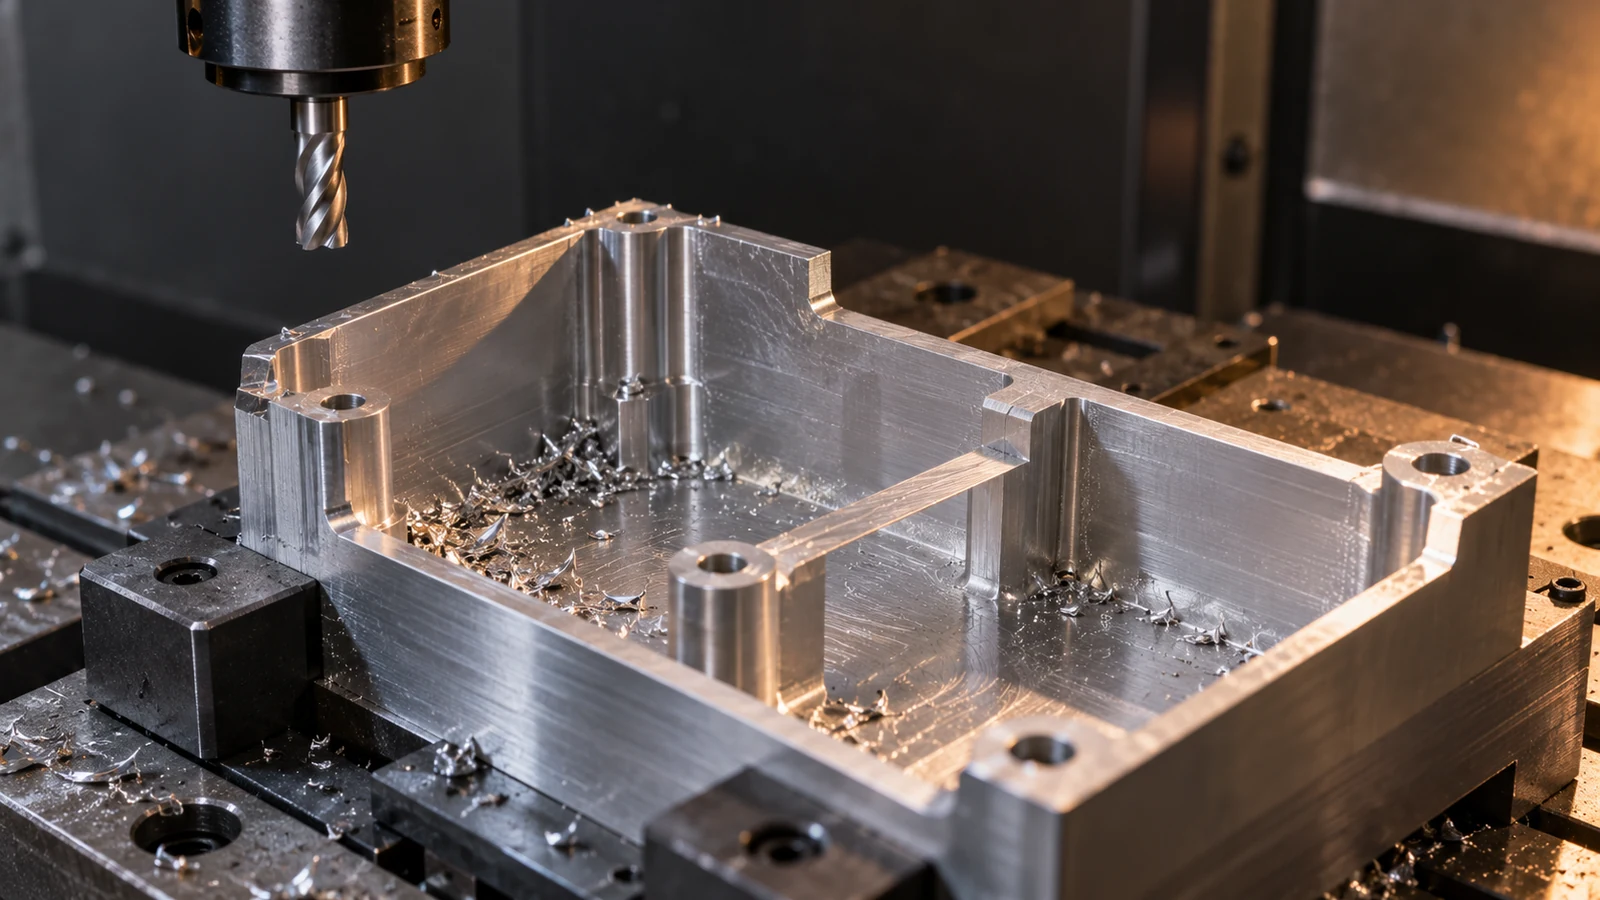
Una ruta deliberada puede tener un primer montaje para crear datums fiables, desbaste con el material temporal intacto, una liberación intermedia o un nuevo amarre para revelar el movimiento, y un acabado de baja fuerza después de que la pieza se haya estabilizado. Esta no es una receta universal de cuatro pasos: la secuencia correcta depende del material, la forma de la pieza, las tolerancias, el acceso y la cantidad de producción. La clave es indicar por qué cada montaje preserva o elimina el soporte.
Las paredes delgadas también hacen que importe el compromiso de la herramienta. Una pasada de acabado ligera aún puede desviar la pared si la fresa la aleja de un soporte. Las herramientas más largas y el compromiso agresivo en las esquinas pueden añadir vibración. Una revisión del proceso debe considerar la dirección de la fresa, el material restante, la evacuación de virutas y la superficie a inspeccionar, no solo el avance y la velocidad nominales. Una discusión general sobre planificación de procesos de mecanizado CNC proporciona el contexto más amplio; aquí la prioridad es mantener una trayectoria de fuerza significativa hasta que se establezca la forma final.
Un mapa de diagnóstico para tres fallos diferentes
Si la pieza está mal solo después de soltar el amarre, sospechar de una forma impuesta por el utillaje o de un movimiento liberado por el mecanizado. Si la pared muestra chatter o variación de tamaño mientras aún está sujeta, examinar la rigidez dinámica, la colocación del soporte, el estado de la herramienta y el compromiso. Si varias regiones se mueven gradualmente tras una eliminación de material intensa, incluso con una sujeción suave, investigar el estado del material y el esfuerzo residual. Un cambio en una variable debería tener un efecto previsto; de lo contrario, es prueba y error disfrazado de control de proceso.
- Registrar el resultado con la pieza sujeta. Medir la misma característica mientras está retenida y documentar el esquema de localización.
- Soltar y volver a medir. Utilice una condición de apoyo en estado libre acordada. Anote la dirección y la magnitud del movimiento en lugar de escribir solo “deformado”.”
- Vuelva a asentar sin cortar. Si la pieza vuelve a la lectura anterior, es probable que el utillaje esté imponiendo forma. Si no lo hace, examine la eliminación de material y la transferencia de datum.
- Cambie una causa a la vez. Compare la ubicación de la sujeción, la ubicación del apoyo o la secuencia en un ensayo controlado; no los cambie todos y luego afirme cuál resolvió el problema.
Este es un marco de resolución de problemas, no un sustituto de un plan de medición validado. Un elemento delgado que se mueve con la presión de la mano o la temperatura necesita un método de inspección y una incertidumbre adecuados a ese comportamiento.
Inspeccione la pieza en la condición que importa
Una medición con sujeción es útil para el monitoreo del proceso, pero puede no representar la pieza entregada. Defina si el requisito se aplica en estado libre, bajo una restricción especificada o después del ensamblaje. Establezca dónde se apoya la pieza, cómo está orientada y si el desbarbado, el tratamiento superficial y el enfriamiento están completos antes de la inspección final. Estas condiciones pueden determinar si dos inspectores competentes obtienen la misma respuesta.
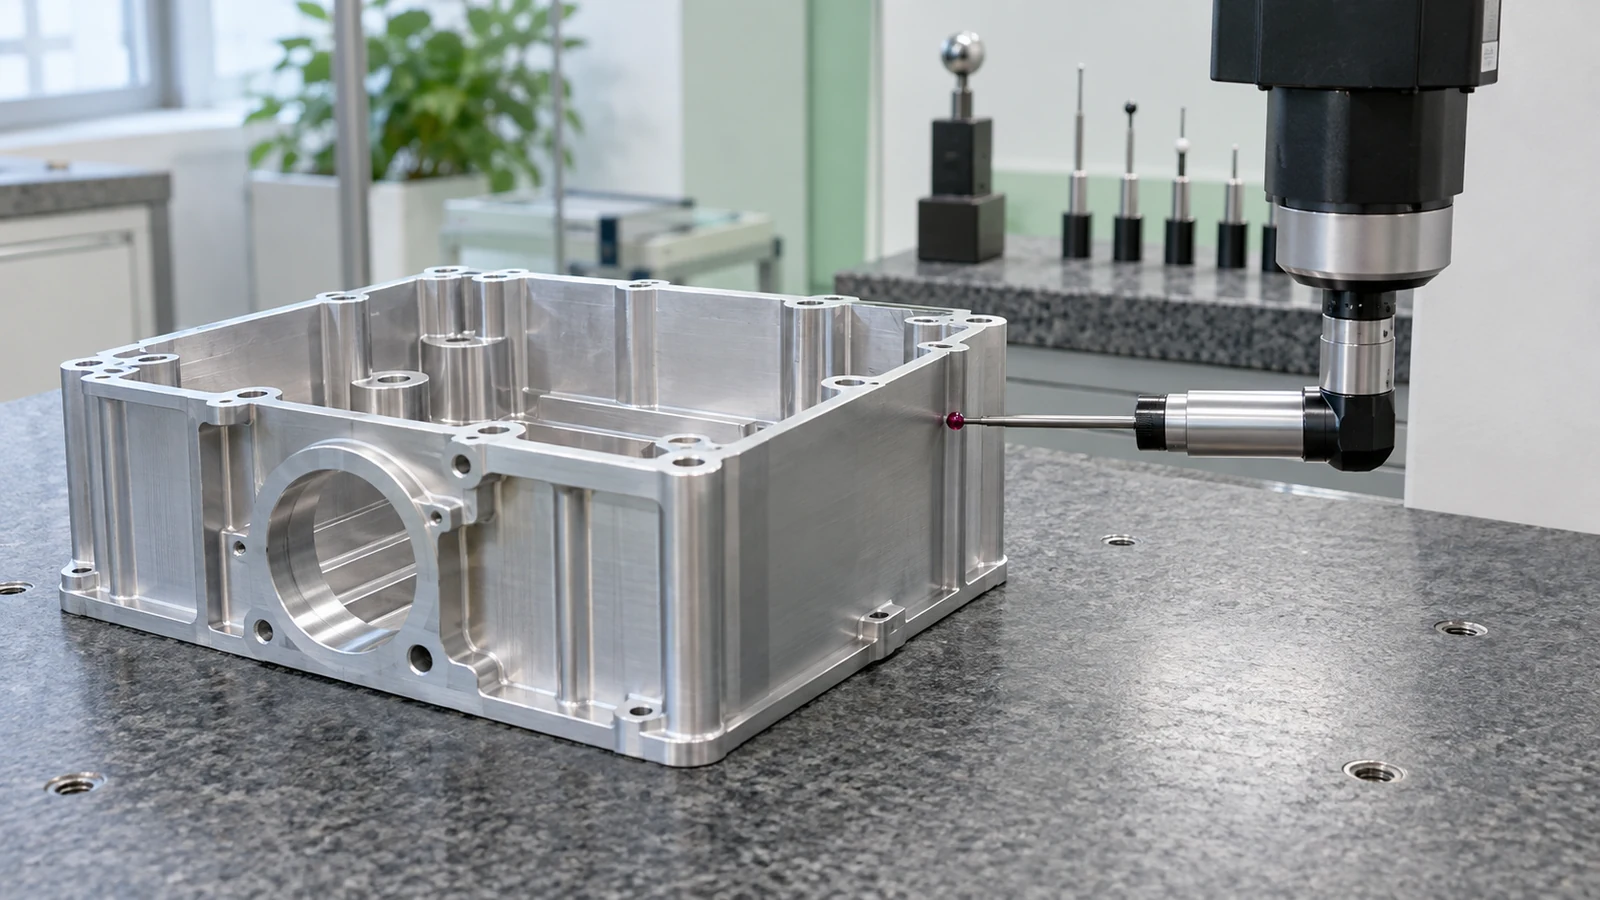
Elija puntos de inspección que revelen el modo de deformación probable: a lo largo de una pared en lugar de solo en su punto medio, a través de una cara de sellado en lugar de solo en una esquina, o entre elementos relacionados con el datum después de liberar el utillaje. El enfoque más amplio de calidad es relevante al hablar de inspección documentada, pero aún debe acordarse un informe, una máquina o una tolerancia individuales para el pedido específico.
Cuando la pieza no cumpla, informe tanto las observaciones con sujeción como en estado libre. Esa evidencia emparejada es más accionable que una fotografía de un borde rechazado o un único número fuera de tolerancia.
Qué enviar con una solicitud de cotización (RFQ) de paredes delgadas
Envíe el modelo y el plano controlado juntos. Marque las caras funcionales, los datums de ensamblaje, las paredes críticas, las superficies cosméticas y cualquier superficie que pueda usarse para sujeción temporal. Indique la calidad del material y la condición del stock si es fija, la cantidad objetivo, los tratamientos posteriores al mecanizado y qué dimensiones se evalúan en estado libre. Si un marco de montaje o una pieza de acoplamiento restringe el componente en servicio, incluya esa interfaz y su dirección de carga.
Solicite al proveedor que señale los elementos que necesitan material sacrificable, un datum alternativo o una restricción de inspección documentada. No convierta el plano en una prescripción de utillaje a menos que la función exija un método particular. La mejor solicitud es una propuesta de proceso revisable vinculada al riesgo real de falla de la pieza.
Preguntas frecuentes sobre sujeción de paredes delgadas
¿Una sujeción más ligera siempre previene la distorsión?
No. Una retención demasiado escasa puede permitir que la pieza se desplace durante el corte. El objetivo es una retención adecuada con contacto y apoyo colocados donde la pieza pueda soportar la carga sin doblarse.
¿Puede el proveedor verificar la pared mientras permanece en el dispositivo de sujeción?
Sí, para una comprobación en proceso. Que esa lectura demuestre conformidad depende del estado de inspección requerido en el plano. Un requisito en estado libre necesita una medición adecuada de la pieza liberada.
¿Es la vibración siempre un problema del dispositivo de sujeción?
No. Pueden estar implicados el alcance de la herramienta, el estado del cortador, el compromiso de corte, el material restante y la dinámica de la máquina. Un dispositivo de sujeción puede contribuir al dejar un tramo largo sin soporte, pero el síntoma debe diagnosticarse en lugar de atribuirse a una sola causa.
¿Deben ajustarse las dimensiones de pared delgada para garantizar el ensamblaje?
Solo cuando un límite más estricto controla la función relevante y se define una condición de inspección adecuada. De lo contrario, puede aumentar el retrabajo sin abordar la interfaz real o el modo de deformación.