
Dans le paysage manufacturier moderne, la demande de précision extrême et la capacité de travailler avec des matériaux ultra-durs ont poussé le fraisage et le tournage traditionnels à leurs limites. C'est ici que les composants usinés par EDM deviennent indispensables. Que vous développiez des boîtiers aérospatiaux complexes ou des instruments médicaux minutieux, comprendre les nuances de l'usinage par électroérosion (EDM) est essentiel pour atteindre des tolérances que les outils conventionnels ne peuvent tout simplement pas atteindre. Chez jucheng, nous sommes spécialisés dans le rapprochement entre la conception théorique et des pièces usinées par EDM tangibles et hautes performances.
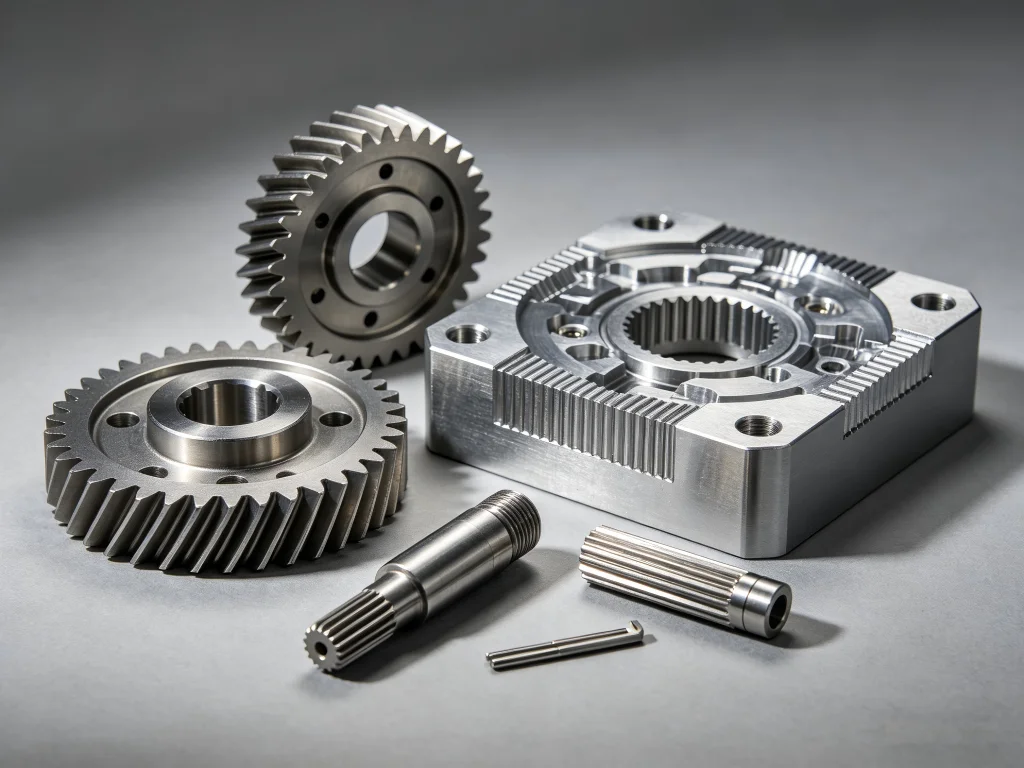
Comprendre l'essentiel : qu'est-ce que l'EDM dans la fabrication ?
Pour saisir la valeur de ces pièces, il faut d'abord se demander : qu'est-ce que l'EDM dans la fabrication ? Contrairement à l'usinage traditionnel qui repose sur le contact physique et les forces de coupe, le procédé de fabrication par EDM est une méthode non traditionnelle qui utilise des étincelles électriques pour éroder la matière. Ce procédé thermique permet de créer des formes autrement impossibles à produire.
La signification ou la définition de la machine EDM désigne un procédé contrôlé d'enlèvement de métal où une étincelle électrique est utilisée pour couper la pièce. Le processus se déroule dans un fluide diélectrique, qui agit à la fois comme isolant et comme conducteur à différents stades. Lorsque la distance entre l'électrode (l'outil) et la pièce est suffisamment petite, l'intensité électrique franchit la barrière du fluide diélectrique, créant une étincelle. Cette étincelle génère une chaleur intense, faisant fondre et vaporisant une infime quantité de matière.
La fonction d'une machine EDM est centrée sur cette production répétitive d'étincelles — des milliers de fois par seconde. Comme aucune force mécanique n'est exercée sur la pièce, les composants usinés par machine à fil EDM peuvent être incroyablement fins et délicats sans risque de déformation. Cela rend le procédé idéal pour les géométries fragiles et les matériaux à haute dureté, tels que le titane, l'acier trempé et l'inconel.
La mécanique du procédé de fabrication par EDM
Le parcours technique de la création de composants usinés par EDM comporte plusieurs phases critiques :
Conception de l'électrode ou sélection du fil : Selon que vous utilisez l'EDM par enfonçage ou l'EDM à fil, l“” outil » doit être préparé. En EDM par enfonçage, une électrode en graphite ou en cuivre est façonnée au négatif de la cavité souhaitée. En EDM à fil, un fil fin en laiton ou zingué est utilisé.
Environnement immergé : La pièce est immergée dans un fluide diélectrique. Pour les procédés de découpe au fil, l'eau déminéralisée est la norme, tandis que les procédés par enfonçage utilisent souvent des huiles spécialisées.
L'entrefer : La machine maintient un “ entrefer ” précis entre l'outil et la pièce. Si l'entrefer est trop large, aucune étincelle ne se produit ; s'il est trop étroit, un court-circuit survient.
Érosion de la matière et rinçage : À mesure que les étincelles érodent le métal, le fluide diélectrique évacue les “ copeaux ” (particules métalliques microscopiques) afin de garantir un trajet propre pour l'étincelle suivante.
Comparaison des piliers : EDM à fil vs EDM par enfonçage
Lors de l'approvisionnement en composants usinés par EDM, il est essentiel de comprendre quelle variante de la technologie correspond aux exigences de votre projet. Chez jucheng, nous utilisons une gamme d'équipements haut de gamme pour répondre à divers besoins d'ingénierie.
| Caractéristique | EDM à fil (WEDM) | Électroérosion par enfonçage (EDM RAM) | Électroérosion par perçage |
|---|---|---|---|
| Outillage d'âme | Fil fin en déplacement (laiton/cuivre) | Électrode usinée en graphite ou en cuivre | Électrode tubulaire |
| Idéal pour | Trous traversants, formes 2D complexes, rayons serrés | Cavités borgnes, filetages internes, moules | Trous de départ profonds et de petit diamètre |
| Finition de surface | Extrêmement lisse, aspect miroir possible | Varie selon les réglages d'énergie d'étincelle | Fonctionnel, nécessite généralement une finition |
| Dureté du matériau | Indépendant de la dureté ; fonctionne sur tous les conducteurs | Excellent pour les aciers à outils trempés | Idéal pour les alliages trempés |
Exemples clés d'usinage par EDM dans diverses industries
La polyvalence des composants usinés par EDM est mieux illustrée par des applications concrètes. Les discussions sur les forums d'ingénierie comme Reddit mettent souvent en avant comment l'EDM sauve des projets où le fraisage CNC a échoué en raison de la casse d'outils dans les métaux durs.
- Systèmes de propulsion aérospatiale: Les aubes de turbine haute pression nécessitent souvent des trous de refroidissement et des rainures complexes que seuls les composants usinés par électroérosion à fil peuvent fournir avec la résistance thermique nécessaire.
- Fabrication de dispositifs médicaux: Les agrafes chirurgicales et les implants orthopédiques nécessitent des matériaux biocompatibles comme le titane. L'EDM permet d'obtenir la finition sans bavures requise pour la sécurité chirurgicale.
- Fabrication de moules d'injection: C'est peut-être l'utilisation la plus classique. La création de cavités profondes à angles vifs dans des moules en acier trempé est le rôle principal des composants usinés par électroérosion à enfonçage. .
- Composants satellites: L'allègement des pièces sans sacrifier l'intégrité structurelle aboutit souvent à des sections à parois minces qui s'effondreraient sous la pression d'une fraise.
Comme le notent souvent les experts de jucheng, le principal avantage dans ces exemples d'usinage par EDM est l'absence de contraintes résiduelles. Étant donné que l'outil ne touche jamais la pièce, la structure cristalline du métal reste stable, ce qui empêche toute déformation une fois le processus d'usinage terminé.
Facteurs de sélection critiques pour les pièces usinées par EDM
Lorsque vous recherchez un partenaire pour produire vos composants usinés par EDM, plusieurs facteurs déterminent la réussite du produit final. Il ne s'agit pas seulement de disposer de la machine ; il s'agit de la maîtrise du processus.
1. Précision et tolérances
L'usinage CNC standard peut avoir du mal à maintenir systématiquement des tolérances plus serrées que +/- 0,005 mm. Cependant, les composants de machines EDM haut de gamme peuvent être produits avec des tolérances aussi serrées que +/- 0,002 mm. Si votre conception exige ce niveau de précision, vérifiez que votre fournisseur utilise des équipements de marques EDM premium, telles que Sodick, Fanuc ou AgieCharmilles, reconnues pour leur stabilité thermique et leur technologie à moteur linéaire.
2. Intégrité de surface et couche refondue
Un point de discussion courant parmi les ingénieurs qualité est la “ couche refondue ” ou “ couche blanche ”. Il s'agit de la petite quantité de matière fondue qui se resolidifie à la surface de la pièce. Des fournisseurs de premier rang comme jucheng optimisent le processus de fabrication par EDM en utilisant plusieurs “ passes d'ébauche ” avec des réglages de moindre énergie afin de minimiser cette couche, garantissant ainsi que la résistance à la fatigue de la pièce n'est pas compromise.
3. Conductivité du matériau
Bien que l'EDM soit légendaire pour la découpe de matériaux durs, le matériau doit être électriquement conducteur. Si la plupart des métaux conviennent, certains composites ou céramiques peuvent nécessiter des techniques spécialisées ou ne pas convenir à ce processus spécifique.
4. Délais et rentabilité
L'EDM est généralement plus lent que le fraisage. Par conséquent, il est souvent utilisé comme processus secondaire ou pour des caractéristiques spécifiques. Un partenaire compétent vous conseillera sur l“” usinage hybride » — fraiser la majeure partie du matériau et n'utiliser l'EDM que pour les caractéristiques de haute précision ou complexes afin de réduire vos coûts.
Installation et maintenance des composants de machine EDM
Pour ceux qui exploitent leurs propres installations ou souhaitent comprendre le cycle de vie de leurs pièces, la maintenance est primordiale. Les composants internes de la machine EDM, tels que les contacts d'alimentation électrique, les filtres et les résines, doivent être gérés avec le plus grand soin.
- Systèmes de filtration: Le fluide diélectrique doit être maintenu à l'état pur. Des filtres obstrués entraînent un rinçage médiocre, ce qui provoque des “ arcs ” et peut endommager un composant usiné par EDM .
- Résine de déionisation (DI): En EDM à fil, la conductivité de l'eau doit être contrôlée avec précision. La surveillance de la résine DI garantit que l'étincelle reste stable et prévisible.
- Mise sous tension du fil: Pour les composants de machine d'EDM à fil , la tension du fil détermine la rectitude de la coupe. L'étalonnage régulier des poulies de mise sous tension est une tâche non négociable.
Chez jucheng, nous maintenons un programme rigoureux de maintenance préventive. Nous croyons que la qualité de nos pièces usinées par EDM est le reflet direct de la santé de nos machines.
FAQ : Tout ce que vous devez savoir sur l'EDM
Quels matériaux peuvent être utilisés pour les composants usinés par EDM ?
Pratiquement tout matériau conducteur peut être usiné, y compris le carbure de tungstène, les aciers à outils trempés, l'inconel, le titane et même certaines céramiques conductrices. La dureté du matériau n'affecte pas significativement la vitesse de coupe.
Pourquoi l'EDM est-elle plus coûteuse que le fraisage traditionnel ?
Les principaux facteurs de coût sont la vitesse d'enlèvement de matière plus lente et le coût des consommables comme les électrodes en graphite de haute pureté ou le fil de laiton spécialisé. Cependant, pour les géométries complexes, l'EDM est souvent la seule méthode viable et donc la plus rentable.
L'EDM peut-elle produire un fini miroir ?
Oui. En utilisant des réglages d'alimentation avancés et plusieurs passes de finition, les pièces usinées par EDM peuvent atteindre une rugosité de surface (Ra) aussi faible que 0,1 µm, ce qui élimine souvent le besoin de polissage manuel.
Quelle est la différence entre une marque de machine EDM et ses performances ?
Bien que de nombreuses machines se ressemblent, les meilleures marques comme celles utilisées chez jucheng offrent un meilleur contrôle de l'alimentation. Cela permet une coupe plus rapide avec moins d'usure des électrodes, ce qui se traduit directement par de meilleurs prix pour le client.
Existe-t-il une limite de taille pour les composants usinés par EDM ?
La limite est généralement définie par la taille du bac de travail. La plupart des travaux EDM de haute précision se concentrent sur des pièces de petite à moyenne taille, bien que des machines EDM à grande échelle existent pour des applications industrielles spécialisées.
L'EDM modifie-t-elle les propriétés du métal ?
Comme il s'agit d'un processus thermique, il existe une très fine zone affectée thermiquement (ZAT). Cependant, avec des réglages appropriés et des passes de finition, cet effet est négligeable pour presque toutes les applications d'ingénierie.
Pourquoi choisir jucheng pour vos composants usinés par EDM ?
Choisir un partenaire de fabrication est une décision qui impacte toute votre chaîne d'approvisionnement. Chez jucheng, nous ne fournissons pas seulement un service ; nous fournissons une solution d'ingénierie. Notre expertise dans les pièces usinées par EDM est soutenue par des années de recherche et un engagement envers les dernières avancées technologiques.
Avantage technologique : Nous utilisons une technologie de marque de machines EDM de pointe dotée d'un enfilage automatique du fil et de contrôleurs avancés à “ logique floue ” pour prévenir la rupture du fil et garantir une constance de production 24/7. Cela nous permet d'offrir des délais compétitifs, même pour les composants de machines d'électroérosion à fil les plus complexes.
Assurance qualité : Notre installation est certifiée ISO, et chaque pièce subit une inspection rigoureuse. Nous utilisons des MMT (machines à mesurer tridimensionnelles) et des comparateurs optiques pour vérifier que chaque dimension de vos composants usinés par EDM répond à vos spécifications exactes.
Diversité des matériaux : Des alliages de qualité aérospatiale à l'acier inoxydable de qualité médicale, notre équipe comprend comment les différents matériaux réagissent au procédé de fabrication par EDM. Nous optimisons nos réglages d'étincelle pour chaque alliage spécifique afin de garantir une intégrité de surface maximale.
Ingénierie collaborative : Nous travaillons souvent avec les clients dès la phase de conception. En comprenant ce qu'est l'EDM dans la fabrication, nos ingénieurs peuvent suggérer de légères modifications de conception qui réduisent considérablement le temps d'usinage et les coûts sans sacrifier la fonctionnalité.
Si votre projet exige les plus hauts niveaux de précision, des géométries complexes ou l'usinage de matériaux ultra-durs, jucheng est votre choix de premier ordre. Nous transformons les conceptions “ inusinables ” en réalité.
Prêt à élever votre production ?
Ne laissez pas les limitations de conception freiner votre innovation. Contactez les experts de jucheng dès aujourd'hui pour discuter de votre prochain projet. Que vous ayez besoin d'un seul prototype ou d'une production en grande série de composants usinés par EDM, nous avons l'expertise nécessaire pour livrer la perfection.
Visitez-nous : https://www.jccncmachining.com/
Vivez la précision. Vivez jucheng.