
В современном производственном ландшафте спрос на предельную точность и способность работать со сверхтвердыми материалами довел традиционное фрезерование и точение до их пределов. Именно здесь компоненты, обработанные на электроэрозионном станке, становятся незаменимыми. Разрабатываете ли вы сложные аэрокосмические корпуса или замысловатые медицинские инструменты, понимание нюансов электроэрозионной обработки (EDM) жизненно важно для достижения допусков, которых обычные инструменты просто не могут обеспечить. В компании jucheng мы специализируемся на преодолении разрыва между теоретическим проектированием и осязаемыми высокопроизводительными деталями, обработанными на электроэрозионном станке.
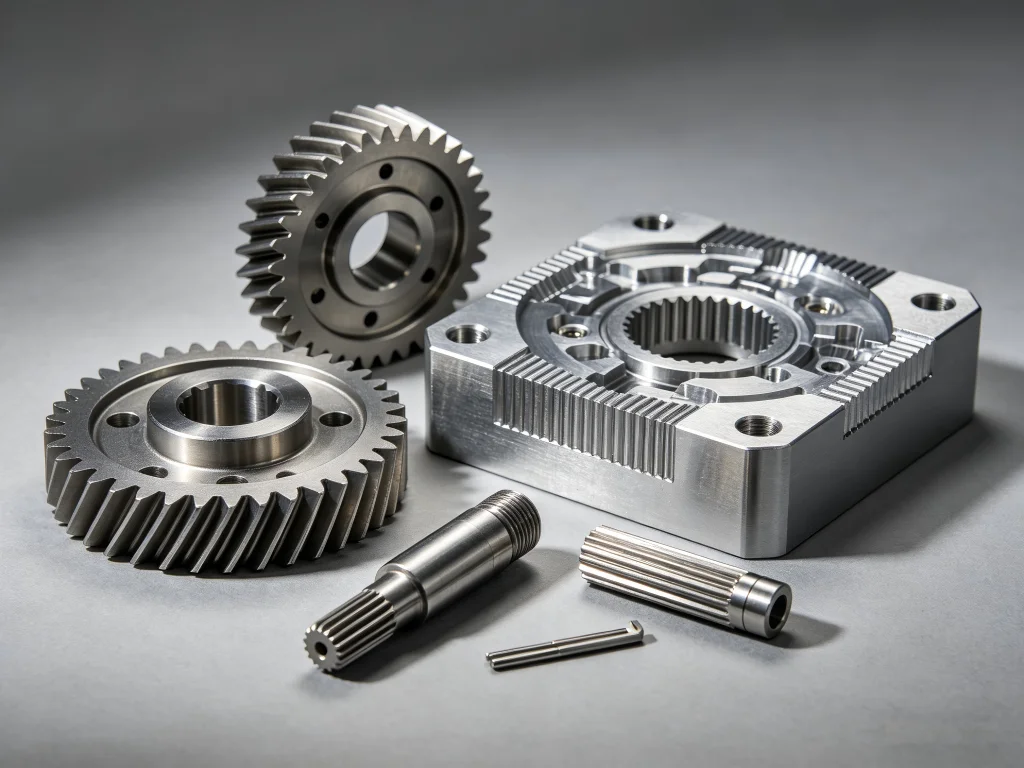
Понимание сути: что такое EDM в производстве?
Чтобы понять ценность этих деталей, сначала нужно ответить на вопрос: что такое EDM в производстве? В отличие от традиционной механической обработки, которая полагается на физический контакт и силы резания, процесс электроэрозионной обработки — это нетрадиционный метод, использующий электрические разряды для эрозии материала. Этот термический процесс позволяет создавать формы, которые иначе невозможно изготовить.
Определение или значение EDM-станка относится к контролируемому процессу удаления металла, при котором электрическая искра используется для резки заготовки. Процесс происходит в диэлектрической жидкости, которая на разных этапах действует как изолятор и как проводник. Когда расстояние между электродом (инструментом) и заготовкой достаточно мало, электрическая напряженность преодолевает барьер диэлектрической жидкости, создавая искру. Эта искра генерирует интенсивное тепло, плавя и испаряя крошечное количество материала.
Функция EDM-станка сосредоточена вокруг этого повторяющегося искрообразования — тысячи раз в секунду. Поскольку на деталь не оказывается механическое усилие, компоненты, обработанные на проволочно-вырезном электроэрозионном станке, могут быть невероятно тонкими и хрупкими без риска деформации. Это делает процесс идеальным для хрупких геометрий и материалов с высокой твердостью, таких как титан, закаленная сталь и инконель.
Механика процесса электроэрозионной обработки
Технический путь создания компонентов, обработанных на электроэрозионном станке, включает несколько критических этапов:
Проектирование электрода или выбор проволоки: в зависимости от того, используете ли вы прошивную EDM или проволочную EDM, необходимо подготовить “инструмент”. В прошивной EDM графитовый или медный электрод формируется по негативу желаемой полости. В проволочной EDM используется тонкая латунная или оцинкованная проволока.
Погруженная среда: заготовка погружается в диэлектрическую жидкость. Для проволочных процессов стандартом является деионизированная вода, тогда как прошивные процессы часто используют специальные масла.
Искровой зазор: станок поддерживает точный “искровой зазор” между инструментом и деталью. Если зазор слишком велик, искра не возникает; если слишком мал, происходит короткое замыкание.
Эрозия материала и промывка: по мере того как искры разрушают металл, диэлектрическая жидкость смывает “шлам” (микроскопические частицы металла), чтобы обеспечить чистый путь для следующей искры.
Сравнение основ: проволочная EDM против прошивной EDM
При закупке компонентов, обработанных на электроэрозионном станке, важно понимать, какой вариант технологии соответствует требованиям вашего проекта. В компании jucheng мы используем ряд высококлассного оборудования для удовлетворения разнообразных инженерных потребностей.
| Элемент | Проволочная EDM (WEDM) | Прошивная электроэрозионная обработка (RAM EDM) | Электроэрозионное сверление отверстий |
|---|---|---|---|
| Основная оснастка | Тонкая подвижная проволока (латунь/медь) | Обработанный графитовый или медный электрод | Трубчатый электрод |
| Лучше всего подходит для | Сквозные отверстия, сложные 2D-формы, малые радиусы | Глухие полости, внутренние резьбы, пресс-формы | Глубокие стартовые отверстия малого диаметра |
| Качество поверхности | Возможна чрезвычайно гладкая, зеркальная поверхность | Зависит от настроек энергии разряда | Функциональная, обычно требует финишной обработки |
| Твердость материала | Не зависит от твёрдости; работает на всех проводниках | Отлично подходит для закалённых инструментальных сталей | Идеально для закалённых сплавов |
Ключевые примеры электроэрозионной обработки в различных отраслях
Универсальность компонентов, обработанных электроэрозионным способом, лучше всего иллюстрируется реальными применениями. Обсуждения на инженерных форумах, таких как Reddit, часто подчеркивают, как EDM спасает проекты, где фрезерование с ЧПУ не удалось из-за поломки инструмента в твердых металлах.
- Аэрокосмические двигательные системы: Лопатки турбин высокого давления часто требуют сложных охлаждающих отверстий и пазов, которые могут обеспечить только компоненты, обработанные на проволочно-вырезном электроэрозионном станке, с необходимой термостойкостью.
- Производство медицинских изделий: Хирургические скобы и ортопедические имплантаты требуют биосовместимых материалов, таких как титан. EDM позволяет получить отделку без заусенцев, необходимую для хирургической безопасности.
- Изготовление пресс-форм для литья под давлением: Это, пожалуй, самое классическое применение. Создание глубоких полостей с острыми углами в закаленных стальных формах — основная роль компонентов, обработанных на прошивочном электроэрозионном станке. .
- Спутниковые компоненты: Облегчение деталей без ущерба для структурной целостности часто приводит к тонкостенным сечениям, которые разрушились бы под давлением фрезы.
Как часто отмечают эксперты jucheng, главное преимущество в этих примерах электроэрозионной обработки — отсутствие остаточных напряжений. Поскольку инструмент никогда не касается детали, кристаллическая структура металла остается стабильной, предотвращая деформацию после завершения процесса обработки.
Критические факторы выбора для деталей, обработанных EDM
Когда вы ищете партнера для производства ваших компонентов, обработанных электроэрозионным способом, успех конечного продукта определяют несколько факторов. Дело не только в наличии станка; дело в мастерстве владения процессом.
1. Точность и допуски
Стандартная обработка на ЧПУ может с трудом стабильно выдерживать допуски точнее +/- 0,005 мм. Однако высококлассные компоненты, обработанные на электроэрозионном станке, можно производить с допусками до +/- 0,002 мм. Если ваш проект требует такого уровня точности, убедитесь, что ваш поставщик использует оборудование премиальных брендов EDM, таких как Sodick, Fanuc или AgieCharmilles, которые известны своей термической стабильностью и технологией линейных двигателей.
2. Целостность поверхности и переплавленный слой
Общей темой обсуждений среди инженеров по качеству является “переплавленный слой” или “белый слой”. Это небольшое количество расплавленного материала, который повторно затвердевает на поверхности детали. Поставщики высшего уровня, такие как jucheng, оптимизируют процесс электроэрозионного производства, используя несколько “финишных проходов” с более низкими настройками энергии для минимизации этого слоя, гарантируя, что усталостная прочность детали не будет снижена.
3. Электропроводность материала
Хотя EDM славится способностью резать твердые материалы, материал должен быть электропроводным. Хотя большинство металлов подходят, некоторые композиты или керамика могут требовать специализированных методов или могут быть непригодны для этого конкретного процесса.
4. Сроки выполнения и экономическая эффективность
EDM обычно медленнее фрезерования. Поэтому его часто используют как вторичный процесс или для特定ных элементов. Опытный партнер подскажет вам “гибридную обработку” — фрезерование основной массы материала и использование EDM только для высокоточных или сложных элементов, чтобы снизить ваши затраты.
Установка и обслуживание компонентов станка EDM
Для тех, кто эксплуатирует собственные производства или хочет понимать жизненный цикл своих деталей, техническое обслуживание имеет первостепенное значение. Внутренние компоненты станка EDM, такие как контакты подачи питания, фильтры и смолы, должны обслуживаться с предельной тщательностью.
- Системы фильтрации: Диэлектрическая жидкость должна поддерживаться в идеальной чистоте. Засоренные фильтры приводят к плохой промывке, что вызывает “дуговой разряд” и может испортить деталь, обработанную на EDM. .
- Смола деионизации (DI): В проволочно-вырезном EDM проводимость воды должна точно контролироваться. Мониторинг DI-смолы обеспечивает стабильность и предсказуемость разряда.
- Натяжение проволоки: Для компонентов проволочно-вырезного станка EDM натяжение проволоки определяет прямолинейность реза. Регулярная калибровка натяжных роликов — обязательная задача.
В jucheng мы соблюдаем строгий график профилактического обслуживания. Мы считаем, что качество наших деталей, обработанных на EDM, является прямым отражением состояния нашего оборудования.
FAQ: Все, что нужно знать об EDM
Какие материалы можно использовать для компонентов, обрабатываемых на EDM?
Практически любой токопроводящий материал может быть обработан, включая карбид вольфрама, закалённые инструментальные стали, инконель, титан и даже некоторые токопроводящие керамики. Твёрдость материала существенно не влияет на скорость резания.
Почему электроэрозионная обработка дороже традиционного фрезерования?
Основными факторами стоимости являются более низкая скорость съёма материала и стоимость расходных материалов, таких как графитовые электроды высокой чистоты или специализированная латунная проволока. Однако для сложных геометрий EDM часто является единственным жизнеспособным и, следовательно, наиболее экономически эффективным методом.
Может ли EDM обеспечить зеркальную поверхность?
Да. Благодаря использованию современных настроек источника питания и нескольких чистовых проходов детали, обработанные EDM, могут достигать шероховатости поверхности (Ra) до 0,1 мкм, что часто исключает необходимость ручной полировки.
В чём разница между брендом станка EDM и его производительностью?
Хотя многие станки выглядят похоже, ведущие бренды, подобные тем, что используются в jucheng, обеспечивают лучший контроль источника питания. Это позволяет быстрее резать с меньшим износом электрода, что напрямую выражается в более выгодных ценах для заказчика.
Существует ли ограничение по размеру для компонентов, обработанных EDM?
Ограничение обычно определяется размером рабочей ванны. Большинство высокоточных работ EDM сосредоточено на деталях малого и среднего размера, хотя крупногабаритные станки EDM существуют для специализированных промышленных применений.
Изменяет ли EDM свойства металла?
Поскольку это термический процесс, образуется очень тонкая зона термического влияния (HAZ). Однако при правильных настройках и чистовых проходах этот эффект незначителен практически для всех инженерных применений.
Почему стоит выбрать jucheng для ваших компонентов, обработанных EDM?
Выбор производственного партнёра — это решение, влияющее на всю вашу цепочку поставок. В jucheng мы не просто предоставляем услугу; мы предоставляем инженерное решение. Наш опыт в области деталей, обработанных EDM, подкреплён многолетними исследованиями и приверженностью новейшим технологическим достижениям.
Технологическое преимущество: Мы используем передовую технологию бренда станков EDM с автоматической заправкой проволоки и современными контроллерами “нечёткой логики” для предотвращения обрыва проволоки и обеспечения стабильности производства 24/7. Это позволяет нам предлагать конкурентоспособные сроки изготовления даже для самых сложных компонентов на проволочно-вырезных станках EDM.
Обеспечение качества: Наше предприятие сертифицировано по ISO, и каждая деталь проходит тщательный контроль. Мы используем КИМ (координатно-измерительные машины) и оптические компараторы, чтобы убедиться, что каждый размер ваших компонентов, обработанных на электроэрозионном станке, соответствует вашим точным спецификациям.
Разнообразие материалов: От сплавов аэрокосмического класса до нержавеющей стали медицинского класса — наша команда понимает, как различные материалы реагируют на процесс электроэрозионной обработки. Мы оптимизируем настройки искры для каждого конкретного сплава, чтобы обеспечить максимальную целостность поверхности.
Совместное проектирование: Мы часто работаем с клиентами на этапе проектирования. Понимая, что такое EDM в производстве, наши инженеры могут предложить незначительные корректировки конструкции, которые могут существенно сократить время обработки и затраты без ущерба для функциональности.
Если ваш проект требует высочайшего уровня точности, сложных геометрий или обработки сверхтвердых материалов, jucheng — ваш лучший выбор. Мы воплощаем в реальность “необрабатываемые” конструкции.
Готовы вывести ваше производство на новый уровень?
Не позволяйте ограничениям конструкции сдерживать ваши инновации. Свяжитесь с экспертами компании jucheng сегодня, чтобы обсудить ваш следующий проект. Нужен ли вам единичный прототип или крупносерийное производство компоненты, обработанные электроэрозионным методом, — у нас есть опыт, чтобы обеспечить совершенство.
Посетите нас: https://www.jccncmachining.com/
Почувствуйте точность. Почувствуйте jucheng.