
O alinhamento dos furos da carcaça da bomba deve ser especificado a partir do arranjo do eixo e dos rolamentos que a carcaça deve suportar, e não a partir da face externa que for mais fácil de medir. O desenho precisa mostrar como os assentos de rolamento, os furos de vedação, as faces de encosto e as características relacionadas ao impelidor se relacionam com um eixo funcional, e se a aceitação se aplica a uma carcaça solta ou a uma condição montada. Um furo pode atender ao seu limite de diâmetro e ainda assim ficar fora do eixo ou em ângulo incorreto. Defina primeiro a relação e, em seguida, escolha uma sequência de usinagem e inspeção capaz de verificá-la.
Acompanhe o conjunto rotativo através da carcaça
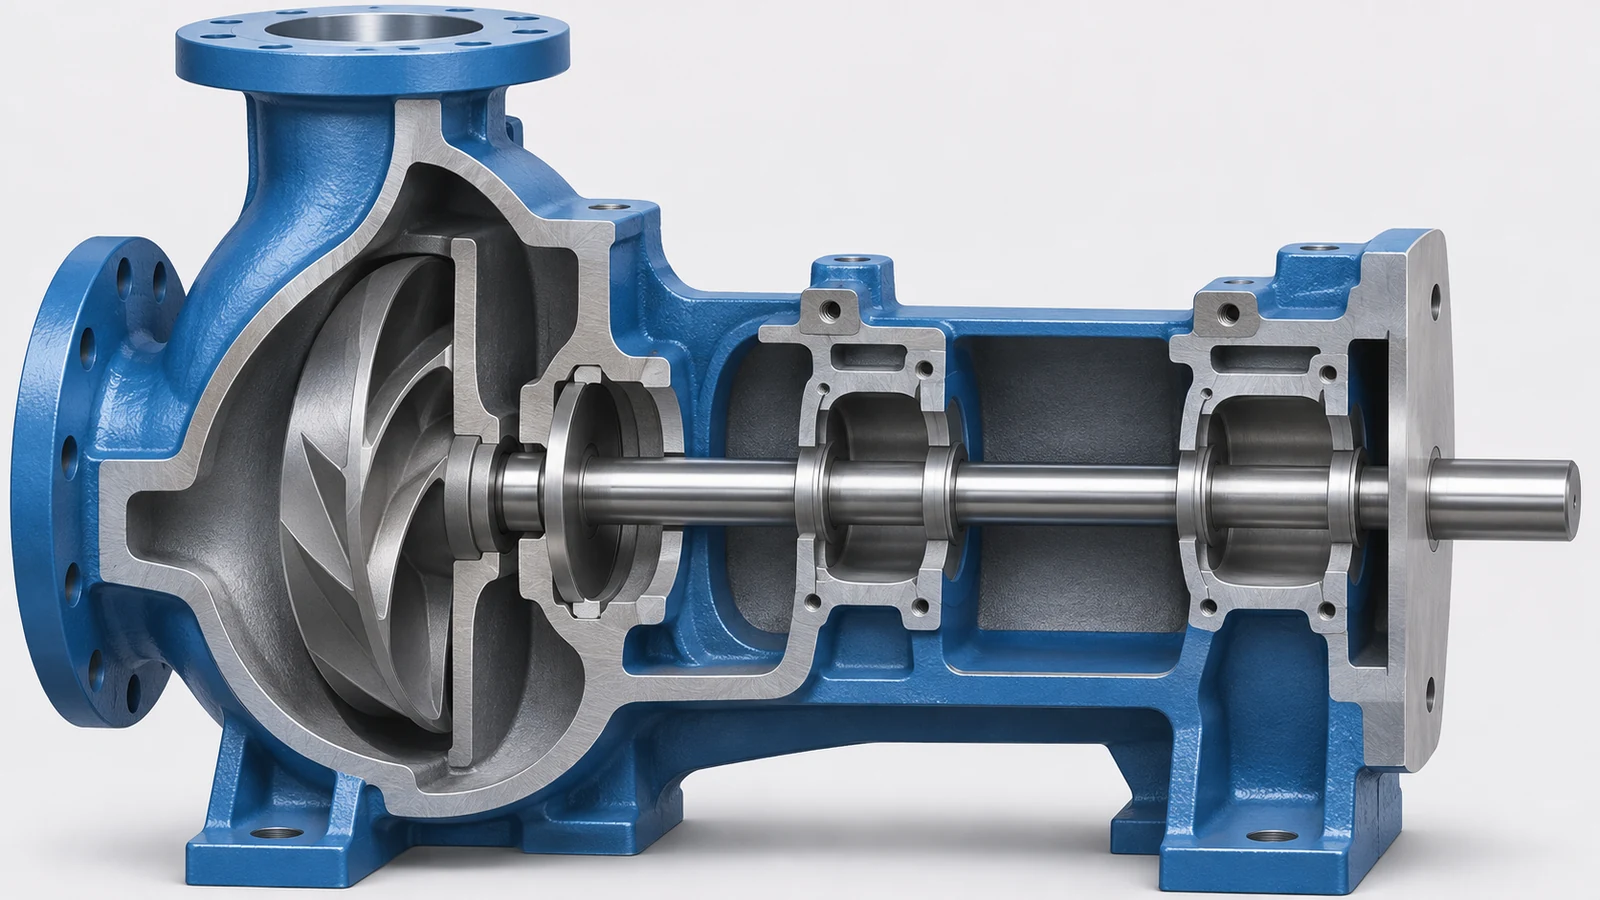
Comece pela cadeia mecânica: eixo, rolamentos, vedações, registros da carcaça e a interface do impelidor. Identifique quais furos da carcaça suportam o eixo, quais faces localizam componentes de rolamento ou vedação e quais características controlam a posição axial. O impelidor é montado no eixo, portanto sua posição de trabalho depende de toda a cadeia, e não de uma dimensão isolada de cavidade.
Separe o alinhamento radial do posicionamento axial. Um furo de rolamento pode estabelecer o eixo de rotação, enquanto um ombro ou face de tampa controla a pilha ao longo desse eixo. Um assento de vedação pode precisar de ambas as relações. Evite uma nota ampla que implique que todos os furos, rebaixos e cavidades compartilham o mesmo controle.
Construa datums em torno do eixo do eixo suportado
Use características de datum que representem a carcaça instalada. Uma superfície de montagem ou junta de separação pode estabelecer a orientação; um assento de rolamento pode estabelecer o eixo; um padrão de parafusos ou pino pode definir o posicionamento angular e a posição de montagem. Selecione a referência primária a partir da interface da máquina, não de uma parede cosmética ou superfície de fundição não usinada, a menos que essa superfície realmente localize a peça.
Para múltiplos assentos de rolamento, defina relações de coaxialidade ou de eixo para que possam ser interpretadas e medidas na condição especificada. Se o projeto usar um cartucho, camisa ou inserto substituível, esclareça se o datum se aplica ao assento da carcaça, ao inserto instalado ou ao eixo final do rolamento. O ajuste e a montagem podem mover ou distorcer a característica suportada, portanto a base de inspeção é importante.
O site Usinagem de impelidor de 5 eixos a página cobre interfaces de componentes relacionadas; este artigo é limitado à geometria da carcaça e à sua definição de inspeção.
Usine assentos relacionados em uma sequência controlada
Planeje como a peça é localizada antes do início do corte. Desbaste, alívio de tensões, usinagem de acabamento e remoção da peça podem alterar a forma de uma fundição ou carcaça fina. O acabamento de furos relacionados em uma única montagem pode preservar sua relação; se uma transferência for necessária, o método de localização deve restabelecer os mesmos datums funcionais. Um plano prático de alinhamento de furos de carcaça de bomba preserva essas relações funcionais através da montagem escolhida e as confirma após qualquer operação que possa liberar tensões de fundição.
A fixação faz parte da definição do processo. Uma carcaça pode defletir contra um apoio irregular ou quando apertada em alguns pontos. Se ela retornar após a liberação, as dimensões tomadas enquanto fixada podem não prever o estado livre ou instalado. Identifique a condição que importa e use um dispositivo de inspeção que a reproduza sem impor força não intencional.
A acessibilidade de usinagem também afeta o sequenciamento. Um assento de rolamento profundo, um rebaixo para vedação e uma cavidade de rotor podem exigir diferentes acessos de ferramenta ou orientações. O objetivo não é forçar cada recurso em uma única configuração, mas evitar a deriva de datum onde o eixo funcional é transferido entre operações.
Meça mais do que o diâmetro do furo
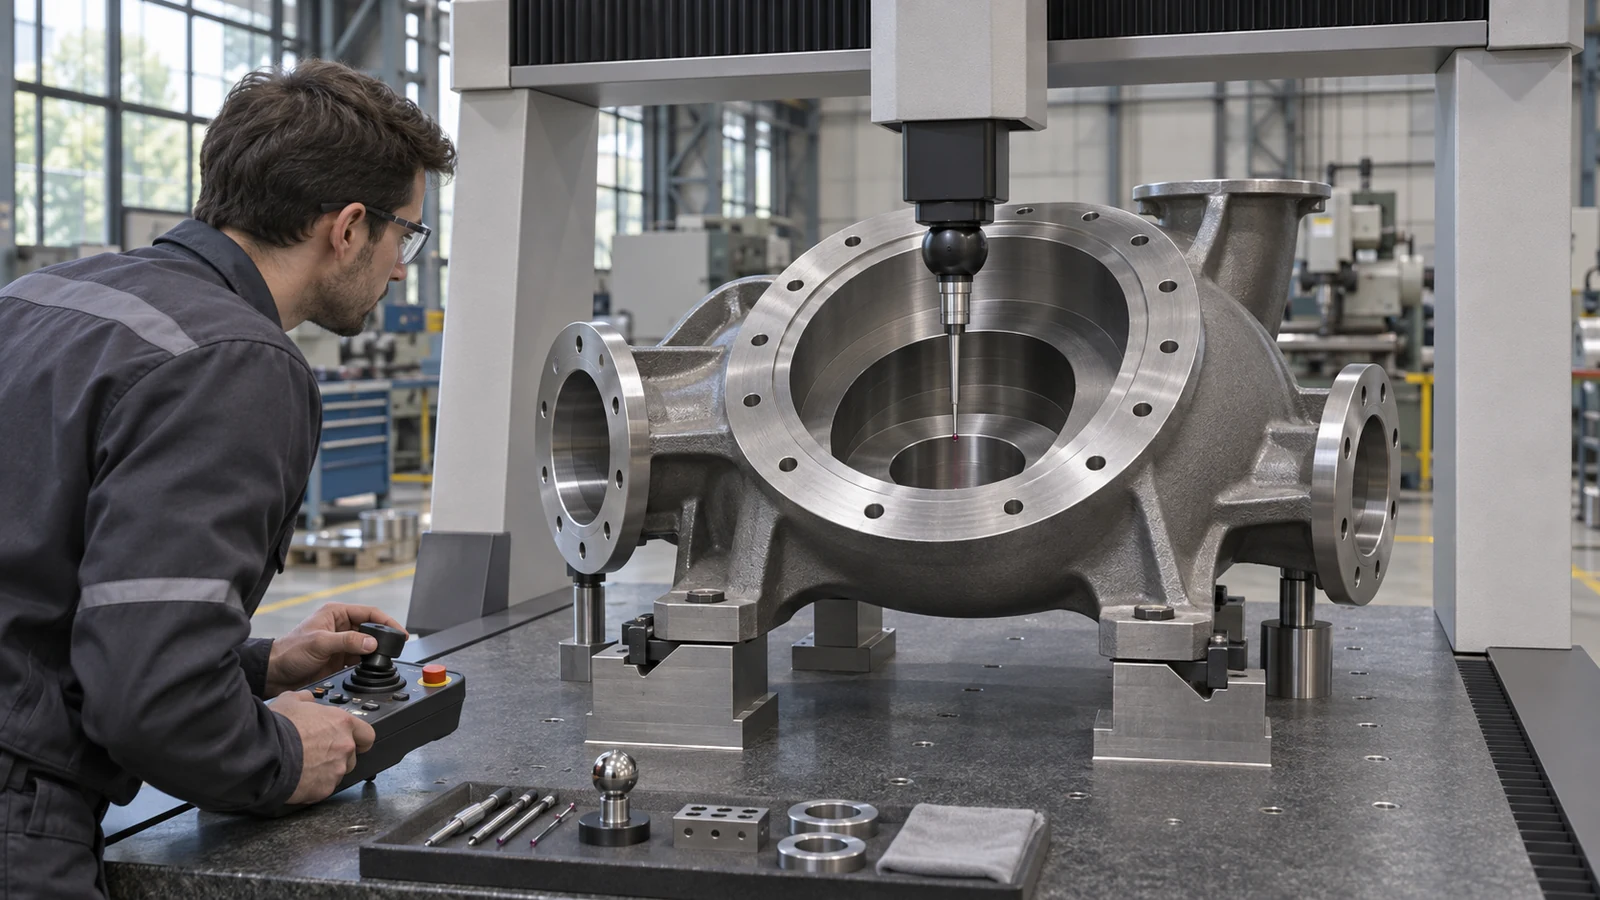
Uma verificação completa pode incluir tamanho do furo, forma quando especificada, localização do eixo, relação angular, posição do ombro e distância entre interfaces. Quais características se aplicam depende do projeto. Um calibrador de tampão ou pneumático pode verificar o tamanho, mas pode não estabelecer uma relação com outro furo ou face. Uma inspeção baseada em coordenadas pode avaliar várias relações se a peça estiver alinhada ao datum correto e a medição alcançar as profundidades relevantes.
| Recurso | Intenção do desenho a esclarecer | Pergunta de inspeção |
|---|---|---|
| Assento de rolamento | Ajuste, eixo e condição de referência | O tamanho é verificado separadamente da localização do eixo? |
| Furo ou face de vedação | Alinhamento e assento axial | A medição o relaciona ao eixo do veio suportado? |
| Interface de tampa ou divisão | Condição da junta, pinos de localização e fixadores | A carcaça é verificada solta ou montada? |
| Registro relacionado ao rotor | Posição axial e relação de excentricidade | A configuração representa o conjunto montado? |
Não converta um requisito do sistema em uma tolerância apertada arbitrária em cada recurso. O projetista deve identificar as dimensões que controlam o ajuste, a função de vedação, a folga do rotor ou a montagem, e então alocar limites mensuráveis a elas.
Mantenha o alinhamento separado da qualificação da bomba
Relações corretas de furos apoiam a montagem, mas não certificam desempenho hidráulico, vazamento, vibração, eficiência ou adequação do material. Esses resultados dependem do projeto do impelidor, folgas, balanceamento, rolamentos, vedações, fluido de operação, velocidade e condições de teste. Defina quem é responsável por cada teste de aceitação e quais registros são exigidos. Um relatório de inspeção CNC documenta a geometria especificada; ele não deve ser apresentado como teste de desempenho da bomba, a menos que a parte responsável tenha realizado esse teste.
Distinga um problema de alinhamento de fabricação de desgaste ou dano de montagem encontrado durante o serviço. As decisões de reparo exigem o modelo da bomba, o desenho, a condição e os limites do OEM. Este é um guia de desenho e planejamento de usinagem, não um procedimento de reparo ou uma tabela universal de tolerâncias.
Forneça ao fornecedor uma definição de inspeção utilizável
Inclua o modelo e a revisão atuais da carcaça, o esquema de datums, as interfaces de rolamento e vedação, a intenção de ajuste, a condição de montagem, as relações críticas de eixos, os requisitos de acabamento e os registros de inspeção. Identifique se insertos, luvas ou rolamentos são fornecidos com a carcaça e quem os instala. Se a inspeção for realizada com uma tampa ou carcaça bipartida instalada, defina os fixadores, a sequência e a condição que tornam o resultado repetível.
Antes da liberação, revise cada callout em relação à medição pretendida. Se um recurso for inacessível para sondagem direta, acorde o gage ou dispositivo e sua transferência de datum antes da produção. Um desenho claro ajuda a planejar a rota; um plano de aceitação claro ajuda a distinguir um problema real de alinhamento de uma diferença na configuração de medição. A revisão final do alinhamento dos furos da carcaça da bomba deve confirmar que cada callout e método de medição descrevem a mesma condição montada ou livre.
Para contexto geral de usinagem de componentes, consulte a CNC milling página do site. O escopo e a aceitação reais permanecem específicos do desenho.