
Una carcasa de plástico mecanizada que parece correcta en la inspección puede desarrollar grietas o moverse posteriormente. Por lo tanto, el mecanizado de Noryl requiere una revisión del grado exacto del material en stock, la tensión de mecanizado, la exposición a fluidos y la condición en la que se mide la pieza. Una grieta diferida es un síntoma que debe investigarse, no una prueba de que toda pieza de Noryl necesite el mismo ciclo de recocido ni de que una tolerancia dimensional más ajustada vaya a evitar la falla.
En este artículo
- Identifique el grado antes de diagnosticar la grieta
- Reconstruya cuándo se hizo visible el daño
- Reduzca las tensiones introducidas al fabricar la carcasa
- Revise los fluidos y el acondicionamiento como opciones controladas del proceso
- Utilice una revisión de la carcasa para poner a prueba las explicaciones en competencia
- Preguntas sobre el agrietamiento y las verificaciones dimensionales
Comience preservando la evidencia: identifique el lote del material en stock, la característica dañada y las operaciones o exposiciones entre el corte y el descubrimiento. Una investigación útil sigue la pieza a través del mecanizado, la limpieza, el almacenamiento y el ensamblaje. No salta directamente de un nombre comercial a un tratamiento térmico.
Identifique el grado antes de diagnosticar la grieta
Noryl es una familia de nombres comerciales asociada con materiales PPO/PPE modificados. El grado real y cualquier refuerzo o aditivo son importantes; un nombre comercial amplio no es una especificación de compra completa. Registre la designación de forma de stock del proveedor, la forma del producto y la documentación del grado. No asuma que todo material vendido bajo un nombre comercial relacionado tenga la misma compatibilidad con fluidos o las mismas instrucciones de tratamiento.
Para una carcasa mecanizada a partir de placa, identifique cómo se produjo el blanco y qué acondicionamiento ha realizado ya el proveedor. Una placa con una cantidad significativa de material eliminado de un lado puede responder de manera diferente a un componente poco profundo y equilibrado. La cuestión es qué le hacen la geometría y la ruta propuestas al material en stock concreto, en lugar de si una familia de polímeros se describe en general como dimensionalmente estable.
El descripción general de materiales plásticos de ingeniería puede ayudar a organizar la selección de materiales, pero la orientación específica del grado debe provenir del proveedor del material en stock y de los requisitos de la aplicación. Las propiedades típicas de los materiales no cualifican una carcasa mecanizada, no certifican un ensamblaje eléctrico ni prueban la compatibilidad con su limpiador.
Reconstruya cuándo se hizo visible el daño
Pregunte si la grieta apareció antes de liberarla del dispositivo de sujeción, después de la limpieza, durante el almacenamiento o después del ensamblaje. Registre su posición respecto a la esquina de un bolsillo, un jefe para tornillo, un orificio perforado o una superficie de agarre. Estas observaciones acotan la investigación. No establecen una causa por sí solas, porque una esquina cargada también puede ser la zona más expuesta a un fluido o la parte más caliente de un corte.
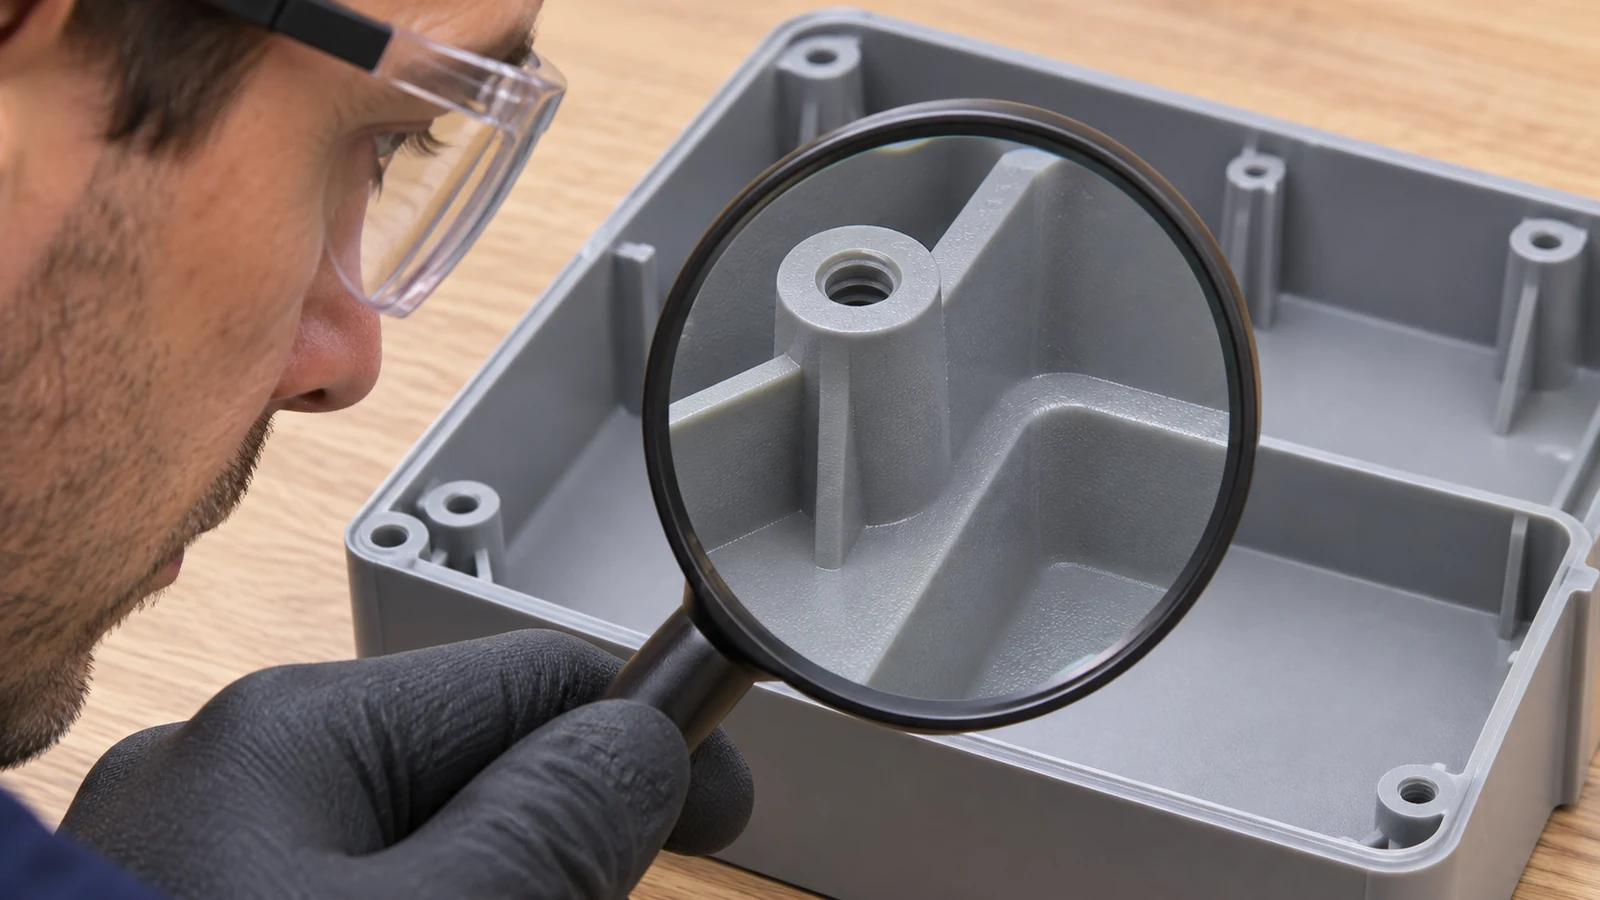 Compare piezas dañadas y no dañadas de la misma ruta cuando estén disponibles. Anote el estado de la herramienta, la eliminación de material, la sujeción, la identidad del fluido, la concentración de limpieza y la secuencia de exposición. Evite cambiarlos todos antes de documentar el problema original. Una pieza de repuesto exitosa fabricada mediante varios pasos alterados puede ocultar la causa y dejar vulnerable al siguiente lote.
Separe el agrietamiento del movimiento dimensional. Una pared que se comba tras la liberación puede indicar un problema distinto del microagrietamiento fino alrededor del rebaje de un tornillo después de la limpieza. Ambos requieren atención, pero una sola medición no puede describir ambos. Inspeccione la superficie y verifique la geometría liberada desde referencias definidas, registrando el momento de cada observación.
Reduzca las tensiones introducidas al fabricar la carcasa
Para una carcasa con cavidades, examine cómo se soporta el material en bruto a medida que se elimina material. Una sujeción fuerte puede forzar temporalmente una pared a su posición. Una vez liberada, la pieza puede ya no tener la geometría medida. Distribuya el soporte donde sea práctico y pruebe la condición liberada durante el desarrollo de la ruta. No acepte un montaje solo porque el componente sujetado coincida con el modelo.
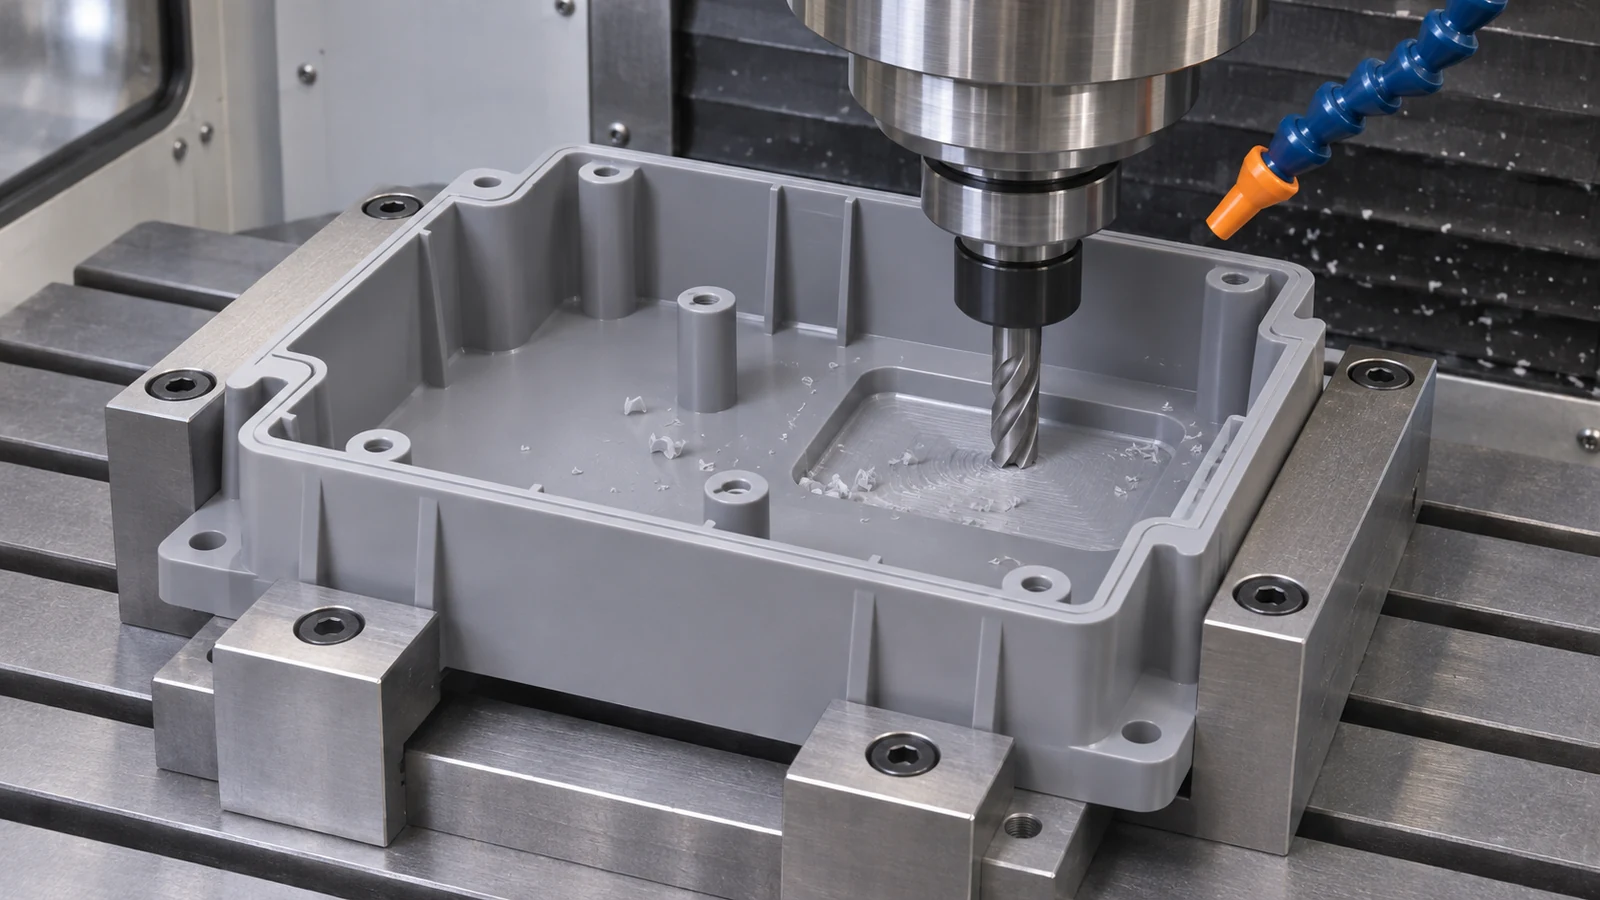 Una pasada de desbaste y una pasada de acabado deben tener propósitos diferentes. El desbaste crea la geometría en bruto; el acabado genera las superficies funcionales después de que la ruta haya establecido una estabilidad adecuada. Según el material en bruto y la pieza, puede ser apropiado un paso de acondicionamiento aprobado por el proveedor o un enfoque de mecanizado por etapas. La ruta debe explicar por qué se utiliza y cuándo se miden las características críticas.
Para carcasas fresadas, el mecanizado de Noryl también necesita un filo de corte afilado y una forma de evacuar las virutas de la cavidad. El roce, el recorte repetido y un contacto inadecuado pueden crear una superficie deficiente y calentamiento localizado. Inspeccione la superficie cerca de un jefe o de una pared delgada, no solo el fondo amplio de la cavidad. La guía de herramientas y una prueba representativa deben establecer las condiciones para el grado y la geometría reales.
El ensamblaje introduce otra carga. Si se utiliza un tornillo para llevar a su posición una tapa o un jefe deformados, la condición de la pieza tras la instalación difiere de la condición de inspección liberada. Revise el asiento del tornillo, la holgura de los orificios y la geometría de acoplamiento con el diseñador. El propósito es eliminar el forzamiento no intencionado en la interfaz, no prescribir un par de apriete universal sin la información del ensamblaje.
Revise los fluidos y el acondicionamiento como opciones controladas del proceso
La guía especializada de mecanizado de PPO analiza el agrietamiento y el microagrietamiento asociados con fluidos inadecuados y tensiones residuales. Antes de adoptar un refrigerante o limpiador, verifique la compatibilidad para el grado identificado y la exposición real. Una breve prueba de frotado en un recorte sin tensiones no equivale a exponer un jefe mecanizado cargado durante toda la producción y la limpieza.
Especifique la identidad del fluido y las condiciones del proceso relevantes para el trabajo. Cuando un producto cambie, revise el cambio en lugar de suponer que dos fluidos con la misma descripción general se comportan de forma idéntica. Mantenga juntos los registros de mecanizado y limpieza para que un problema tardío pueda rastrearse a través de ambas operaciones.
El recocido es una decisión de alivio de tensiones, no una forma de borrar una especificación no resuelta. Los proveedores de material en bruto de Noryl publican guías, pero el ciclo aplicable depende del material en bruto real y de las instrucciones del proveedor. Confirme los requisitos de calentamiento, soporte, enfriamiento y medición antes de añadirlo a la ruta. No transfiera un curado de Torlon ni un ciclo térmico destinado a un grado diferente de PPO modificado.
Si el plano exige un estado dimensional final tras el acondicionamiento, indíquelo. Las mediciones tomadas en caliente, inmediatamente después de la liberación o antes del acondicionamiento requerido pueden responder a una pregunta distinta de la aceptación final. Registre el momento y el entorno de inspección acordados sin afirmar que un período de espera arbitrario estabiliza toda geometría.
Utilice una revisión de la carcasa para poner a prueba las explicaciones en competencia
Considere una carcasa de control hipotética con una cavidad profunda y cuatro jefes para tornillos. Supera las verificaciones dimensionales antes de la limpieza, pero posteriormente aparecen grietas finas en dos jefes. Una explicación es un fluido incompatible que actúa sobre características tensionadas; otra es la carga del ensamblaje; otra es un daño introducido durante el mecanizado. El historial de la ruta y la ubicación de la grieta orientan la siguiente verificación, pero ninguna de estas explicaciones debe declararse probada solo por su apariencia.
Inspeccione piezas retenidas y sin ensamblar después del mismo proceso de limpieza documentado, si esa investigación es apropiada y está autorizada. Revise por separado cómo se asienta la tapa sin tornillos y si las superficies de montaje fuerzan una torsión en la carcasa. Verifique la herramienta de corte afectada y la superficie local cerca del jefe. Las comparaciones controladas ayudan a distinguir las explicaciones con mayor eficacia que volver a fresar todo el lote con cambios no relacionados.
El mecanizado de Noryl solo está completo cuando la geometría y la condición superficial acordadas se aceptan en el estado de entrega especificado. Para esta carcasa ilustrativa, eso significa definir la integridad de los jefes, la geometría de las paredes liberadas, los ajustes críticos y las condiciones de manipulación. El ejemplo no es un caso de cliente ni un protocolo de prueba universal; cualquier calificación formal corresponde a los equipos de ingeniería y calidad responsables.
Preguntas sobre el agrietamiento y las verificaciones dimensionales
¿Requiere toda pieza de Noryl un recocido después del mecanizado?
No se deriva ningún requisito universal del nombre comercial. Revise el stock real, la eliminación de material, la geometría, el servicio y las indicaciones del proveedor. Cualquier etapa térmica debe tener un propósito definido y un estado de inspección final correspondiente.
¿Se puede utilizar automáticamente un refrigerante aprobado para el mecanizado de metales?
No. Verifique la compatibilidad con el grado de polímero identificado y las condiciones de exposición. El rendimiento del fluido en una pieza metálica no establece su idoneidad para un componente plástico sometido a tensión.
¿La baja absorción de humedad garantiza la estabilidad dimensional?
No. El historial del material, la temperatura, el mecanizado, la sujeción y el montaje aún pueden afectar el resultado. Mida el componente liberado bajo las condiciones definidas para la aceptación.
¿Puede la inspección certificar la aplicación eléctrica de la carcasa?
Solo las comprobaciones incluidas explícitamente en la calificación acordada pueden respaldar esa afirmación. Una designación de material y un informe dimensional por sí solos no aprueban el conjunto eléctrico terminado.