
Die Auswahl der Bezugselemente für die Ventilgehäusebearbeitung sollte mit den Schnittstellen beginnen, die das Ventil in seiner Baugruppe positionieren und den Strömungsweg steuern. Ein Bezugsschema, das sich bequem spannen lässt, kann einen Steuerschieberbohrung, eine Sitztasche, eine Anschlussfläche oder eine Deckelschnittstelle dennoch falsch positionieren. Das Ziel besteht darin, ein belastbares Bezugssystem vom Zeichnungssatz über die Bearbeitung bis zur Prüfung durchgängig beizubehalten und dabei die Anforderungen an Druckgrenzen und Dichtheit an das tatsächliche Design zu binden.
Da sich Ventilarchitekturen unterscheiden, gibt es keine universelle Bezugsreihenfolge. Ein Wegeventil mit präziser Steuerschieberbohrung, ein kompakter Patronenkörper und ein Block im Manifold-Stil teilen nicht zwangsläufig dieselben funktionalen Bezüge. Beginnen Sie mit den Gegenstücken des Bauteils und der freigegebenen Zeichnung, statt ein Standard-Vorrichtungsschema zu übernehmen.
Das Bauteil als Schnittstellen lesen, nicht als Block
Kennzeichnen Sie die Merkmale, die die Lage bestimmen: Montagefläche, Anschlussbild, Patronen- oder Deckelsitz, Steuerschieberbohrung, Passstiftbohrungen und etwaige externe Steueranschlüsse. Identifizieren Sie dann, welche Merkmale durch die Montagefunktion miteinander verbunden sind. Beispielsweise kann eine Anschlussfläche das Gehäuse an einem Manifold positionieren, während eine Bohrungsachse ein internes bewegliches Element steuert; die Zeichnung muss erläutern, wie deren Beziehung anerkannt wird.
Trennen Sie dichtende Merkmale von positionierenden Merkmalen. Eine Flachdichtungsauflage kann eine Oberflächen- oder Formanforderung benötigen, während eine Bohrung Steuerungen für Größe, Form und Position relativ zu einem funktionalen Bezugssystem benötigt. Wenn jede Fläche als gleich wichtig behandelt wird, kann eine überbestimmte Zeichnung entstehen, ohne dass die Montage des Ventils verbessert wird.
Ein Bezugsschema wählen, das reproduzierbar ist
Die Auswahl der Bezugselemente für die Ventilgehäusebearbeitung ist nur dann nützlich, wenn die Bezugsmerkmale in der Aufspannung und in der Prüfung konsistent angetastet werden können. Eine breite Montagefläche kann eine Primärebene festlegen; ein Anschlussbild, ein Steueranschluss oder eine Bohrung können je nach Design die Lage und Drehung festlegen. Wählen Sie die Reihenfolge aus den Montagerandbedingungen und machen Sie die gesteuerten Beziehungen explizit.
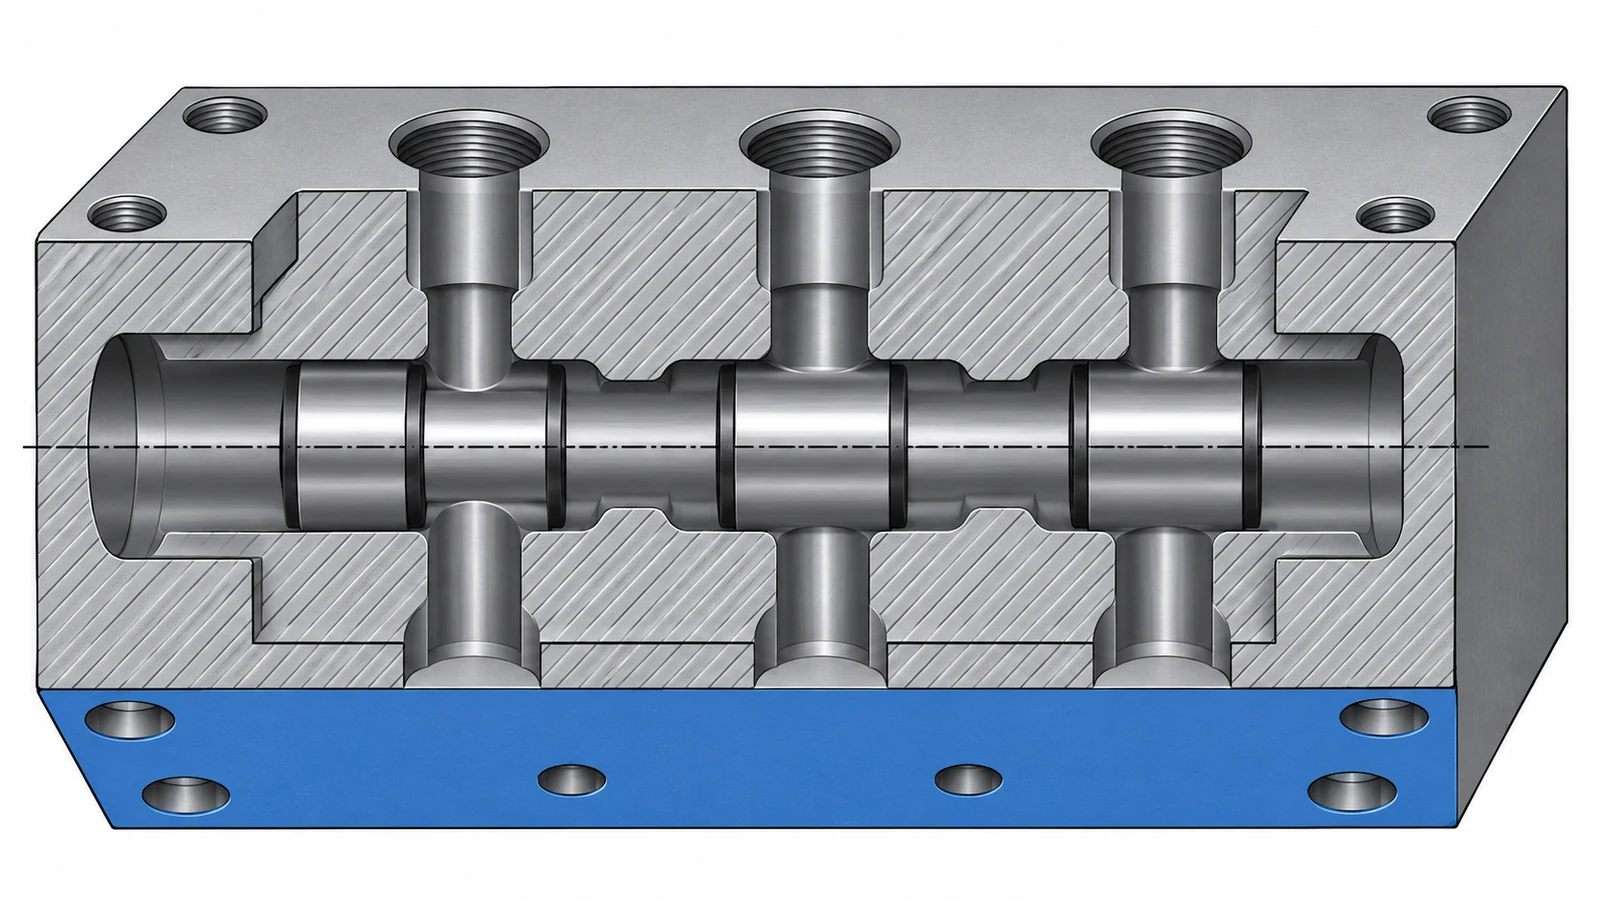
Bei einem Gehäuse mit sich kreuzenden Kanälen ist das externe Bezugsschema von den Beziehungen der internen Merkmale zu unterscheiden. Die Anschlusseinlässe, Querbohrungen und Bohrungsschnittpunkte können Positionssteuerungen erfordern, aber ein Bezug definiert für sich genommen weder die erforderliche Strömungsfläche noch garantiert er die hydraulische Leistung. Diese Abnahmekriterien gehören in die technische Spezifikation.
Die Zeichnung in eine Bearbeitungsfolge übersetzen
Planen Sie Schruppen und Schlichten unter Berücksichtigung von Rohteilstabilität, Zugänglichkeit und Bezugsübertragung. Wenn die kritische Bohrung und ihre positionierende Fläche aus einer gemeinsamen Aufspannung fertiggestellt werden können, ohne den Werkzeugzugang oder die Bauteilauflage zu beeinträchtigen, kann dies die Bezugsübertragung reduzieren. Sind mehrere Aufspannungen erforderlich, legen Sie fest, wie ein fertiges Bezugsmerkmal erneut aufgenommen wird und wie das Spannen Verformungen vermeidet.
Kleine Querbohrungen und sich kreuzende Kanäle können Grate oder Kantenzustände hinterlassen, die für Montage und Sauberkeit relevant sind. Die Zeichnung oder Prozesshinweise sollten angeben, welche Kanten entgratet werden müssen und welche Dicht- oder Sitzkanten geschützt bleiben müssen. Verwenden Sie keinen unspezifizierten Hinweis “alle Kanten brechen”, wo dieser eine Dichtungsauflage verändern oder einen kritischen Anschlusseinlass beeinträchtigen könnte.
Wenn das Fräsen Teil des Plans ist, bietet die CNC-Fräsbearbeitungskapazität Seite der Website den relevanten Prozesskontext. Die endgültige Arbeitsfolge hängt weiterhin von der Gehäusegeometrie, dem Materialzustand, den Zeichentoleranzen und dem Prüfzugang ab.
Die Prüfung derselben Bezugslogik folgen lassen
Die Prüfung sollte die angegebenen Bezüge simulieren und die für die Montage maßgeblichen Merkmale berichten: Bohrungsgröße und -form, Beziehungen von Anschlüssen und Montageflächen, Sitzposition und Zustand der Dichtflächen nach Bedarf. Ein Koordinatenmessgerät kann definierte geometrische Beziehungen auswerten, wenn die Taster die Merkmale erreichen; spezielle Lehren können sich für wiederholte Prüfungen eignen, wenn ihr Positionierschema der Zeichnung entspricht.
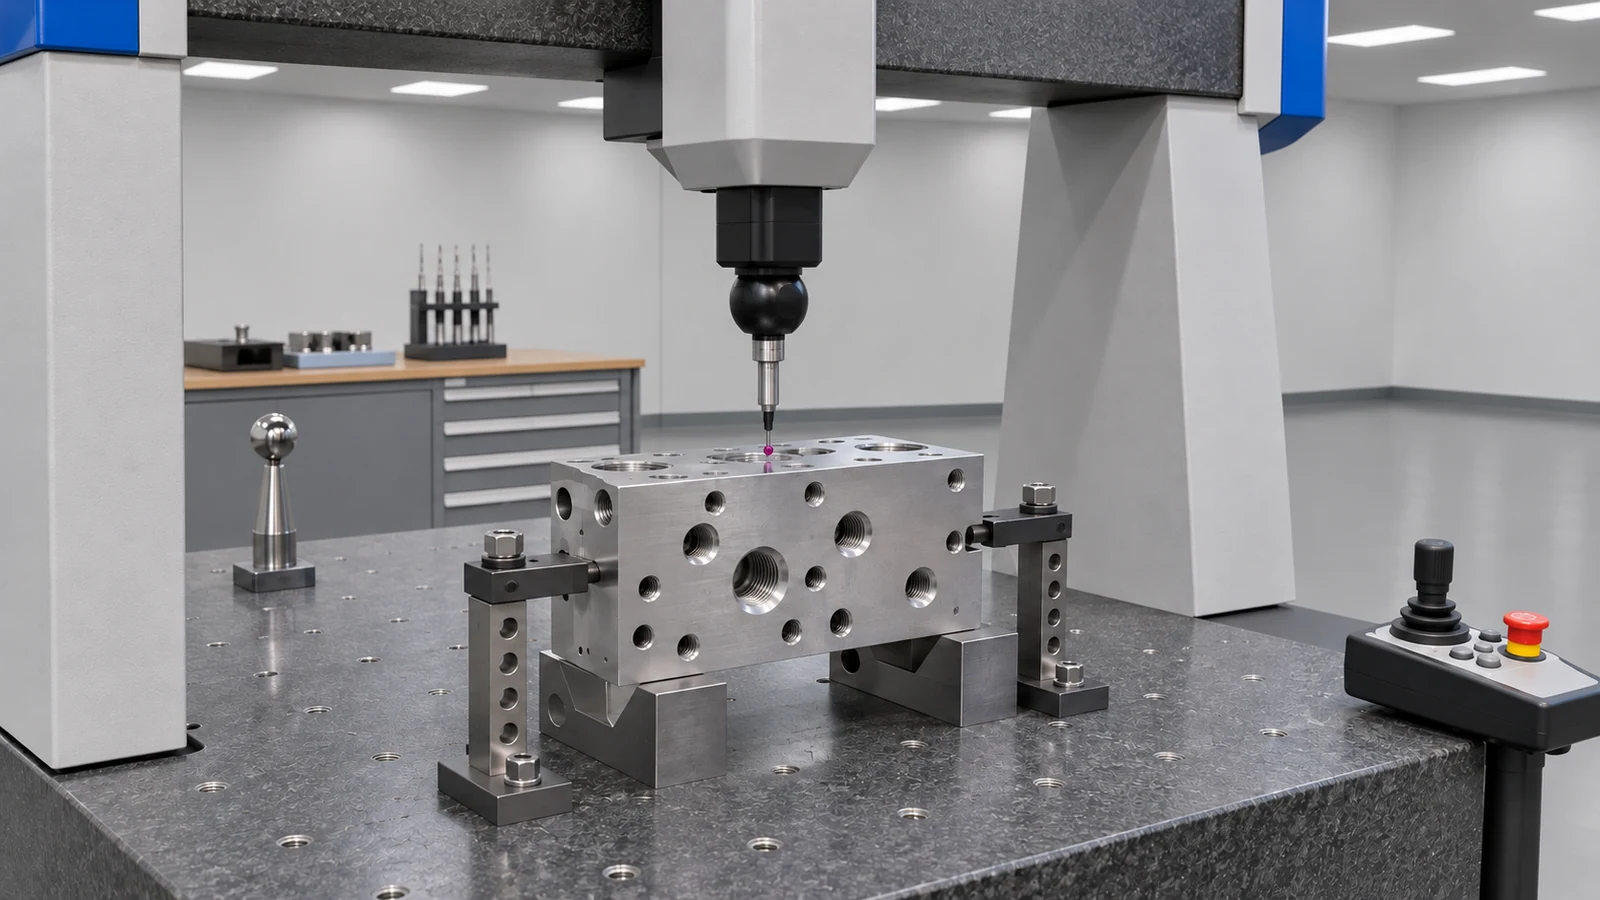
Vor der Freigabe ist zu prüfen, wie das Teil während der Messung gelagert wird. Dünne Wände, asymmetrisches Spannen oder ein langer Aufspannstapel können die Messwerte verschieben. Dokumentieren Sie die Bezugssimulatoren und die Messbedingungen, damit Fertigung und Wareneingangsprüfung nicht dieselbe Toleranz aus unterschiedlichen Bezugssystemen beurteilen.
Vor dem Erstmuster zu klärende Fragen
- Welche Schnittstellen positionieren das Gehäuse in der tatsächlichen Montage?
- Welche Beziehungen von Bohrung, Sitz, Anschluss oder Fläche sind funktional gesteuert?
- Wie werden Dichtflächen und Kanten während der Bearbeitung und Entgratung geschützt?
- Bleibt jedes kritische Merkmal in der gewählten Prüfvorrichtung zugänglich?
- Sind Druck-, Dichtheits-, Sauberkeits- oder Durchflusstests einer definierten Stelle zugewiesen?
Ein solides Bezugskonzept gibt Zeichnung, Vorrichtung und Prüfmethode die gleiche Auslegung der Positionierkette des Ventils. Die Bezugswahl bei der Bearbeitung von Ventilgehäusen sollte daher unter Berücksichtigung des Gegenstücks (Verteiler, Patrone, Deckel) und des Abnahmeprüfplans geprüft werden – nicht allein deshalb gewählt werden, weil eine Fläche leicht zu spannen ist.