
La selección de referencias para el mecanizado del cuerpo de válvula debe comenzar por las interfaces que ubican la válvula en su conjunto y controlan la trayectoria de flujo. Un esquema de referencias que sea cómodo para el amarre puede aun así posicionar incorrectamente un taladro de carrete, un alojamiento de asiento, una cara de puerto o una interfaz de tapa. El objetivo es trasladar un sistema de referencia defendible desde el plano a través del mecanizado y la inspección, manteniendo los requisitos de límite de presión y sellado vinculados al diseño real.
Dado que las arquitecturas de válvulas difieren, no existe un orden universal de referencias. Una válvula direccional con un taladro de carrete de precisión, un cuerpo de cartucho compacto y un bloque tipo manifold no comparten necesariamente las mismas referencias funcionales. Comience por los componentes de acoplamiento de la pieza y el plano liberado, en lugar de importar un esquema de utillaje estándar.
Lea la pieza como interfaces, no como un bloque
Marque las características que establecen la ubicación: cara de montaje, patrón de puertos, asiento de cartucho o tapa, taladro de carrete, taladros de pasador y cualquier piloto externo. Luego identifique qué características están conectadas por la función de ensamblaje. Por ejemplo, una cara de puerto puede ubicar el cuerpo respecto a un manifold, mientras que un eje de taladro controla un elemento móvil interno; el plano debe explicar cómo se acepta su relación.
Separe las características que sellan de las que ubican. Un asiento de junta plana puede requerir un requisito de superficie o de forma, mientras que un taladro puede requerir controles de tamaño, forma y posición relativos a una referencia de dato funcional. Tratar cada cara como igualmente importante puede crear un plano sobre-restringido sin mejorar cómo se ensambla la válvula.
Elija un esquema de referencias que pueda reproducirse
La selección de referencias para el mecanizado del cuerpo de válvula solo es útil si se puede contactar de manera consistente las características de referencia en el montaje y en la inspección. Una cara de montaje amplia puede establecer un plano primario; un patrón de puertos, un piloto o un taladro pueden establecer la ubicación y la rotación según el diseño. Seleccione la secuencia a partir de las restricciones de ensamblaje y haga explícitas las relaciones controladas.
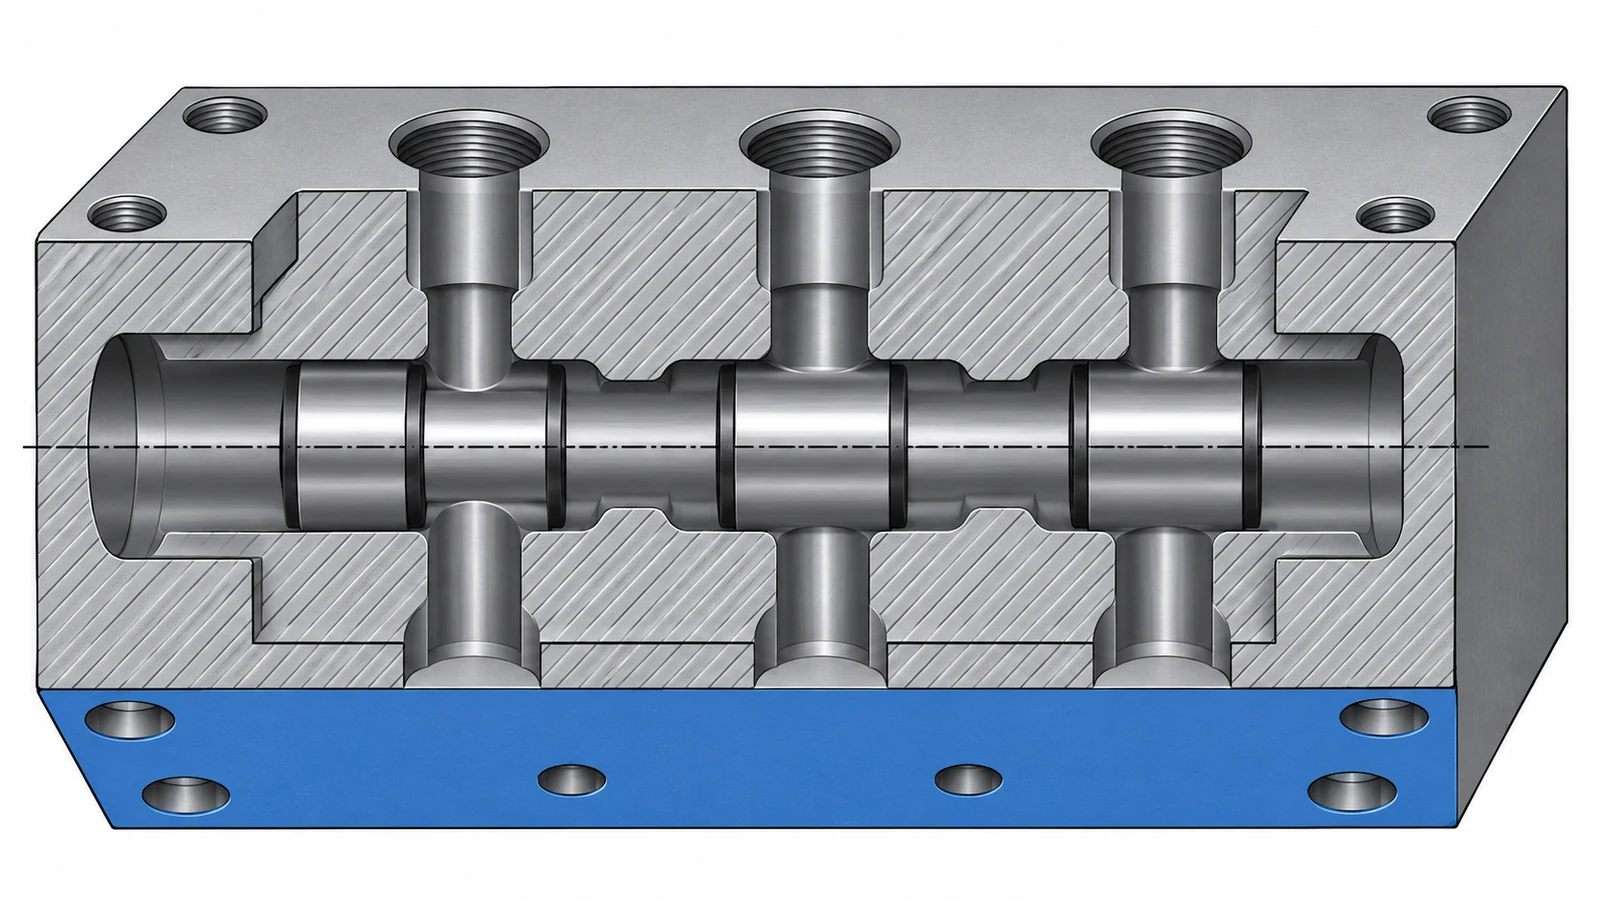
Para un cuerpo con pasajes que se intersecan, distinga el esquema de referencias externo de las relaciones entre características internas. Las entradas de puertos, los taladros transversales y las intersecciones de taladros pueden requerir controles de posición, pero una referencia por sí sola no define el área de flujo requerida ni garantiza el rendimiento hidráulico. Esos criterios de aceptación pertenecen a la especificación de ingeniería.
Traduzca el plano a una secuencia de mecanizado
Planifique el desbaste y el acabado en torno a la estabilidad del material, el acceso y la transferencia de referencias. Si el taladro crítico y su cara de ubicación pueden completarse desde un montaje común sin comprometer el acceso de la herramienta ni el soporte de la pieza, eso puede reducir la transferencia de referencias. Si se necesitan múltiples montajes, defina cómo se retoma una referencia terminada y cómo el amarre evita la distorsión.
Los taladros transversales pequeños y los pasajes que se intersecan pueden dejar rebabas o condiciones de borde que importan para el ensamblaje y la limpieza. El plano o las notas de proceso deben indicar qué bordes requieren desbarbado y qué bordes de sellado o asiento deben permanecer protegidos. No utilice una nota no especificada de “romper todos los bordes” donde podría cambiar un asiento de sellado o alterar una entrada de puerto crítica.
Cuando el fresado forma parte del plan, el sitio capacidad de fresado CNC la página proporciona el contexto de proceso relevante. La secuencia de operaciones final aún depende de la geometría del cuerpo, la condición del material, las tolerancias del plano y el acceso de inspección.
Haga que la inspección siga la misma lógica de referencias
La inspección debe simular los datums declarados y reportar las características que impulsan el ensamblaje: tamaño y forma del diámetro interior, relaciones entre puertos y cara de montaje, posición del asiento y condición de la superficie de sellado según se requiera. Una CMM puede evaluar relaciones geométricas definidas cuando las sondas pueden alcanzar las características; los calibres dedicados pueden ser adecuados para verificaciones repetidas si su esquema de localización coincide con el plano.
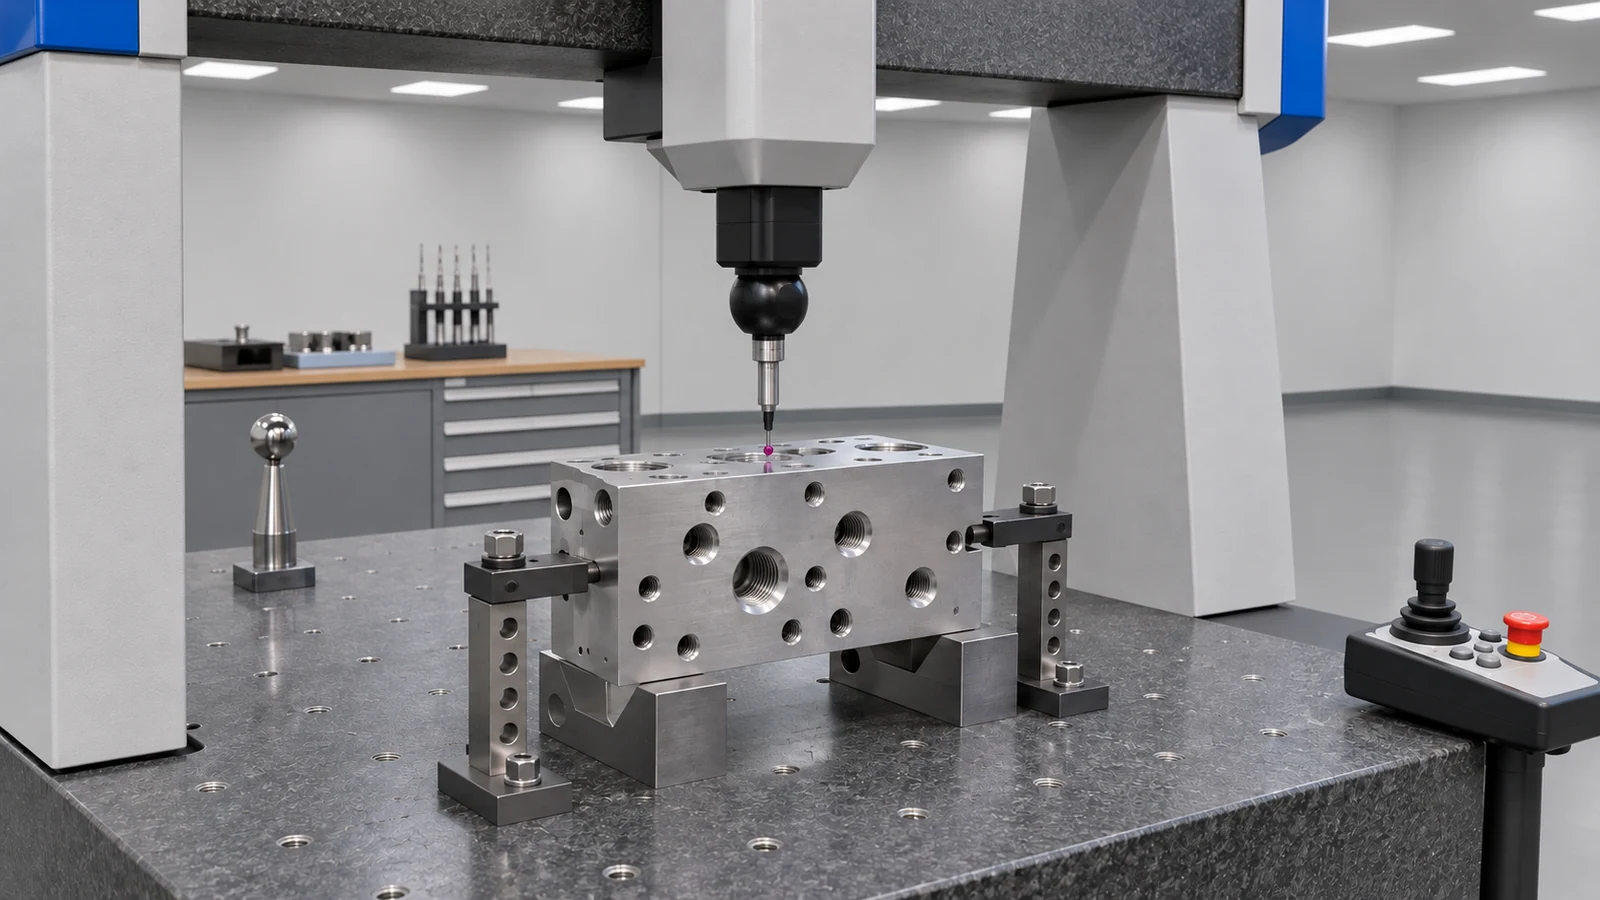
Antes de la liberación, revise cómo se soporta la pieza durante la medición. Las paredes delgadas, la sujeción asimétrica o una pila de configuración larga pueden desplazar las lecturas. Registre los simuladores de datum y la condición de medición para que la inspección de fabricación y la de recepción no estén evaluando la misma tolerancia desde marcos de referencia diferentes.
Preguntas a resolver antes de la primera pieza
- ¿Qué interfaces localizan el cuerpo en el ensamblaje real?
- ¿Qué relaciones de diámetro interior, asiento, puerto o cara están controladas funcionalmente?
- ¿Cómo se protegen las superficies de sellado y los bordes durante el mecanizado y el desbarbado?
- ¿Cada característica crítica permanece accesible en la configuración de inspección seleccionada?
- ¿Las pruebas de presión, fugas, limpieza o caudal están asignadas a una parte definida?
Un plan de datums sólido proporciona al plano, al utillaje y al método de inspección la misma interpretación de la cadena de localización de la válvula. Por lo tanto, la selección de datums para el mecanizado del cuerpo de válvula debe revisarse con el colector, el cartucho, la tapa y el plan de aceptación correspondientes a la vista, no elegirse únicamente porque una cara sea fácil de sujetar.