
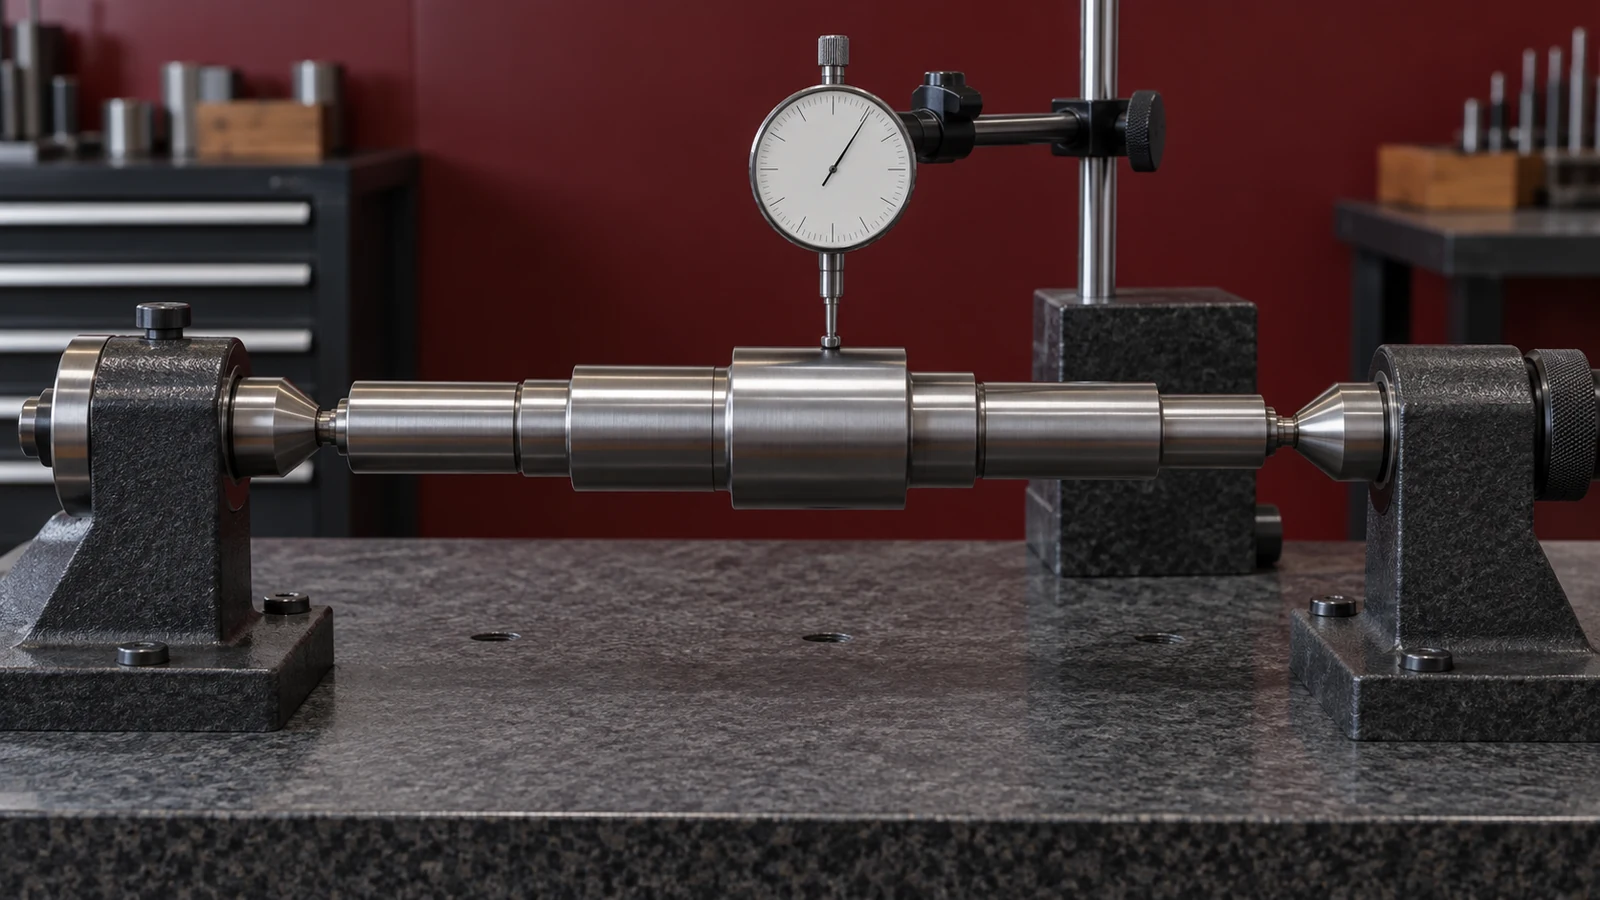
Eine gedrehte Welle kann jeden Durchmesser innerhalb ihrer Maßgrenzen aufweisen und dennoch ein Lager, eine Dichtung oder eine Kupplung zum Wackeln bringen. Die fehlende Anforderung ist oft eine Beziehung: wie sich eine gesteuerte Oberfläche verhält, wenn sich das fertige Teil um die in der Baugruppe verwendete Bezugsachse dreht. Eine Rundlauftoleranz kann diese Beziehung ausdrücken, aber nur, wenn die Zeichnung das richtige Bezugsmerkmal angibt und die Prüfung es reproduziert.
Dies ist ein Leitfaden zu Zeichnung und Verifikation des Rundlaufs an CNC-gedrehten Wellen. Er ist keine allgemeine Einführung in die CNC-Drehprozess und kein Versprechen einer standardmäßigen Rundlauf-Fähigkeit. Wenden Sie stets die in der Zeichnung angegebene GD&T-Norm und -Ausgabe an; die folgenden Beispiele sind Szenarien aus der Designprüfung, keine Kundenergebnisse.
Die Welle passt auf dem Papier, wackelt aber im Einsatz
Stellen Sie sich eine beispielhafte Welle mit einem Lagersitz und einer Dichtungsauflage vor. Der Durchmesser des Lagersitzes und der Durchmesser der Dichtungsauflage liegen jeweils innerhalb ihrer Einzelgrenzen. Nach der Montage läuft die Dichtung jedoch ungleichmäßig, weil ihre Oberfläche nicht gleichmäßig um die durch die Lagersitze festgelegte Achse rotiert. Zwei korrekte Größenmesswerte beweisen diese Beziehung nicht. Dies ist ein hypothetisches Beispiel, kein gemessenes JUCHENG-Teil.
Bevor Sie die Durchmessertoleranz verschärfen, bestimmen Sie, welches Merkmal oder Merkmalspaar die funktionale Rotationsachse festlegt. Ein einzelnes zylindrisches Bezugsmerkmal kann für ein Design geeignet sein; zwei getrennte Lagersitze können eine andere Baugruppe besser repräsentieren. Die Zeichnung sollte angeben, was das Teil abstützt und welche Oberfläche gesteuert wird. Eine im CAD-Modell skizzierte nominelle Mittellinie ist für sich genommen keine physische Bezugseinstellung.
Wackeln wird nicht immer durch die bearbeitete Geometrie verursacht. Lagerspiel, Montagelast, ein exzentrisches Gegenstück, Grate oder eine Wellenverbiegung unter Betriebslast können ebenfalls dazu beitragen. Der Rundlauf ist wertvoll, weil er eine festgelegte Beziehung auf Teilebene steuert; er diagnostiziert nicht die gesamte Maschinenbaugruppe.
Beginnen Sie mit der Achse, die die Baugruppe verwendet
Der Bezug ist nicht einfach das Merkmal, das sich am leichtesten im Futter spannen lässt. Ein praktischer Versanddurchmesser ist möglicherweise nicht die Oberfläche, die die Welle im Einsatz positioniert. Wenn die Prüfung das Teil um den falschen Zylinder dreht, kann sie einen attraktiven Messuhrwert melden, während die fertige Baugruppe immer noch wackelt. Umgekehrt kann ein Teil auf einem beliebigen V-Block-Aufbau schlecht aussehen, obwohl es die gesteuerte Zeichnung erfüllt.
Gehen Sie das Positionierungsschema der Reihe nach durch. Identifizieren Sie das Bezugsmerkmal oder Merkmalsmuster auf der Zeichnung. Entscheiden Sie, wie eine Prüfvorrichtung oder Maschine den festgelegten Bezug simulieren wird. Prüfen Sie, ob Form, Oberflächenzustand und Größe des Lagersitzes eine wiederholbare Positionierung zulassen. Identifizieren Sie schließlich die gesteuerte Oberfläche und die axiale Länge, über die sie relevant ist. Eine pauschale Angabe wie “Wellenrundlauf 0,02” lässt ohne Zeichnungsrahmen und Einheiten zu viel Interpretationsspielraum.
Wenn das Bezugsmerkmal durch eine Passfeder, eine Nut, eine Abflachung oder eine Querbohrung unterbrochen wird, bedarf die Prüfmethode besonderer Aufmerksamkeit. Die Kontaktstelle kann die simulierte Achse verändern. Die richtige Antwort hängt von der spezifischen Angabe und der Norm ab; wählen Sie keine bequeme Kontaktmethode, nachdem Sie das Messergebnis gesehen haben.
Kreis- oder Gesamtrundlauf: Was muss gesteuert werden?
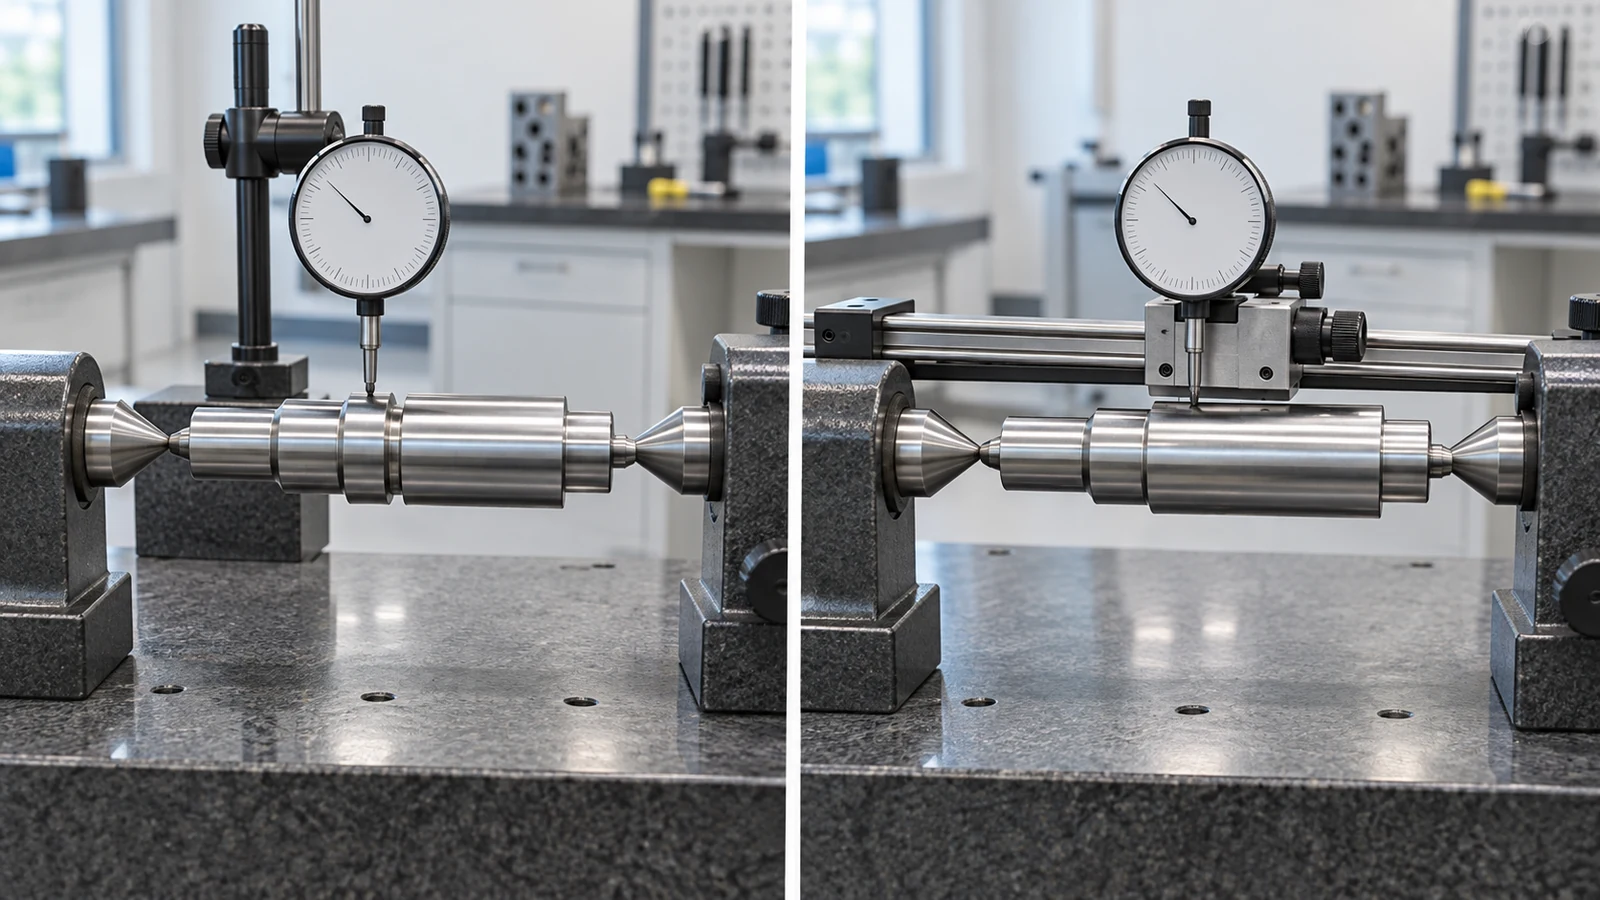
Der Rundlauf betrifft ein Kreiselement an einer Messstelle, während sich das Teil um die festgelegte Bezugsachse dreht. Der Gesamtrundlauf gilt über die gesamte kontrollierte Oberfläche während der Drehung und bezieht die Variation entlang ihrer Länge ein. Sie sind keine austauschbaren Kurzformen für “Konzentrizität”. Ein langer Lagerzapfen, eine schmale Dichtungslaufbahn und eine Stirnfläche können unterschiedliche Kontrollen und Prüfwege erfordern.
| Konstruktionsfrage | Rundlauf kann betreffen | Gesamtrundlauf kann betreffen |
|---|---|---|
| Wo befindet sich die kritische Oberfläche? | Einen definierten Querschnitt oder jedes Kreiselement gemäß der Zeichnungsangabe | Das Verhalten der festgelegten Gesamtoberfläche entlang ihrer kontrollierten Ausdehnung |
| Welcher Fehler wird befürchtet? | Örtliche radiale oder axiale Variation an einer bestimmten Stelle | Variation, die sich entlang eines Zapfens oder einer Fläche ansammelt |
| Wie muss sie geprüft werden? | Um die Bezugsachse drehen und die festgelegten Elementpositionen bewerten | Um die Bezugsachse drehen und die gesamte festgelegte Oberfläche mit einer geeigneten Messstrategie bewerten |
| Was wird durch die Callout-Angabe allein nicht festgelegt? | Alle Material-, Passungs- und Montagebedingungen | Jede dynamische Vibrations- oder Auswuchtanforderung |
Bei einem zylindrischen Außendurchmesser kombiniert die Beziehung Aspekte der Oberflächenform und der Lage relativ zur Bezugsachse. Die Größe bleibt eine separate Anforderung. Bei einer Stirnfläche unterscheiden sich die Messrichtung und die kontrollierte Oberfläche von einer Außendurchmesserprüfung. Prüfen Sie den Merkmalskontrollrahmen, die Platzierung des Bezugslinienführers und die anwendbare Norm, bevor Sie die Anforderung in eine Werkstattanweisung umsetzen.
Wo der Drehprozess die Beziehung verlieren kann
Das Drehen mehrerer kritischer Durchmesser in einer stabilen Aufspannung kann deren Beziehung schützen, aber “eine Aufspannung” ist kein Zertifikat für Rundlauf. Spannfehler, Backenzustand, Verbiegung des Rohlings, Werkzeugverschleiß, Schnittkräfte und Werkstückabstützung können die fertige Geometrie dennoch beeinflussen. Eine lange, schlanke Welle kann eine Abstützung benötigen, doch diese Abstützung kann auch Durchbiegung einbringen oder ein Problem im freien Zustand verschleiern, wenn sie unachtsam eingesetzt wird.
Zweitbearbeitungen verdienen einen Plan zur Bezugsumsetzung. Wenn eine Welle für eine Passfeder, eine Querbohrung, einen Schleifvorgang, eine Wärmebehandlung oder eine Oberflächenbehandlung entnommen wird, klären Sie, welche fertigen Merkmale das Zeichnungsbezugssystem wiederherstellen und welche Maße sich danach verändern können. Wenn der kontrollierte Zapfen vor einem nachfolgenden Prozess erzeugt wird, der das Teil verformen kann, sollte die Endprüfung den nach dem Prozess vorliegenden Zustand gemäß Zeichnung berücksichtigen.
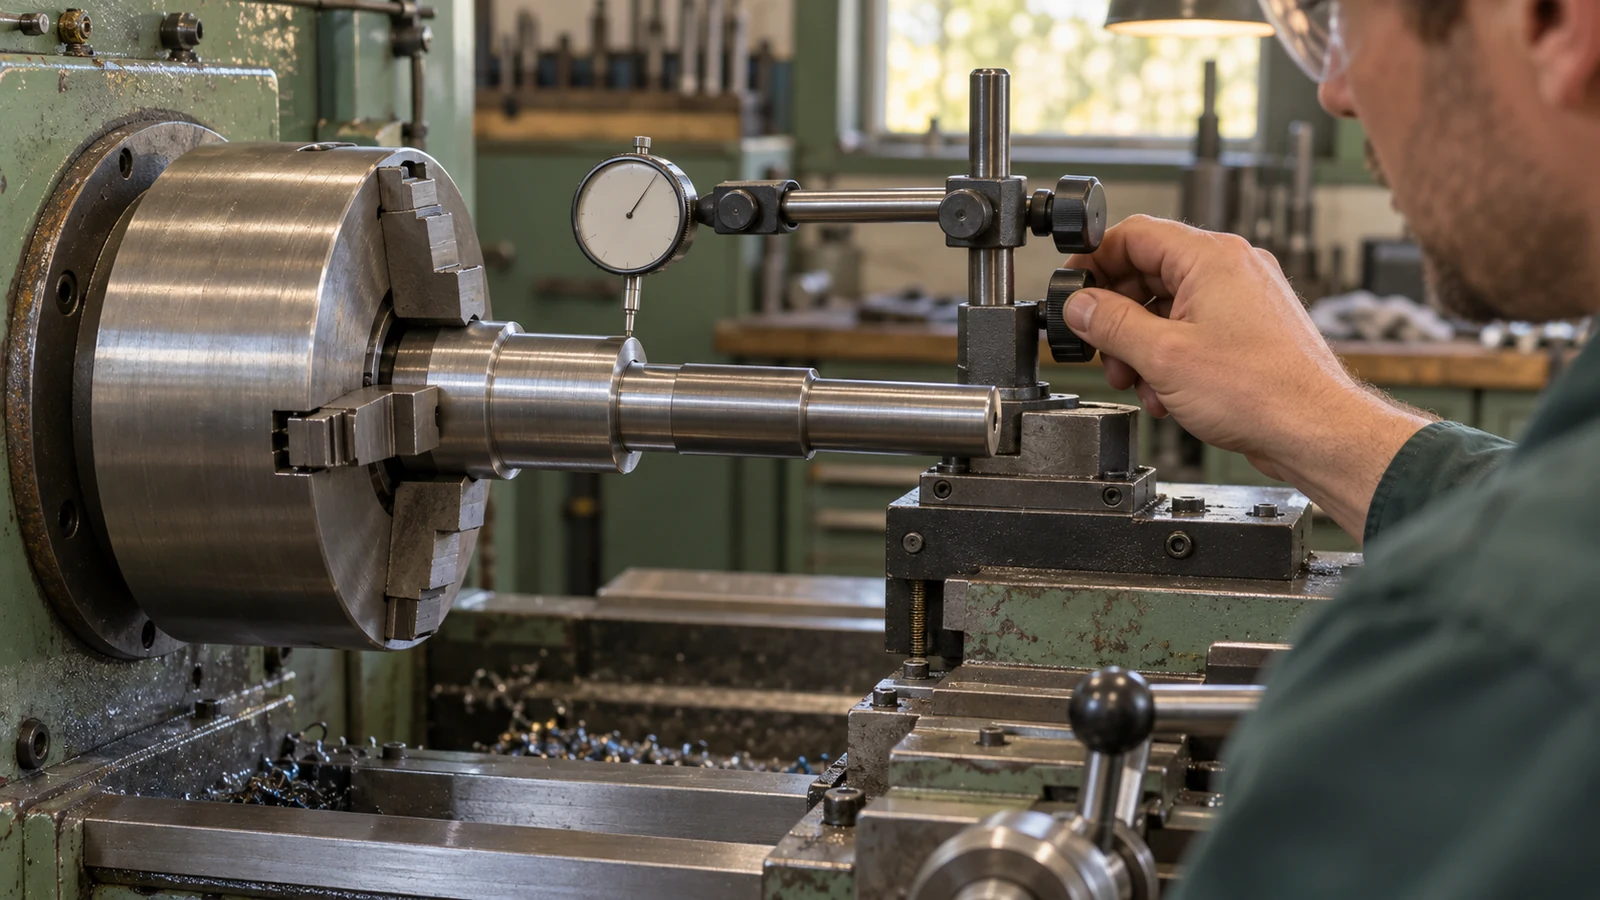
Lösen Sie nicht jedes Rundlaufproblem durch die Angabe eines engeren universellen Werts. Kosten und Machbarkeit hängen von Wellenlänge, Durchmesser, Materialzustand, Geometrie, Aufspannfolge, Oberflächenbeschaffenheit und Messung ab. Unser umfassenderer Leitfaden für CNC-Bearbeitungstoleranzen erklärt, warum das funktionale Merkmal das Grenzmaß bestimmen sollte und nicht ein allgemeines Präzisionslabel.
Ein verlässlicher Messplan für den Rundlauf
Ein Messuhr kann eine Abweichung anzeigen, während sich ein Teil dreht, aber die Qualität dieses Ergebnisses hängt von der Bezugssimulation, der Werkstückabstützung, dem Kontaktpunkt, der Messrichtung und der Anzahl der geprüften Querschnitte ab. Bei einem langen Zapfen kann eine Messuhr an einem Ende Abweichungen an anderer Stelle übersehen. Ein Messgerät oder ein rotierendes Messsystem kann mehr Daten erfassen, aber eine Softwareausgabe ist nicht selbstvalidierend, wenn die Bezugsausrichtung nicht mit der Zeichnung übereinstimmt.
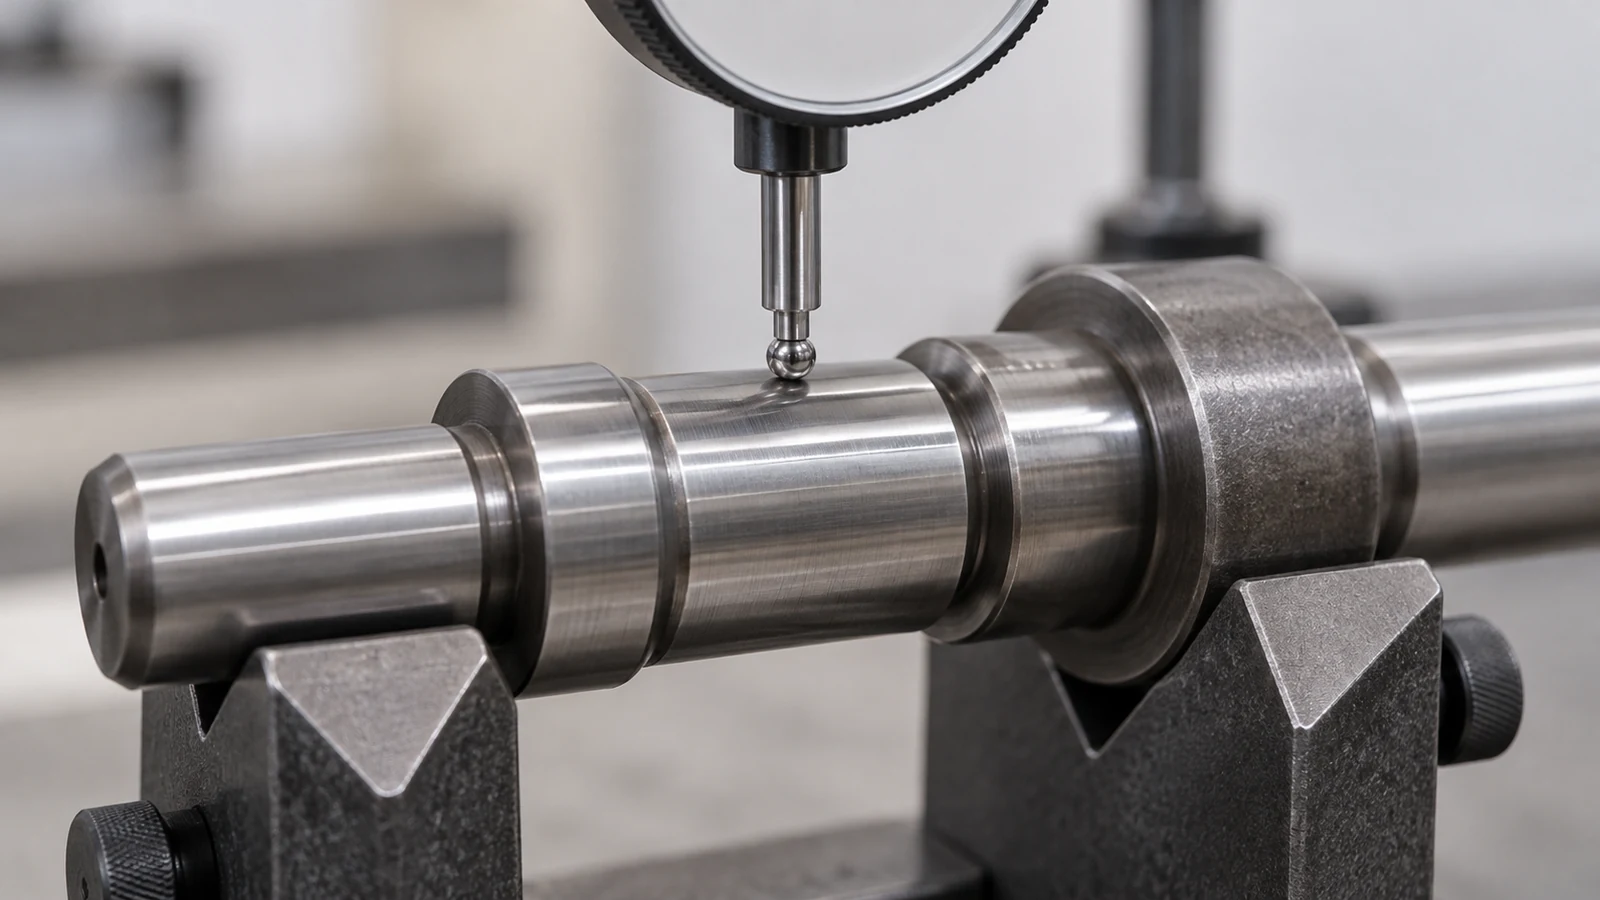
Für eine einfache Demonstration in der Werkstatt erfassen Sie die größten und kleinsten Messuhrwerte über eine volle Umdrehung am festgelegten Querschnitt; ihre Differenz ist die beobachtete Gesamtmessuhrbewegung bei dieser Aufspannung. Diese Arithmetik ersetzt nicht die vollständige GD&T-Auswertung. Wenn das Teil auf Spitzen gelagert ist, prüfen Sie, ob die Spitzen das kontrollierte Bezugsschema repräsentieren; wenn es auf einer Lagerfläche gelagert ist, bestätigen Sie deren Zustand und Kontakt. Wiederholbarkeitsprüfungen können helfen, eine instabile Vorrichtung aufzudecken.
Der Bericht sollte Zeichnungsrevision, Bezugssimulation oder Ausrichtung, kontrollierte Oberfläche, Messquerschnitte oder Scanpfad, Ergebnis, Einheiten und Abnahmekriterium angeben. Wenn ein Lieferant nur “Rundlauf bestanden” schreibt, kann ein Käufer nicht erkennen, ob eine einzelne Stelle, der gesamte Zapfen oder der falsche Referenzdurchmesser geprüft wurde. Die Qualitätsseite bietet Hintergrundinformationen, während eine projektspezifische Rundlaufmethode dennoch vereinbart werden muss.
Was ein Käufer auf der Zeichnung klären sollte
- Kennzeichnen Sie die Oberfläche oder das Merkmalsmuster, das die funktionale Rotationsachse festlegt.
- Identifizieren Sie die Lager-, Dichtungs-, Kupplungs- oder Zahnradoberfläche, deren Rotation von Bedeutung ist, einschließlich der kontrollierten Länge oder Fläche.
- Geben Sie die anwendbare Zeichnungsnorm und Ausgabe an und entscheiden Sie dann, ob Rundlauf oder Gesamtrundlauf die beabsichtigte Kontrolle ausdrückt.
- Maß, Passung, Rauheit und jede separate Formanforderung explizit angeben; der Rundlauf ersetzt nicht alle diese Angaben.
- Den endgültigen Prüfzustand nach jedem Schleif-, Wärmebehandlungs-, Beschichtungs- oder Montageschritt festlegen, der das Ergebnis verändern kann.
- Einen Bericht anfordern, der die Bezugsaufspannung und den Messweg zeigt, nicht nur ein Bestanden/Nicht-bestanden-Ergebnis.
Wenn diese Punkte klar sind, kann ein Drehteilelieferant den Prozess auf die Beziehung abstimmen, die die Welle funktionsfähig macht. Wenn sie es nicht sind, ist der verantwortungsvolle nächste Schritt eine Zeichnungsklärung – nicht die unbegründete Behauptung, dass eine engere Maschine den Rundlauffehler automatisch behebt.