
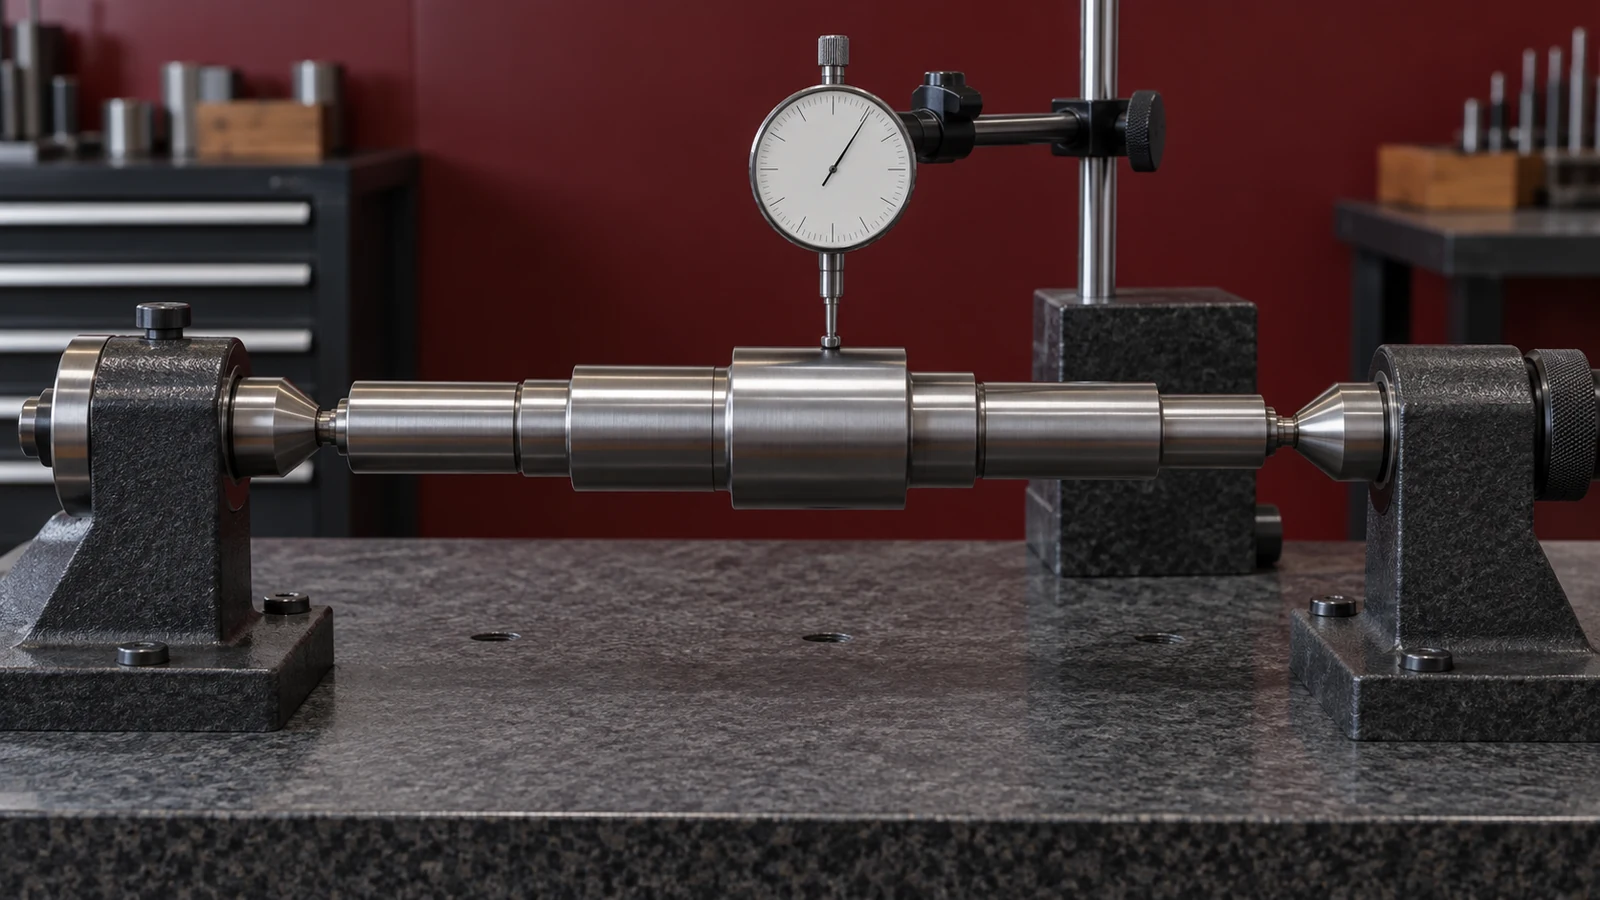
Un albero tornito può avere ogni diametro entro i suoi limiti dimensionali e far comunque oscillare un cuscinetto, una tenuta o un giunto. Il requisito mancante è spesso una relazione: come si comporta una superficie controllata mentre il pezzo finito ruota attorno all'asse di riferimento usato nel montaggio. La tolleranza di runout può esprimere tale relazione, ma solo se il disegno identifica la corretta feature di riferimento e l'ispezione la riproduce.
Questa è una guida al disegno e alla verifica del runout su alberi torniti a CNC. Non è un'introduzione generale al processo di tornitura CNC né una promessa di una capacità standard di runout. Applicare sempre lo standard GD&T e l'edizione specificati nel disegno; gli esempi seguenti sono scenari di riesame progettuale, non risultati di clienti.
L'albero è conforme sulla carta ma oscilla in uso
Si immagini un albero illustrativo con una sede per cuscinetto e una sede per tenuta. Il diametro della sede del cuscinetto e il diametro della sede della tenuta misurano ciascuno entro i propri limiti individuali. Dopo il montaggio, tuttavia, la tenuta ruota in modo irregolare perché la sua superficie non ruota in modo coerente attorno all'asse stabilito dalle sedi dei cuscinetti. Due letture dimensionali corrette non dimostrano tale relazione. Questo è un esempio ipotetico, non un pezzo JUCHENG misurato.
Prima di stringere la tolleranza del diametro, determinare quale feature o coppia di feature stabilisce l'asse funzionale di rotazione. Una singola feature cilindrica di riferimento può essere appropriata per un progetto; due sedi per cuscinetti separate possono rappresentare meglio un altro gruppo. Il disegno dovrebbe indicare cosa supporta il pezzo e quale superficie è controllata. Una linea centrale nominale tracciata nel modello CAD non è, di per sé, un setup fisico di riferimento.
L'oscillazione non è sempre causata dalla geometria lavorata. Anche il gioco del cuscinetto, il carico di montaggio, un componente accoppiato eccentrico, le bave o la flessione dell'albero sotto carico operativo possono contribuire. Il runout è prezioso perché controlla una relazione specificata a livello di pezzo; non diagnostica l'intero gruppo macchina.
Partire dall'asse utilizzato dal gruppo
Il riferimento non è semplicemente la feature più facile da afferrare in un mandrino. Un comodo diametro di spedizione potrebbe non essere la superficie che posiziona l'albero in servizio. Se l'ispezione ruota il pezzo attorno al cilindro sbagliato, può riportare una lettura dell'indicatore attraente mentre il gruppo finito oscilla comunque. Viceversa, un pezzo può sembrare scadente su un setup arbitrario con blocchetti a V anche se soddisfa il disegno controllato.
Procedere attraverso lo schema di posizionamento in ordine. Identificare la feature di riferimento o il pattern di feature sul disegno. Decidere come un'attrezzatura di ispezione o una macchina simulerà il riferimento specificato. Verificare se la forma, la condizione superficiale e la dimensione della sede del cuscinetto consentono un posizionamento ripetibile. Infine, identificare la superficie controllata e la lunghezza assiale su cui è rilevante. Un'affermazione generica come “runout dell'albero 0,02” lascia troppo all'interpretazione senza il riquadro del disegno e le unità.
Se l'elemento di riferimento è interrotto da una cava per chiavetta, una gola, una spianatura o un foro trasversale, il metodo di ispezione richiede particolare attenzione. La posizione di contatto può modificare l'asse simulato. La risposta corretta dipende dall'indicazione specifica e dalla norma; non scegliere un metodo di contatto conveniente dopo aver visto il risultato della misurazione.
Runout circolare o totale: cosa deve essere controllato?
L'oscillazione circolare riguarda un elemento circolare in una posizione di misurazione mentre il pezzo ruota attorno all'asse di riferimento specificato. L'oscillazione totale si applica all'intera superficie controllata durante la rotazione e comprende la variazione lungo la sua lunghezza. Non sono abbreviazioni intercambiabili di “concentricità”. Un lungo perno di supporto, una pista di tenuta stretta e una faccia terminale possono richiedere controlli e percorsi di ispezione diversi.
| Domanda di progettazione | L'oscillazione circolare può riguardare | L'oscillazione totale può riguardare |
|---|---|---|
| Dov'è la superficie critica? | Una sezione trasversale definita o ciascun elemento circolare secondo l'indicazione del disegno | Il comportamento dell'intera superficie specificata lungo la sua estensione controllata |
| Quale cedimento si teme? | Variazione radiale o assiale locale in una posizione particolare | Variazione che si accumula lungo un perno o una faccia |
| Come deve essere verificato? | Ruotare attorno al riferimento e valutare le posizioni degli elementi specificate | Ruotare attorno al riferimento e valutare l'intera superficie specificata con una strategia di misurazione adeguata |
| Cosa non è stabilito dalla sola indicazione? | Tutte le condizioni di materiale, accoppiamento e assemblaggio | Ogni requisito dinamico di vibrazione o bilanciamento |
Per un diametro esterno cilindrico, la relazione combina aspetti di forma superficiale e di posizione rispetto all'asse di riferimento. La dimensione resta un requisito separato. Per una faccia frontale, la direzione dell'indicatore e la superficie controllata differiscono da un controllo del diametro esterno. Esaminare il riquadro di controllo della caratteristica, il posizionamento della linea di riferimento e la norma applicabile prima di trasformare il requisito in un'istruzione di officina.
Dove il ciclo di tornitura può perdere la relazione
La tornitura di più diametri critici in un unico setup stabile può preservare la loro relazione, ma “un solo setup” non è un certificato di eccentricità. Errori di serraggio, condizioni delle griffe, deformazione del grezzo, usura dell'utensile, forze di taglio e supporto del pezzo possono comunque influenzare la geometria finale. Un albero lungo e snello può richiedere un supporto, ma tale supporto può anche introdurre flessione o mascherare un problema allo stato libero se usato con leggerezza.
Le seconde operazioni meritano un piano di trasferimento dei riferimenti. Se un albero viene rimosso per una scanalatura per chiavetta, un foro trasversale, un'operazione di rettifica, un trattamento termico o un trattamento di finitura, chiedersi quali caratteristiche finite ristabiliranno il riferimento del disegno e quali dimensioni possono variare successivamente. Se il perno controllato viene realizzato prima di un processo successivo che può deformare il pezzo, la verifica finale dovrebbe riguardare lo stato post-processo specificato dal disegno.
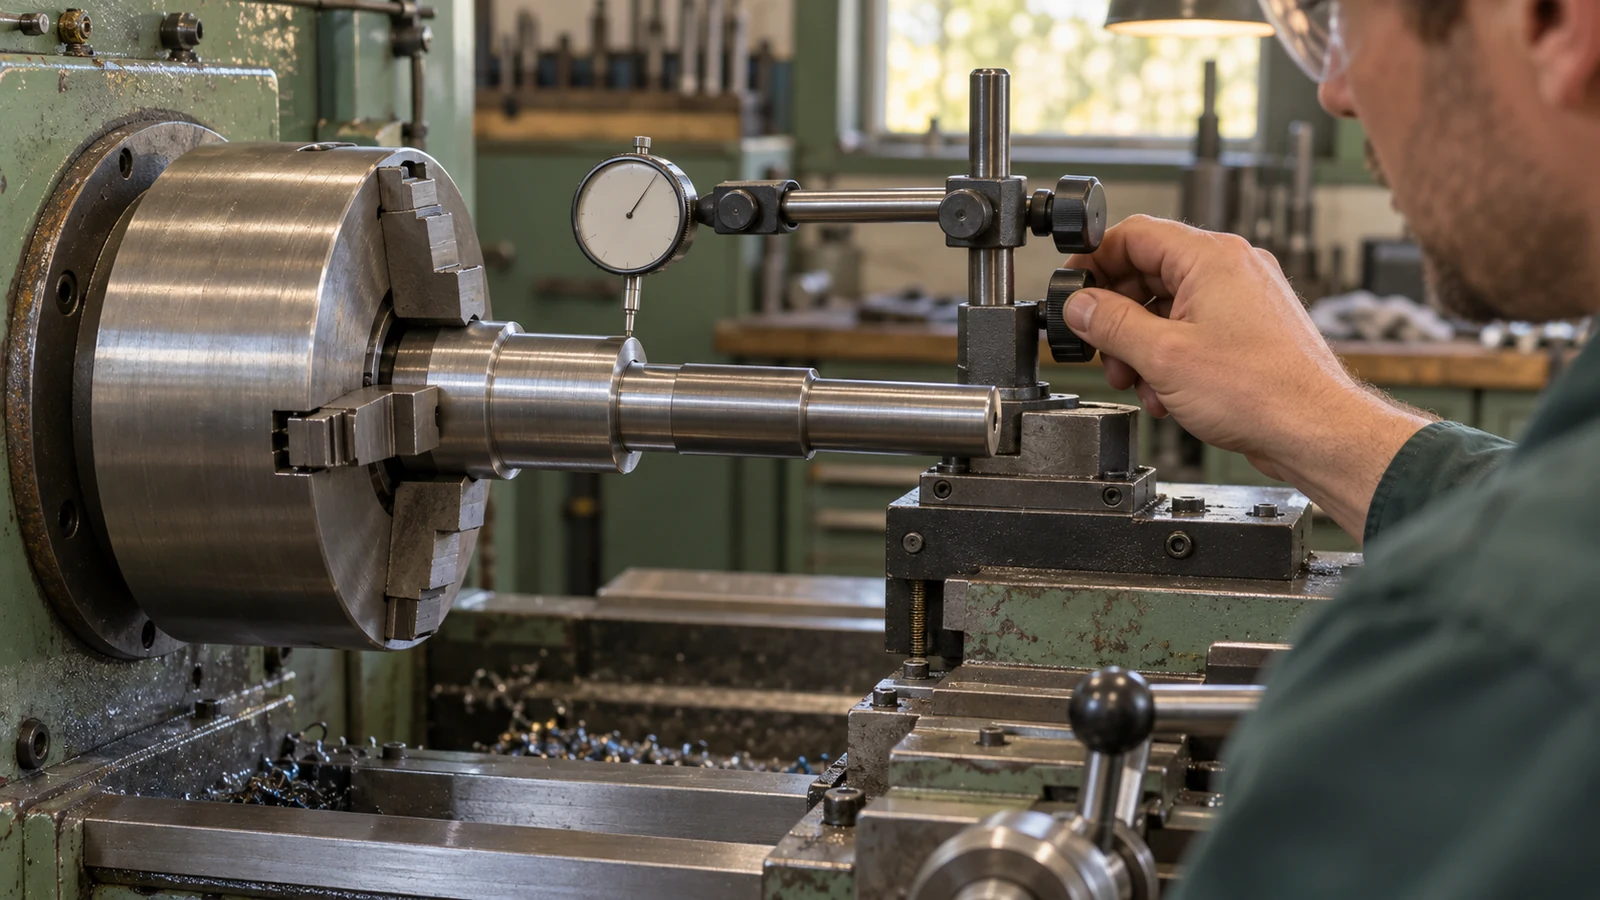
Non risolvere ogni problema di eccentricità specificando un numero universale più stretto. Il costo e la fattibilità dipendono dalla lunghezza dell'albero, dal diametro, dalle condizioni del materiale, dalla geometria, dalla sequenza di setup, dalla finitura e dalla misurazione. Il nostro più ampio Guida alle tolleranze di lavorazione CNC spiega perché la caratteristica funzionale dovrebbe guidare il limite anziché un'etichetta di precisione generica.
Un piano di misurazione del runout affidabile
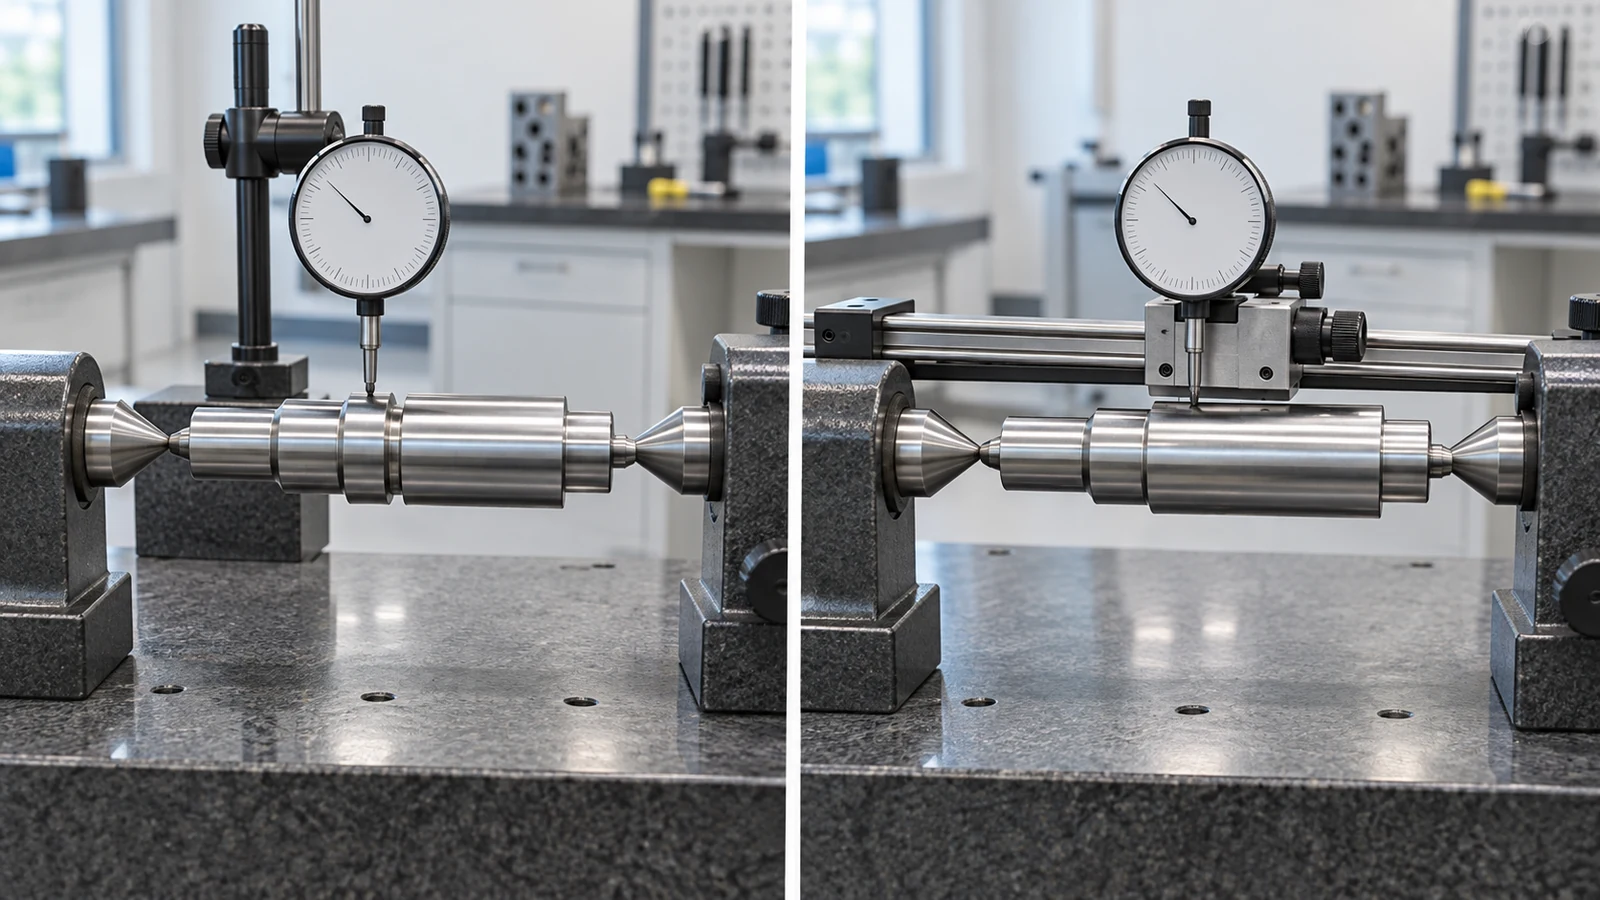
Un comparatore a quadrante può mostrare una variazione mentre il pezzo ruota, ma la qualità di tale risultato dipende dalla simulazione del riferimento, dal supporto del pezzo, dal punto di contatto, dalla direzione di misura e dal numero di sezioni controllate. Su un perno lungo, un indicatore a un'estremità può non rilevare variazioni altrove. Una macchina di ispezione o un sistema di misurazione rotativo può raccogliere più dati, ma l'output del software non è auto-validante se l'allineamento del riferimento non corrisponde al disegno.
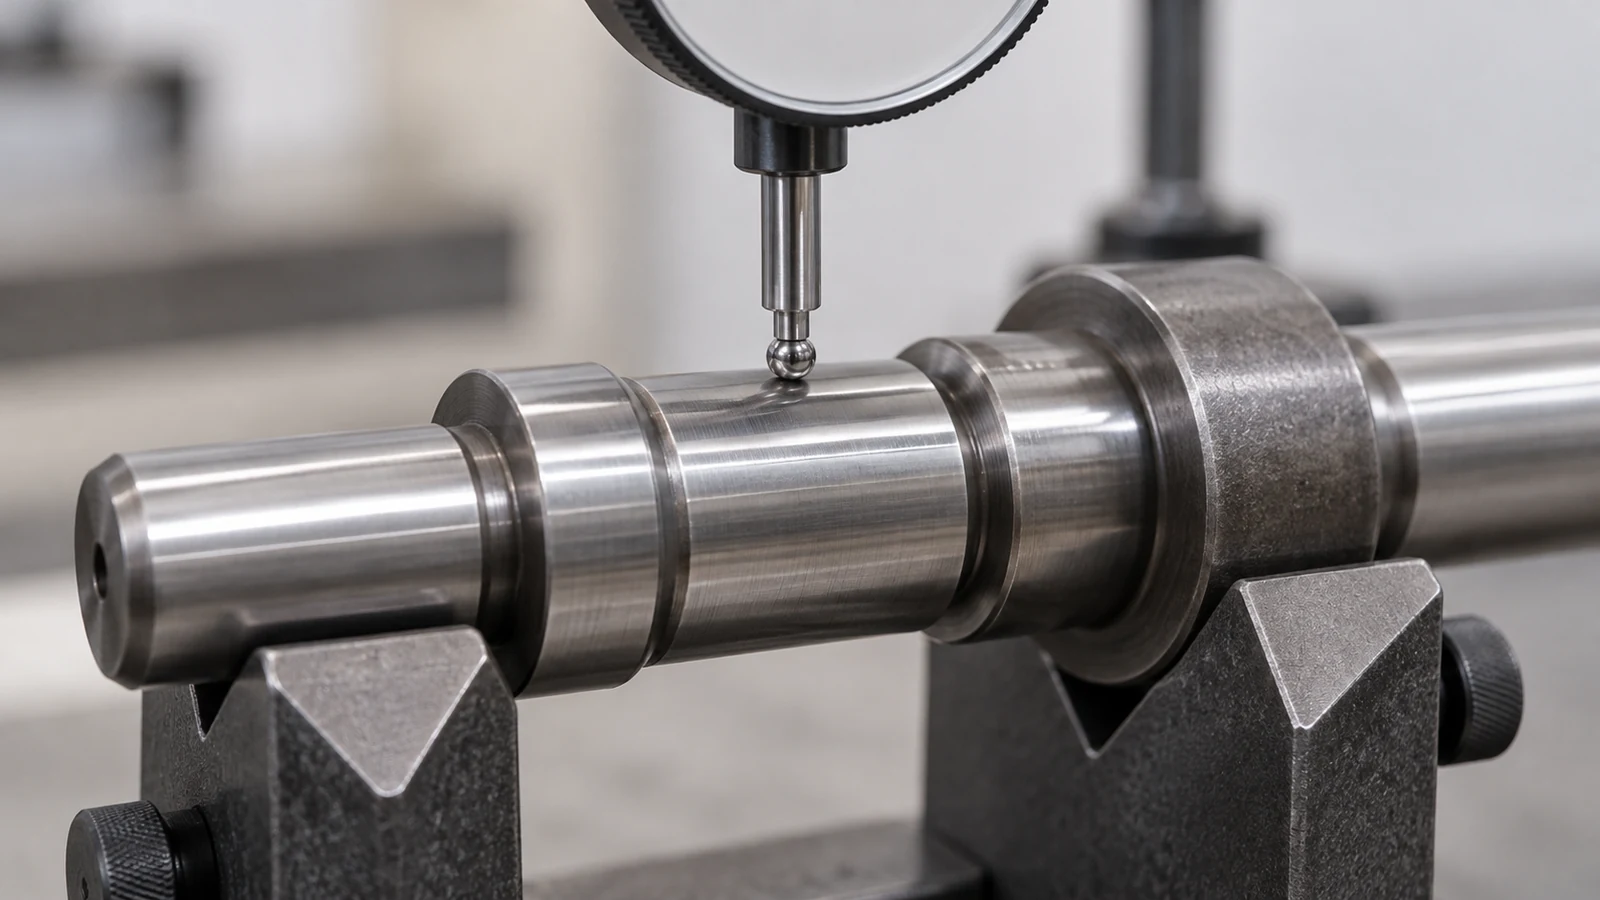
Per una semplice dimostrazione in officina, registrare le letture massima e minima dell'indicatore lungo un giro completo nella sezione specificata; la loro differenza è il movimento totale dell'indicatore osservato in quel setup. Questa aritmetica non sostituisce la valutazione GD&T completa. Se il pezzo è supportato su punte, verificare che le punte rappresentino lo schema di riferimento controllato; se è supportato su una superficie portante, confermarne le condizioni e il contatto. Le verifiche di ripetibilità possono aiutare a rivelare un'attrezzatura instabile.
Il rapporto dovrebbe identificare la revisione del disegno, il simulatore di riferimento o l'allineamento, la superficie controllata, le sezioni di misurazione o il percorso di scansione, il risultato, le unità e il criterio di accettazione. Se un fornitore scrive solo “eccentricità superata”, un acquirente non può sapere se è stato controllato un singolo punto, l'intero perno o il diametro di riferimento sbagliato. Il pagina qualità della società offre il contesto, mentre un metodo di eccentricità specifico del progetto deve comunque essere concordato.
Cosa dovrebbe chiarire un acquirente sul disegno
- Contrassegnare la superficie o lo schema di caratteristiche che stabilisce l'asse di rotazione funzionale.
- Identificare la superficie del cuscinetto, della tenuta, del giunto o dell'ingranaggio la cui rotazione è importante, inclusa la lunghezza o la faccia controllata.
- Specificare la norma del disegno applicabile e l'edizione, quindi decidere se l'eccentricità circolare o totale esprime il controllo previsto.
- Mantenere espliciti dimensione, accoppiamento, rugosità e qualsiasi requisito di forma separato; l'eccentricità non li sostituisce tutti.
- Definire lo stato di ispezione finale dopo qualsiasi fase di rettifica, trattamento termico, rivestimento o assemblaggio che possa modificare il risultato.
- Richiedere un report che mostri l'impostazione dei datum e il percorso di misurazione, non solo un risultato pass/fail.
Quando questi punti sono chiari, un fornitore di tornitura può pianificare il processo in base alla relazione che rende funzionale l'albero. Quando non lo sono, il passo successivo responsabile è un chiarimento del disegno, non un'affermazione non supportata secondo cui una macchina più precisa risolve automaticamente il problema del runout.