
Un eje torneado puede tener todos los diámetros dentro de sus límites de tamaño y aun así hacer que un rodamiento, un retén o un acoplamiento oscilen. El requisito que falta suele ser una relación: cómo se comporta una superficie controlada cuando la pieza terminada gira alrededor del eje de referencia utilizado en el ensamblaje. La tolerancia de excentricidad puede expresar esa relación, pero solo si el plano identifica la referencia correcta y la inspección la reproduce.
Esta es una guía de plano y verificación para la excentricidad en ejes torneados por CNC. No es una introducción general a la Proceso de torneado CNC ni una promesa de una capacidad de excentricidad estándar. Aplique siempre la norma y edición de GD&T especificadas en el plano; los ejemplos siguientes son escenarios de revisión de diseño, no resultados de clientes.
El eje encaja en el papel pero oscila en uso
Imagine un eje ilustrativo con un asiento de rodamiento y una superficie de retén. El diámetro del asiento del rodamiento y el diámetro de la superficie del retén miden cada uno dentro de sus límites individuales. Después del ensamblaje, sin embargo, el retén gira de forma desigual porque su superficie no rota de manera consistente alrededor del eje establecido por los asientos del rodamiento. Dos lecturas de tamaño correctas no prueban esa relación. Este es un ejemplo hipotético, no una pieza JUCHENG medida.
Antes de ajustar la tolerancia del diámetro, determine qué elemento o par de elementos establece el eje funcional de rotación. Un único elemento de referencia cilíndrico puede ser apropiado para un diseño; dos asientos de rodamiento separados pueden representar mejor otro ensamblaje. El plano debe indicar qué soporta la pieza y qué superficie se está controlando. Una línea central nominal dibujada a través del modelo CAD no es, por sí misma, una configuración de referencia física.
La oscilación no siempre es causada por la geometría mecanizada. La holgura del rodamiento, la carga de ensamblaje, un componente acoplado excéntrico, las rebabas o la flexión del eje bajo carga de operación también pueden contribuir. La excentricidad es valiosa porque controla una relación especificada a nivel de pieza; no diagnostica todo el ensamblaje de la máquina.
Comience por el eje que utiliza el ensamblaje
La referencia no es simplemente el elemento más fácil de sujetar en un plato. Un diámetro conveniente para el envío puede no ser la superficie que posiciona el eje en servicio. Si la inspección gira la pieza alrededor del cilindro equivocado, puede reportar una lectura atractiva del indicador mientras el ensamblaje terminado aún oscila. A la inversa, una pieza puede verse mal en una configuración arbitraria con bloques en V aunque cumpla con el plano controlado.
Trabaje a través del esquema de localización en orden. Identifique el elemento de referencia o patrón de elementos en el plano. Decida cómo un dispositivo de inspección o una máquina simulará la referencia especificada. Verifique si la forma del asiento del rodamiento, la condición de la superficie y el tamaño permiten una localización repetible. Finalmente, identifique la superficie controlada y la longitud axial en la que es relevante. Una declaración amplia como “excentricidad del eje 0,02” deja demasiado a la interpretación sin el marco del plano y las unidades.
Si la característica de referencia se ve interrumpida por un chavetero, una ranura, un plano o un taladro transversal, el método de inspección requiere atención especial. La ubicación del contacto puede cambiar el eje simulado. La respuesta correcta depende de la indicación específica y de la norma; no seleccione un método de contacto conveniente después de ver el resultado de la medición.
Excentricidad circular o total: ¿qué necesita control?
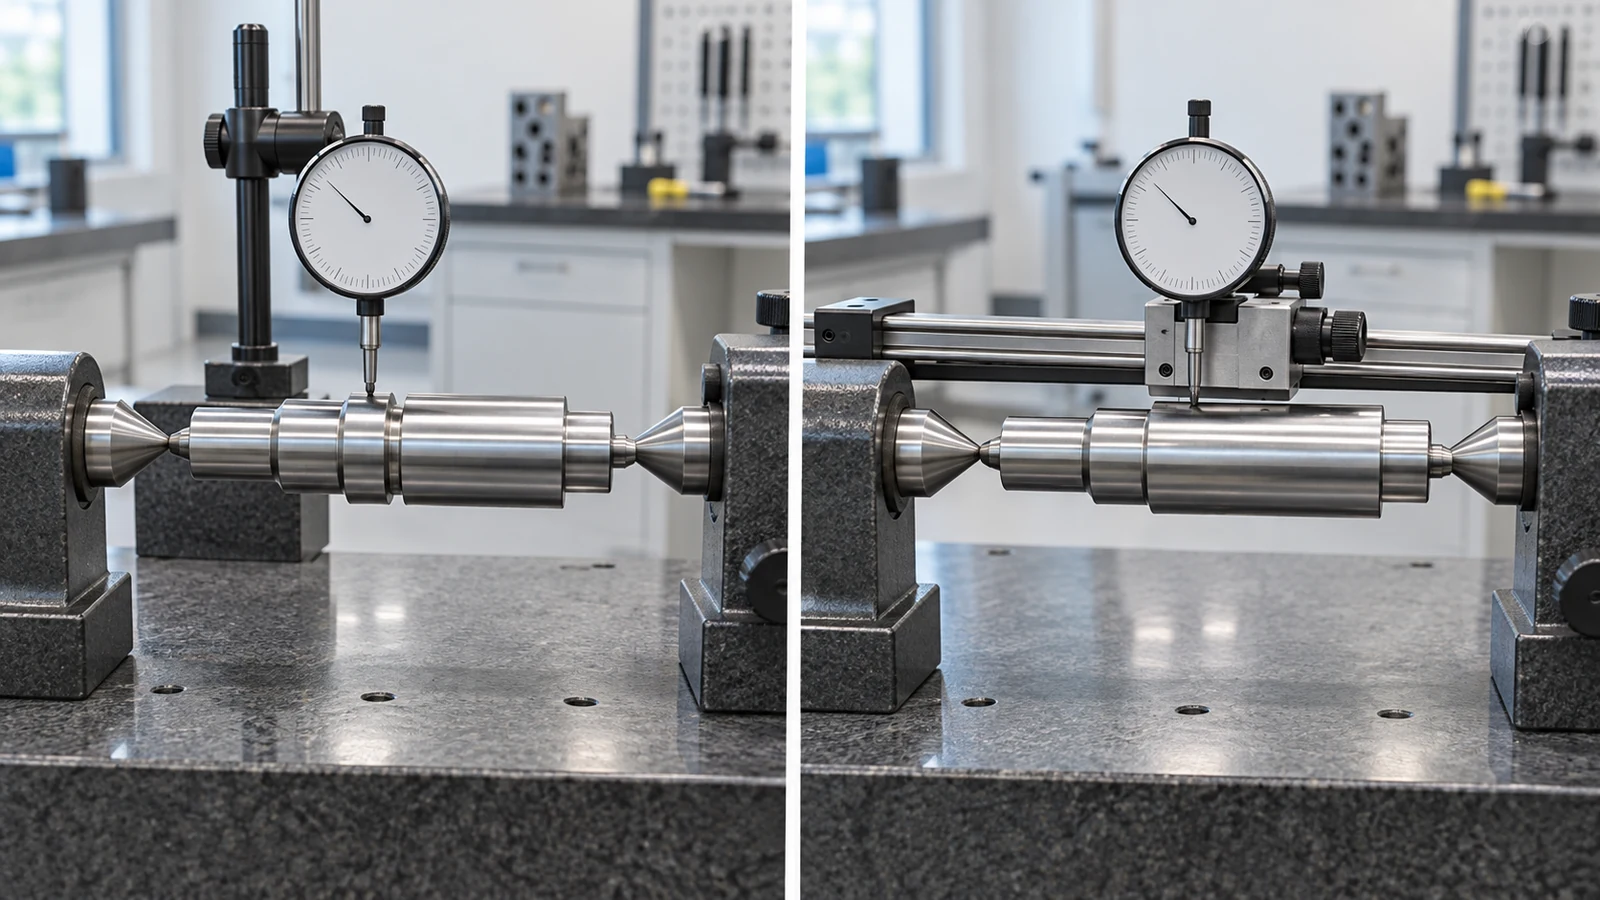
La excentricidad circular se refiere a un elemento circular en una ubicación de medición mientras la pieza gira alrededor del eje de referencia especificado. La excentricidad total se aplica a lo largo de la superficie controlada durante la rotación e incorpora la variación a lo largo de su longitud. No son términos abreviados intercambiables por “concéntrico”. Un muñón de rodamiento largo, una pista de sellado estrecha y una cara frontal pueden requerir diferentes controles y rutas de inspección.
| Pregunta de diseño | La excentricidad circular puede abordar | La excentricidad total puede abordar |
|---|---|---|
| ¿Dónde está la superficie crítica? | Una sección transversal definida o cada elemento circular bajo la indicación del plano | El comportamiento de la superficie completa especificada a lo largo de su extensión controlada |
| ¿Qué falla se teme? | Variación radial o axial local en una ubicación particular | Variación que se acumula a lo largo de un muñón o una cara |
| ¿Cómo debe verificarse? | Girar alrededor de la referencia y evaluar las ubicaciones de los elementos especificados | Girar alrededor de la referencia y evaluar toda la superficie especificada con una estrategia de medición adecuada |
| ¿Qué no se establece únicamente con la llamada? | Todas las condiciones de material, ajuste y ensamblaje | Todo requisito dinámico de vibración o balanceo |
Para un diámetro exterior cilíndrico, la relación combina aspectos de la forma superficial y la ubicación respecto al eje de referencia. El tamaño sigue siendo un requisito independiente. Para una cara frontal, la dirección del indicador y la superficie controlada difieren de una verificación de diámetro exterior. Revise el marco de control de la característica, la ubicación del líder y la norma aplicable antes de convertir el requisito en una instrucción de taller.
Dónde la ruta de torneado puede perder la relación
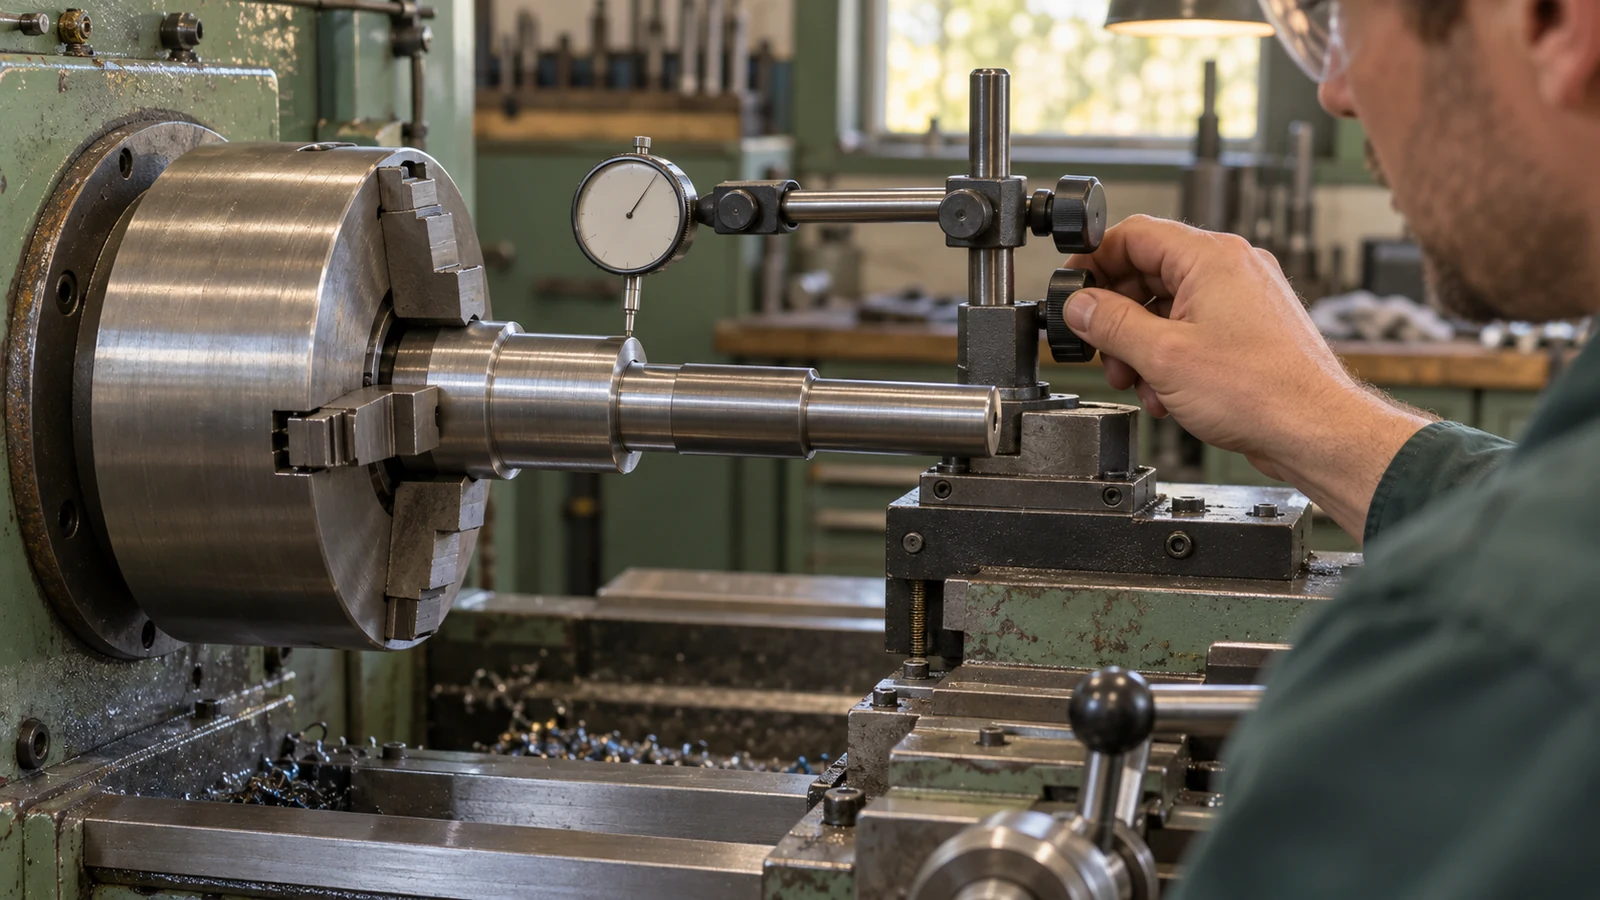
Mecanizar varios diámetros críticos en una sola configuración estable puede proteger su relación, pero “una sola configuración” no es un certificado de excentricidad. El error de sujeción, el estado de las mordazas, la flexión del material, el desgaste de la herramienta, las fuerzas de corte y el soporte de la pieza aún pueden influir en la geometría final. Un eje largo y esbelto puede necesitar soporte, pero ese soporte también puede introducir deflexión o enmascarar un problema en estado libre si se usa sin cuidado.
Las segundas operaciones merecen un plan de transferencia de referencia. Si se retira un eje para una ranura de chavetero, un agujero transversal, una operación de rectificado, un tratamiento térmico o un tratamiento de acabado, pregunte qué características acabadas restablecerán la referencia del plano y qué dimensiones pueden desplazarse después. Si el muñón controlado se crea antes de un proceso posterior que puede distorsionar la pieza, la verificación final debe abordar el estado posterior al proceso especificado por el plano.
No resuelva toda preocupación de excentricidad especificando un número universal más ajustado. El costo y la viabilidad dependen de la longitud del eje, el diámetro, el estado del material, la geometría, la secuencia de configuración, el acabado y la medición. Nuestro análisis más amplio guía de tolerancias de mecanizado CNC explica por qué la característica funcional debe determinar el límite en lugar de una etiqueta de precisión genérica.
Un plan de medición de excentricidad confiable
Un indicador de carátula puede mostrar variación mientras gira una pieza, pero la calidad de ese resultado depende de la simulación de la referencia, el soporte de la pieza, el punto de contacto, la dirección de medición y el número de secciones verificadas. En un muñón largo, un indicador en un extremo puede pasar por alto la variación en otro lugar. Una máquina de inspección o un sistema de medición rotativo puede recopilar más datos, pero la salida del software no se valida por sí sola si la alineación de la referencia no coincide con el plano.
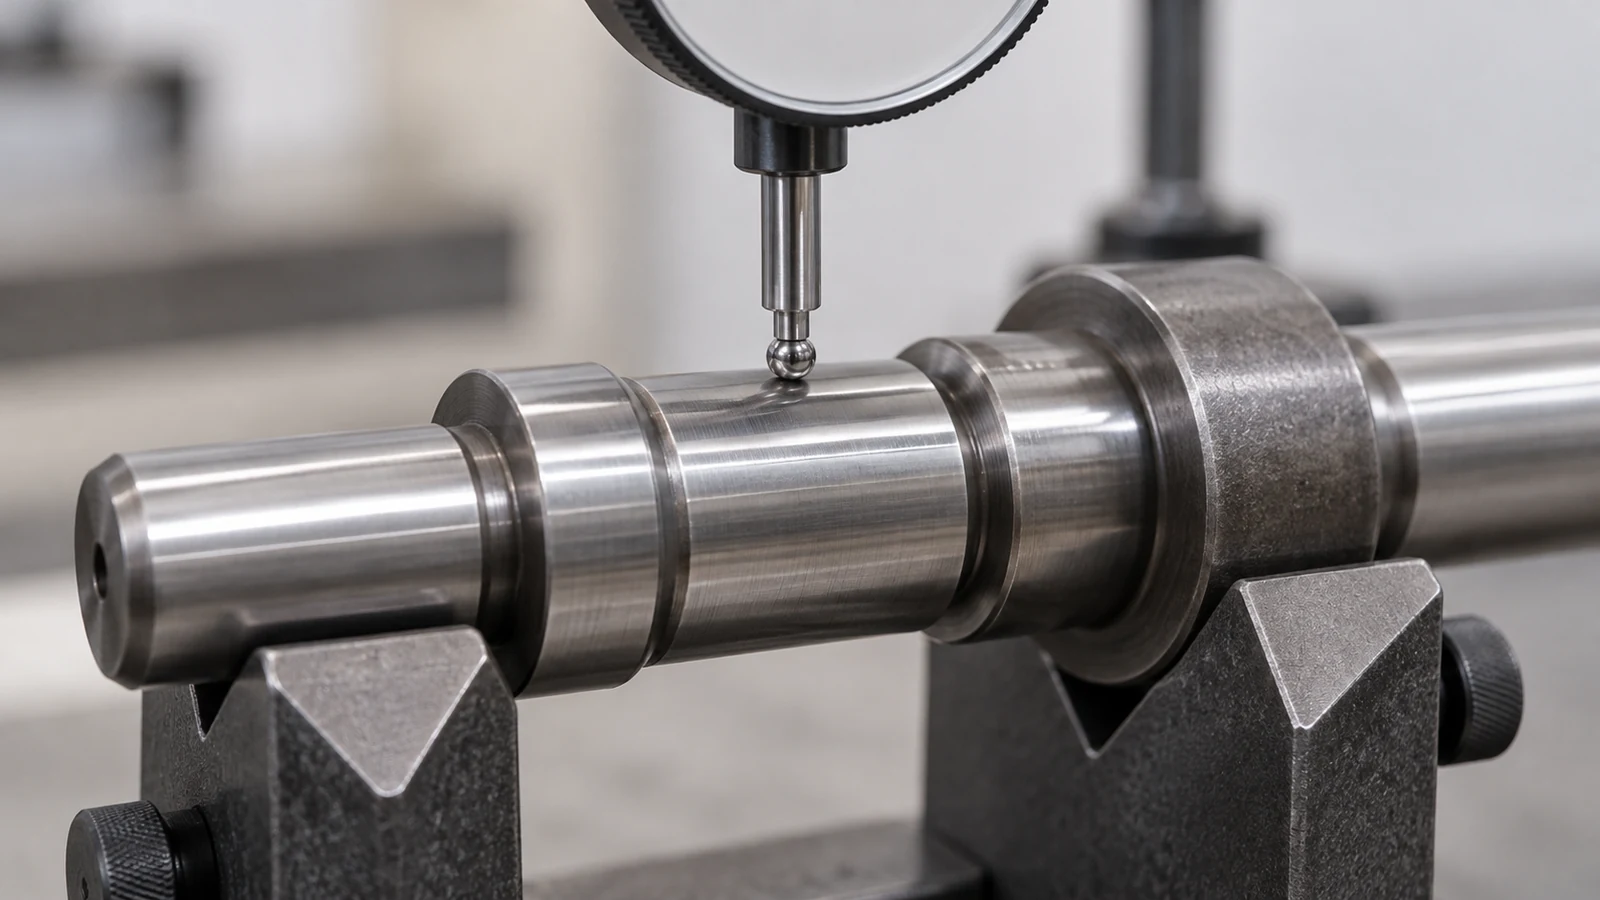
Para una demostración simple en el taller, registre las lecturas mayor y menor del indicador durante una revolución completa en la sección especificada; su diferencia es el movimiento total del indicador observado en esa configuración. Esta aritmética no sustituye la evaluación completa de GD&T. Si la pieza se apoya en centros, verifique que los centros representen el esquema de referencia controlado; si se apoya en una superficie de rodamiento, confirme su estado y contacto. Las verificaciones de repetibilidad pueden ayudar a revelar un dispositivo de fijación inestable.
El informe debe identificar la revisión del plano, el simulador de referencia o la alineación, la superficie controlada, las secciones de medición o la trayectoria de escaneo, el resultado, las unidades y el criterio de aceptación. Si un proveedor escribe solo “excentricidad aprobada”, un comprador no puede saber si se verificó un solo punto, el muñón completo o el diámetro de referencia incorrecto. La información de la empresa página de calidad ofrece antecedentes, mientras que aún debe acordarse un método de excentricidad específico del proyecto.
Lo que un comprador debe resolver en el plano
- Marque la superficie o el patrón de características que establece el eje de rotación funcional.
- Identifique la superficie de rodamiento, sello, acoplamiento o engranaje cuya rotación importa, incluida la longitud o cara controlada.
- Especifique la norma y edición del plano aplicables, luego decida si la excentricidad circular o total expresa el control previsto.
- Mantenga explícitos el tamaño, el ajuste, la rugosidad y cualquier requisito de forma independiente; la excentricidad no los sustituye a todos.
- Defina el estado final de inspección después de cualquier paso de rectificado, tratamiento térmico, recubrimiento o ensamblaje que pueda cambiar el resultado.
- Solicite un informe que muestre la configuración de los datos de referencia y la ruta de medición, no solo un resultado de aprobado/rechazado.
Cuando estos puntos están claros, un proveedor de torneado puede planificar el proceso en torno a la relación que hace que el eje funcione. Cuando no lo están, el siguiente paso responsable es una aclaración del plano, no una afirmación sin fundamento de que una máquina más precisa corrige automáticamente el alabeo.