
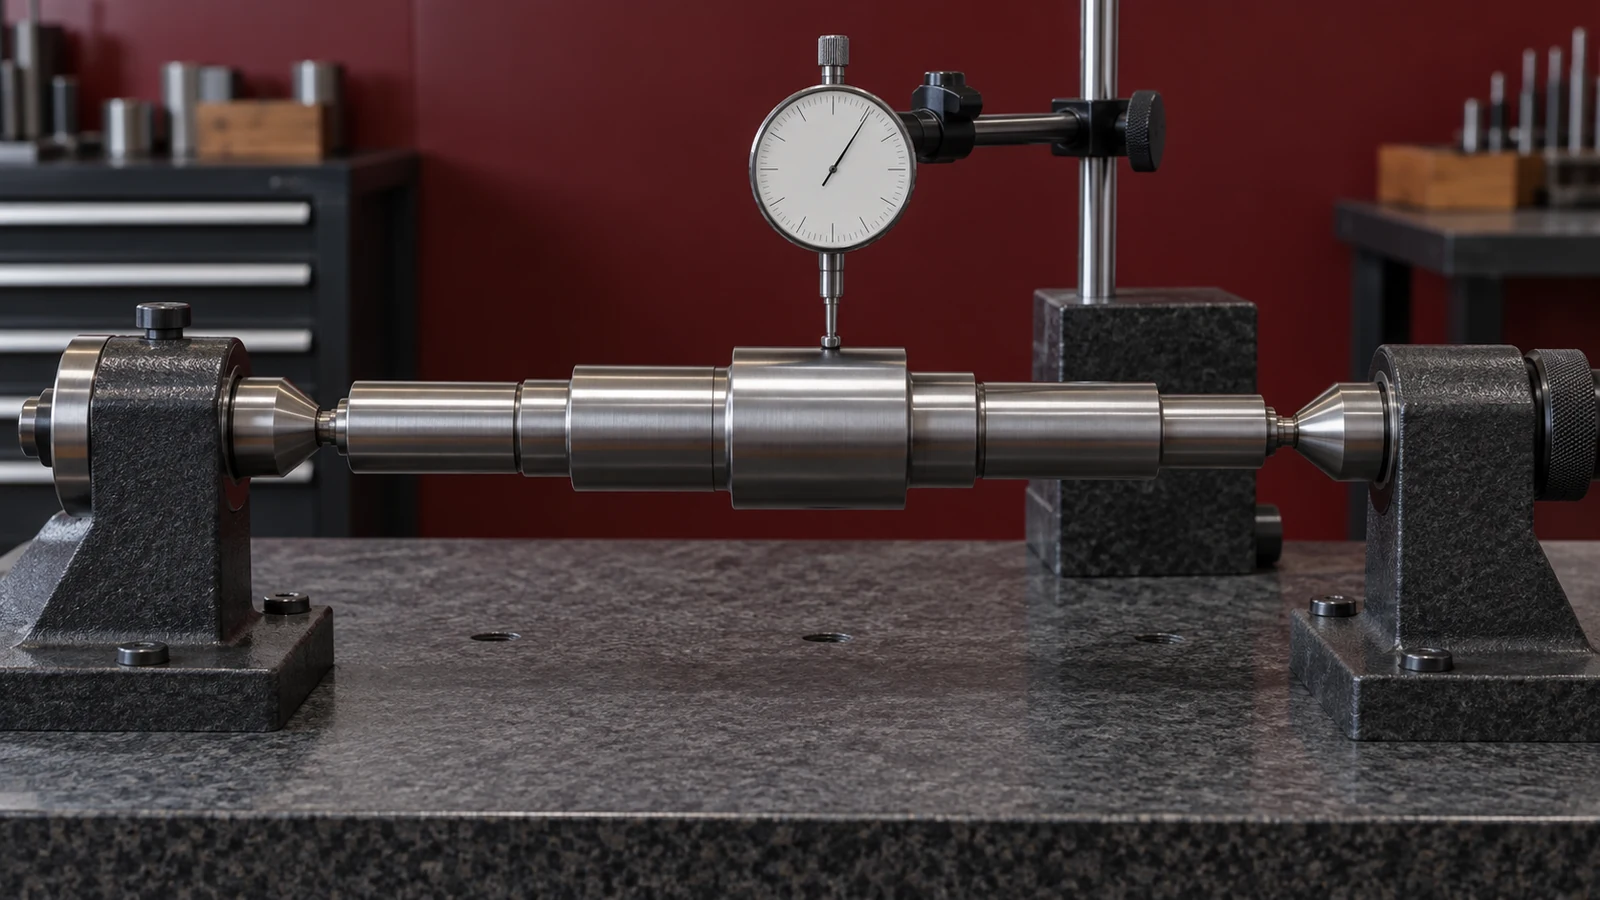
Um eixo torneado pode ter todos os diâmetros dentro dos seus limites dimensionais e ainda assim fazer um rolamento, retentor ou acoplamento oscilar. O requisito ausente é frequentemente uma relação: como uma superfície controlada se comporta quando a peça acabada gira em torno do eixo de referência usado na montagem. A tolerância de batimento pode expressar essa relação, mas somente se o desenho identificar a feição de referência correta e a inspeção a reproduzir.
Este é um guia de desenho e verificação para batimento em eixos torneados por CNC. Não é uma introdução geral ao processo de torneamento CNC nem uma promessa de capacidade padrão de batimento. Sempre aplique a norma e a edição de GD&T especificadas no desenho; os exemplos abaixo são cenários de revisão de projeto, não resultados de clientes.
O eixo encaixa no papel, mas oscila em uso
Imagine um eixo ilustrativo com um assento de rolamento e uma sede de retentor. O diâmetro do assento de rolamento e o diâmetro da sede de retentor medem, cada um, dentro dos seus limites individuais. Após a montagem, porém, o retentor gira de forma irregular porque sua superfície não gira de maneira consistente em torno do eixo estabelecido pelos assentos de rolamento. Duas leituras de dimensão corretas não provam essa relação. Este é um exemplo hipotético, não uma peça JUCHENG medida.
Antes de apertar a tolerância de diâmetro, determine qual feição ou par de feições estabelece o eixo funcional de rotação. Uma única feição de referência cilíndrica pode ser apropriada para um projeto; dois assentos de rolamento separados podem representar melhor outra montagem. O desenho deve indicar o que apoia a peça e qual superfície está sendo controlada. Uma linha de centro nominal esboçada no modelo CAD não é, por si só, uma configuração física de referência.
A oscilação nem sempre é causada pela geometria usinada. Folga de rolamento, carga de montagem, um componente de acoplamento excêntrico, rebarbas ou flexão do eixo sob carga operacional também podem contribuir. O batimento é valioso porque controla uma relação especificada no nível da peça; ele não diagnostica toda a montagem da máquina.
Comece pelo eixo que a montagem utiliza
A referência não é simplesmente a feição mais fácil de agarrar na placa. Um diâmetro conveniente para transporte pode não ser a superfície que posiciona o eixo em serviço. Se a inspeção girar a peça em torno do cilindro errado, pode reportar uma leitura de indicador atraente enquanto a montagem acabada ainda oscila. Por outro lado, uma peça pode parecer ruim em uma configuração arbitrária de bloco em V mesmo que atenda ao desenho controlado.
Percorra o esquema de localização por ordem. Identifique a característica de referência ou o padrão de características no desenho. Decida como um dispositivo de inspeção ou uma máquina irá simular a referência especificada. Verifique se a forma do assento do rolamento, a condição da superfície e o tamanho permitem uma localização repetível. Por fim, identifique a superfície controlada e o comprimento axial ao longo do qual ela é relevante. Uma indicação genérica como “excentricidade do eixo 0,02” deixa demasiado à interpretação sem a moldura do desenho e as unidades.
Se a característica de referência for interrompida por um rasgo de chaveta, ranhura, face plana ou furo transversal, o método de inspeção requer atenção especial. A localização do contacto pode alterar o eixo simulado. A resposta correta depende da chamada específica e da norma; não selecione um método de contacto conveniente após ver o resultado da medição.
Batimento circular ou total: o que precisa ser controlado?
A excentricidade circular diz respeito a um elemento circular num local de medição enquanto a peça roda em torno do eixo de referência especificado. A excentricidade total aplica-se a toda a superfície controlada durante a rotação e incorpora a variação ao longo do seu comprimento. Não são abreviaturas intermutáveis de “concentricidade”. Um colo de rolamento longo, uma pista de vedação estreita e uma face de extremidade podem exigir controlos e percursos de inspeção diferentes.
| Questão de projeto | A excentricidade circular pode abordar | A excentricidade total pode abordar |
|---|---|---|
| Onde está a superfície crítica? | Uma secção transversal definida ou cada elemento circular abrangido pela chamada do desenho | O comportamento da superfície completa especificada ao longo da sua extensão controlada |
| Que falha se receia? | Variação radial ou axial local num determinado local | Variação que se acumula ao longo de um colo ou face |
| Como deve ser verificada? | Rodar em torno da referência e avaliar as localizações dos elementos especificados | Gire em torno do datum e avalie toda a superfície especificada com uma estratégia de medição adequada |
| O que não é estabelecido apenas pela callout? | Todas as condições de material, ajuste e montagem | Todos os requisitos dinâmicos de vibração ou balanceamento |
Para um OD cilíndrico, a relação combina aspectos de forma da superfície e localização em relação ao eixo do datum. O tamanho permanece um requisito separado. Para uma face de extremidade, a direção do indicador e a superfície controlada diferem de uma verificação de OD. Revise o quadro de controle de feature, o posicionamento do leader e a norma aplicável antes de transformar o requisito em uma instrução de oficina.
Onde a rota de torneamento pode perder a relação
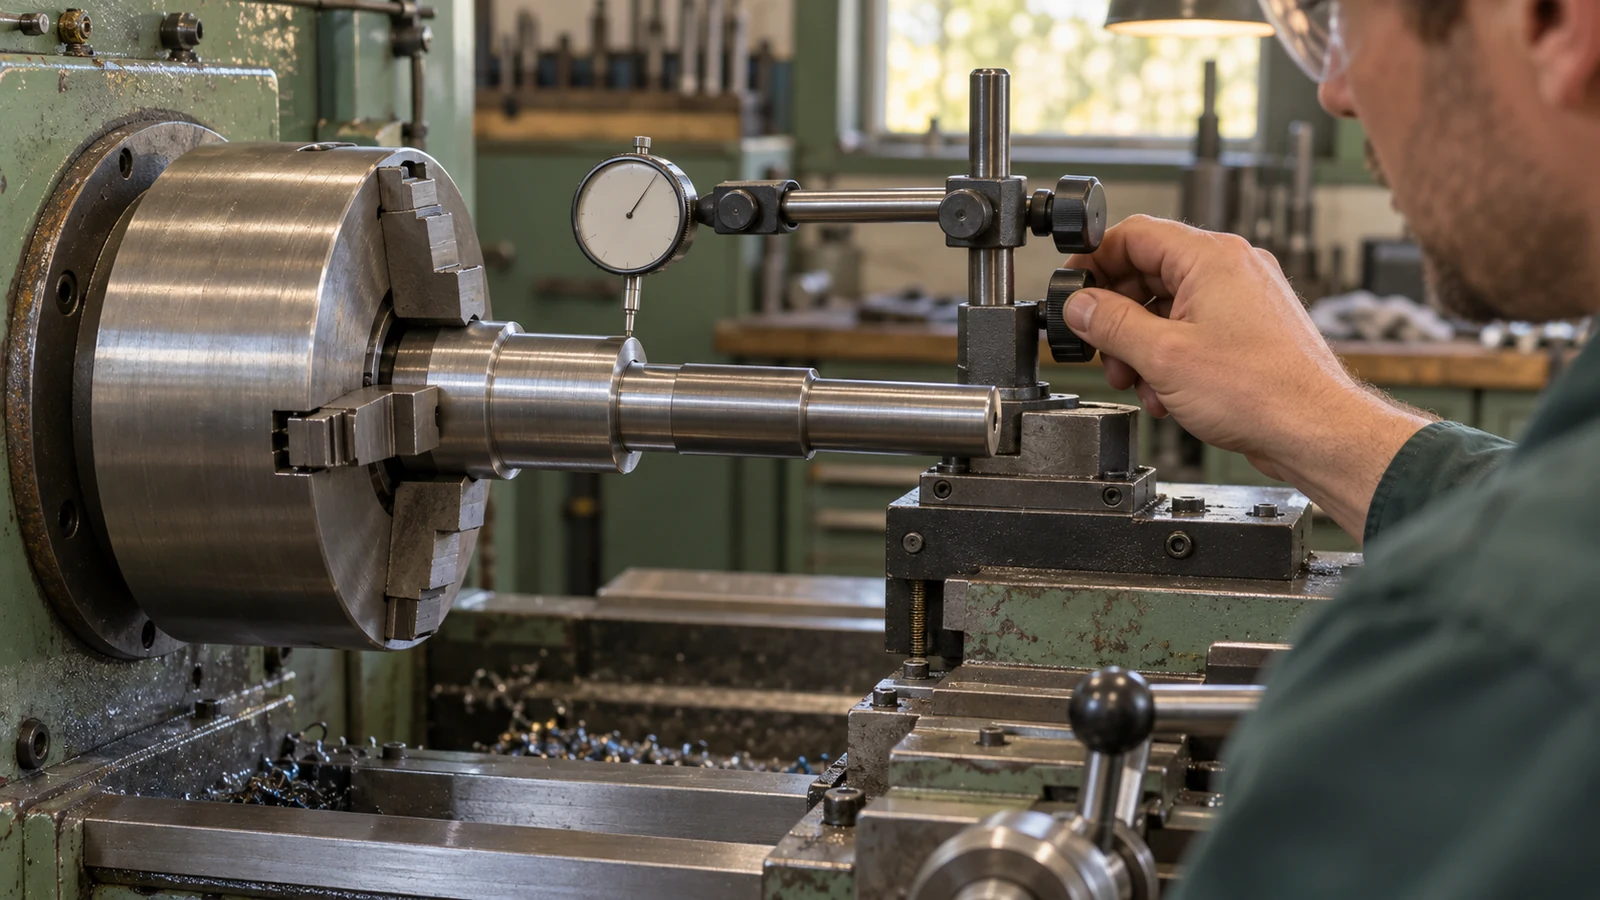
Tornear múltiplos diâmetros críticos em uma única configuração estável pode proteger a relação entre eles, mas “uma configuração” não é um certificado de runout. Erro de fixação na placa, condição das castanhas, empenamento do material bruto, desgaste da ferramenta, forças de corte e suporte da peça ainda podem influenciar a geometria final. Um eixo longo e esbelto pode precisar de suporte, porém esse suporte também pode introduzir deflexão ou mascarar um problema de estado livre se usado de forma descuidada.
Segundas operações merecem um plano de transferência de datum. Se um eixo for removido para um rasgo de chaveta, furo transversal, operação de retificação, tratamento térmico ou tratamento de acabamento, pergunte quais features acabadas restabelecerão o datum do desenho e quais dimensões podem se alterar depois. Se o journal controlado for criado antes de um processo subsequente que possa distorcer a peça, a verificação final deve abordar o estado pós-processo especificado pelo desenho.
Não resolva toda preocupação de runout especificando um número universal mais apertado. O custo e a viabilidade dependem do comprimento do eixo, diâmetro, condição do material, geometria, sequência de configuração, acabamento e medição. Nosso conteúdo mais amplo tolerâncias de usinagem CNC explica por que a feature funcional deve orientar o limite em vez de um rótulo genérico de precisão.
Um plano de medição de batimento confiável
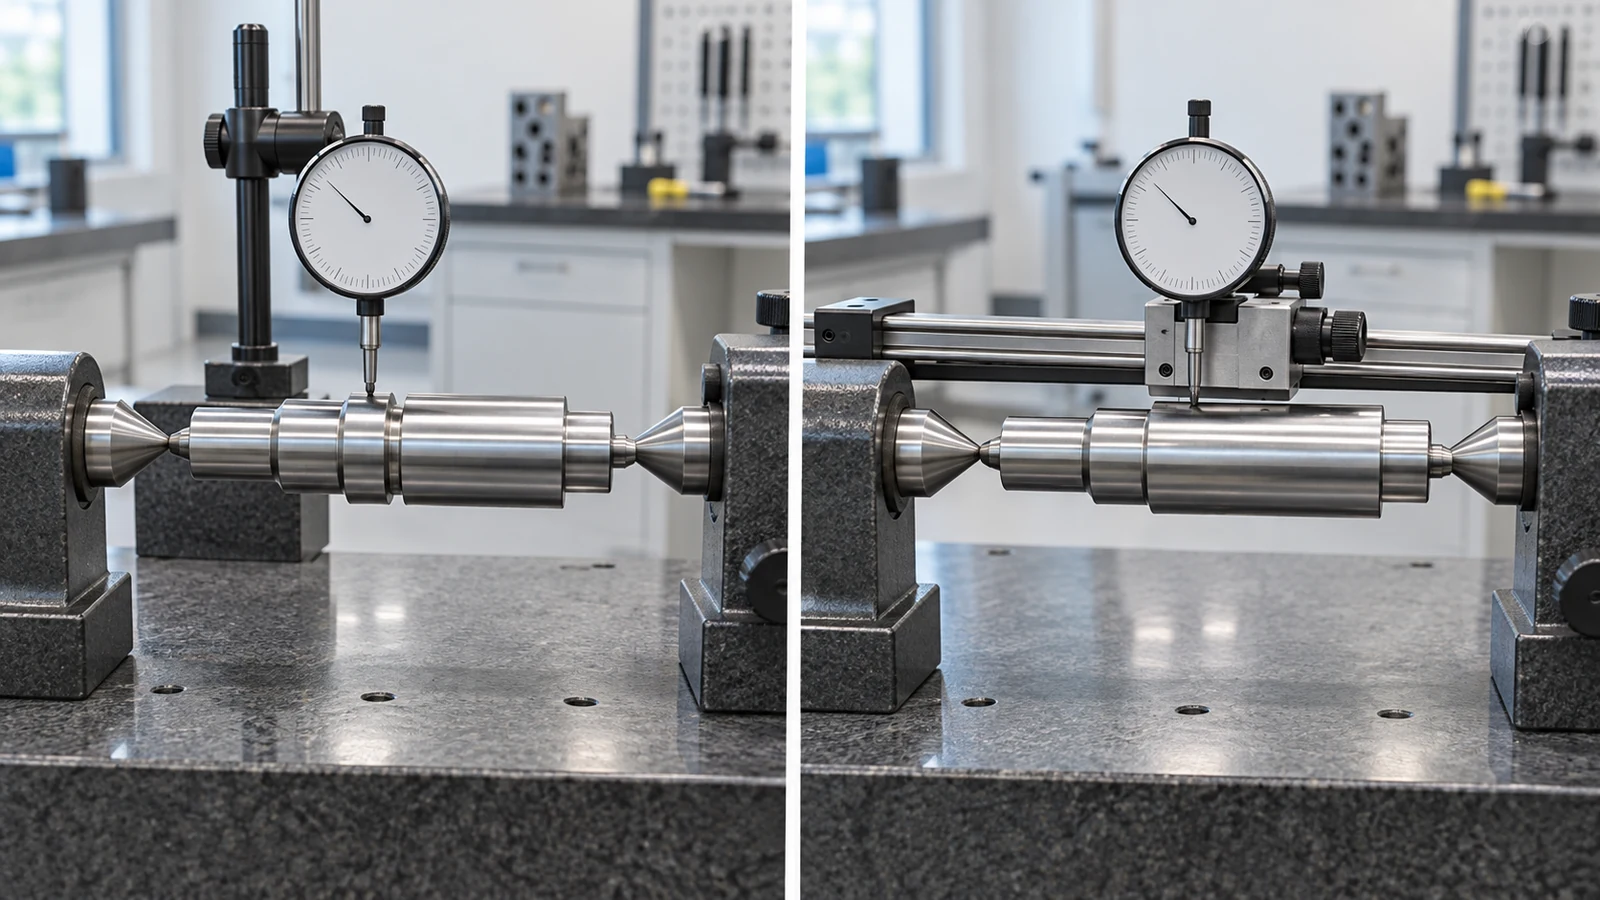
Um relógio comparador pode mostrar variação conforme a peça gira, mas a qualidade desse resultado depende da simulação do datum, do suporte da peça, do ponto de contato, da direção de medição e do número de seções verificadas. Em um journal longo, um indicador em uma extremidade pode não detectar variação em outro ponto. Uma máquina de inspeção ou sistema de medição rotativo pode coletar mais dados, mas a saída do software não é auto validante se o alinhamento do datum não corresponder ao desenho.
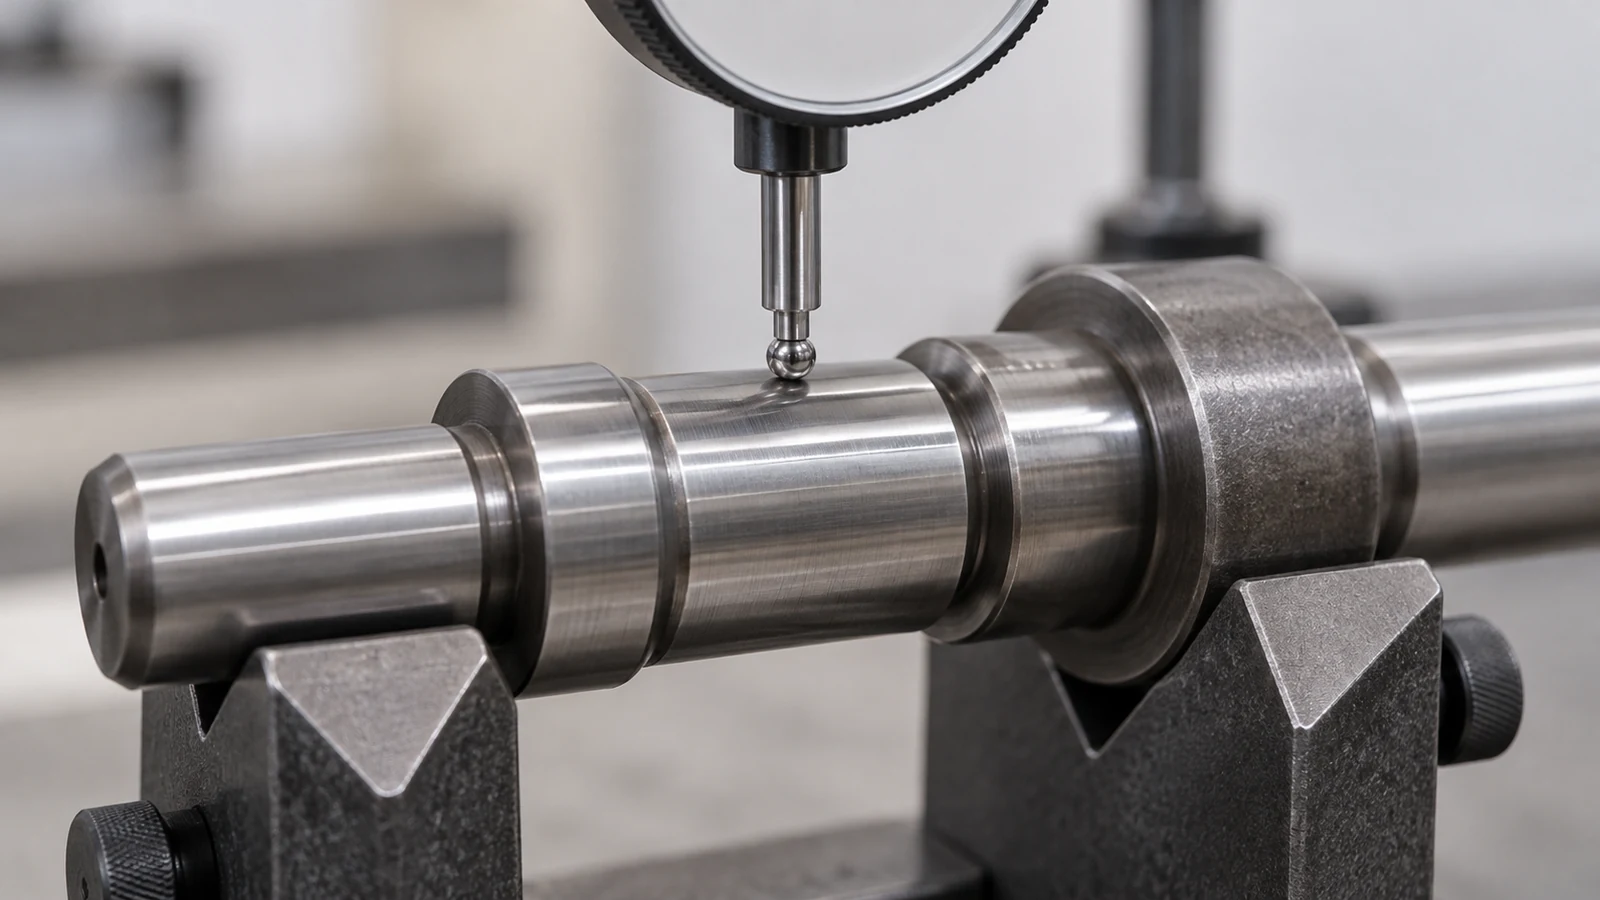
Para uma demonstração simples no chão de fábrica, registre as leituras maior e menor do indicador ao longo de uma revolução completa na seção especificada; a diferença entre elas é o movimento total do indicador observado naquela configuração. Essa aritmética não substitui a avaliação completa de GD&T. Se a peça estiver apoiada em pontas, verifique se as pontas representam o esquema de datum controlado; se estiver apoiada em uma superfície de rolamento, confirme sua condição e contato. Verificações de repetibilidade podem ajudar a revelar um dispositivo de fixação instável.
O relatório deve identificar a revisão do desenho, o simulador de datum ou alinhamento, a superfície controlada, as seções de medição ou caminho de varredura, o resultado, as unidades e o critério de aceitação. Se um fornecedor escrever apenas “runout aprovado”, o comprador não consegue saber se foi verificado um único ponto, o journal completo ou o diâmetro de referência errado. O conteúdo da empresa qualidade oferece embasamento, enquanto um método de runout específico do projeto ainda deve ser acordado.
O que um comprador deve resolver no desenho
- Marque a superfície ou padrão de features que estabelece o eixo funcional de rotação.
- Identifique a superfície de rolamento, vedação, acoplamento ou engrenagem cuja rotação importa, incluindo o comprimento ou face controlados.
- Especifique a norma de desenho aplicável e a edição, depois decida se a batida circular ou total expressa o controle pretendido.
- Mantenha explícitos o tamanho, o ajuste, a rugosidade e qualquer requisito de forma separado; a batida não substitui todos eles.
- Defina o estado final de inspeção após qualquer etapa de retificação, tratamento térmico, revestimento ou montagem que possa alterar o resultado.
- Solicite um relatório que mostre a configuração dos datums e o caminho de medição, não apenas um resultado de aprovação/reprovação.
Quando esses pontos estão claros, um fornecedor de torneamento pode planejar o processo em torno da relação que faz o eixo funcionar. Quando não estão, o próximo passo responsável é um esclarecimento do desenho — não uma alegação sem fundamento de que uma máquina mais precisa corrige automaticamente o desvio.