
PTFE CNC-Bearbeitung sieht oft einfacher aus, als sie wirklich ist. PTFE lässt sich sauber zerspanen, verursacht relativ geringen Werkzeugverschleiß und kann zu komplexen Komponenten gedreht oder gefräst werden. Doch Ingenieure entdecken schnell einen Widerspruch: Ein Material, das sich leicht zerspanen lässt, kann dennoch schwierig präzise zu bearbeiten sein.
Die eigentliche Herausforderung besteht nicht darin, Material abzutragen. Es geht darum, Verformung, Wärmeausdehnung, Spannkraft, Gratbildung, Maßrückbildung und Prüfbedingungen zu kontrollieren. Ein PTFE-Bauteil kann im eingespannten Zustand korrekt messen und sich nach dem Lösen verändern. Eine Dichtfläche kann glatt aussehen, aber versagen, weil sich ihre Ebenheit nach der Bearbeitung verändert hat. Eine Bohrung kann die Prüfung unmittelbar nach dem Schneiden bestehen und sich verlagern, während das Material in seinen entspannten Zustand zurückkehrt.
Dieser Leitfaden nähert sich der PTFE-Bearbeitung aus dieser praktischen, problemlösungsorientierten Perspektive. Er erklärt, wie sich PTFE verhält, warum Toleranzen schwierig werden, wo bearbeitete PTFE-Teile eingesetzt werden, wie Ingenieure fertigungsgerechtere Komponenten konstruieren können und worauf Käufer bei der Auswahl eines CNC-Bearbeitungslieferanten achten sollten.
Für kundenspezifische Kunststoffbearbeitungsprojekte bietet Jucheng CNC-Fräsen, Drehen, Dreh-Fräsen, mehrachsige Fertigung, Inspektion und Engineering-Support für PTFE und andere technische Kunststoffe. Erfahren Sie mehr über Jucheng CNC-Bearbeitung.
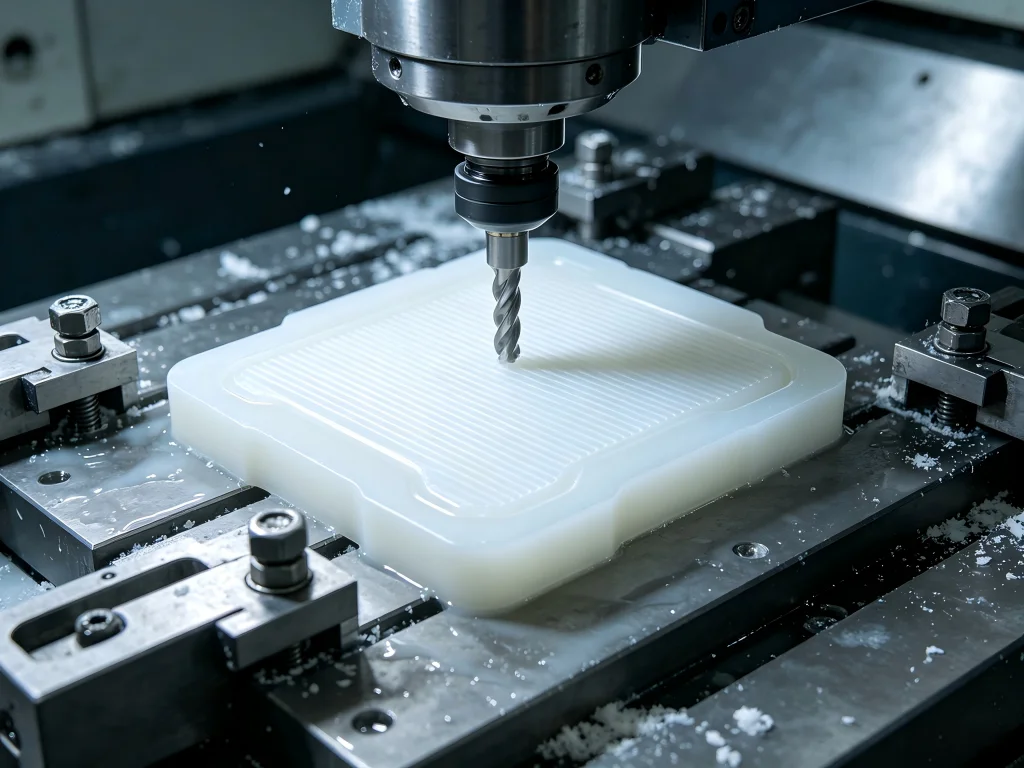
Das zentrale PTFE-Problem: Leicht zu zerspanen, schwierig zu kontrollieren
Stellen Sie sich einen Ingenieur vor, der einen chemikalienbeständigen Ventilsitz konstruiert. Die Zeichnung erscheint unkompliziert: ein rundes PTFE-Bauteil mit einer Bohrung, Dichtfläche, Nut und mehreren kritischen Maßen.
Der erste Prototyp sieht hervorragend aus.
Dann beginnt die Prüfung.
Der Außendurchmesser verändert sich leicht, nachdem das Teil das Spannfutter verlassen hat. Die Bohrung hat mehrere Stunden später nicht exakt dieselbe Größe. Die Dichtfläche zeigt kleine Kantengrate. Eine Erhöhung der Spannkraft macht das Rohteil leichter zu halten, doch das Fertigmaß wird weniger vorhersehbar.
Dies ist eines der bestimmenden Probleme der Präzisions-Teflonbearbeitung.
PTFE ist viel weicher und nachgiebiger als übliche Zerspanungsmetalle. Das Werkstück kann unter Spanndruck komprimieren und sich nach dem Lösen zurückbilden. Schnittkräfte können dünne Wände verformen. Wärme, die während der Bearbeitung entsteht, kann vorübergehende Maßänderungen verursachen. Lange, zusammenhängende Späne können Drehoperationen erschweren. Eine Schneidkante, die für Aluminium noch akzeptabel wäre, kann PTFE stattdessen wegdrücken oder reißen, anstatt einen sauberen Schnitt zu erzeugen.
Das bedeutet, dass eine erfolgreiche PTFE-Fertigung eine andere Denkweise erfordert.
Anstatt nur zu fragen:
- Welche Spindeldrehzahl sollten wir verwenden?
- Welche Vorschubgeschwindigkeit sollten wir programmieren?
- Welche CNC-Maschine ist am schnellsten?
Ingenieure sollten auch fragen, wie der gesamte Prozess mechanische Verformung, Temperatur, Schneidengeometrie, Spannmitteldruck, Werkzeugschärfe, Teileentspannung, Entgraten und Inspektion kontrolliert.
Was ist PTFE und warum wird es verwendet?
PTFE steht für Polytetrafluorethylen. Es ist ein Fluorpolymer, das für seine geringe Reibung, Chemikalienbeständigkeit, elektrische Isoliereigenschaften, breite Einsatztemperaturfähigkeit und Antihaftwirkung geschätzt wird.
Teflon ist eine bekannte Marke, die mit Fluorpolymerwerkstoffen assoziiert wird, während PTFE die generische Polymerbezeichnung ist. Für die technische Beschaffung sollten Zeichnungen und RFQs normalerweise die tatsächliche Werkstoffsorte angeben, anstatt sich nur auf einen Handelsnamen zu verlassen.
PTFE ist attraktiv, wenn eine Komponente dort betrieben werden muss, wo herkömmliche Kunststoffe oder Metalle Probleme verursachen können. Je nach Sorte und Anwendung können PTFE-Komponenten Folgendes bieten:
- sehr geringe Reibung;
- starke Beständigkeit gegen viele aggressive Chemikalien;
- nutzbringende elektrische Isolierung;
- geringe Feuchtigkeitsaufnahme;
- Antihaft-Oberflächenverhalten;
- gute Leistung über einen breiten Temperaturbereich;
- Kompatibilität mit Dichtungs- und Gleitanwendungen;
- relativ unkomplizierte Zerspanbarkeit.
Diese Eigenschaften erklären, warum PTFE in Halbleiteranlagen, chemischen Verarbeitungssystemen, Pumpen, Ventilen, Laborinstrumenten, elektrischen Geräten, Luft- und Raumfahrtbaugruppen, medizinnahen Geräten, lebensmittelverarbeitenden Maschinen, Fluidsystemen und industrieller Automatisierung vorkommt.
Jedoch erzeugen mehrere Eigenschaften, die PTFE im Einsatz nützlich machen, auch Zerspanungsherausforderungen. Geringe Steifigkeit bedeutet, dass das Werkstück ausweichen kann. Geringe Reibung macht das Rohteil schwer greifbar. Seine im Vergleich zu Metallen relativ hohe Wärmeausdehnung erschwert die Maßkontrolle. Seine Weichheit kann die Gratbildung begünstigen, wenn Werkzeuge nicht ausreichend scharf sind.
PTFE veranschaulicht daher ein wichtiges Fertigungsprinzip: gute Zerspanbarkeit bedeutet nicht automatisch einfache Präzision.
Kann PTFE zerspannt werden?
Kann PTFE zerspannt werden? Ja. PTFE kann CNC-gefräst, gedreht, gebohrt, ausgebohrt, mit Gewinde versehen, genutet, plangefräst und zu vielen komplexen kundenspezifischen Geometrien bearbeitet werden.
Die nützlichere technische Frage ist:
Kann dieses spezielle PTFE-Teil wiederholt auf die erforderlichen Maße, Geometrie, Oberflächenbeschaffenheit und Kosten bearbeitet werden?
Die Antwort hängt vom Zusammenspiel zwischen Materialgüte, Geometrie, Toleranz, Werkstückspannung, Bearbeitungsreihenfolge, Temperatur, Werkzeugauswahl und Prüfstrategie ab.
Ein dicker PTFE-Abstandshalter mit großzügigen Toleranzen kann unkompliziert sein. Ein dünner Dichtring mit engen Ebenheitsanforderungen kann deutlich mehr Prozessentwicklung erfordern, obwohl das Bauteil weniger Material enthält und in einer Zeichnung einfacher erscheint.
Diese Unterscheidung ist beim Bezug von kundenspezifischen Teilen wichtig. Eine Kalkulation nur nach Teilegröße oder Bearbeitungszeit kann die tatsächliche Fertigungsschwierigkeit unterschätzen.
Warum sich PTFE-Maße während der Zerspanung ändern können
1. Kompression durch Werkstückspannung
Metallbauteile tolerieren im Allgemeinen erhebliche Spannkräfte. PTFE verhält sich anders.
Wenn Spannbacken, Schraubstockbacken oder Spannzangen das Material zusammendrücken, erfolgt die Bearbeitung, während das Werkstück vorübergehend verformt ist. Nach dem Lösen des Bauteils kann es sich in seine ursprüngliche Form zurückbewegen.
Betrachten Sie ein vereinfachtes Drehteil. Der Bediener spannt einen PTFE-Rohling fest genug ein, um ein Verrutschen zu verhindern. Während des Zusammendrückens wird der Außendurchmesser präzise bearbeitet. Das Maß erscheint vor dem Entnehmen korrekt. Nach dem Lösen verändert die elastische Rückfederung die Geometrie.
Das Bearbeitungsprogramm wurde möglicherweise einwandfrei ausgeführt. Das Problem lag im mechanischen Zustand des Werkstücks während der Bearbeitung.
Deshalb sollte die Werkstückspannung von PTFE auf ausreichenden Halt bei möglichst geringer Verformung abzielen.
2. Wärmeausdehnung
Die Bearbeitung erzeugt durch Schneiden und Reibung Wärme. PTFE reagiert deutlich stärker auf Temperaturänderungen als typische Bearbeitungsmetalle.
Ein Maß, das unmittelbar nach einem warmen Bearbeitungsvorgang gemessen wird, kann sich daher von demselben Maß unterscheiden, nachdem sich das Bauteil nahe der Messraumtemperatur stabilisiert hat.
Dies wird zunehmend wichtiger, wenn:
- das Bauteil größer wird;
- die Toleranz enger wird;
- die Wandstärken dünner werden;
- die Bearbeitungszyklen länger werden;
- die Prüftemperatur von der Fertigungstemperatur abweicht.
Bei anspruchsvollen Projekten sollte das Temperaturmanagement Teil des Prozessplans sein und nicht als nachträglicher Prüfaspekt behandelt werden.
3. Schnittkraft und Durchbiegung
Ein scharfes Schneidwerkzeug zerschneidet PTFE effizient. Ein stumpfes Werkzeug kann das Material von der Schneidkante wegdrücken, bevor es abgetragen wird.
Dieser Unterschied wirkt sich auf weit mehr als nur das Oberflächenerscheinungsbild aus.
Werkzeugdruck kann dünne Wände auslenken, Bohrungen verformen, eine schlechte Kantenqualität erzeugen und Maße hervorbringen, die von Charge zu Charge schwer reproduzierbar sind.
Eine scharfe Schneidgeometrie ist daher eine der wichtigsten praktischen Anforderungen in der Präzisionsbearbeitung von Kunststoffen.
4. Materialentspannung
PTFE-Halbzeug und teilweise bearbeitete Komponenten können Spannungen enthalten, die sich beim Materialabtrag umverteilen.
Das Entfernen einer großen Materialmenge von einer Seite kann dazu führen, dass sich das verbleibende Material bewegt. Dies ist besonders relevant für große Platten, dünne Abschnitte, Ringe, asymmetrische Komponenten und Teile, die anspruchsvolle Ebenheits- oder Parallelitätsanforderungen erfüllen müssen.
Eine Strategie aus Schruppen und Schlichten kann hilfreich sein. Anstatt sofort die Endmaße erreichen zu wollen, kann der Hersteller zunächst den Großteil des Materials abtragen, die Komponente bei Bedarf stabilisieren lassen und anschließend kontrollierte Schlichtoperationen durchführen.
Die fünf Variablen, die den Erfolg der PTFE-Bearbeitung meist entscheiden
Werkzeugschärfe
Dem Werkzeugzustand sollte außergewöhnliche Aufmerksamkeit zuteilwerden.
PTFE reagiert besser auf Schneiden als auf Reiben. Scharfe Kanten können die Schnittkräfte reduzieren und sauberere Oberflächen erzeugen. Wenn eine Schneide verschleißt, kann das Werkzeug beginnen, das Polymer zu drücken und zu reißen, anstatt es sauber zu schneiden.
Dies kann zu Folgendem führen:
- ausgefranste Kanten;
- erhabene Grate;
- schlechte Maßwiederholbarkeit;
- höhere Wärmeentwicklung;
- Verformung dünnwandiger Teile;
- inkonsistente Oberflächenbeschaffenheit.
Ein Lieferant, der mit Metallen erfahren, aber mit technischen Kunststoffen nicht vertraut ist, unterschätzt möglicherweise, wie schnell ein scheinbar geringfügiges Werkzeugproblem zu einem Maßproblem wird.
Spanntechnik-Strategie
PTFE ist glatt und nachgiebig. Diese Eigenschaften erzeugen widerstreitende Anforderungen.
Die Vorrichtung muss eine Bewegung verhindern, doch übermäßige Kraft kann das Werkstück verformen.
Mögliche Lösungen hängen von der Geometrie ab und können größere Kontaktflächen, zweckentwickelte Weichbacken, kontrollierten Spannzangendruck, stützende Dorne, Opfermerkmale, Vakuumvorrichtungen für geeignete flache Teile sowie Bearbeitungssequenzen umfassen, die die Abstützung bis zum Abschluss kritischer Schlichtoperationen aufrechterhalten.
Es gibt keine universelle Vorrichtung für jede PTFE-Komponente. Gute Spanntechnik ist geometriespezifisch.
Span控制
PTFE kann lange, zusammenhängende Späne erzeugen, insbesondere beim Drehen. Schlechte Spanbewirtschaftung kann dazu führen, dass sich Material um das Werkstück oder die Werkzeuge wickelt.
Werkzeuggeometrie, programmierte Schneidstrategie, Spanbruchbewegungen, wo angebracht, Luftabsaugung und Bedienerüberwachung können alle zu einer sichereren und konsistenteren Produktion beitragen.
Die Spankontrolle wirkt sich auch auf die Automatisierung aus. Ein Zyklus, der das richtige Maß erzeugt, aber ein ständiges manuelles Entfernen von fadenförmigen Spänen erfordert, ist möglicherweise nicht für wirtschaftliche Produktionsmengen geeignet.
Temperaturkontrolle
Je enger die Maßanforderung, desto wichtiger wird die thermische Konsistenz.
Hersteller müssen möglicherweise die Lagerbedingungen für Rohmaterial, die Bearbeitungstemperatur, die durch Schneiden erzeugte Wärme, die Stabilisierungszeit, die Bedingungen im Prüfraum sowie die Verpackungs- oder Versandumgebung berücksichtigen.
Das bedeutet nicht, dass jedes PTFE-Teil eine Temperaturkontrolle auf Labor-Niveau benötigt. Es bedeutet, dass die Toleranzerwartungen das physikalische Verhalten des Polymers widerspiegeln sollten.
Prüfmethode
Die Prüfung selbst kann ein weiches Polymer verformen.
Übermäßiger Messdruck von Handmessgeräten kann das Ergebnis bei flexiblen Merkmalen beeinflussen. Dünne Ringe und Wände können unter Kontakt verformt werden. Die Messung eines warmen Bauteils unmittelbar nach der Bearbeitung kann irreführende Daten erzeugen.
Bei anspruchsvollen Bauteilen sollte der Hersteller nicht nur festlegen, was gemessen wird, sondern auch wann und wie gemessen wird.
PTFE-CNC-Bearbeitungsverfahren
CNC-Drehen
Drehen wird häufig für rotierende PTFE-Komponenten verwendet, wie zum Beispiel:
Sitze, Buchsen, Hülsen, Unterlegscheiben, Ringe, Isolatoren, Ventilkomponenten, Abstandshalter, Düsen, Dichtungen und Gewindeteile.
Die Herausforderung liegt in der Regel in der Werkstückaufnahme und der Maßhaltigkeit und nicht in der reinen Materialabtragung.
Bei dünnen zylindrischen Teilen wird die Abstützung besonders wichtig. Ein Bauteil kann rund erscheinen, solange es eingespannt ist, und nach dem Entfernen leicht oval werden, wenn der Spannungsdruck zu hoch ist.
CNC-Fräsen
Fräsen unterstützt rechteckige Teile, Taschen, Nuten, Montagemerkmale, komplexe Profile, Verteiler, Führungen, elektrische Komponenten und kundenspezifische Ausrüstungsteile.
Große flache Bauteile erfordern eine sorgfältige Planung, da sich PTFE nicht wie eine starre Aluminiumplatte verhält. Aggressives Spannen kann den Rohling verformen, bevor der erste Werkzeugweg beginnt.
Die Bearbeitungsstrategie sollte daher das gesamte Bauteil berücksichtigen und nicht jedes Merkmal unabhängig behandeln.
Bohren und Ausbohren
PTFE kann gebohrt werden, aber tiefe Bohrungen, kleine Durchmesser, Anforderungen an die Konzentrizität und dünne umgebende Wände können den Schwierigkeitsgrad erhöhen.
Scharfe Werkzeuge, effektive Spanabfuhr, kontrollierte Wärmeentwicklung und geeignete Eintrittsbedingungen könnten die Lochqualität verbessern.
Wo die Bohrungsgeometrie kritisch ist, können Ausbohren oder ein anderes kontrolliertes Schlichtverfahren bessere Ergebnisse liefern als das alleinige Bohren.
Gewindeschneiden
Innen- und Außengewinde können in PTFE gefertigt werden. Ingenieure sollten jedoch die vorgesehene Belastung berücksichtigen, da sich PTFE-Gewinde nicht wie Stahlgewinde verhalten.
Gewindeeingriffslänge, Wandstärke, Gegenmaterial, wiederholte Montagezyklen, Temperatur und langfristiges Kriechen sollten alle die Konstruktion beeinflussen.
Ein perfekt gefertigtes Gewinde ist nicht automatisch ein mechanisch geeignetes Gewinde.
Mehrachsenbearbeitung
Komplexe PTFE-Bauteile können abgewinkelte Anschlüsse, zusammengesetzte Oberflächen, Querbohrungen, mehrere Dichtflächen und Merkmale enthalten, die in verschiedenen Orientierungen positioniert sind.
Mehrachsenbearbeitung kann die Anzahl der Aufspannungen reduzieren. Dies kann besonders für flexible Bauteile nützlich sein, da jede zusätzliche Aufspannung eine weitere Möglichkeit für Positionierfehler oder durch die Vorrichtung verursachte Verformung mit sich bringt.
PTFE-CNC-Bearbeitung im Vergleich zu anderen technischen Kunststoffen
| Material | Bearbeitungsverhalten | Maßhaltigkeit | Hauptstärke | Typische Bedenken |
|---|---|---|---|---|
| PTFE | Leicht zu schneiden, aber flexibel | Relativ anspruchsvoll | Chemische Beständigkeit und geringe Reibung | Kriechen, Verformung und thermische Bewegung |
| POM/Acetal | Sehr gute Bearbeitbarkeit | Im Allgemeinen besser als PTFE | Steifigkeit und Maßhaltigkeit | Nicht für jede chemische oder thermische Umgebung geeignet |
| PEEK | Gut mit korrektem Werkzeug | Hoch für einen technischen Kunststoff | Mechanische und thermische Leistung | Hohe Rohstoffkosten |
| Nylon | Im Allgemeinen zerspanbar | Umgebungsabhängig | Verschleißfestigkeit und Zähigkeit | Feuchtigkeitsaufnahme |
| UHMW-PE | Weich und zerspanbar | Mittel bis anspruchsvoll | Schlag- und Abriebverhalten | Flexibilität und Gratkontrolle |
Dieser Vergleich zeigt, warum die Materialauswahl mit den Anwendungsanforderungen beginnen sollte und nicht allein mit der Zerspanbarkeit.
Wenn extrem niedrige Reibung und chemische Inertheit das Design dominieren, kann PTFE die bessere Lösung sein. Wenn Steifigkeit und Maßhaltigkeit wichtiger sind und die chemische Belastung moderat ist, könnte ein Ingenieur Acetal in Betracht ziehen. Wenn Temperatur- und Strukturleistung entscheidend sind, kann PEEK seine höheren Materialkosten rechtfertigen.
Wo präzisionsbearbeitete PTFE-Komponenten eingesetzt werden
Chemische Verarbeitungsanlagen
Chemische Beständigkeit ist einer der stärksten Vorteile von PTFE. Bearbeitete Komponenten können in Ventilen, Pumpen, Laborsystemen, Fluidsteuerungsbaugruppen, Chemikalienhandhabungsanlagen und Prozessinstrumentierung vorkommen.
Typische Komponenten sind Ventilsitze, Dichtungselemente, Abstandshalter, Buchsen, Führungen, Isolatoren und kundenspezifische Fluidsystemkomponenten.
In diesen Anwendungen muss die Maßgenauigkeit mit der chemischen Verträglichkeit zusammenspielen. Ein Material kann der chemischen Umgebung standhalten und dennoch versagen, wenn die Dichtungsgeometrie falsch ist.
Halbleiterfertigungsanlagen
Die Halbleiterfertigung kann Komponenten aggressiven Chemikalien und anspruchsvollen Reinheitsanforderungen aussetzen.
Bearbeitete Fluorpolymerteile können in der Fluidhandhabung, Chemikalienzuführung, Waferverarbeitungsausrüstung, in Laborsystemen und in Isolationsanwendungen eingesetzt werden.
Hier können Kontaminationskontrolle, Rückverfolgbarkeit, Gratkontrolle, saubere Verpackung und Materialdokumentation ebenso wichtig werden wie die Maßtoleranz.
Elektrische und elektronische Geräte
Die elektrischen Isoliereigenschaften von PTFE machen es nützlich für die Isolierung von Komponenten, Trägern, Abstandshaltern, Steckverbindern, Hochfrequenzanwendungen und spezialisierten elektronischen Baugruppen.
Komplexe CNC-Bearbeitung ermöglicht es, Isolierkomponenten mit Bohrungen, Taschen, Kanälen, Befestigungsmerkmalen und Ausrichtungsgeometrie in einem einzigen Teil zu integrieren.
Medizin- und Laborgeräte
PTFE kann für bestimmte Labor-, Diagnose-, Fluidhandling- und Geräteanwendungen ausgewählt werden, bei denen chemische Verträglichkeit und geringe Reibung von Nutzen sind.
Für diese Märkte werden Lieferantenqualitätssysteme besonders wichtig. Materialrückverfolgbarkeit, kontrollierte Produktion, Prüfdokumentation und reproduzierbare Prozesse können durch das Qualitätsprogramm des Kunden gefordert sein.
Luft- und Raumfahrt sowie industrielle Systeme
PTFE-Komponenten können in anspruchsvollen industriellen Systemen als reibungsarme Elemente, Isolatoren, Dichtungen, Führungen, Abstandshalter und chemikalienbeständige Teile fungieren.
Ingenieure sollten Kriechverhalten, Belastung, Temperatur und Maßanforderungen sorgfältig bewerten, da PTFE kein universeller Ersatz für technische Konstruktionskunststoffe ist.
Ein PTFE-Teil entwerfen, das tatsächlich gefertigt werden kann
Eine der besten Möglichkeiten, Bearbeitungsprobleme zu reduzieren, ergibt sich vor der Erteilung des Bestellauftrags.
Gutes DfM kann die Kosten effektiver senken als das bloße Verhandeln über den Bearbeitungssatz.
Unnötig enge Toleranzen vermeiden
Jede Toleranz sollte einen funktionalen Grund haben.
Wenn ein unkritisches Außenprofil mit ±0,20 mm betrieben werden kann, kann die Angabe von ±0,02 mm zusätzliche Prozesskontrollen, Prüfzeit, Ausschussrisiko und Kosten verursachen, ohne das Produkt zu verbessern.
Reservieren Sie anspruchsvolle Toleranzen für Schnittstellen, die tatsächlich Dichtheit, Ausrichtung, Montage, Durchfluss, elektrische Funktion oder Bewegung beeinflussen.
Vorsicht bei dünnen Wandstärken
Dünne PTFE-Wandstärken können sich unter Schnitt- und Spannkräften verformen.
Wenn ein dünnes Merkmal unvermeidbar ist, können Konstrukteure die Fertigbarkeit verbessern, indem sie temporäre Stützen hinzufügen, die Bearbeitungsreihenfolge ändern, die angrenzende Geometrie anpassen oder dem Hersteller erlauben, eine Vorrichtungsstrategie zu empfehlen.
Kritische Geometrie klar spezifizieren
Eine Maßtoleranz von ± kontrolliert nicht automatisch Ebenheit, Rechtwinkligkeit, Zylindrizität oder Position.
Wenn eine Dichtfläche eben bleiben muss oder eine Bohrung konzentrisch zu einem Außendurchmesser bleiben muss, kommunizieren Sie diese funktionalen Anforderungen ausdrücklich.
Dies ermöglicht es dem Bearbeitungslieferanten, den Prozess um das herum zu entwickeln, was tatsächlich wichtig ist.
Kriechen in der Endanwendung berücksichtigen
PTFE kann sich unter Dauerlast mit der Zeit verformen. Dies ist in erster Linie kein CNC-Problem, sondern ein Materialverhaltensproblem.
Konstrukteure von Schraubverbindungen, belasteten Gewinden, Presssitzen, Dichtungssystemen und strukturellen Schnittstellen sollten die langfristige Verformung berücksichtigen, anstatt davon auszugehen, dass ein präzise bearbeitetes Maß unter Last unbegrenzt unverändert bleibt.
Praktischer Fertigungsworkflow für Präzisions-PTFE-Teile
- Das CAD-Modell und die Zeichnung prüfen. Kritische Toleranzen, dünne Querschnitte, Dichtflächen, tiefe Bohrungen, Gewinde und verformungsanfällige Bereiche identifizieren.
- Die Materialspezifikation bestätigen. Definieren Sie reines oder gefülltes PTFE, erforderliche Dokumentation, Farbe, Lieferform und alle anwendungsspezifischen Anforderungen.
- Entwickeln Sie das Spannkonzept. Spannen Sie das Rohteil sicher ein und begrenzen Sie dabei Kompression und Verformung.
- Planen Sie Schruppen und Schlichten getrennt. Lassen Sie kontrolliertes Material für die Schlichtbearbeitung stehen, anstatt jedes Merkmal bereits im ersten Arbeitsgang auf Endmaß zu zwingen.
- Kontrollieren Sie die Schnittbedingungen. Verwenden Sie scharfes Werkzeug, geeignete Geometrie, effektive Spanabfuhr und Parameter, die unnötige Wärme begrenzen.
- Ermöglichen Sie bei Bedarf eine Stabilisierung. Besonders anspruchsvolle Teile können von einer kontrollierten Entspannung vor der Endprüfung oder Schlichtbearbeitung profitieren.
- Führen Sie eine kontrollierte Prüfung durch. Messen Sie kritische Maße unter definierten Bedingungen und verwenden Sie geeignete Ausrüstung.
- Schützen Sie das fertige Bauteil. Saubere Verpackung kann Kratzer, Verformung, Kontamination oder Schäden während des internationalen Versands verhindern.
Montage und Wartung bearbeiteter PTFE-Komponenten
Die Bearbeitungsqualität kann hervorragend sein und das Bauteil kann dennoch versagen, wenn die Montage übermäßige Spannung erzeugt.
PTFE-Teile sollten im Allgemeinen als Bauteile aus technischem Polymer und nicht als Metallersatz behandelt werden.
Übermäßige Montagekraft vermeiden
Ein zu festes Anziehen von Befestigungselementen kann PTFE komprimieren. Presssitze, die bei Metallkomponenten Routine wären, können bei einem Polymerteil unerwartete Verformungen verursachen.
Die Montagekraft sollte der technischen Konstruktion folgen und nicht der Intuition des Technikers.
Dichtflächen schützen
Eine Dichtfläche sollte frei von Kratzern, Dellen, eingebetteten Spänen und Handhabungsschäden bleiben.
Schutzverpackung und saubere Montageverfahren können für Fluid- und Vakuumanwendungen besonders wertvoll sein.
Komponenten im Rahmen der planmäßigen Wartung prüfen
Wartungsteams sollten belastete PTFE-Komponenten auf bleibende Verformung, Verschleiß, Oberflächenschäden, Leckage und gegebenenfalls Maßänderungen prüfen.
Austauschintervalle sollten auf den Anwendungsbedingungen basieren und nicht auf der Annahme, dass alle PTFE-Komponenten die gleiche Lebensdauer haben.
Wie Einkäufer einen PTFE-CNC-Bearbeitungslieferanten bewerten sollten
Der Preis pro Komponente ist wichtig, sollte aber nicht das erste und einzige Einkaufskriterium sein.
Bei präzisen Polymerkomponenten kann das Prozesswissen des Lieferanten einen größeren Einfluss auf die Gesamtkosten haben als der angebotene Maschinenstundensatz.
Nach kunststoffspezifischer Erfahrung fragen
Eine Werkstatt, die enge Toleranzen in Stahl halten kann, versteht nicht automatisch PTFE.
Fragen Sie, ob der Lieferant regelmäßig technische Kunststoffe bearbeitet und wie er Verformung durch Einspannung, Grate, thermische Bewegung und Prüfung berücksichtigt.
Prüffähigkeit bewerten
Fragen Sie, wie kritische Abmessungen verifiziert werden.
Je nach Geometrie kann die Prüfung Mikrometer, Lehren, optische Geräte, Höhenmesssysteme oder Koordinatenmesstechnik umfassen.
Die wichtige Frage ist, ob die Prüfmethode für ein konformes Polymer geeignet ist.
Über den Prototyp hinausblicken
Ein Lieferant kann möglicherweise erfolgreich einen guten Prototyp manuell herstellen. Die Reproduzierbarkeit in der Produktion ist eine andere Frage.
Käufer sollten fragen:
Kann die Vorrichtung wiederholgenau arbeiten? Kann der Werkzeugzustand kontrolliert werden? Ist die Prüfung dokumentiert? Kann die Materialschwankung von Charge zu Charge beherrscht werden? Kann der Lieferant dieselbe Fertigungsstrategie beibehalten, wenn die Stückzahlen steigen?
Qualitätszertifizierungen prüfen
Qualitätszertifizierungen garantieren nicht, dass jedes einzelne Bauteil perfekt ist, aber sie können belegen, dass ein Lieferant dokumentierte Systeme für Prozesskontrolle, Rückverfolgbarkeit, Korrekturmaßnahmen und kontinuierliche Verbesserung betreibt.
Dies wird zunehmend wichtiger für Automobil-, Medizingeräte-, Halbleiter-, Luft- und Raumfahrt- sowie andere regulierte oder qualitätssensible Lieferketten.
Warum Jucheng für kundenspezifische PTFE-CNC-Bearbeitung wählen?
Die PTFE-Fertigung belohnt Prozesskontrolle mehr als aggressives Schneiden. Dadurch werden Engineering-Kompetenz, Prüfressourcen, Geräteflexibilität und Qualitätsmanagement zu wichtigen Kriterien bei der Lieferantenauswahl.
Mehr als 150 CNC-Maschinen
Jucheng betreibt eine etwa 8.000 Quadratmeter große Fertigungsanlage mit mehr als 150 CNC-Maschinen. Diese Kapazität unterstützt sowohl Prototypenarbeit als auch Produktionsanforderungen und ermöglicht es, Projekte mit geeigneten Dreh-, Fräs- oder Mehrachsausrüstungen zu kombinieren.
25+ fortschrittliche 5-Achsen-Bearbeitungszentren
Komplexe Bauteile können von weniger Aufspannungen profitieren. Der Maschinenpark von Jucheng umfasst mehr als 25 fortschrittliche 5-Achsen-Bearbeitungszentren, darunter Anlagen von Haas und Mazak.
Für geeignete PTFE-Geometrien könnte eine Reduzierung der Aufspannungen die Positionskonsistenz verbessern und gleichzeitig wiederholtes Spannen und Handhaben verringern.
Engineering- und DfM-Unterstützung
Jucheng bietet Engineering-Feedback vor der Fertigung. Dies ist besonders wertvoll für Polymerbauteile, da kleine Zeichnungsänderungen manchmal große Fertigungsverbesserungen bewirken können.
Ingenieure können Toleranzanforderungen, Wandstärken, Werkzeugzugänglichkeit, Eckengeometrie, Aufspannflächen, Prüfstrategie und alternative Materialien prüfen, bevor die Produktion beginnt.
IATF 16949 und ISO 13485 Qualitätssysteme
Jucheng betreibt zertifizierte Qualitätssysteme, darunter IATF 16949 und ISO 13485. Diese Systeme unterstützen eine kontrollierte Fertigung und dokumentierte Qualitätspraktiken für anspruchsvolle industrielle Anwendungen.
Fortschrittliche Prüfressourcen
Jucheng setzt Präzisionsprüfgeräte ein, darunter Zeiss-Koordinatenmessmaschinen zur dimensionalen Verifikation.
Bei PTFE-Projekten sollte die Prüfplanung weiterhin die Materialflexibilität und die Messbedingungen berücksichtigen, doch starke Messtechnikressourcen geben Ingenieuren mehr Optionen zur Verifikation komplexer Geometrien.
One-Stop-Fertigungsunterstützung
Ein Projekt kann mehr als nur das Schneiden des Bauteils umfassen.
Materialbeschaffung, Bearbeitung, Prüfung, Dokumentation, Reinigung, Verpackung, Veredelung von Gegenstücken und internationale Lieferung können alle die Beschaffungseffizienz beeinflussen.
Jucheng bietet einen integrierten Fertigungsansatz, der diese Lieferkette vereinfachen soll.
Ein realistischer PTFE-Fall: Chemisches Ventilsitz
Betrachten Sie einen kundenspezifischen PTFE-Ventilsitz, der in Ausrüstungen der chemischen Verfahrenstechnik eingesetzt wird.
Die ursprüngliche Zeichnung erfordert eine konzentrische Bohrung, eine Dichtfläche, ein Außenprofil und eine Nut. Der Käufer verlangt sehr enge Toleranzen bei nahezu allen Maßen, da der vorherige Lieferant Leckageprobleme hatte.
Ein besserer konstruktiver Ansatz beginnt mit der Identifizierung des tatsächlichen funktionalen Versagens.
Die Dichtfläche und die Beziehung zwischen Bohrung und Sitzgeometrie können kritisch sein. Mehrere Außenmaße haben möglicherweise überhaupt keinen Einfluss auf die Funktion.
Eine DfM-Prüfung könnte daher funktionale Maße von unkritischen Maßen trennen.
Der Fertigungsplan könnte kontrollierte Werkstückaufnahme, Schruppen gefolgt von Schlichten, scharfe spezielle Werkzeuge, minimale Verformung während des Spannens, kontrollierte Prüfbedingungen und geschützte Verpackung für die Dichtfläche vorsehen.
Dieser Ansatz bekämpft die eigentliche Risikoquelle, anstatt einfach überall engere Toleranzen zu fordern.
Die Lehre gilt über Ventilsitze hinaus.
Präzisionsbearbeitung ist nicht die Kunst, jedem Maß die kleinstmögliche Toleranz zuzuweisen. Sie ist die Disziplin, die Maße zu beherrschen, die bestimmen, ob das Produkt funktioniert.
Was Zerspaner häufig über die Teflon-CNC-Bearbeitung sagen
Erfahrene Zerspaner beschreiben PTFE häufig mit einem ähnlichen Widerspruch: Es lässt sich sehr leicht schneiden, aber die fertige Geometrie zu halten kann frustrierend sein.
Werkstattgespräche betonen immer wieder drei praktische Punkte.
Erstens sollten Schneidwerkzeuge extrem scharf sein. Wenn das Werkzeug nicht mehr sauber schneidet, verschlechtern sich Oberflächengüte und Gratkontrolle schnell.
Zweitens ist der Spanndruck wichtig. PTFE kann verrutschen, wenn die Spannung zu gering ist, doch übermäßiger Druck kann den Rohling komprimieren und nach dem Lösen eine Maßrückfederung erzeugen.
Drittens spielen Temperatur und Messzeitpunkt eine Rolle, wenn die Toleranzen anspruchsvoll werden.
Diese Beobachtungen stimmen mit dem zugrunde liegenden Materialverhalten überein. Sie erklären auch, warum das bloße Kopieren von Schnittparametern von einem anderen Kunststoff ein Maßproblem bei PTFE möglicherweise nicht löst.
Häufige Fehler, die die Kosten von PTFE-Teilen erhöhen
Das Kopieren von Metallbearbeitungspraktiken
PTFE kann nicht einfach wie weiches Aluminium behandelt werden. Spannkraft, thermisches Verhalten, Werkzeuggeometrie und Prüfverhalten unterscheiden sich grundlegend.
Übertolerierung der Zeichnung
Extrem enge Toleranzen erhöhen die Anforderungen an Prüfung und Prozesskontrolle. Setzen Sie sie dort ein, wo sie funktionalen Nutzen bringen.
Ignorieren der endgültigen Betriebstemperatur
Ein Bauteil, das bei Raumtemperatur ausgelegt und geprüft wird, kann unter ganz anderen thermischen Bedingungen betrieben werden.
Die Materialausdehnung sollte bereits bei der Konstruktion berücksichtigt werden.
Stumpfe Werkzeuge verwenden
Ein stumpfer Fräser kann PTFE dennoch zerspanen, was das Problem verschleiern kann. Die daraus resultierende Kraft, Wärme, Grate und schlechte Oberflächenqualität können den Prozess instabil machen.
Sofortiges Messen ohne Berücksichtigung der Stabilisierung
Bei anspruchsvollen Maßen können Messzeitpunkt und Temperatur die Ergebnisse beeinflussen.
Einen Lieferanten nur nach Stückpreis auswählen
Ein niedrigeres Angebot bietet wenig Wert, wenn Maßabweichungen zu Montageproblemen, Leckagen, Sortieraufwand, Nacharbeit, Produktionsverzögerungen oder zurückgewiesenen Lieferungen führen.
Das gesamte Fertigungsrisiko sollte Teil der Lieferantenbewertung sein.
FAQ zur PTFE-CNC-Bearbeitung
1. Kann PTFE mit CNC-Anlagen bearbeitet werden?
Ja. PTFE kann gedreht, gefräst, gebohrt, ausgespindelt, mit Gewinden versehen, genutet und zu komplexen kundenspezifischen Bauteilen bearbeitet werden. Die größte Herausforderung ist in der Regel die Maßkontrolle und nicht die Zerspanungsschwierigkeit.
2. Ist die CNC-Bearbeitung von Teflon schwierig?
Das Material lässt sich im Allgemeinen leicht zerspanen, aber die Präzisionsbearbeitung kann eine Herausforderung darstellen, da PTFE weich, rutschig, flexibel und empfindlich gegenüber Temperatur und Spannkraft ist. Scharfes Werkzeug und sorgfältig ausgelegte Spannvorrichtungen sind besonders wichtig.
3. Welche Toleranz kann bei CNC-bearbeitetem PTFE erreicht werden?
Es gibt keine verantwortbare universelle Toleranz für jedes PTFE-Bauteil. Die erreichbare Toleranz hängt von Bauteilgröße, Geometrie, Wandstärke, Materialgüte, Temperatur, Spannstrategie und Prüfmethode ab. Ein Bearbeitungslieferant sollte die Zeichnung prüfen, bevor er kritische Toleranzen bestätigt.
4. Warum ändert sich mein PTFE-Bauteil nach der Bearbeitung in der Größe?
Mögliche Ursachen sind Wärmeausdehnung, Kompression durch die Spannvorrichtung, Umverteilung von Eigenspannungen, Materialrelaxation und Messbedingungen. Der Effekt kann bei großen, dünnwandigen oder eng tolerierten Bauteilen deutlicher werden.
5. Welche Werkzeuge eignen sich am besten für die Bearbeitung von PTFE?
Sehr scharfe Schneidkanten und Geometrien, die das Polymer schneiden statt zu drücken, liefern im Allgemeinen bessere Ergebnisse. Die genaue Werkzeugauswahl hängt davon ab, ob es sich um Drehen, Fräsen, Bohren, Nuten oder Gewindeschneiden handelt.
6. PTFE oder POM: Was ist besser für CNC-Teile?
Keines der Materialien ist generell besser. PTFE kann wegen Chemikalienbeständigkeit, geringer Reibung und spezieller Temperatur- oder elektrischer Anforderungen bevorzugt werden. POM bietet im Allgemeinen eine höhere Steifigkeit und Maßhaltigkeit. Die Anwendungsanforderungen sollten die Wahl bestimmen.
7. Können PTFE-Teile für Dichtungsanwendungen verwendet werden?
Ja. PTFE wird häufig in Dichtungs- und Ventilanwendungen eingesetzt. Die Dichtleistung hängt jedoch von der Materialgüte, der Oberflächengeometrie, dem Druck, der Temperatur, den Gegenflächen, dem Kriechverhalten und dem gesamten Dichtungsdesign ab.
8. Welche Informationen sollte ich für ein Angebot zur PTFE-CNC-Bearbeitung senden?
Senden Sie nach Möglichkeit ein 3D-CAD-Modell, eine 2D-Zeichnung mit kritischen Toleranzen und GD&T-Anforderungen, die Materialgüte, die Menge, die Oberflächenanforderungen, die Prüferwartungen, die Zertifizierungsanforderungen sowie Anwendungsinformationen, die die Fertigung beeinflussen können.
Vom CAD-Datei zum zuverlässigen PTFE-Bauteil
Die Frage ist nicht einfach, ob PTFE von einer CNC-Maschine geschnitten werden kann. Das kann es.
Die schwierigere Frage ist, ob ein Hersteller ein flexibles, reibungsarmes, temperaturempfindliches Polymer wiederholt in ein Bauteil umwandeln kann, das nach der Bearbeitung, Prüfung, dem Versand, der Montage und dem Einsatz innerhalb der funktionalen Anforderungen bleibt.
Dies erfordert eine Abstimmung zwischen Design, Materialauswahl, Werkstückaufnahme, Werkzeugen, Bearbeitungsreihenfolge, Temperaturmanagement, Prüfung und Qualitätskontrolle.
Für Engineering-Teams besteht die effektivste Beschaffungsstrategie daher darin, den Bearbeitungslieferanten frühzeitig einzubeziehen. Eine nützliche DfM-Diskussion könnte unrealistische Toleranzen beseitigen, den Zugang zu Vorrichtungen verbessern, kritische Dichtflächen schützen, Rüstvorgänge reduzieren und die Produktionskosten senken, bevor der erste PTFE-Rohling eine CNC-Maschine erreicht.
Fordern Sie ein Angebot für PTFE-CNC-Bearbeitung an
Wenn Sie PTFE-Ventilkomponenten, Dichtungen, Buchsen, Isolatoren, Teile für Halbleiterausrüstung, Komponenten für die Fluidhandhabung, Laborausrüstung oder andere kundenspezifische Präzisionsteile aus Kunststoff entwickeln, kann Jucheng Ihr Design und Ihre Fertigungsanforderungen prüfen.
Reichen Sie Ihr CAD-Modell, Ihre technische Zeichnung, Ihre Materialspezifikation, Ihre Zielmenge und Ihre kritischen Toleranzanforderungen ein über Jucheng CNC-Bearbeitung.
Für verwandte Fertigungsressourcen können Sie auch Jucheng's erkunden CNC-Bearbeitungsmöglichkeiten, technische Werkstoffe, Designleitfäden und Präzisionsfertigungsdienstleistungen.
Für zusätzliche Validierungen der Materialeigenschaften während der finalen Konstruktionsphase sollten Käufer außerdem autoritative Daten zu Polymermaterialien und das technische Datenblatt des Herstellers der spezifischen PTFE-Güte konsultieren. Externe technische Referenzen sollten zusammen mit anwendungsspezifischen Tests verwendet werden und nicht als Ersatz für die Validierung dienen.