
L'usinage CNC du PTFE semble souvent plus facile qu'il ne l'est en réalité. Le PTFE se coupe proprement, génère une usure d'outil relativement faible et peut être tourné ou fraisé en composants complexes. Pourtant, les ingénieurs découvrent rapidement une contradiction : un matériau qui se coupe facilement peut néanmoins être difficile à usiner avec précision.
Le véritable défi ne consiste pas à enlever de la matière. Il s'agit de maîtriser la déformation, la dilatation thermique, la pression de bridage, la formation de bavures, la reprise dimensionnelle et les conditions de contrôle. Un composant en PTFE peut présenter une cote correcte lorsqu'il est bridé et évoluer après le desserrage. Une surface d'étanchéité peut sembler lisse mais échouer parce que sa planéité a changé après usinage. Un alésage peut passer le contrôle immédiatement après la coupe et dériver à mesure que le matériau revient vers son état relâché.
Ce guide aborde l'usinage du PTFE sous cet angle pratique de résolution de problèmes. Il explique le comportement du PTFE, pourquoi les tolérances deviennent difficiles, où sont utilisées les pièces en PTFE usinées, comment les ingénieurs peuvent concevoir des composants plus fabricables et ce que les acheteurs doivent évaluer lors du choix d'un fournisseur d'usinage CNC.
Pour les projets d'usinage de plastiques sur mesure, Jucheng propose le fraisage CNC, le tournage, l'usinage tour-fraisage, la fabrication multiaxe, le contrôle et l'assistance technique pour le PTFE et d'autres plastiques techniques. En savoir plus via Usinage CNC Jucheng.
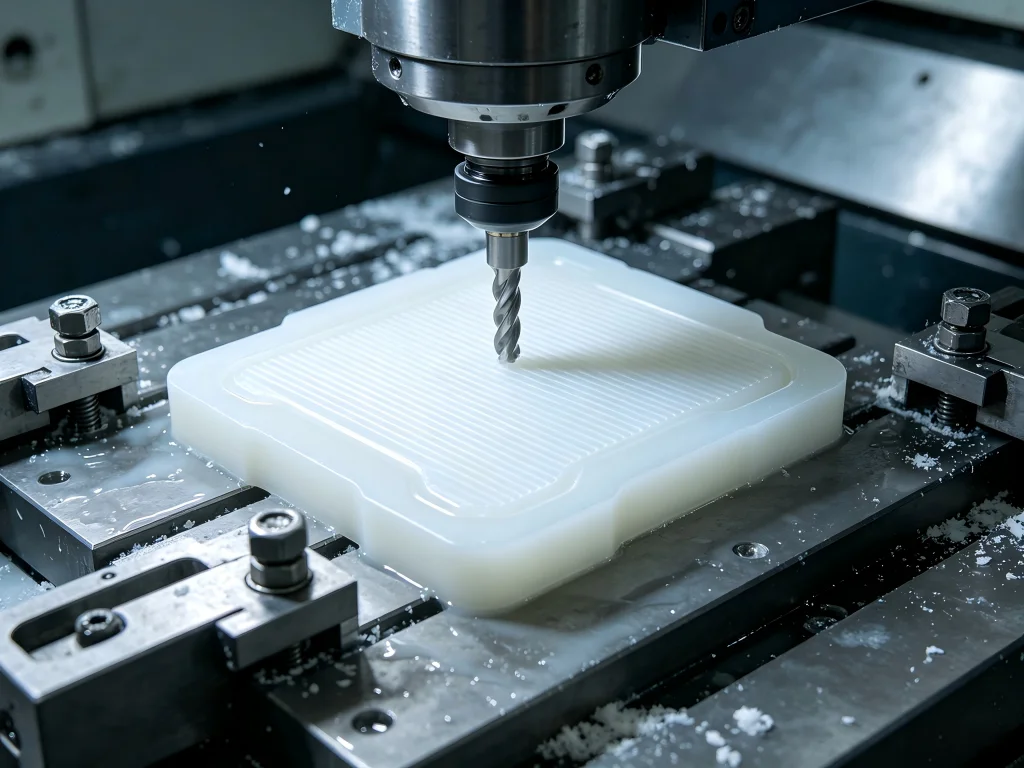
Le problème central du PTFE : facile à couper, difficile à maîtriser
Imaginez un ingénieur concevant un siège de vanne résistant aux produits chimiques. Le plan semble simple : un composant en PTFE rond avec un alésage, une face d'étanchéité, une gorge et plusieurs dimensions critiques.
Le premier prototype semble excellent.
Puis le contrôle commence.
Le diamètre extérieur change légèrement après que la pièce quitte le mandrin. L'alésage n'a pas exactement la même dimension plusieurs heures plus tard. La face d'étanchéité présente de petites bavures sur les bords. Augmenter la force de bridage facilite le maintien de l'ébauche, mais la dimension finie devient moins prévisible.
C'est l'un des problèmes caractéristiques de l'usinage de précision du Téflon.
Le PTFE est bien plus tendre et plus souple que les métaux d'usinage courants. La pièce peut se comprimer sous la pression de bridage et reprendre sa forme après le desserrage. Les efforts de coupe peuvent déformer les parois minces. La chaleur générée pendant l'usinage peut provoquer des variations dimensionnelles temporaires. Les copeaux longs et continus peuvent compliquer les opérations de tournage. Un tranchant encore acceptable pour l'aluminium peut commencer à repousser ou à déchirer le PTFE au lieu de produire une coupe nette.
Cela signifie que la fabrication réussie du PTFE exige un état d'esprit différent.
Au lieu de demander uniquement :
- Quelle vitesse de broche devons-nous utiliser ?
- Quelle vitesse d'avance devons-nous programmer ?
- Quelle machine CNC est la plus rapide ?
Les ingénieurs doivent également se demander comment l'ensemble du processus contrôle la déformation mécanique, la température, la géométrie de coupe, la pression de fixation, l'affûtage des outils, la relaxation de la pièce, l'ébavurage et l'inspection.
Qu'est-ce que le PTFE et pourquoi est-il utilisé ?
PTFE signifie polytétrafluoroéthylène. C'est un fluoropolymère apprécié pour son faible frottement, sa résistance chimique, ses propriétés d'isolation électrique, sa large plage de températures de service et son comportement anti-adhésif.
Le Téflon est une marque déposée bien connue associée aux matériaux fluoropolymères, tandis que le PTFE est la désignation générique du polymère. Pour les achats techniques, les plans et les demandes de devis doivent normalement identifier la nuance réelle du matériau plutôt que de se fier uniquement à un nom commercial.
Le PTFE est intéressant lorsqu'un composant doit fonctionner dans des conditions où les plastiques ou métaux conventionnels peuvent poser problème. Selon la nuance et l'application, les composants en PTFE peuvent offrir :
- un frottement très faible ;
- une forte résistance à de nombreux produits chimiques agressifs ;
- une isolation électrique utile ;
- une faible absorption d'humidité ;
- un comportement de surface anti-adhésif ;
- de bonnes performances sur une large plage de températures ;
- une compatibilité avec les applications d'étanchéité et de glissement ;
- usinabilité relativement simple.
Ces propriétés expliquent pourquoi le PTFE est présent dans les équipements pour semi-conducteurs, les systèmes de traitement chimique, les pompes, les vannes, les instruments de laboratoire, les équipements électriques, les ensembles aérospatiaux, les équipements à usage médical, les machines de transformation alimentaire, les systèmes fluidiques et l'automatisation industrielle.
Cependant, plusieurs propriétés qui rendent le PTFE utile en service créent aussi des difficultés d'usinage. Sa faible rigidité signifie que la pièce peut se déformer. Son faible frottement rend le brut difficile à saisir. Sa dilatation thermique relativement élevée par rapport aux métaux complique le contrôle dimensionnel. Sa mollesse peut favoriser la formation de bavures lorsque les outils ne sont pas suffisamment affûtés.
Le PTFE illustre donc un principe de fabrication important : une bonne usinabilité ne signifie pas automatiquement une précision facile.
Le PTFE peut-il être usiné ?
Le PTFE peut-il être usiné ? Oui. Le PTFE peut être fraisé, tourné, percé, alésé, fileté, rainuré, dressé par CNC et usiné en de nombreuses géométries personnalisées complexes.
La question d'ingénierie plus pertinente est la suivante :
Cette pièce en PTFE particulière peut-elle être usinée de manière répétée aux dimensions, à la géométrie, à l'état de surface et au coût requis ?
La réponse dépend de l'interaction entre la nuance de matière, la géométrie, la tolérance, le maintien en position, la séquence d'usinage, la température, l'outillage et la stratégie d'inspection.
Une entretoise épaisse en PTFE avec des tolérances larges peut être simple. Une bague d'étanchéité mince avec des exigences de planéité serrées peut nécessiter beaucoup plus d'ingénierie de procédé, même si le composant contient moins de matière et semble plus simple sur un plan.
Cette distinction est importante lors de l'approvisionnement de pièces personnalisées. Un devis basé uniquement sur la taille de la pièce ou le temps d'usinage peut sous-estimer la difficulté réelle de fabrication.
Pourquoi les dimensions du PTFE peuvent changer pendant l'usinage
1. Compression par maintien en position
Les composants métalliques tolèrent généralement une force de serrage importante. Le PTFE se comporte différemment.
Si les mors de mandrin, les mors d'étau ou les pinces compriment la matière, l'usinage s'effectue pendant que la pièce est temporairement déformée. Une fois la pièce libérée, elle peut revenir vers sa forme d'origine.
Prenons un composant tourné simplifié. L'opérateur serre une ébauche en PTFE suffisamment fort pour éviter tout glissement. Pendant la compression, le diamètre extérieur est usiné avec précision. La cote semble correcte avant le démontage. Une fois libérée, la reprise élastique modifie la géométrie.
Le programme d'usinage a peut-être été exécuté parfaitement. Le problème provenait de l'état mécanique de la pièce pendant l'usinage.
C'est pourquoi le maintien en position du PTFE doit viser une prise suffisante avec la plus faible déformation pratique.
2. Dilatation thermique
L'usinage génère de la chaleur par la coupe et le frottement. Le PTFE réagit aux variations de température beaucoup plus fortement que les métaux d'usinage courants.
Une cote mesurée immédiatement après une opération d'usinage à chaud peut donc différer de la même cote une fois le composant stabilisé à proximité de la température de la salle de contrôle.
Cela devient de plus en plus important à mesure que :
- le composant devient plus grand ;
- la tolérance devient plus serrée ;
- les sections de paroi deviennent plus minces ;
- les cycles d'usinage deviennent plus longs ;
- la température de contrôle diffère de la température de production.
Pour les projets exigeants, la gestion de la température doit faire partie du plan de processus plutôt que d'être traitée comme une vérification a posteriori.
3. Effort de coupe et flexion
Un outil tranchant tranche efficacement le PTFE. Un outil émoussé peut repousser la matière loin du tranchant avant de l'enlever.
Cette différence affecte bien plus que l'aspect de surface.
La pression de l'outil peut déformer les parois minces, déformer les alésages, créer une mauvaise qualité de bord et produire des dimensions difficiles à reproduire d'un lot à l'autre.
Une géométrie de coupe tranchante est donc l'une des exigences pratiques les plus importantes en usinage de précision des plastiques.
4. Relaxation de la matière
Les stocks de PTFE et les composants partiellement usinés peuvent contenir des contraintes qui se redistribuent lors de l'enlèvement de matière.
L'enlèvement d'une grande quantité de matière d'un seul côté peut permettre au matériau restant de se déplacer. Cela est particulièrement pertinent pour les grandes plaques, les sections minces, les bagues, les composants asymétriques et les pièces exigeant une planéité ou un parallélisme rigoureux.
Une stratégie d'ébauche et de finition peut aider. Au lieu de chercher à atteindre immédiatement les dimensions finales, le fabricant peut d'abord enlever la majeure partie de la matière, laisser le composant se stabiliser le cas échéant, puis effectuer des opérations de finition contrôlées.
Les cinq variables qui décident généralement de la réussite de l'usinage du PTFE
L'affûtage de l'outil
L'état de l'outil doit faire l'objet d'une attention exceptionnelle.
Le PTFE réagit mieux à la coupe qu'au frottement. Des arêtes vives peuvent réduire les efforts de coupe et produire des surfaces plus propres. À mesure qu'une arête se détériore, l'outil peut commencer à repousser et à déchirer le polymère plutôt qu'à le trancher proprement.
Cela peut entraîner :
- des bords effilochés ;
- des bavures en relief ;
- faible répétabilité dimensionnelle ;
- génération de chaleur plus élevée ;
- déformation des parois minces ;
- finition de surface irrégulière.
Un fournisseur expérimenté avec les métaux mais peu familier avec les plastiques techniques peut sous-estimer la rapidité avec laquelle un problème d'outillage apparemment mineur devient un problème dimensionnel.
Stratégie de maintien en position
Le PTFE est glissant et souple. Ces caractéristiques créent des exigences contradictoires.
Le montage doit empêcher tout mouvement, mais une force excessive peut déformer la pièce.
Les solutions possibles dépendent de la géométrie et peuvent inclure des zones de contact plus grandes, des mors doux conçus sur mesure, une pression de pince contrôlée, des mandrins de soutien, des éléments sacrificiels, des montages à vide pour les pièces plates adaptées, et des séquences d'usinage qui préservent le soutien jusqu'à l'achèvement des opérations de finition critiques.
Il n'existe pas de montage universel pour chaque composant en PTFE. Un bon maintien en position est spécifique à la géométrie.
Contrôle des copeaux
Le PTFE peut produire des copeaux longs et continus, particulièrement lors du tournage. Une mauvaise gestion des copeaux peut permettre au matériau de s'enrouler autour de la pièce ou de l'outillage.
La géométrie de l'outil, la stratégie de coupe programmée, les mouvements de fragmentation des copeaux le cas échéant, l'évacuation par air et la surveillance de l'opérateur peuvent tous contribuer à une production plus sûre et plus régulière.
Le contrôle des copeaux affecte également l'automatisation. Un cycle qui produit la dimension correcte mais nécessite un retrait manuel constant de copeaux filandreux peut ne pas convenir à des quantités de production économiques.
Contrôle de la température
Plus l'exigence dimensionnelle est stricte, plus la constance thermique devient importante.
Les fabricants peuvent avoir besoin de prendre en compte les conditions de stockage des matières premières, la température d'usinage, la chaleur générée par la coupe, le temps de stabilisation, les conditions de la salle de contrôle, ainsi que les environnements d'emballage ou d'expédition.
Cela ne signifie pas que chaque pièce en PTFE nécessite un contrôle de température de niveau laboratoire. Cela signifie que les attentes en matière de tolérance doivent refléter le comportement physique du polymère.
Méthode de contrôle
Le contrôle lui-même peut déformer un polymère souple.
Une pression de mesure excessive exercée par un équipement portatif peut influencer le résultat sur des caractéristiques flexibles. Les bagues et parois minces peuvent se déformer au contact. Mesurer un composant encore chaud immédiatement après usinage peut produire des données trompeuses.
Pour les composants exigeants, le fabricant doit définir non seulement ce qui sera mesuré, mais aussi quand et comment cela sera mesuré.
Méthodes d'usinage CNC du PTFE
Tournage CNC
Le tournage est largement utilisé pour les composants PTFE de révolution tels que :
sièges, bagues, manchons, rondelles, anneaux, isolateurs, composants de vannes, entretoises, buses, joints et pièces filetées.
Le défi réside généralement dans le maintien en position et la stabilité dimensionnelle plutôt que dans l'enlèvement de matière.
Pour les pièces cylindriques minces, le soutien devient particulièrement important. Un composant peut paraître rond lorsqu'il est maintenu et devenir légèrement ovale après son retrait si la pression du montage est excessive.
Fraisage CNC
Le fraisage prend en charge les pièces rectangulaires, les poches, les rainures, les caractéristiques de montage, les profils complexes, les collecteurs, les guides, les composants électriques et les pièces d'équipement sur mesure.
Les grands composants plats nécessitent une planification minutieuse, car le PTFE ne se comporte pas comme une plaque d'aluminium rigide. Un serrage agressif peut déformer l'ébauche avant même le début de la première trajectoire d'outil.
La stratégie d'usinage doit donc considérer l'ensemble du composant plutôt que de traiter chaque caractéristique indépendamment.
Perçage et alésage
Le PTFE peut être percé, mais les trous profonds, les petits diamètres, les exigences de concentricité et les parois environnantes minces peuvent accroître la difficulté.
Des outils affûtés, une évacuation efficace des copeaux, une maîtrise de la génération de chaleur et des conditions d'entrée appropriées pourraient améliorer la qualité des trous.
Lorsque la géométrie de l'alésage est critique, l'alésage ou une autre opération de finition contrôlée peut donner de meilleurs résultats que le perçage seul.
Filetage
Les filetages internes et externes peuvent être usinés dans le PTFE. Cependant, les ingénieurs doivent tenir compte de la charge prévue, car les filetages en PTFE ne se comportent pas comme des filetages en acier.
L'engagement du filetage, l'épaisseur de paroi, le matériau en contact, les cycles d'assemblage répétés, la température et le fluage à long terme doivent tous influencer la conception.
Un filetage parfaitement usiné n'est pas automatiquement un filetage mécaniquement approprié.
Usinage multi-axes
Les composants complexes en PTFE peuvent comporter des orifices inclinés, des surfaces composées, des trous croisés, de multiples faces d'étanchéité et des caractéristiques positionnées selon plusieurs orientations.
L'usinage multi-axes peut réduire les montages. Cela peut être particulièrement utile pour les composants flexibles, car chaque montage supplémentaire introduit une nouvelle possibilité d'erreur de repositionnement ou de déformation induite par le montage.
Usinage CNC du PTFE vs autres plastiques techniques
| Matière | Comportement à l'usinage | Stabilité dimensionnelle | Atout principal | Préoccupation typique |
|---|---|---|---|---|
| PTFE | Coupe facile mais flexible | Relativement difficile | Résistance chimique et faible frottement | Fluage, déformation et mouvement thermique |
| POM/Acétal | Très bonne usinabilité | Généralement meilleure que le PTFE | Rigidité et constance dimensionnelle | Ne convient pas à tous les environnements chimiques ou thermiques |
| PEEK | Bon avec un outillage approprié | Élevé pour un polymère technique | Performances mécaniques et thermiques | Coût élevé de la matière première |
| Nylon | Généralement usinable | Dépend de l'environnement | Résistance à l'usure et ténacité | Absorption d'humidité |
| UHMW-PE | Mou et usinable | Modéré à difficile | Performance aux chocs et à l'abrasion | Flexibilité et maîtrise des bavures |
Cette comparaison montre pourquoi le choix des matériaux doit commencer par les exigences de l'application plutôt que par la seule usinabilité.
Si un frottement extrêmement faible et une inertie chimique priment dans la conception, le PTFE peut être la meilleure solution. Si la rigidité et la répétabilité dimensionnelle sont plus importantes et que l'exposition chimique est modérée, un ingénieur pourrait envisager l'acétal. Si la température et les performances structurelles sont critiques, le PEEK peut justifier son coût matière plus élevé.
Où sont utilisés les composants en PTFE usinés de précision
Équipements de traitement chimique
La résistance chimique est l'un des plus grands avantages du PTFE. Les composants usinés peuvent apparaître dans les vannes, les pompes, les systèmes de laboratoire, les ensembles de régulation des fluides, les équipements de manutention chimique et l'instrumentation de process.
Les composants typiques comprennent les sièges de vanne, les éléments d'étanchéité, les entretoises, les bagues, les guides, les isolateurs et les composants personnalisés de systèmes fluidiques.
Dans ces applications, la précision dimensionnelle doit aller de pair avec la compatibilité chimique. Un matériau peut résister à l'environnement chimique mais échouer si la géométrie d'étanchéité est incorrecte.
Équipements de fabrication de semi-conducteurs
La fabrication de semi-conducteurs peut exposer les composants à des produits chimiques agressifs et à des exigences de propreté élevées.
Les pièces en fluoropolymère usinées peuvent être utilisées dans la manutention des fluides, la distribution chimique, les équipements de traitement des plaquettes, les systèmes de laboratoire et les applications d'isolation.
Ici, le contrôle de la contamination, la traçabilité, la maîtrise des bavures, l'emballage propre et la documentation des matériaux peuvent devenir aussi importants que la tolérance dimensionnelle.
Équipements électriques et électroniques
Les propriétés d'isolation électrique du PTFE le rendent utile pour l'isolation de composants, de supports, d'entretoises, de connecteurs, d'applications haute fréquence et d'assemblages électroniques spécialisés.
L'usinage CNC complexe permet d'intégrer dans une seule pièce des trous, des poches, des canaux, des éléments de fixation et une géométrie d'alignement pour les composants isolants.
Équipements médicaux et de laboratoire
Le PTFE peut être choisi pour certaines applications de laboratoire, de diagnostic, de manipulation de fluides et d'équipement où la compatibilité chimique et le comportement à faible frottement sont utiles.
Pour ces marchés, les systèmes qualité des fournisseurs deviennent particulièrement importants. La traçabilité des matériaux, la production contrôlée, la documentation d'inspection et les processus reproductibles peuvent être exigés par le programme qualité du client.
Systèmes aérospatiaux et industriels
Les composants en PTFE peuvent servir d'éléments à faible frottement, d'isolants, de joints, de guides, d'entretoises et de pièces résistantes aux produits chimiques dans des systèmes industriels exigeants.
Les ingénieurs doivent évaluer attentivement le fluage, la charge, la température et les exigences dimensionnelles, car le PTFE n'est pas un substitut universel aux plastiques techniques de structure.
Concevoir une pièce en PTFE réellement fabricable
L'un des meilleurs moyens de réduire les problèmes d'usinage intervient avant l'émission du bon de commande.
Un bon DfM peut réduire les coûts plus efficacement que la simple négociation du tarif d'usinage.
Éviter les tolérances serrées inutiles
Chaque tolérance doit avoir une raison fonctionnelle.
Si un profil extérieur non critique peut fonctionner à ±0,20 mm, spécifier ±0,02 mm peut ajouter des contrôles de processus, du temps d'inspection, un risque de rebut et des coûts sans améliorer le produit.
Réservez les tolérances exigeantes aux interfaces qui influencent réellement l'étanchéité, l'alignement, l'assemblage, l'écoulement, la fonction électrique ou le mouvement.
Attention aux parois minces
Les parois minces en PTFE peuvent se déformer sous les forces de coupe et de serrage.
Si une caractéristique mince est inévitable, les concepteurs peuvent améliorer la fabricabilité en ajoutant un support temporaire, en modifiant la séquence d'usinage, en modifiant la géométrie adjacente ou en laissant le fabricant recommander une stratégie de fixation.
Spécifier clairement la géométrie critique
Une tolérance dimensionnelle de ± ne contrôle pas automatiquement la planéité, la perpendicularité, la cylindricité ou la position.
Si une face d'étanchéité doit rester plane ou si un alésage doit rester concentrique avec un diamètre extérieur, communiquez explicitement ces exigences fonctionnelles.
Cela permet au fournisseur d'usinage de développer le processus autour de ce qui compte réellement.
Tenir compte du fluage dans l'application finale
Le PTFE peut se déformer au fil du temps sous une charge soutenue. Ce n'est pas principalement un problème de CNC ; c'est une question de comportement du matériau.
Les ingénieurs concevant des assemblages boulonnés, des filetages chargés, des ajustements serrés, des systèmes d'étanchéité et des interfaces structurelles doivent tenir compte de la déformation à long terme plutôt que de supposer qu'une dimension usinée avec précision restera inchangée indéfiniment sous charge.
Flux de fabrication pratique pour les pièces de précision en PTFE
- Examiner le modèle CAO et le plan. Identifier les tolérances critiques, les sections minces, les surfaces d'étanchéité, les alésages profonds, les filetages et les zones vulnérables à la déformation.
- Confirmer la spécification du matériau. Définir le PTFE vierge ou chargé, la documentation requise, la couleur, la forme du stock et toute exigence spécifique à l'application.
- Développer le concept de maintien en position. Serrer la pièce brute de manière sécurisée tout en limitant la compression et la déformation.
- Planifier l'ébauche et la finition séparément. Laisser un surépaisseur contrôlée pour la finition plutôt que de forcer chaque caractéristique à sa dimension finale lors de la première opération.
- Maîtriser les conditions de coupe. Utiliser des outils affûtés, une géométrie adaptée, une évacuation efficace des copeaux et des paramètres limitant la chaleur inutile.
- Permettre une stabilisation lorsque nécessaire. Les pièces particulièrement exigeantes peuvent bénéficier d'une relaxation contrôlée avant l'inspection finale ou la finition.
- Effectuer un contrôle contrôlé. Mesurer les dimensions critiques dans des conditions définies et utiliser un équipement approprié.
- Protéger le composant fini. Un emballage propre peut prévenir les rayures, la déformation, la contamination ou les dommages lors de l'expédition internationale.
Installation et maintenance des composants en PTFE usinés
La qualité d'usinage peut être excellente et le composant peut néanmoins défaillir si l'installation génère des contraintes excessives.
Les pièces en PTFE doivent généralement être traitées comme des composants en polymère technique plutôt que comme des substituts métalliques.
Éviter une force d'assemblage excessive
Le serrage excessif des fixations peut comprimer le PTFE. Les ajustements serrés qui seraient courants dans des composants métalliques peuvent générer une déformation inattendue dans une pièce en polymère.
La force d'assemblage doit suivre la conception technique plutôt que l'intuition du technicien.
Protéger les surfaces d'étanchéité
Une surface d'étanchéité doit rester exempte de rayures, de bosses, de copeaux incrustés et de dommages liés à la manipulation.
Un emballage protecteur et des procédures d'assemblage propres peuvent être particulièrement précieux pour les applications fluides et sous vide.
Inspecter les composants lors de la maintenance planifiée
Les équipes de maintenance doivent inspecter les composants en PTFE sous charge pour détecter toute déformation permanente, usure, dommage de surface, fuite et variation dimensionnelle le cas échéant.
Les intervalles de remplacement doivent être basés sur les conditions d'application plutôt que de supposer que tous les composants en PTFE ont la même durée de vie.
Comment les acheteurs doivent évaluer un fournisseur d'usinage CNC de PTFE
Le prix par composant compte, mais il ne devrait pas être le premier et unique filtre d'achat.
Pour les composants en polymère de précision, la connaissance des procédés du fournisseur peut avoir une plus grande influence sur le coût total que le taux horaire machine indiqué.
S'informer sur l'expérience spécifique aux plastiques
Un atelier d'usinage capable de tenir des tolérances serrées dans l'acier ne comprend pas automatiquement le PTFE.
Demandez si le fournisseur usine régulièrement des plastiques techniques et comment il gère la déformation au bridage, les bavures, les mouvements thermiques et l'inspection.
Évaluer la capacité d'inspection
Demandez comment les dimensions critiques sont vérifiées.
Selon la géométrie, l'inspection peut faire appel à des micromètres, des calibres, des équipements optiques, des systèmes de mesure de hauteur ou des technologies de mesure tridimensionnelle.
La question importante est de savoir si la méthode d'inspection est adaptée à un polymère conforme.
Regardez au-delà du prototype
Un fournisseur peut réussir à produire manuellement un bon prototype. La répétabilité en production est une autre question.
Les acheteurs devraient demander :
Le montage peut-il être répétable ? L'état de l'outillage peut-il être maîtrisé ? L'inspection est-elle documentée ? La variation matière lot à lot peut-elle être gérée ? Le fournisseur peut-il maintenir la même stratégie de fabrication lorsque les quantités augmentent ?
Examiner les certifications qualité
Les certifications qualité ne garantissent pas que chaque composant individuel sera parfait, mais elles peuvent démontrer qu'un fournisseur exploite des systèmes documentés de maîtrise des processus, de traçabilité, d'actions correctives et d'amélioration continue.
Cela devient de plus en plus important pour les chaînes d'approvisionnement automobiles, d'équipements médicaux, de semi-conducteurs, aérospatiales et autres chaînes réglementées ou sensibles à la qualité.
Pourquoi choisir Jucheng pour l'usinage CNC sur mesure du PTFE ?
La fabrication du PTFE récompense davantage la maîtrise des processus qu'une coupe agressive. Cela fait de la capacité d'ingénierie, des ressources d'inspection, de la flexibilité des équipements et de la gestion de la qualité des critères importants de sélection des fournisseurs.
Plus de 150 machines CNC
Jucheng exploite une installation de fabrication d'environ 8 000 mètres carrés avec plus de 150 machines CNC. Cette capacité soutient aussi bien les travaux de prototypage que les exigences de production et permet d'associer les projets aux équipements de tournage, de fraisage ou multiaxes appropriés.
Plus de 25 centres d'usinage avancés à 5 axes
Les composants complexes peuvent bénéficier d'un nombre réduit de montages. Le parc de Jucheng comprend plus de 25 centres d'usinage avancés à 5 axes, dont des équipements Haas et Mazak.
Pour les géométries PTFE adaptées, la réduction des montages pourrait améliorer la cohérence de positionnement tout en réduisant les serrages et manipulations répétés.
Support d'ingénierie et de DfM
Jucheng fournit un retour d'ingénierie avant la fabrication. Cela est particulièrement précieux pour les composants polymères, car de petites modifications de plan peuvent parfois générer d'importantes améliorations de fabrication.
Les ingénieurs peuvent examiner les exigences de tolérance, l'épaisseur de paroi, l'accès aux outils, la géométrie des angles, les surfaces de maintien en position, la stratégie d'inspection et les matériaux alternatifs avant le début de la production.
Systèmes qualité IATF 16949 et ISO 13485
Jucheng exploite des systèmes qualité certifiés, notamment IATF 16949 et ISO 13485. Ces systèmes soutiennent une fabrication contrôlée et des pratiques qualité documentées pour les applications industrielles exigeantes.
Ressources d'inspection avancées
Jucheng utilise des équipements d'inspection de précision, notamment des systèmes MMT Zeiss pour la vérification dimensionnelle.
Pour les projets PTFE, la planification de l'inspection doit toujours tenir compte de la flexibilité du matériau et des conditions de mesure, mais des ressources métrologiques solides offrent aux ingénieurs davantage d'options pour vérifier une géométrie complexe.
Support de fabrication clé en main
Un projet peut impliquer plus que l'usinage du composant.
L'approvisionnement en matériaux, l'usinage, l'inspection, la documentation, le nettoyage, l'emballage, la finition des composants d'accouplement et la livraison internationale peuvent tous affecter l'efficacité des achats.
Jucheng propose une approche de fabrication intégrée conçue pour simplifier cette chaîne d'approvisionnement.
Un cas réaliste en PTFE : siège de vanne chimique
Prenons l'exemple d'un siège de vanne en PTFE sur mesure utilisé dans un équipement de traitement chimique.
Le plan initial exige un alésage concentrique, une face d'étanchéité, un profil externe et une gorge. L'acheteur demande des tolérances très serrées sur presque toutes les dimensions, car le fournisseur précédent a rencontré des problèmes de fuite.
Une meilleure approche d'ingénierie commence par l'identification de la défaillance fonctionnelle réelle.
La surface d'étanchéité et la relation entre l'alésage et la géométrie du siège peuvent être critiques. Plusieurs dimensions externes peuvent n'avoir aucun effet sur les performances.
Une revue DfM pourrait donc séparer les dimensions fonctionnelles des dimensions non critiques.
Le plan de fabrication pourrait recourir à un maintien en position contrôlé, à une ébauche suivie d'une finition, à des outils dédiés affûtés, à une distorsion minimale pendant le serrage, à des conditions de contrôle maîtrisées et à un emballage protégé pour la face d'étanchéité.
Cette approche s'attaque à la véritable source de risque au lieu d'exiger simplement des tolérances plus serrées partout.
La leçon s'applique au-delà des sièges de vanne.
L'usinage de précision n'est pas l'art d'appliquer la plus petite tolérance possible sur chaque dimension. C'est la discipline de maîtriser les dimensions qui déterminent si le produit fonctionne.
Ce que les machinistes disent couramment de l'usinage CNC du Téflon
Les machinistes expérimentés décrivent souvent le PTFE avec une contradiction similaire : il se coupe très facilement, mais maintenir la géométrie finie peut être frustrant.
Les discussions en atelier soulignent à maintes reprises trois idées pratiques.
Premièrement, les outils de coupe doivent être extrêmement affûtés. Lorsque l'outil cesse de trancher proprement, l'état de surface et la maîtrise des bavures se dégradent rapidement.
Deuxièmement, la pression de maintien en position est importante. Le PTFE peut glisser lorsque le serrage est trop faible, mais une pression excessive peut comprimer la matière et créer une reprise dimensionnelle après relâchement.
Troisièmement, la température et le moment de la mesure importent lorsque les tolérances deviennent exigeantes.
Ces observations correspondent au comportement intrinsèque du matériau. Elles expliquent aussi pourquoi le simple fait de copier les paramètres de coupe d'un autre plastique peut ne pas résoudre un problème dimensionnel du PTFE.
Erreurs courantes qui augmentent le coût des pièces en PTFE
Copier les pratiques d'usinage des métaux
Le PTFE ne peut pas être simplement traité comme de l'aluminium tendre. La pression de bridage, la réponse thermique, la géométrie des outils et le comportement à l'inspection sont fondamentalement différents.
Surtolérancement du plan
Des tolérances extrêmement serrées augmentent les exigences d'inspection et de contrôle des procédés. Appliquez-les là où elles apportent une valeur fonctionnelle.
Ignorer la température de fonctionnement finale
Un composant conçu et inspecté à température ambiante peut fonctionner dans des conditions thermiques très différentes.
La dilatation du matériau doit être prise en compte lors de la conception.
Utiliser des outils émoussés
Un outil émoussé peut encore enlever du PTFE, ce qui peut masquer le problème. La force, la chaleur, les bavures et la mauvaise qualité de surface qui en résultent peuvent rendre le procédé instable.
Mesurer immédiatement sans tenir compte de la stabilisation
Pour les dimensions exigeantes, le moment de la mesure et la température peuvent influencer les résultats.
Choisir un fournisseur uniquement sur le prix unitaire
Un devis inférieur offre peu de valeur si la variation dimensionnelle provoque des problèmes d'assemblage, des fuites, du tri, des reprises, des retards de production ou des expéditions refusées.
Le risque total de fabrication doit faire partie de l'évaluation des fournisseurs.
FAQ sur l'usinage CNC du PTFE
1. Le PTFE peut-il être usiné avec des équipements CNC ?
Oui. Le PTFE peut être tourné, fraisé, percé, alésé, fileté, rainuré et usiné en composants personnalisés complexes. Le principal défi est généralement le contrôle dimensionnel plutôt que la difficulté de coupe.
2. L'usinage CNC du Téflon est-il difficile ?
Le matériau est généralement facile à couper, mais l'usinage de précision peut être difficile car le PTFE est mou, glissant, flexible et sensible à la température et à la pression de serrage. Des outils affûtés et un maintien de pièce soigneusement conçu sont particulièrement importants.
3. Quelle tolérance le PTFE usiné par CNC peut-il atteindre ?
Il n'existe pas de tolérance universelle responsable pour chaque composant en PTFE. La tolérance atteignable dépend de la taille de la pièce, de la géométrie, de l'épaisseur de paroi, de la nuance du matériau, de la température, de la stratégie de fixation et de la méthode d'inspection. Un fournisseur d'usinage doit examiner le plan avant de confirmer les tolérances critiques.
4. Pourquoi ma pièce en PTFE change-t-elle de dimensions après l'usinage ?
Les causes possibles incluent la dilatation thermique, la compression par le montage, la redistribution des contraintes résiduelles, la relaxation du matériau et les conditions de mesure. L'effet peut être plus marqué sur les composants grands, minces ou à tolérance serrée.
5. Quels outils sont les meilleurs pour usiner le PTFE ?
Des arêtes de coupe très affûtées et des géométries qui tranchent plutôt que repoussent le polymère donnent généralement de meilleurs résultats. Le choix exact des outils dépend de l'opération : tournage, fraisage, perçage, rainurage ou filetage.
6. PTFE ou POM : lequel est le meilleur pour les pièces CNC ?
Aucun des deux matériaux n'est universellement meilleur. Le PTFE peut être préféré pour la résistance chimique, le faible frottement et des exigences particulières de température ou électriques. Le POM offre généralement une plus grande rigidité et une meilleure stabilité dimensionnelle. Les exigences de l'application doivent déterminer le choix.
7. Les pièces en PTFE peuvent-elles être utilisées pour des applications d'étanchéité ?
Oui. Le PTFE est largement utilisé dans les applications d'étanchéité et de robinetterie. Cependant, les performances d'étanchéité dépendent de la nuance du matériau, de la géométrie de surface, de la pression, de la température, des surfaces en contact, du comportement au fluage et de la conception globale du joint.
8. Quelles informations dois-je envoyer pour un devis d'usinage CNC de PTFE ?
Envoyez un modèle CAO 3D lorsqu'il est disponible, un dessin 2D indiquant les tolérances critiques et les exigences GD&T, la nuance du matériau, la quantité, les exigences de surface, les attentes en matière d'inspection, les exigences de certification et les informations sur l'application susceptibles d'influencer la fabrication.
Du fichier CAO au composant PTFE fiable
La question n'est pas simplement de savoir si le PTFE peut être usiné par une machine CNC. Il peut l'être.
La question plus difficile est de savoir si un fabricant peut transformer de manière répétée un polymère flexible, à faible frottement et sensible à la température en un composant qui reste conforme aux exigences fonctionnelles après usinage, inspection, expédition, assemblage et mise en service.
Cela nécessite une coordination entre la conception, la sélection des matériaux, le maintien en position, l'outillage, la séquence d'usinage, la gestion de la température, l'inspection et le contrôle qualité.
Pour les équipes d'ingénierie, la stratégie d'approvisionnement la plus efficace consiste donc à impliquer le fournisseur d'usinage le plus tôt possible. Une discussion DfM utile pourrait éliminer les tolérances irréalistes, améliorer l'accès aux montages, protéger les surfaces d'étanchéité critiques, réduire les montages et abaisser le coût de production avant que la première ébauche en PTFE n'atteigne une machine CNC.
Demander un devis d'usinage CNC de PTFE
Si vous développez des composants de robinetterie en PTFE, des joints, des bagues, des isolateurs, des pièces d'équipement pour semi-conducteurs, des composants de manutention de fluides, des équipements de laboratoire ou d'autres pièces plastiques de précision sur mesure, Jucheng peut examiner votre conception et vos exigences de fabrication.
Soumettez votre modèle CAO, votre dessin d'ingénierie, votre spécification de matériau, la quantité cible et vos exigences de tolérance critique via Usinage CNC Jucheng.
Pour des ressources de fabrication connexes, vous pouvez également consulter les capacités d'usinage CNC, matériaux d'ingénierie, guides de conception et services de fabrication de précision de Jucheng.
Pour une validation supplémentaire des propriétés des matériaux lors de la conception d'ingénierie finale, les acheteurs doivent également consulter des données faisant autorité sur les matériaux polymères et la fiche technique du fabricant de la nuance spécifique de PTFE. Les références d'ingénierie externes doivent être utilisées conjointement avec des essais spécifiques à l'application plutôt que comme substitut à la validation.