
Usinagem CNC de PTFE muitas vezes parece mais fácil do que realmente é. O PTFE corta suavemente, gera relativamente pouco desgaste da ferramenta e pode ser torneado ou fresado em componentes complexos. No entanto, os engenheiros logo descobrem uma contradição: um material que corta facilmente ainda pode ser difícil de usinar com precisão.
O verdadeiro desafio não é remover material. É controlar a deformação, a expansão térmica, a pressão de fixação, a formação de rebarbas, a recuperação dimensional e as condições de inspeção. Um componente de PTFE pode medir corretamente enquanto está fixado e se mover após a liberação. Uma superfície de vedação pode parecer lisa, mas falhar porque sua planicidade mudou após a usinagem. Um furo pode passar na inspeção imediatamente após o corte e variar à medida que o material retorna ao seu estado relaxado.
Este guia aborda a usinagem de PTFE a partir dessa perspectiva prática de resolução de problemas. Ele explica como o PTFE se comporta, por que as tolerâncias se tornam difíceis, onde as peças de PTFE usinadas são usadas, como os engenheiros podem projetar componentes mais fabricáveis e o que os compradores devem avaliar ao escolher um fornecedor de usinagem CNC.
Para projetos de usinagem de plásticos personalizados, a Jucheng oferece fresamento CNC, torneamento, usinagem turn-mill, fabricação multi-eixos, inspeção e suporte de engenharia para PTFE e outros plásticos de engenharia. Saiba mais através de Usinagem CNC Jucheng.
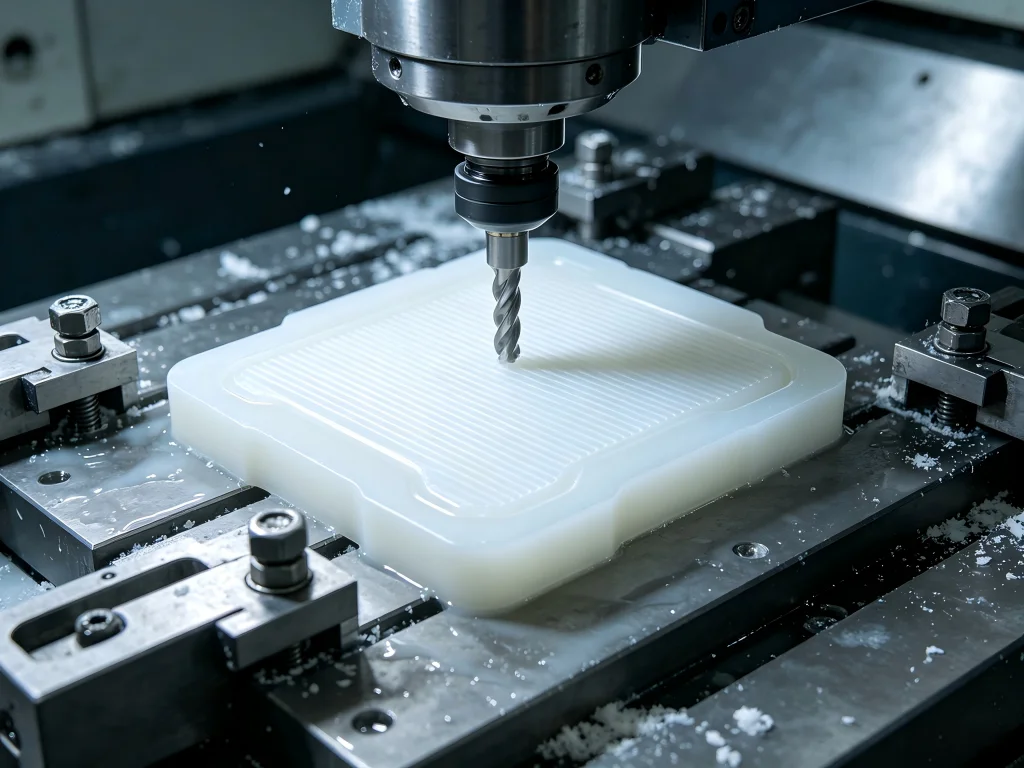
O Problema Central do PTFE: Fácil de Cortar, Difícil de Controlar
Imagine um engenheiro projetando uma sede de válvula resistente a produtos químicos. O desenho parece simples: um componente redondo de PTFE com um furo, face de vedação, ranhura e várias dimensões críticas.
O primeiro protótipo parece excelente.
Então a inspeção começa.
O diâmetro externo muda ligeiramente após a peça sair da placa. O furo não tem exatamente o mesmo tamanho várias horas depois. A face de vedação apresenta pequenas rebarbas nas bordas. Aumentar a força de fixação torna o material mais fácil de segurar, mas a dimensão final torna-se menos previsível.
Este é um dos problemas definidores da usinagem de precisão de Teflon.
O PTFE é muito mais macio e mais complacente do que os metais de usinagem comuns. A peça pode comprimir sob a pressão de fixação e recuperar após a liberação. As forças de corte podem mover paredes finas. O calor gerado durante a usinagem pode causar mudanças dimensionais temporárias. Cavacos longos e contínuos podem complicar as operações de torneamento. Uma aresta de corte que ainda seria aceitável para o alumínio pode começar a empurrar ou rasgar o PTFE em vez de produzir um corte limpo.
Isso significa que a fabricação bem-sucedida de PTFE exige uma mentalidade diferente.
Em vez de perguntar apenas:
- Que velocidade do fuso devemos usar?
- Que taxa de avanço devemos programar?
- Qual máquina CNC é a mais rápida?
Os engenheiros também devem perguntar como todo o processo controla a deformação mecânica, a temperatura, a geometria de corte, a pressão do dispositivo de fixação, a nitidez da ferramenta, a relaxação da peça, o rebarbamento e a inspeção.
O que é PTFE e por que ele é usado?
PTFE significa politetrafluoroetileno. É um fluoropolímero valorizado por seu baixo atrito, resistência química, propriedades de isolamento elétrico, ampla capacidade de temperatura de serviço e comportamento antiaderente.
Teflon é uma marca registrada bem conhecida associada a materiais fluoropolímeros, enquanto PTFE é a designação genérica do polímero. Para aquisição de engenharia, desenhos e RFQs normalmente devem identificar o grau real do material em vez de confiar apenas em um nome comercial.
O PTFE é atraente quando um componente deve operar onde plásticos ou metais convencionais podem criar problemas. Dependendo do grau e da aplicação, componentes de PTFE podem proporcionar:
- atrito muito baixo;
- forte resistência a muitos produtos químicos agressivos;
- isolamento elétrico útil;
- baixa absorção de umidade;
- comportamento de superfície antiaderente;
- bom desempenho em uma ampla faixa de temperatura;
- compatibilidade com aplicações de vedação e deslizamento;
- usinabilidade relativamente simples.
Essas propriedades explicam por que o PTFE aparece em equipamentos para semicondutores, sistemas de processamento químico, bombas, válvulas, instrumentos de laboratório, equipamentos elétricos, conjuntos aeroespaciais, equipamentos de uso médico, máquinas para processamento de alimentos, sistemas de fluidos e automação industrial.
No entanto, várias propriedades que tornam o PTFE útil em serviço também criam desafios de usinagem. A baixa rigidez significa que a peça pode se defletir. O baixo atrito dificulta a fixação do material. Sua expansão térmica relativamente alta em comparação com os metais complica o controle dimensional. Sua maciez pode favorecer a formação de rebarbas quando as ferramentas não estão suficientemente afiadas.
O PTFE, portanto, demonstra um princípio importante de fabricação: boa usinabilidade não significa automaticamente precisão fácil.
O PTFE pode ser usinado?
O PTFE pode ser usinado? Sim. O PTFE pode ser fresado, torneado, perfurado, mandrilado, roscado, ranhurado, faceado por CNC e usinado em muitas geometrias personalizadas complexas.
A pergunta de engenharia mais útil é:
Esta peça específica de PTFE pode ser usinada repetidamente nas dimensões, geometria, condição superficial e custo exigidos?
A resposta depende da interação entre o grau do material, a geometria, a tolerância, a fixação da peça, a sequência de usinagem, a temperatura, o ferramental e a estratégia de inspeção.
Um espaçador espesso de PTFE com tolerâncias generosas pode ser simples. Um anel de vedação fino com requisitos rigorosos de planicidade pode exigir consideravelmente mais engenharia de processo, embora o componente contenha menos material e pareça mais simples em um desenho.
Essa distinção é importante ao adquirir peças personalizadas. Cotar apenas pelo tamanho da peça ou pelo tempo de usinagem pode subestimar a dificuldade real de fabricação.
Por que as dimensões do PTFE podem mudar durante a usinagem
1. Compressão na fixação da peça
Componentes metálicos geralmente toleram uma força de fixação substancial. O PTFE se comporta de maneira diferente.
Se as garras do mandril, as garras da morsa ou os pinos de fixação comprimirem o material, a usinagem ocorre enquanto a peça de trabalho está temporariamente distorcida. Após a liberação do componente, ele pode recuperar-se em direção à sua forma original.
Considere um componente torneado simplificado. O operador fixa um tarugo de PTFE com força suficiente para evitar deslizamento. Enquanto comprimido, o diâmetro externo é usinado com precisão. A dimensão parece correta antes da remoção. Uma vez liberado, a recuperação elástica altera a geometria.
O programa de usinagem pode ter sido executado perfeitamente. O problema veio do estado mecânico da peça de trabalho durante a usinagem.
É por isso que a fixação de PTFE deve visar uma aderência suficiente com a menor distorção prática.
2. Expansão Térmica
A usinagem gera calor por meio do corte e do atrito. O PTFE responde às variações de temperatura muito mais intensamente do que os metais de usinagem típicos.
Uma dimensão medida imediatamente após uma operação de usinagem a quente pode, portanto, diferir da mesma dimensão após o componente estabilizar-se próximo à temperatura da sala de inspeção.
Isso se torna cada vez mais importante à medida que:
- o componente se torna maior;
- a tolerância se torna mais apertada;
- as seções de parede se tornam mais finas;
- os ciclos de usinagem se tornam mais longos;
- a temperatura de inspeção difere da temperatura de produção.
Para projetos exigentes, o gerenciamento de temperatura deve fazer parte do plano de processo, em vez de ser tratado como uma consideração posterior de inspeção.
3. Força de Corte e Deflexão
Uma fresa afiada corta o PTFE com eficiência. Uma ferramenta desgastada pode empurrar o material para longe do gume antes de removê-lo.
Essa diferença afeta muito mais do que a aparência superficial.
A pressão da ferramenta pode defletir paredes finas, distorcer furos, criar bordas de má qualidade e produzir dimensões que se tornam difíceis de reproduzir de lote para lote.
A geometria de corte afiada é, portanto, um dos requisitos práticos mais importantes na usinagem de precisão de plásticos.
4. Relaxamento do Material
O estoque de PTFE e os componentes parcialmente usinados podem conter tensões que se redistribuem quando o material é removido.
Remover uma grande quantidade de material de um lado pode permitir que o material restante se mova. Isso é especialmente relevante para placas grandes, seções finas, anéis, componentes assimétricos e peças que exigem planicidade ou paralelismo rigorosos.
Uma estratégia de desbaste e acabamento pode ajudar. Em vez de tentar atingir as dimensões finais imediatamente, o fabricante pode remover a maior parte do material primeiro, permitir que o componente se estabilize quando apropriado e, em seguida, realizar operações de acabamento controladas.
As Cinco Variáveis que Geralmente Decidem o Sucesso da Usinagem de PTFE
Afiabilidade da Ferramenta
A condição da ferramenta deve receber atenção excepcional.
O PTFE responde melhor ao corte do que ao atrito. Gumes afiados podem reduzir as forças de corte e produzir superfícies mais limpas. À medida que um gume se deteriora, a ferramenta pode começar a empurrar e rasgar o polímero em vez de cortá-lo de forma limpa.
Isso pode levar a:
- bordas esfarrapadas;
- rebarbas elevadas;
- baixa repetibilidade dimensional;
- maior geração de calor;
- deformação de paredes finas;
- acabamento superficial inconsistente.
Um fornecedor experiente com metais, mas não familiarizado com plásticos de engenharia, pode subestimar a rapidez com que um problema aparentemente menor de ferramental se transforma em um problema dimensional.
Estratégia de Fixação da Peça
O PTFE é escorregadio e complacente. Essas características criam requisitos conflitantes.
O dispositivo de fixação deve impedir o movimento, mas a força excessiva pode deformar a peça.
As soluções possíveis dependem da geometria e podem incluir áreas de contato maiores, castanhas macias projetadas especificamente, pressão controlada do collet, mandris de suporte, recursos sacrificiais, dispositivos a vácuo para peças planas adequadas e sequências de usinagem que preservem o suporte até que as operações críticas de acabamento estejam concluídas.
Não existe um dispositivo de fixação universal para cada componente de PTFE. Uma boa fixação é específica para cada geometria.
Controle de Cavaco
O PTFE pode produzir cavacos longos e contínuos, particularmente durante o torneamento. O gerenciamento inadequado de cavacos pode permitir que o material se enrole na peça ou no ferramental.
A geometria da ferramenta, a estratégia de corte programada, os movimentos de quebra de cavaco quando apropriado, a evacuação por ar e o monitoramento pelo operador podem todos contribuir para uma produção mais segura e consistente.
O controle de cavacos também afeta a automação. Um ciclo que produz a dimensão correta, mas exige remoção manual constante de cavacos fibrosos, pode não ser adequado para quantidades de produção econômicas.
Controle de Temperatura
Quanto mais rigoroso o requisito dimensional, mais importante se torna a consistência térmica.
Os fabricantes podem precisar considerar as condições de armazenamento da matéria-prima, a temperatura de usinagem, o calor gerado pelo corte, o tempo de estabilização, as condições da sala de inspeção e os ambientes de embalagem ou transporte.
Isso não significa que toda peça de PTFE precise de controle de temperatura em nível de laboratório. Significa que as expectativas de tolerância devem refletir o comportamento físico do polímero.
Método de inspeção
A própria inspeção pode distorcer um polímero macio.
A pressão de medição excessiva de equipamentos manuais pode influenciar o resultado em recursos flexíveis. Anéis e paredes finas podem se deformar sob contato. Medir um componente aquecido imediatamente após a usinagem pode gerar dados enganosos.
Para componentes exigentes, o fabricante deve definir não apenas o que será medido, mas também quando e como será medido.
Métodos de Usinagem CNC de PTFE
Torneamento CNC
O torneamento é amplamente utilizado para componentes rotacionais de PTFE, como:
sedes, buchas, luvas, arruelas, anéis, isoladores, componentes de válvulas, espaçadores, bicos, vedações e peças roscadas.
O desafio geralmente está na fixação da peça e na estabilidade dimensional, e não na remoção de material bruto.
Para peças cilíndricas finas, o suporte torna-se especialmente importante. Um componente pode parecer redondo enquanto contido e ficar ligeiramente oval após a remoção se a pressão do dispositivo de fixação for excessiva.
Fresamento CNC
A fresagem atende peças retangulares, cavidades, rasgos, recursos de montagem, perfis complexos, manifolds, guias, componentes elétricos e peças de equipamentos personalizados.
Componentes planos grandes exigem planejamento cuidadoso, pois o PTFE não se comporta como uma placa de alumínio rígida. A fixação agressiva pode distorcer o blank antes mesmo de começar a primeira trajetória de ferramenta.
A estratégia de usinagem deve, portanto, considerar o componente como um todo, em vez de tratar cada recurso de forma independente.
Furação e Mandrilamento
O PTFE pode ser furado, mas furos profundos, diâmetros pequenos, requisitos de concentricidade e paredes circundantes finas podem aumentar a dificuldade.
Ferramentas afiadas, evacuação eficaz de cavacos, geração de calor controlada e condições de entrada adequadas podem melhorar a qualidade do furo.
Onde a geometria do furo é crítica, a mandrilagem ou outra operação de acabamento controlada pode proporcionar melhores resultados do que confiar apenas na furação.
Rosqueamento
Rosas internas e externas podem ser usinadas em PTFE. No entanto, os engenheiros devem considerar a carga prevista, pois as roscas de PTFE não se comportam como roscas de aço.
O engajamento da rosca, a espessura da parede, o material de acoplamento, os ciclos de montagem repetidos, a temperatura e a fluência a longo prazo devem influenciar o projeto.
Uma rosca perfeitamente usinada não é automaticamente uma rosca mecanicamente apropriada.
Usinagem Multi-Eixos
Componentes complexos de PTFE podem conter portas anguladas, superfícies compostas, furos cruzados, múltiplas faces de vedação e recursos posicionados em várias orientações.
A usinagem multi-eixos pode reduzir as configurações. Isso pode ser especialmente útil para componentes flexíveis, pois cada configuração adicional introduz outra oportunidade de erro de reposicionamento ou distorção induzida pelo dispositivo de fixação.
Usinagem CNC de PTFE vs Outros Plásticos de Engenharia
| Material | Comportamento de Usinagem | Estabilidade Dimensional | Ponto Forte Principal | Preocupação Típica |
|---|---|---|---|---|
| PTFE | Corte fácil, mas flexível | Relativamente desafiador | Resistência química e baixo atrito | Fluência, deformação e movimento térmico |
| POM/Acetal | Usinabilidade muito boa | Geralmente melhor que o PTFE | Rigidez e consistência dimensional | Não adequado para todos os ambientes químicos ou térmicos |
| PEEK | Bom com ferramentas corretas | Alto para um polímero de engenharia | Desempenho mecânico e térmico | Custo elevado da matéria-prima |
| Náilon | Geralmente usinável | Depende do ambiente | Resistência ao desgaste e tenacidade | Absorção de umidade |
| UHMW-PE | Macio e usinável | Moderado a desafiador | Desempenho de impacto e abrasão | Flexibilidade e controle de rebarbas |
Esta comparação mostra por que a seleção de material deve começar pelos requisitos da aplicação, e não apenas pela usinabilidade.
Se o atrito extremamente baixo e a inércia química dominarem o projeto, o PTFE pode ser a melhor solução. Se a rigidez e a repetibilidade dimensional forem mais importantes e a exposição química for moderada, um engenheiro pode considerar o acetal. Se a temperatura e o desempenho estrutural forem críticos, o PEEK pode justificar seu custo de material mais alto.
Onde são usados componentes de PTFE usinados com precisão
Equipamentos de processamento químico
A resistência química é uma das maiores vantagens do PTFE. Componentes usinados podem aparecer em válvulas, bombas, sistemas de laboratório, conjuntos de controle de fluidos, equipamentos de manuseio de produtos químicos e instrumentação de processo.
Os componentes típicos incluem sedes de válvulas, elementos de vedação, espaçadores, buchas, guias, isoladores e componentes personalizados de sistemas de fluidos.
Nessas aplicações, a precisão dimensional deve funcionar em conjunto com a compatibilidade química. Um material pode resistir ao ambiente químico, mas ainda falhar se a geometria de vedação estiver errada.
Equipamento de Fabrico de Semicondutores
A fabricação de semicondutores pode expor os componentes a produtos químicos agressivos e requisitos rigorosos de limpeza.
Peças de fluoropolímero usinadas podem ser usadas em manuseio de fluidos, fornecimento de produtos químicos, equipamentos de processamento de wafers, sistemas de laboratório e aplicações de isolamento.
Aqui, o controle de contaminação, a rastreabilidade, o controle de rebarbas, a embalagem limpa e a documentação do material podem se tornar tão importantes quanto a tolerância dimensional.
Equipamentos Elétricos e Eletrônicos
As propriedades de isolamento elétrico do PTFE o tornam útil para isolar componentes, suportes, espaçadores, conectores, aplicações de alta frequência e montagens eletrônicas especializadas.
A usinagem CNC complexa permite que componentes isolantes integrem furos, cavidades, canais, recursos de montagem e geometria de alinhamento em uma única peça.
Equipamentos Médicos e de Laboratório
O PTFE pode ser selecionado para certas aplicações laboratoriais, de diagnóstico, de manuseio de fluidos e de equipamentos onde a compatibilidade química e o comportamento de baixo atrito são úteis.
Para esses mercados, os sistemas de qualidade dos fornecedores tornam-se particularmente importantes. Rastreabilidade de materiais, produção controlada, documentação de inspeção e processos repetíveis podem ser exigidos pelo programa de qualidade do cliente.
Sistemas Aeroespaciais e Industriais
Componentes de PTFE podem funcionar como elementos de baixo atrito, isolantes, vedações, guias, espaçadores e peças resistentes a produtos químicos em sistemas industriais exigentes.
Os engenheiros devem avaliar cuidadosamente os requisitos de fluência, carga, temperatura e dimensionais, pois o PTFE não é um substituto universal para plásticos de engenharia estruturais.
Projetando uma Peça de PTFE que Realmente Pode Ser Fabricada
Uma das melhores maneiras de reduzir problemas de usinagem acontece antes da emissão do pedido de compra.
Um bom DfM pode reduzir custos de forma mais eficaz do que simplesmente negociar a taxa de usinagem.
Evite Tolerâncias Apertadas Desnecessárias
Cada tolerância deve ter uma razão funcional.
Se um perfil externo não crítico pode operar com ±0,20 mm, especificar ±0,02 mm pode adicionar controles de processo, tempo de inspeção, risco de refugo e custo sem melhorar o produto.
Reserve tolerâncias exigentes para interfaces que realmente influenciam vedação, alinhamento, montagem, fluxo, função elétrica ou movimento.
Cuidado com paredes finas
Paredes finas de PTFE podem se mover sob as forças de corte e fixação.
Se um recurso fino for inevitável, os projetistas podem melhorar a fabricabilidade adicionando suporte temporário, alterando a sequência de usinagem, modificando a geometria adjacente ou permitindo que o fabricante recomende uma estratégia de fixação.
Especifique a geometria crítica com clareza
Uma tolerância dimensional de ± não controla automaticamente planicidade, perpendicularidade, cilindricidade ou posição.
Se uma face de vedação deve permanecer plana ou um furo deve permanecer concêntrico com um diâmetro externo, comunique esses requisitos funcionais explicitamente.
Isso permite que o fornecedor de usinagem desenvolva o processo em torno do que realmente importa.
Considere a fluência na aplicação final
O PTFE pode se deformar ao longo do tempo sob carga sustentada. Isso não é primordialmente um problema de CNC; é uma questão de comportamento do material.
Engenheiros que projetam juntas aparafusadas, roscas carregadas, ajustes por interferência, sistemas de vedação e interfaces estruturais devem considerar a deformação de longo prazo em vez de assumir que uma dimensão usinada com precisão permanecerá inalterada indefinidamente sob carga.
Fluxo de trabalho prático de fabricação para peças de PTFE de precisão
- Revise o modelo CAD e o desenho. Identifique tolerâncias críticas, seções finas, superfícies de vedação, furos profundos, roscas e áreas vulneráveis à deformação.
- Confirme a especificação do material. Defina PTFE virgem ou com carga, documentação exigida, cor, forma do estoque e quaisquer requisitos específicos da aplicação.
- Desenvolva o conceito de fixação da peça. Fixe o material com segurança, limitando a compressão e a distorção.
- Planeje o desbaste e o acabamento separadamente. Deixe material controlado para o acabamento, em vez de forçar cada recurso ao tamanho final na primeira operação.
- Controle as condições de corte. Use ferramentas afiadas, geometria adequada, evacuação eficaz de cavacos e parâmetros que limitem o calor desnecessário.
- Permita a estabilização quando necessário. Peças particularmente exigentes podem se beneficiar de um relaxamento controlado antes da inspeção final ou do acabamento.
- Realize inspeção controlada. Meça as dimensões críticas sob condições definidas e use equipamentos apropriados.
- Proteja o componente acabado. Embalagens limpas podem evitar riscos, deformação, contaminação ou danos durante o transporte internacional.
Instalação e manutenção de componentes de PTFE usinados
A qualidade da usinagem pode ser excelente e o componente ainda pode falhar se a instalação criar tensão excessiva.
Peças de PTFE devem geralmente ser tratadas como componentes de polímero de engenharia, e não como substitutos de metal.
Evite Força Excessiva na Montagem
Apertar demais os fixadores pode comprimir o PTFE. Ajustes por interferência que seriam rotineiros em componentes metálicos podem gerar deformação inesperada em uma peça polimérica.
A força de montagem deve seguir o projeto de engenharia e não a intuição do técnico.
Proteja as Superfícies de Vedação
Uma face de vedação deve permanecer livre de riscos, amassados, lascas incrustadas e danos de manuseio.
Embalagens protetoras e procedimentos de montagem limpa podem ser particularmente valiosos para aplicações de fluidos e vácuo.
Inspecione os Componentes Durante a Manutenção Programada
As equipes de manutenção devem inspecionar os componentes de PTFE carregados quanto a deformação permanente, desgaste, danos superficiais, vazamentos e variação dimensional, quando relevante.
Os intervalos de substituição devem basear-se nas condições da aplicação, em vez de presumir que todos os componentes de PTFE têm a mesma vida útil.
Como os Compradores Devem Avaliar um Fornecedor de Usinagem CNC de PTFE
O preço por componente importa, mas não deve ser o primeiro e único filtro de compra.
Para componentes poliméricos de precisão, o conhecimento de processo do fornecedor pode ter maior influência no custo total do que a taxa horária de máquina cotada.
Pergunte Sobre Experiência Específica com Plásticos
Uma oficina de usinagem capaz de manter tolerâncias apertadas em aço não entende automaticamente de PTFE.
Pergunte se o fornecedor usina regularmente plásticos de engenharia e como ele lida com deformação por fixação, rebarbas, movimentação térmica e inspeção.
Avalie a Capacidade de Inspeção
Pergunte como as dimensões críticas são verificadas.
Dependendo da geometria, a inspeção pode envolver micrômetros, calibres, equipamentos ópticos, sistemas de medição de altura ou tecnologia de medição por coordenadas.
A questão importante é se o método de inspeção é adequado para um polímero em conformidade.
Vá além do protótipo
Um fornecedor pode produzir com sucesso um bom protótipo manualmente. A repetibilidade em produção é uma questão diferente.
Os compradores devem perguntar:
O dispositivo pode repetir? A condição do ferramental pode ser controlada? A inspeção é documentada? A variação de material entre lotes pode ser gerenciada? O fornecedor pode manter a mesma estratégia de fabricação quando as quantidades aumentarem?
Revise as certificações de qualidade
As certificações de qualidade não garantem que cada componente individual será perfeito, mas podem demonstrar que um fornecedor opera sistemas documentados de controle de processo, rastreabilidade, ação corretiva e melhoria contínua.
Isso se torna cada vez mais importante para cadeias de suprimentos automotivas, de equipamentos médicos, semicondutores, aeroespaciais e outras cadeias regulamentadas ou sensíveis à qualidade.
Por que escolher a Jucheng para usinagem CNC personalizada de PTFE?
A fabricação de PTFE recompensa o controle de processo mais do que o corte agressivo. Isso torna a capacidade de engenharia, os recursos de inspeção, a flexibilidade de equipamentos e a gestão da qualidade critérios importantes para a seleção de fornecedores.
Mais de 150 máquinas CNC
A Jucheng opera uma instalação de fabricação de aproximadamente 8.000 metros quadrados com mais de 150 máquinas CNC. Essa capacidade suporta tanto o trabalho de protótipos quanto os requisitos de produção e permite que os projetos sejam associados a equipamentos adequados de torneamento, fresamento ou multi-eixos.
Mais de 25 centros de usinagem de 5 eixos avançados
Componentes complexos podem se beneficiar de menos setups. A frota da Jucheng inclui mais de 25 centros de usinagem de 5 eixos avançados, incluindo equipamentos Haas e Mazak.
Para geometrias de PTFE adequadas, a redução de setups pode melhorar a consistência posicional, ao mesmo tempo que reduz a fixação e o manuseio repetidos.
Suporte de Engenharia e DfM
A Jucheng fornece feedback de engenharia antes da fabricação. Isso é especialmente valioso para componentes poliméricos, porque pequenas alterações no desenho podem, por vezes, gerar grandes melhorias na fabricação.
Os engenheiros podem revisar requisitos de tolerância, espessura de parede, acesso de ferramentas, geometria de cantos, superfícies de fixação, estratégia de inspeção e materiais alternativos antes do início da produção.
Sistemas de Qualidade IATF 16949 e ISO 13485
A Jucheng opera sistemas de qualidade certificados, incluindo IATF 16949 e ISO 13485. Esses sistemas apoiam a fabricação controlada e práticas de qualidade documentadas para aplicações industriais exigentes.
Recursos Avançados de Inspeção
A Jucheng utiliza equipamentos de inspeção de precisão, incluindo sistemas Zeiss CMM para verificação dimensional.
Para projetos de PTFE, o planejamento de inspeção ainda deve considerar a flexibilidade do material e as condições de medição, mas recursos robustos de metrologia oferecem aos engenheiros mais opções para verificar geometrias complexas.
Suporte de Fabricação Integrado
Um projeto pode envolver mais do que a usinagem do componente.
A aquisição de materiais, a usinagem, a inspeção, a documentação, a limpeza, a embalagem, o acabamento de componentes conjugados e a entrega internacional podem todos afetar a eficiência das compras.
A Jucheng oferece uma abordagem de fabricação integrada, concebida para simplificar esta cadeia de abastecimento.
Um Caso Realista de PTFE: Sede de Válvula Química
Considere um assento de válvula de PTFE personalizado usado em equipamentos de processamento químico.
O desenho inicial exige um furo concêntrico, face de vedação, perfil externo e ranhura. O comprador solicita tolerâncias muito apertadas em quase todas as dimensões porque o fornecedor anterior teve problemas de vazamento.
Uma abordagem de engenharia melhor começa por identificar a falha funcional real.
A superfície de vedação e a relação entre o furo e a geometria do assento podem ser críticas. Diversas dimensões externas podem não afetar o desempenho de forma alguma.
A revisão de DfM poderia, portanto, separar as dimensões funcionais das dimensões não críticas.
O plano de fabricação pode usar fixação controlada, usinagem de desbaste seguida de acabamento, ferramentas dedicadas afiadas, distorção mínima durante a fixação, condições de inspeção controladas e embalagem protegida para a face de vedação.
Essa abordagem ataca a verdadeira fonte de risco em vez de simplesmente exigir tolerâncias mais apertadas em todos os lugares.
A lição aplica-se além dos assentos de válvula.
A usinagem de precisão não é a arte de colocar a menor tolerância possível em cada dimensão. É a disciplina de controlar as dimensões que determinam se o produto funciona.
O que os maquinistas costumam dizer sobre a usinagem CNC de Teflon
Maquinistas experientes frequentemente descrevem o PTFE com uma contradição semelhante: ele corta com muita facilidade, mas manter a geometria final pode ser frustrante.
As discussões no chão de fábrica enfatizam repetidamente três ideias práticas.
Primeiro, as ferramentas de corte devem ser extremamente afiadas. Quando a ferramenta deixa de cortar de forma limpa, o acabamento superficial e o controle de rebarbas deterioram-se rapidamente.
Segundo, a pressão de fixação importa. O PTFE pode escorregar quando a fixação é muito leve, mas a pressão excessiva pode comprimir o material e criar recuperação dimensional após a liberação.
Terceiro, a temperatura e o momento da medição importam quando as tolerâncias se tornam exigentes.
Essas observações estão alinhadas com o comportamento subjacente do material. Elas também explicam por que simplesmente copiar parâmetros de corte de outro plástico pode não resolver um problema dimensional do PTFE.
Erros Comuns que Aumentam o Custo das Peças de PTFE
Copiar Práticas de Usinagem de Metais
O PTFE não pode simplesmente ser tratado como alumínio macio. A pressão de fixação, a resposta térmica, a geometria da ferramenta e o comportamento na inspeção são fundamentalmente diferentes.
Tolerâncias Excessivas no Desenho
Tolerâncias extremamente apertadas aumentam os requisitos de inspeção e controle de processo. Aplique-as onde proporcionam valor funcional.
Ignorar a Temperatura Operacional Final
Um componente projetado e inspecionado à temperatura ambiente pode operar sob condições térmicas muito diferentes.
A expansão do material deve ser considerada durante o projeto.
Usar Ferramentas Desgastadas
Um cortador desgastado ainda pode remover PTFE, o que pode ocultar o problema. A força, o calor, as rebarbas e a baixa qualidade superficial resultantes podem tornar o processo instável.
Medir Imediatamente Sem Considerar a Estabilização
Para dimensões exigentes, o momento da medição e a temperatura podem influenciar os resultados.
Escolher um Fornecedor Apenas pelo Preço Unitário
Uma cotação mais baixa oferece pouco valor se a variação dimensional causar problemas de montagem, vazamentos, triagem, retrabalho, atraso na produção ou remessas rejeitadas.
O risco total de fabricação deve fazer parte da avaliação de fornecedores.
Perguntas frequentes sobre usinagem CNC de PTFE
1. O PTFE pode ser usinado com equipamentos CNC?
Sim. O PTFE pode ser torneado, fresado, perfurado, mandrilado, roscado, ranhurado e usinado em componentes personalizados complexos. O principal desafio geralmente é o controle dimensional, e não a dificuldade de corte.
2. A usinagem CNC de Teflon é difícil?
O material geralmente é fácil de cortar, mas a usinagem de precisão pode ser desafiadora porque o PTFE é macio, escorregadio, flexível e sensível à temperatura e à pressão de fixação. Ferramentas afiadas e dispositivos de fixação cuidadosamente projetados são especialmente importantes.
3. Qual tolerância pode ser alcançada no PTFE usinado por CNC?
Não existe uma tolerância universal responsável para todos os componentes de PTFE. A tolerância alcançável depende do tamanho da peça, da geometria, da espessura da parede, do grau do material, da temperatura, da estratégia de fixação e do método de inspeção. Um fornecedor de usinagem deve revisar o desenho antes de confirmar tolerâncias críticas.
4. Por que minha peça de PTFE muda de tamanho após a usinagem?
As causas possíveis incluem expansão térmica, compressão pelo dispositivo de fixação, redistribuição de tensões residuais, relaxamento do material e condições de medição. O efeito pode se tornar mais perceptível em componentes grandes, finos ou com tolerâncias apertadas.
5. Quais ferramentas são melhores para usinar PTFE?
Arestas de corte muito afiadas e geometrias que cortam em vez de empurrar o polímero geralmente proporcionam melhores resultados. A seleção exata da ferramenta depende de a operação envolver torneamento, fresamento, perfuração, ranhuramento ou roscamento.
6. PTFE ou POM: qual é melhor para peças CNC?
Nenhum dos materiais é universalmente melhor. O PTFE pode ser preferido por resistência química, baixo atrito e requisitos especializados de temperatura ou elétricos. O POM geralmente proporciona maior rigidez e estabilidade dimensional. Os requisitos da aplicação devem determinar a escolha.
7. As peças de PTFE podem ser usadas em aplicações de vedação?
Sim. O PTFE é amplamente utilizado em aplicações de vedação e válvulas. No entanto, o desempenho da vedação depende do grau do material, da geometria da superfície, da pressão, da temperatura, das superfícies de contato, do comportamento à fluência e do projeto geral da vedação.
8. Quais informações devo enviar para um orçamento de usinagem CNC de PTFE?
Envie um modelo CAD 3D quando disponível, um desenho 2D mostrando tolerâncias críticas e requisitos GD&T, grau do material, quantidade, requisitos de superfície, expectativas de inspeção, requisitos de certificação e informações de aplicação que possam influenciar a fabricação.
Do arquivo CAD ao componente de PTFE confiável
A questão não é simplesmente se o PTFE pode ser cortado por uma máquina CNC. Pode.
A questão mais difícil é se um fabricante consegue transformar repetidamente um polímero flexível, de baixo atrito e sensível à temperatura em um componente que permaneça dentro dos requisitos funcionais após usinagem, inspeção, envio, montagem e operação.
Isso exige coordenação entre projeto, seleção de material, fixação da peça, ferramental, sequência de usinagem, controle de temperatura, inspeção e controle de qualidade.
Para equipes de engenharia, a estratégia de suprimentos mais eficaz é, portanto, envolver o fornecedor de usinagem desde o início. Uma discussão útil de DfM poderia eliminar tolerâncias irrealistas, melhorar o acesso dos dispositivos de fixação, proteger superfícies de vedação críticas, reduzir setups e diminuir o custo de produção antes que o primeiro bloco de PTFE chegue a uma máquina CNC.
Solicite um orçamento de usinagem CNC de PTFE
Se você está desenvolvendo componentes de válvulas de PTFE, vedações, buchas, isoladores, peças para equipamentos semicondutores, componentes de manuseio de fluidos, equipamentos de laboratório ou outras peças plásticas de precisão personalizadas, a Jucheng pode analisar seu projeto e requisitos de fabricação.
Envie seu modelo CAD, desenho de engenharia, especificação de material, quantidade desejada e requisitos de tolerância crítica por meio de Usinagem CNC Jucheng.
Para recursos de fabricação relacionados, você também pode explorar os capacidades de usinagem CNC, da Jucheng, materiais de engenharia, guias de projeto e serviços de fabricação de precisão.
Para validação adicional das propriedades do material durante o projeto final de engenharia, os compradores também devem consultar dados autoritativos de materiais poliméricos e a ficha técnica do fabricante do grau específico de PTFE. Referências externas de engenharia devem ser usadas em conjunto com testes específicos da aplicação, e não como substituto da validação.