
Сертификат на материал с указанием X-750 сам по себе не говорит о том, когда была окончательно обработана сопрягаемая поверхность или резьба. Обработка Inconel X750 должна связывать поставляемую форму и состояние продукта с заданным маршрутом термообработки, а затем проверять сопрягаемые поверхности в том состоянии, в котором их получит покупатель. Важное решение — какие элементы можно выполнить раньше, а какие требуют финишной обработки или проверки после последней операции, способной их изменить.
X-750 — это дисперсионно-твердеющий никель-хромовый сплав, обозначаемый как UNS N07750. Его прочность и состояние зависят от заданного маршрута обработки. Указания для компонента из обработанного прутка не следует выводить из рекомендаций для холоднотянутой проволоки, пружин или другого никелевого сплава, даже если название конечного материала кажется похожим.
Читайте состояние вместе с формой продукта
Запросите спецификацию материала, форму продукта, поставляемое состояние и требуемое конечное состояние. Пруток, поковка или ранее обработанная заготовка могут иметь разную историю. В записи о материале должно быть указано, что уже выполнено и какая операция остаётся на ответственности поставщика механической обработки, внешнего обработчика или покупателя.
Бюллетень Special Metals описывает более одного маршрута обработки для X-750 в зависимости от требуемых свойств и применения. В нём также рассматривается механическая обработка с учётом дисперсионного твердения и возможность изменения размеров. Это подтверждает необходимость последовательности, специфичной для чертежа. Это не оправдывает выбор единого цикла для каждого компонента исходя из названия сплава.
Устраните противоречие между чертежом, заказом на покупку и сертификатом на материал до начала механической обработки. Если сертификат описывает одно состояние, а чертёж требует другого, размерный контроль не может решить вопрос требования к материалу. Технический орган должен установить предполагаемый результат поставки и утвердить любое изменение маршрута.
Готовая сопрягаемая поверхность — это организационная единица
Вместо назначения одного общего этапа механической обработки для всей детали классифицируйте сопрягаемые поверхности. Установочная шейка, осевой упор, резьба и неответственная поверхность зазора имеют разные функции и разный доступ для финишной обработки. Их взаимное расположение может иметь большее значение, чем жёсткий независимый размер каждого из них.
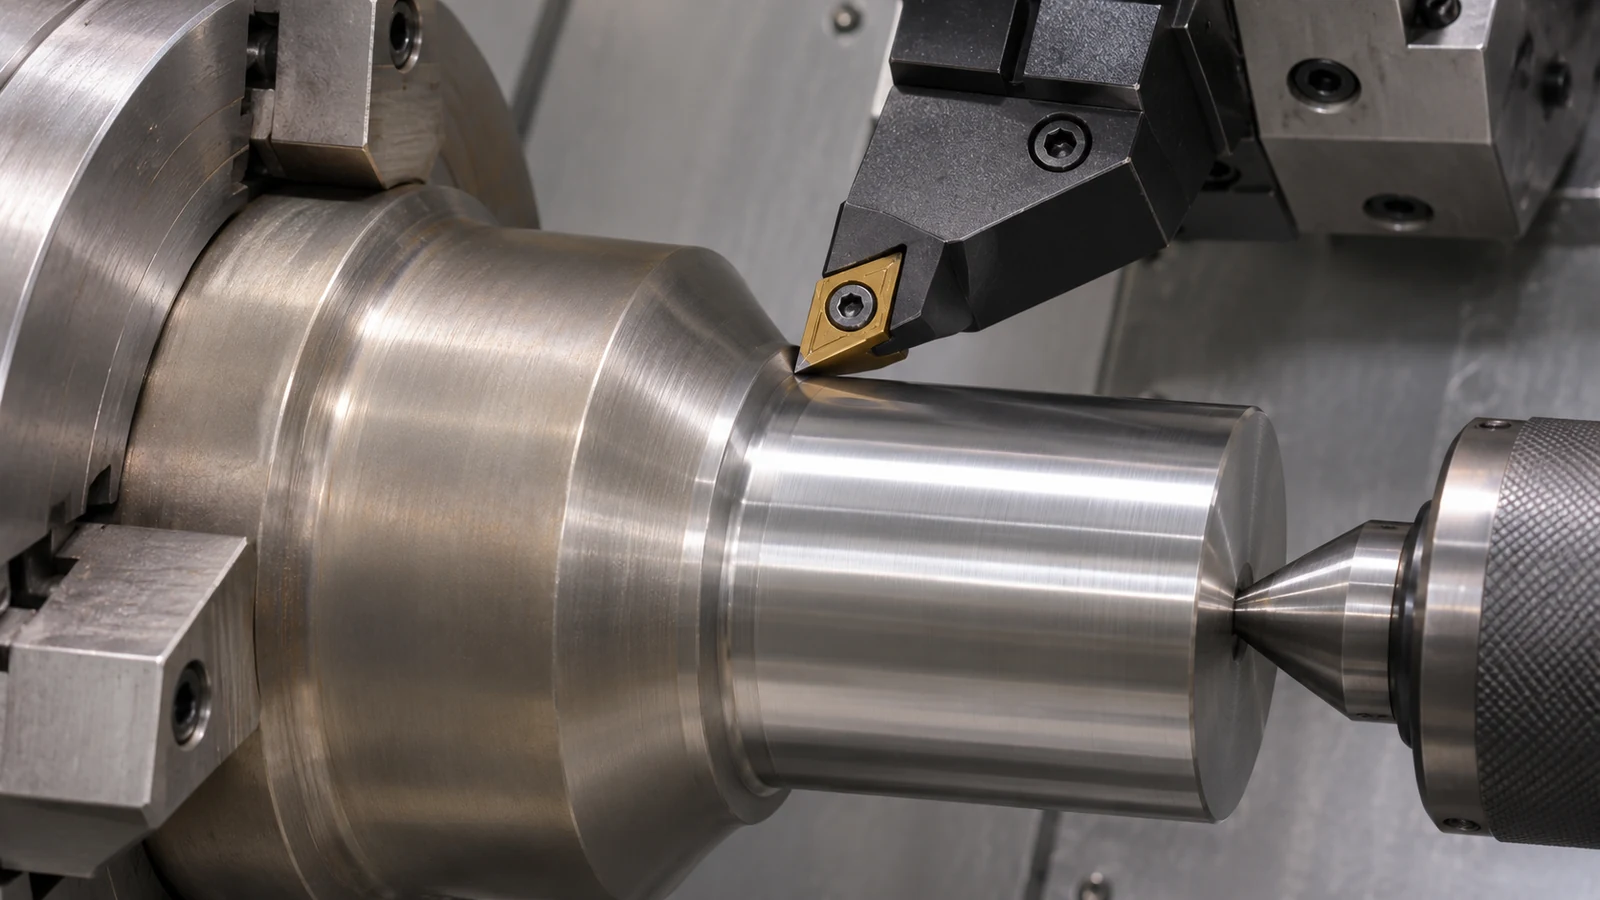 Для точеного компонента, Обработка Inconel X750 можно на раннем этапе установить стабильную ось и упорный буртик, сохраняя при этом контролируемый доступ для последующей финишной обработки. В плане должно быть указано, как эта ось восстанавливается после внешней обработки или передачи на другую установку. База, которая будет удалена, не может незаметно оставаться основой итогового отчёта.
Отличайте припуск на изготовление от поставляемого допуска. Припуск — это материал, зарезервированный для последующей операции. Допуск определяет приемлемый готовый элемент. Широкий припуск не даёт права на широкую готовую посадку, а плотная готовая посадка не указывает, сколько материала должно оставаться перед обработкой.
Планируйте последнюю операцию, которая может сместить элемент
Проверяйте последовательность в обратном порядке от приёмки. Какая операция является последней, способной изменить критическое соотношение: заданная обработка осаждением, интенсивное асимметричное удаление, финишная операция или другой утверждённый процесс? Расположите этап верификации после этого события, если только согласованное требование приёмки явно не относится к более раннему состоянию.
Если финишная обработка следует за обработкой, сохраняйте доступ инструмента и соответствующий припуск, установленный для фактического компонента. Не предписывайте универсальную компенсацию для X-750. Сечение детали, исходное состояние, поддержка и маршрут обработки могут влиять на результат. Квалификация должна сравнивать критические соотношения по всей предполагаемой последовательности.
Если резьба выполняется до финальной обработки, явно оговаривайте её последующую приёмку. Если она нарезается после, учитывайте конечное состояние материала, доступ инструмента и контроль. Выбор связан не только с удобством: он может влиять на нагрузку на инструмент, состояние поверхности и на то, какие дефекты должен выявить финальный контроль.
Процедура справочник по высокотемпературным материалам поясняет контекст семейства. Он не должен заменять фактическую спецификацию или подразумевать, что поставщик механической обработки предоставляет все виды обработки или квалификации применения, связанные с этим семейством сплавов.
Гипотетический разбор: резьба проходит, а посадка по буртику — нет
Представьте ступенчатый компонент из X-750 с установочной шейкой, осевым упорным буртиком и концом с наружной резьбой. После заданного маршрута резьба соответствует согласованному требованию калибра, но соотношение шейки и буртика не соответствует чертежу. Команда не должна делать вывод, что деталь приемлема, только потому, что она навинчивается на испытательное приспособление.
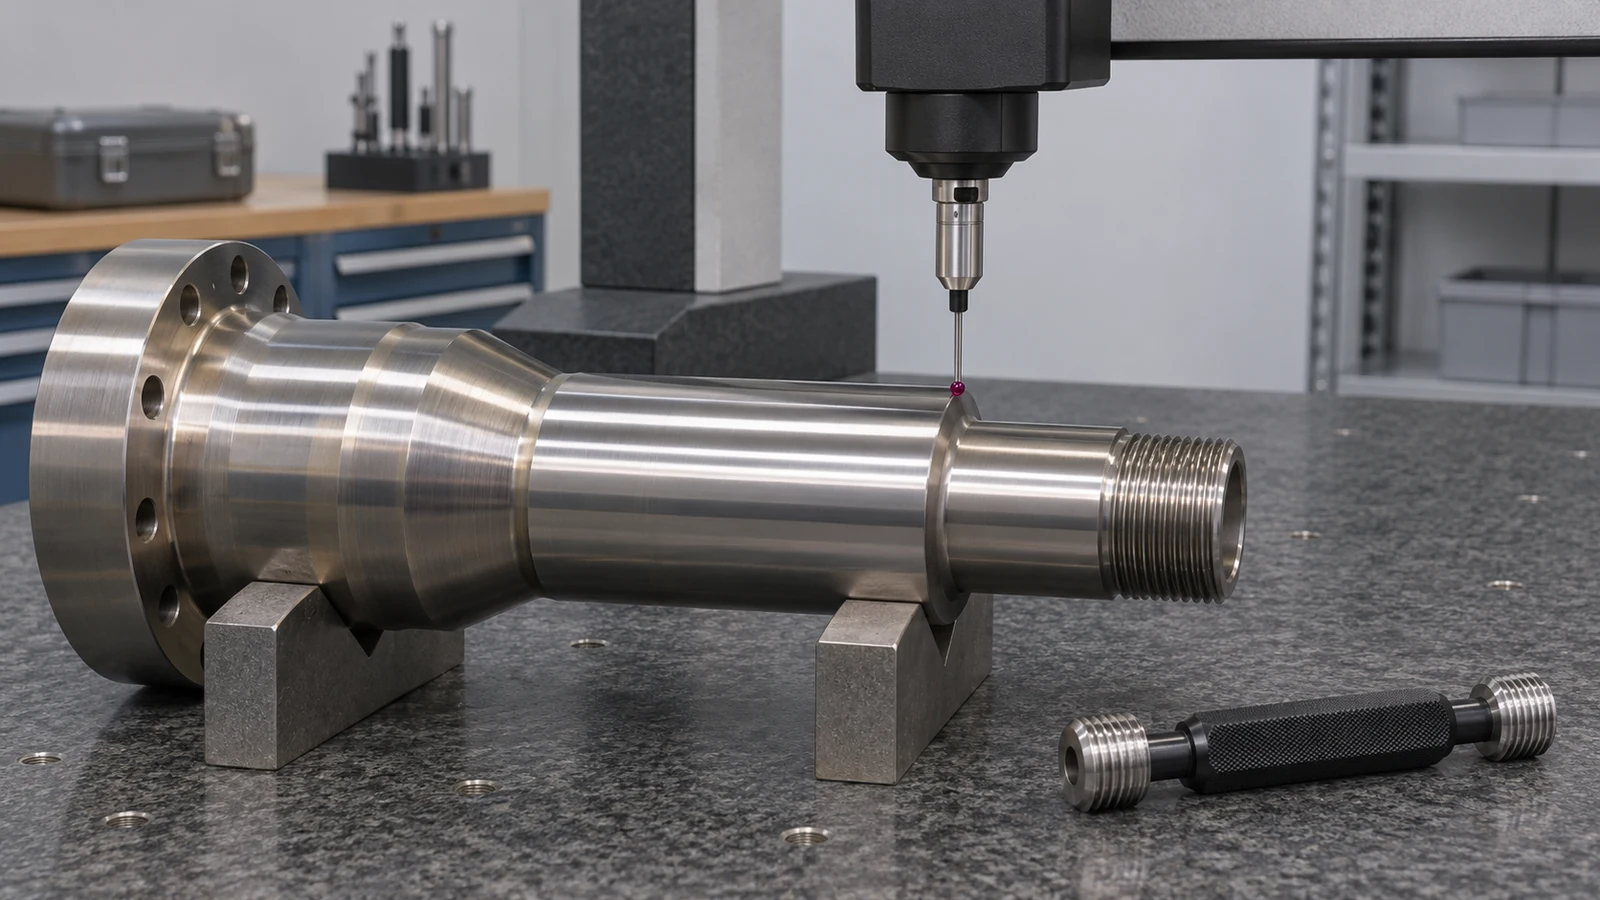 Сначала подтвердите измерительную базу и состояние детали. Затем сравните соответствующее соотношение до и после операции, подозреваемой во внесении смещения. Если восстановленная установка базируется на резьбе, а не на функциональной шейке, повторяющаяся ошибка базирования может проявиться как проблема материала. Если смещение уже присутствует до финальной установки, исследование относится к более раннему этапу маршрута.
Исправление может включать улучшенную базу, пересмотренный финишный этап или утверждённое изменение припуска. Оно должно быть продемонстрировано на самом сложном соотношении. Это гипотетический пример технологического рассуждения, а не свидетельство заказа клиента, испытанного допуска или гарантированного исправления.
Контролируйте резание в фактически имеющемся состоянии
Стабильная установка и исправная режущая кромка остаются необходимыми при финишной обработке прочного никелевого сплава. Проверяйте врезание, отвод стружки и подачу СОЖ на буртиках и выходах резьбы, где изменения геометрии могут концентрировать нагрузку. Не переносите характеристики лёгкого наружного прохода на глубокий или плохо поддерживаемый элемент.
Осматривайте режущую кромку через запланированный интервал и сравнивайте качество элемента по ходу испытания. Если последняя приемлемая деталь близка к изменению, вызванному износом, включите это наблюдение в план замены инструмента. Конечный размер, удерживаемый компенсирующими коррекциями, не доказывает, что состояние поверхности или кромка остаются приемлемыми.
Любые конкретные данные резания должны указывать инструмент, состояние материала и операцию, к которым они применяются. Без этих условий значение подачи и скорости трудно интерпретировать, и оно может подтолкнуть к неподходящей установке. Обработка Inconel X750 требует квалифицированного маршрута для компонента, а не набора изолированных чисел.
Согласуйте записи до сравнения предложений
| Записывайте | Решение, которое он поддерживает |
|---|---|
| Идентификация материала и формы продукта | Соответствие заготовки чертежу |
| Указанная обработка и ответственная сторона | Какое состояние должно быть при каждой передаче |
| Карта завершённости элементов | Какие размеры обработаны или проверены после обработки |
| Финальный контроль на основе баз | Соответствие сопрягаемых связей выпущенному чертежу |
| Утверждённые отклонения или замены | Отличается ли маршрут поставки от первоначального запроса |
Укажите модель, критические размеры чертежа, требования к резьбе, требования к поверхности и кромкам, а также требуемое финальное состояние. Определите любые ограниченные методы отделки и любые приёмочные испытания, выходящие за рамки размерного отчёта. Это делает два предложения сопоставимыми как полные результаты поставки, а не просто как похожие объёмы обработки.
Вопросы о компонентах из X-750
Должен ли станочник выбирать цикл старения по названию сплава?
Нет. Спецификация, форма продукта и требуемые свойства определяют утверждённый маршрут. Уточните ответственность с техническим органом и поставщиком материала.
Доказывает ли пройденный резьбовой калибр взаимосвязь шеек?
Нет. Приёмка резьбы и размерная взаимосвязь на основе баз — это отдельные задачи. План контроля должен охватывать обе, если этого требует сборка.
Можно ли припуск, подтверждённый на небольшой детали, использовать на более крупной?
Не автоматически. Пересмотрите геометрию, сечение, состояние, маршрут обработки и поддержку. Сохраните доказательства из исходной квалификации, а не предполагайте, что она устанавливает универсальное значение.
Устанавливает ли обработанная деталь из X-750 возможность производства пружин?
Нет. Работа с обработанными компонентами и производство квалифицированных пружин включают разные формы продукции и процессы. Чётко определите предполагаемую область применения.