
Die Bearbeitung von Hastelloy C-276 beginnt mit zwei getrennten Fragen: Welcher korrosive Einsatz erfordert die Legierung, und welche Oberflächen müssen nach der Bearbeitung noch akzeptabel sein? Die Korrosionsrolle der Legierung definiert nicht automatisch eine Zerspanungsroute. Käufer sollten die genaue Werkstoffsorte und den Zustand angeben, funktionale Oberflächen identifizieren und vereinbaren, wie Späne, Werkzeugkontakt, Oberflächenbearbeitung und Prüfung kontrolliert werden.
HASTELLOY ist eine Marke von Haynes International. Für Chemie, Produktformen und zustandsspezifische Informationen verwenden Sie die aktuellen Daten des Materialherstellers und die maßgebliche Einkaufsspezifikation. Die Rolle des CNC-Zulieferers besteht darin, dieses kontrollierte Material- und Zeichnungspaket in einen realisierbaren Prozess zu übersetzen. JUCHENGs Übersicht über korrosionsbeständige Werkstoffe liefert den zugehörigen Kontext zur Werkstofffamilie.
Beginnen Sie mit der Einsatzumgebung, nicht mit dem Legierungsnamen
C-276 wird für anspruchsvolle Korrosionsumgebungen ausgewählt, aber “korrosionsbeständig” ist keine vollständige Designanforderung. Medium, Konzentration, Temperatur, Belüftung, Verunreinigungen, Spalte und Oberflächenzustand können alle von Bedeutung sein. Die Designverantwortlichen sollten bestätigen, dass die spezifische Produktform und der Zustand für den tatsächlichen Einsatz geeignet sind. Ein Bearbeitungsartikel kann eine Legierung nicht für ein Prozessfluid qualifizieren oder Korrosionstests ersetzen.
Diese Unterscheidung wirkt sich auf die Bearbeitungsabnahme aus. Eine Bohrung, die in ein Gegenstück passt, kann dennoch ungeeignet sein, wenn der spezifizierte Oberflächenzustand, die Sauberkeit oder die Materialrückverfolgbarkeit fehlen. Ebenso beweist ein visuell sauberes Teil nicht, dass die Legierung oder der Zustand korrekt ist. Halten Sie funktionale, materielle und dokumentarische Anforderungen mit der Zeichnung und der Bestellung verbunden.
Warum Reiben und instabile Abstützung Risiken erzeugen
Nickellegierungen können hohe Schnittkräfte verursachen und sind empfindlich gegenüber schlechtem Schneideneingriff. Wenn ein Werkzeug reibt oder verweilt, können Oberfläche und Schneide bei nachfolgenden Durchgängen schwerer zu schneiden sein. Lange Werkzeugauskragung, schwache Werkstückaufnahme oder eine dünne Wandstärke können diese Last in Vibration oder Maßbewegung umwandeln. Das resultierende Problem kann als raue Oberfläche, inkonsistentes Merkmal oder beschleunigter Werkzeugverschleiß auftreten statt als einfache Maßabweichung.
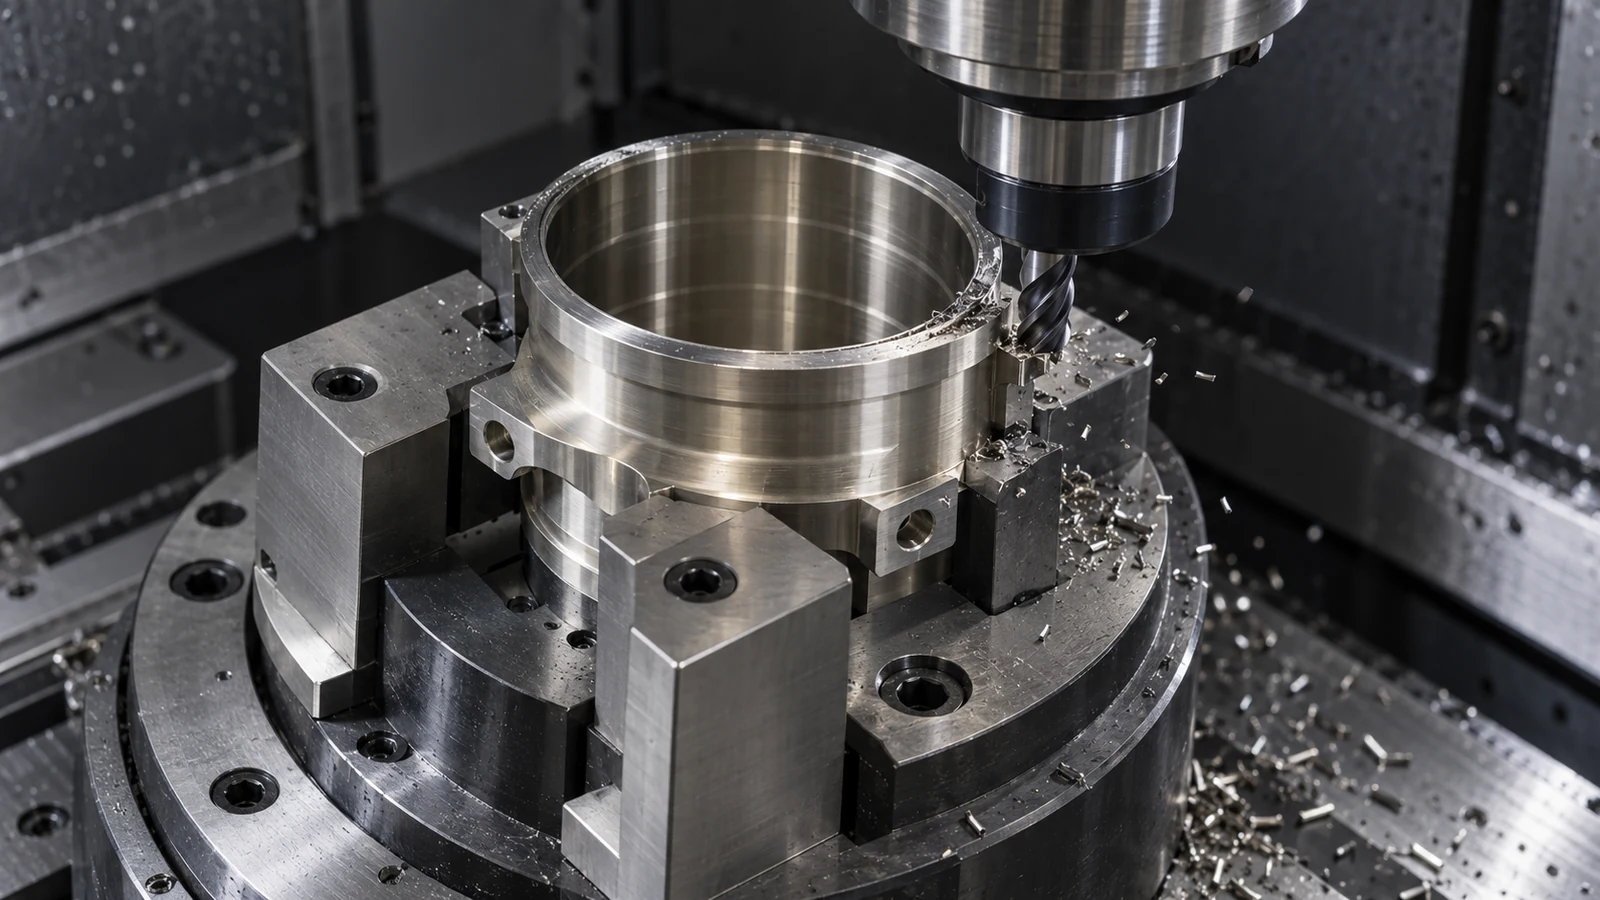
Planen Sie die Abstützung nahe der Schnittzone, ohne das Teil zu verformen. Wählen Sie die Operationsreihenfolge so, dass frühe Schnitte nicht die Flächen entfernen, die zur Positionierung späterer Merkmale benötigt werden. Bei Arbeiten mit mehreren Aufspannungen definieren Sie, wie die Bezugsbeziehung wiederhergestellt und geprüft wird. Dies ist besonders wichtig für Dichtflächen, eng passende Bohrungen und sich kreuzende Kanäle, bei denen eine kleine Abweichung die Montage oder Reinigung beeinträchtigen kann.
Halten Sie den Oberflächenzustand an die Prozessroute gebunden
Verwenden Sie keine vage Angabe wie “glatte Oberfläche”, wenn eine Fläche eine funktionale Rolle hat. Geben Sie die spezifizierte Rauheit oder ein anderes Abnahmekriterium an, die Messrichtung oder -methode, wenn relevant, und ob der Wert vor oder nach einem Sekundärprozess gilt. Wenn eine Oberfläche poliert, geschliffen, passiviert oder anderweitig behandelt wird, definieren Sie die Reihenfolge und die für diesen Schritt verantwortliche Quelle.
Bearbeitungsrückstände und eingebettete Verunreinigungen verdienen ebenfalls Beachtung, wenn das Teil in ein sauberes oder korrosives System gelangt. Geben Sie an, ob Reinigung, Trocknung, Schutzverpackung oder ein Sauberkeitsbericht erforderlich ist. Ein Bearbeitungszulieferer sollte keine Sauberkeitsklasse aus der Legierung oder der Endverbrauchsbranche ableiten. Die CNC-Fräsen und CNC-Drehen Seiten beschreiben relevante Prozessfamilien; die Zeichnung bestimmt, welche Route gilt.
Eine praktische Prüfsequenz für C-276-Teile
- Identität überprüfen. Zeichnung, Werkstoffgüte, Produktform, Zustand, Zertifikat und Revision abgleichen, bevor das Material freigegeben wird.
- Die kritische Geometrie kennzeichnen. Dicht-, Positionier-, Gewinde-, Dünnwand- und korrosionsausgesetzte Oberflächen identifizieren.
- Zugänglichkeit und Auflage prüfen. Werkzeugerreichbarkeit, Halterfreiraum, Spannkraft, Späneabfuhrwege und Datumübertragung prüfen.
- Zerspanung von der Oberflächenbearbeitung trennen. Schleifen, Polieren, Reinigen oder Schutzbehandlung sowie den Abnahmepunkt für jeden Schritt festlegen.
- Nachweise vereinbaren. Angeben, welche Maße, Oberflächenzustände, Materialaufzeichnungen und Berichte für die Freigabe erforderlich sind.
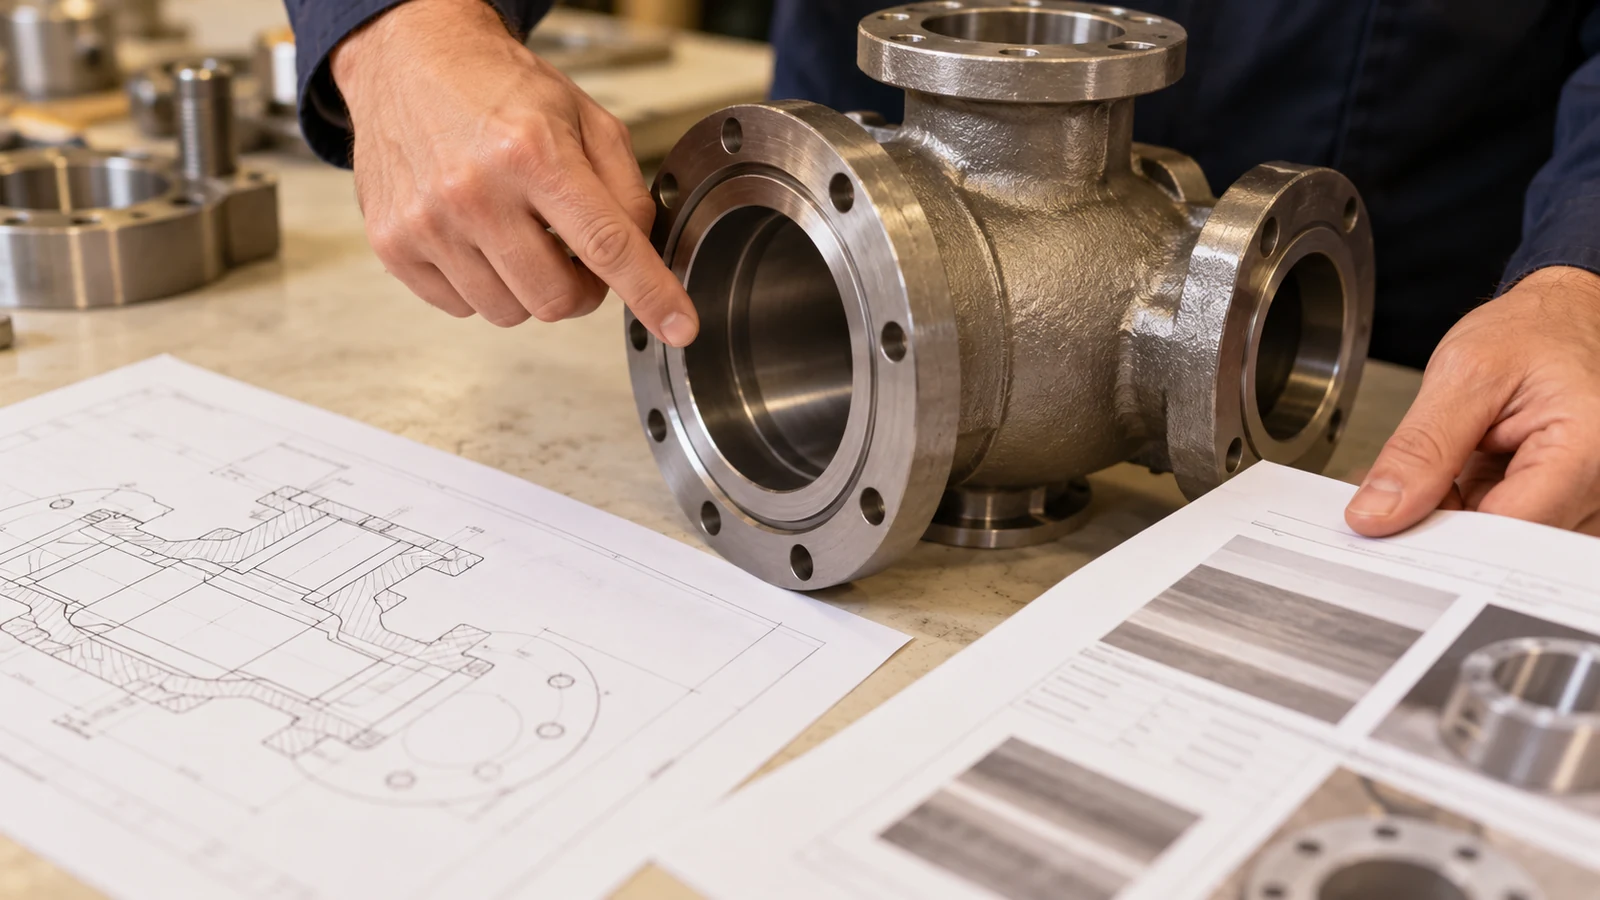
Diese Abfolge ist ein Prüfrahmen, kein universelles Prozessrezept. Die genaue Werkzeugbestückung und die Schnittbedingungen müssen für die Maschine, die Geometrie, den Rohteilzustand und die Operation festgelegt werden. Ein Lieferant sollte keine Korrosionsleistung allein auf der Grundlage von Zerspanung oder Sichtprüfung beanspruchen; diese Leistung hängt von der spezifizierten Legierung, dem Materialzustand, der Einsatzumgebung und einer etwaigen erforderlichen Validierung ab.
Vor dem Angebot zu klärende Fragen
- Welche C-276-Spezifikation und welcher Produktzustand gelten für das gelieferte Material?
- Welche Oberflächen stehen mit dem Prozessmedium in Kontakt, und welche Oberflächen- oder Reinigungskriterien gelten?
- Gibt es dünne Wandstärken, tiefe Bohrungen, enge Nuten oder sich kreuzende Kanäle?
- Benötigt das Teil eine Nachbearbeitung, und welche Maße werden danach geprüft?
- Welche Material-, Prüf- und Rückverfolgbarkeitsunterlagen müssen der Lieferung beiliegen?
Diese Antworten halten das Angebot an der Funktion des Teils verankert. Sie verhindern außerdem, dass ein Materialname mit einer vollständigen Fertigungs- oder Abnahmespezifikation verwechselt wird.