
La lavorazione meccanica di Hastelloy C-276 parte da due domande distinte: quale servizio corrosivo richiede la lega e quali superfici devono rimanere accettabili dopo la lavorazione? Il ruolo anticorrosivo della lega non definisce automaticamente un percorso di taglio. Gli acquirenti dovrebbero specificare la qualità e la condizione esatte, identificare le superfici funzionali e concordare come saranno controllati trucioli, contatto con l'utensile, finitura e ispezione.
HASTELLOY è un marchio registrato di Haynes International. Per la chimica, le forme di prodotto e le informazioni specifiche per condizione, utilizzare i dati attuali del produttore del materiale e la specifica di acquisto applicabile. Il ruolo del fornitore CNC è tradurre quel materiale controllato e il pacchetto di disegni in un processo fattibile. La panoramica dei materiali resistenti alla corrosione di JUCHENG fornisce il contesto correlato della famiglia di materiali.
Partire dall'ambiente di servizio, non dal nome della lega
Il C-276 viene scelto per ambienti corrosivi impegnativi, ma “resistente alla corrosione” non è un requisito di progetto completo. Il mezzo, la concentrazione, la temperatura, l'aerazione, i contaminanti, le fessure e lo stato superficiale possono tutti avere importanza. L'autorità di progetto dovrebbe confermare che la specifica forma di prodotto e condizione siano adatte al servizio effettivo. Un articolo sulla lavorazione meccanica non può qualificare una lega per un fluido di processo né sostituire le prove di corrosione.
Questa distinzione influisce sull'accettazione della lavorazione. Un foro che si adatta a un componente accoppiato può comunque essere inadatto se mancano la condizione superficiale, la pulizia o la rintracciabilità del materiale specificate. Allo stesso modo, un pezzo visivamente pulito non prova che la lega o la condizione siano corrette. Mantenere i requisiti funzionali, di materiale e documentali collegati al disegno e all'ordine di acquisto.
Perché lo sfregamento e il supporto instabile creano rischio
Le leghe di nichel possono imporre elevati carichi di taglio e sono sensibili a un cattivo impegno del tagliente. Se un utensile sfrega o indugia, la superficie e il tagliente possono diventare più difficili da tagliare nelle passate successive. Un lungo sbraccio dell'utensile, un fissaggio debole del pezzo o una sezione sottile possono trasformare quel carico in vibrazione o movimento dimensionale. Il problema risultante può manifestarsi come superficie ruvida, una caratteristica incoerente o un danno accelerato all'utensile anziché come un semplice scostamento dimensionale.
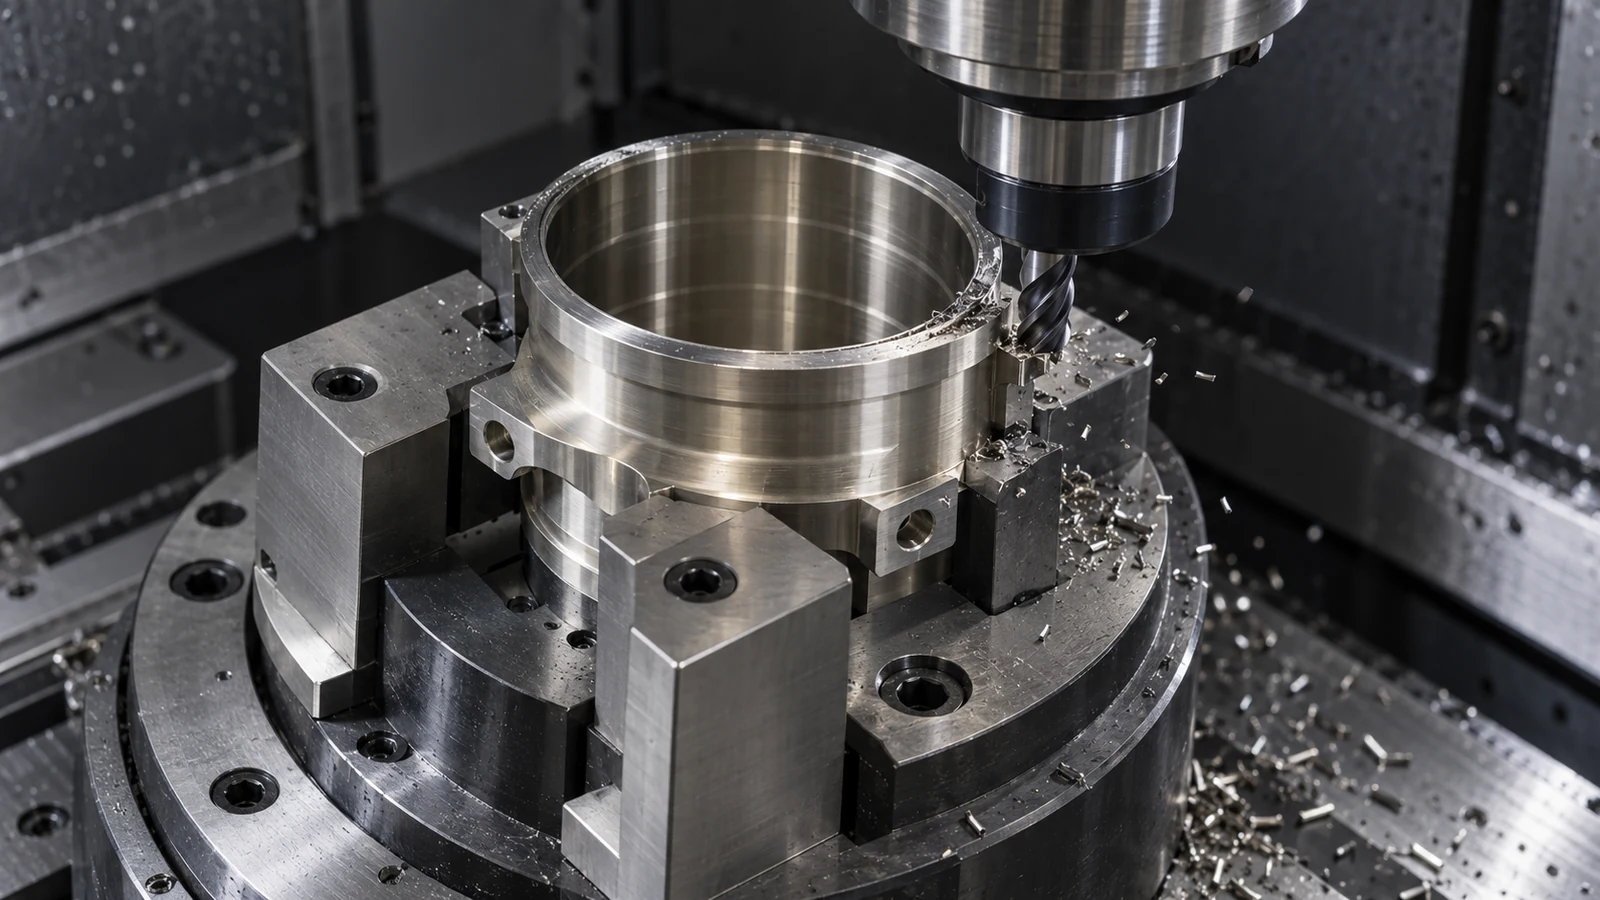
Pianificare il supporto vicino alla zona di taglio senza deformare il pezzo. Scegliere l'ordine delle operazioni in modo che i tagli iniziali non rimuovano le superfici necessarie per posizionare le caratteristiche successive. Per i lavori con più setup, definire come viene recuperata e verificata la relazione dei datum. Questo è particolarmente importante per facce di tenuta, fori ad accoppiamento stretto e passaggi intersecanti dove un piccolo disallineamento può influire sull'assemblaggio o sulla pulizia.
Mantenere la condizione superficiale legata al percorso di processo
Non utilizzare un'indicazione vaga come “finitura liscia” quando una superficie ha un ruolo funzionale. Indicare la rugosità specificata o altro criterio di accettazione, la direzione o il metodo di misurazione quando pertinente, e se il valore si applica prima o dopo un processo secondario. Se una superficie sarà lucidata, rettificata, passivata o altrimenti trattata, definire la sequenza e la fonte responsabile di tale fase.
Anche i residui di lavorazione e i detriti inglobati meritano attenzione quando il pezzo entra in un sistema pulito o corrosivo. Indicare se sono richiesti pulizia, asciugatura, imballaggio protettivo o un rapporto di pulizia. Un fornitore di lavorazione meccanica non dovrebbe dedurre una classe di pulizia dalla lega o dal settore di utilizzo finale. Le Fresatura CNC che tornitura CNC pagine descrivono le famiglie di processi pertinenti; il disegno determina quale percorso si applica.
Una sequenza pratica di revisione per i componenti in C-276
- Verificare l'identità. Allineare disegno, grado, forma del prodotto, condizione, certificato e revisione prima del rilascio del materiale.
- Contrassegnare la geometria critica. Identificare le superfici di tenuta, di posizionamento, filettate, a parete sottile ed esposte alla corrosione.
- Verificare accesso e supporto. Controllare il raggio d'azione dell'utensile, il gioco del portautensile, la forza di serraggio, i percorsi di evacuazione dei trucioli e il trasferimento dei datum.
- Separare la lavorazione meccanica dalla finitura. Definire eventuali operazioni di rettifica, lucidatura, pulizia o trattamento protettivo e il punto di accettazione per ciascuna.
- Concordare le evidenze. Indicare quali dimensioni, condizioni superficiali, registrazioni del materiale e rapporti sono richiesti per il rilascio.
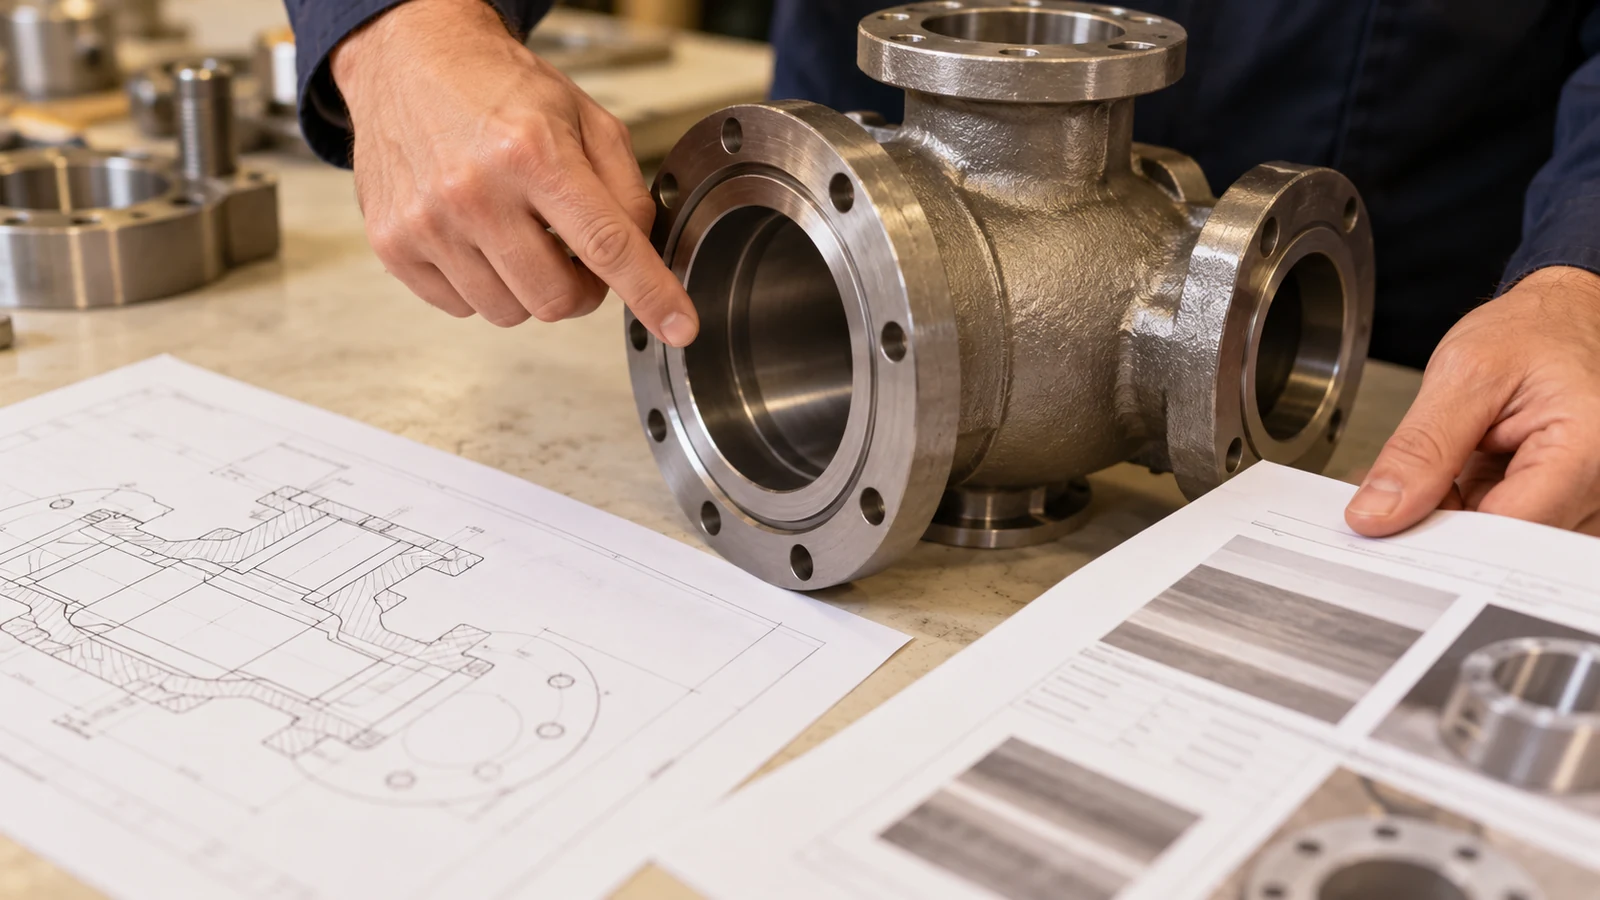
Questa sequenza è un quadro di riferimento per la revisione, non una ricetta di processo universale. L'attrezzatura e le condizioni di taglio esatte devono essere stabilite in base alla macchina, alla geometria, alla condizione del grezzo e all'operazione. Un fornitore non dovrebbe dichiarare prestazioni anticorrosive basandosi solo sulla lavorazione meccanica o sull'ispezione visiva; tali prestazioni dipendono dalla lega specificata, dalla condizione del materiale, dall'ambiente di servizio e da qualsiasi validazione richiesta.
Domande da risolvere prima del preventivo
- Quale specifica e condizione del prodotto C-276 regolano il materiale fornito?
- Quali superfici sono a contatto con il fluido di processo e quali criteri di finitura o pulizia si applicano?
- Ci sono sezioni sottili, fori profondi, cave strette o passaggi intersecanti?
- La parte richiede una finitura secondaria e quali dimensioni vengono controllate successivamente?
- Quali documenti di materiale, ispezione e tracciabilità devono accompagnare la spedizione?
Queste risposte mantengono il preventivo ancorato alla funzione della parte. Impediscono inoltre che il nome di un materiale venga scambiato per una specifica completa di produzione o di accettazione.