
El mecanizado de Hastelloy C-276 comienza con dos preguntas separadas: ¿qué servicio corrosivo requiere la aleación y qué superficies deben permanecer aceptables después del mecanizado? El papel anticorrosivo de la aleación no define automáticamente una ruta de corte. Los compradores deben especificar la designación y el estado exactos, identificar las superficies funcionales y acordar cómo se controlarán las virutas, el contacto con la herramienta, el acabado y la inspección.
HASTELLOY es una marca registrada de Haynes International. Para información sobre la composición química, las formas de producto y los datos específicos de cada estado, utilice los datos actuales del productor del material y la especificación de compra aplicable. La función del proveedor de CNC es traducir ese material controlado y el paquete de planos en un proceso viable. La descripción general de materiales resistentes a la corrosión de JUCHENG proporciona el contexto relacionado de la familia de materiales.
Comience por el entorno de servicio, no por el nombre de la aleación
El C-276 se selecciona para entornos de corrosión exigentes, pero “resistente a la corrosión” no es un requisito de diseño completo. El medio, la concentración, la temperatura, la aireación, los contaminantes, las rendijas y el estado de la superficie pueden ser todos relevantes. La autoridad de diseño debe confirmar que la forma de producto y el estado específicos son adecuados para el servicio real. Un artículo de mecanizado no puede cualificar una aleación para un fluido de proceso ni sustituir las pruebas de corrosión.
Esta distinción afecta la aceptación del mecanizado. Un taladro que encaja con una pieza acoplada puede seguir siendo inadecuado si falta la condición de superficie, la limpieza o la trazabilidad del material especificadas. Asimismo, una pieza visualmente limpia no demuestra que la aleación o el estado sean correctos. Mantenga los requisitos funcionales, de material y de documentación vinculados al plano y a la orden de compra.
Por qué el roce y el apoyo inestable generan riesgo
Las aleaciones de níquel pueden imponer cargas de corte elevadas y son sensibles a un mal engrane del filo. Si una herramienta roza o permanece sin avanzar, la superficie y el filo pueden volverse más difíciles de cortar en pasadas posteriores. Un gran alcance de la herramienta, una sujeción débil o una sección delgada pueden convertir esa carga en vibración o movimiento dimensional. El problema resultante puede aparecer como una superficie rugosa, una característica inconsistente o un daño acelerado de la herramienta en lugar de un simple desfase dimensional.
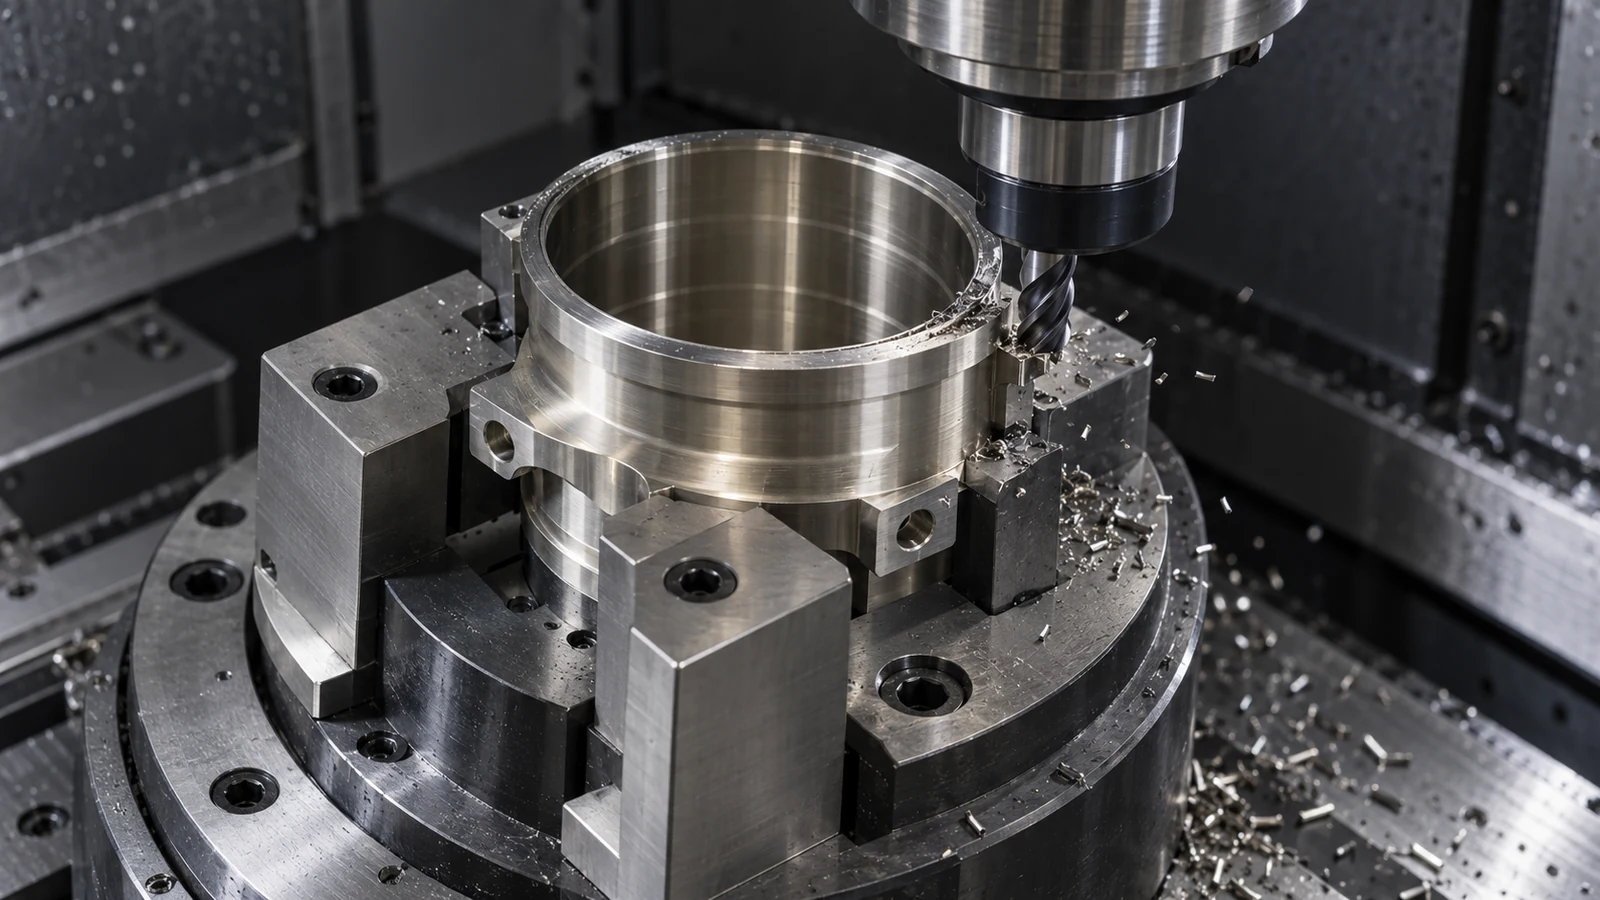
Planifique el apoyo cerca de la zona de corte sin deformar la pieza. Elija el orden de las operaciones de modo que los cortes iniciales no eliminen las superficies necesarias para ubicar las características posteriores. Para el trabajo con múltiples montajes, defina cómo se recupera y se verifica la relación de referencia. Esto es especialmente importante para caras de sellado, taladros de ajuste preciso y pasajes que se intersecan, donde una pequeña discrepancia puede afectar el ensamblaje o la limpieza.
Mantenga la condición de la superficie ligada a la ruta del proceso
No utilice una indicación vaga como “acabado liso” cuando una superficie tiene una función. Indique la rugosidad especificada u otro criterio de aceptación, la dirección o el método de medición cuando sea relevante, y si el valor se aplica antes o después de un proceso secundario. Si una superficie se va a pulir, rectificar, pasivar o tratar de otro modo, defina la secuencia y la fuente responsable de ese paso.
Los residuos de mecanizado y los desechos incrustados también merecen atención cuando la pieza entra en un sistema limpio o corrosivo. Indique si se requiere limpieza, secado, embalaje protector o un informe de limpieza. Un proveedor de mecanizado no debe inferir una clase de limpieza a partir de la aleación o del sector de uso final. Las Fresado CNC y torneado CNC páginas describen familias de procesos relevantes; el plano determina qué ruta se aplica.
Una secuencia práctica de revisión para piezas de C-276
- Verificar la identidad. Alinear el plano, la aleación, la forma del producto, la condición, el certificado y la revisión antes de liberar el material.
- Marcar la geometría crítica. Identificar las superficies de sellado, de posicionamiento, roscadas, de pared delgada y expuestas a la corrosión.
- Revisar el acceso y el soporte. Comprobar el alcance de la herramienta, la holgura del portaherramientas, la fuerza de sujeción, las trayectorias de evacuación de virutas y la transferencia de referencias.
- Separar el mecanizado del acabado. Definir cualquier rectificado, pulido, limpieza o tratamiento protector y el punto de aceptación de cada uno.
- Acordar la evidencia. Indicar qué dimensiones, condiciones superficiales, registros de material e informes se requieren para la liberación.
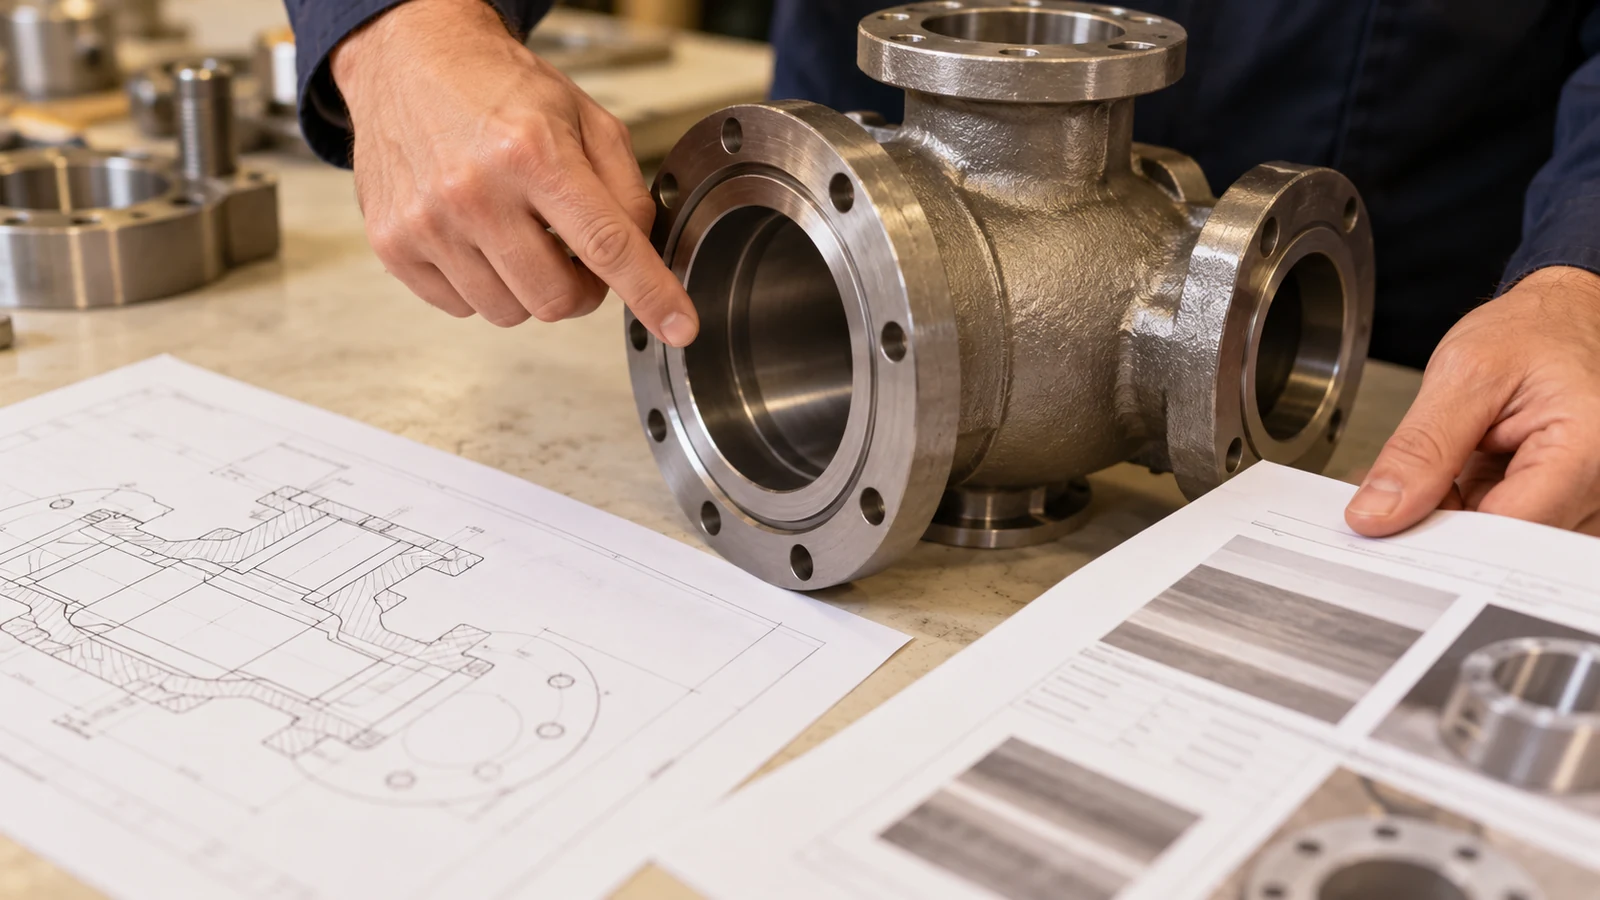
Esta secuencia es un marco de revisión, no una receta de proceso universal. Las herramientas y las condiciones de corte exactas deben establecerse para la máquina, la geometría, la condición del material en bruto y la operación. Un proveedor no debe afirmar el rendimiento frente a la corrosión basándose únicamente en el mecanizado o la inspección visual; ese rendimiento depende de la aleación especificada, la condición del material, el entorno de servicio y cualquier validación requerida.
Preguntas a resolver antes de la cotización
- ¿Qué especificación de C-276 y qué condición del producto rigen el material suministrado?
- ¿Qué superficies están en contacto con el medio del proceso y qué criterios de acabado o limpieza se aplican?
- ¿Hay secciones delgadas, perforaciones profundas, ranuras estrechas o pasajes que se cruzan?
- ¿La pieza requiere un acabado secundario y qué dimensiones se verifican después?
- ¿Qué registros de material, inspección y trazabilidad deben acompañar al envío?
Estas respuestas mantienen la cotización anclada a la función de la pieza. También evitan que el nombre de un material se confunda con una especificación completa de fabricación o aceptación.