
L'usinage de l'Hastelloy C-276 commence par deux questions distinctes : quel service corrosif exige cet alliage, et quelles surfaces doivent rester acceptables après usinage ? Le rôle anticorrosion de l'alliage ne définit pas automatiquement une gamme de coupe. Les acheteurs doivent préciser la nuance et l'état exacts, identifier les surfaces fonctionnelles et convenir de la manière dont les copeaux, le contact outil, la finition et le contrôle seront maîtrisés.
HASTELLOY est une marque déposée de Haynes International. Pour la composition chimique, les formes de produits et les informations propres à chaque état, utilisez les données actuelles du producteur du matériau et la spécification d'achat applicable. Le rôle du fournisseur CNC est de traduire ce matériau contrôlé et ce dossier de plans en un procédé réalisable. L' aperçu des matériaux résistants à la corrosion de JUCHENG fournit le contexte associé aux familles de matériaux.
Partir de l'environnement de service, pas du nom de l'alliage
Le C-276 est choisi pour des environnements corrosifs exigeants, mais “ résistant à la corrosion ” ne constitue pas une exigence de conception complète. Le milieu, la concentration, la température, l'aération, les contaminants, les crevasses et l'état de surface peuvent tous compter. L'autorité de conception doit confirmer que la forme de produit et l'état spécifiques conviennent au service réel. Un article sur l'usinage ne peut pas qualifier un alliage pour un fluide de procédé ni remplacer des essais de corrosion.
Cette distinction influe sur l'acceptation de l'usinage. Un alésage qui s'adapte à une pièce conjuguée peut rester inacceptable si l'état de surface, la propreté ou la traçabilité matière spécifiés manquent. De même, une pièce visuellement propre ne prouve pas que l'alliage ou l'état est correct. Maintenez les exigences fonctionnelles, matière et documentaires liées au plan et au bon de commande.
Pourquoi le frottement et un maintien instable créent un risque
Les alliages de nickel peuvent imposer des efforts de coupe élevés et sont sensibles à un mauvais engagement de l'arête. Si un outil frotte ou s'attarde, la surface et l'arête peuvent devenir plus difficiles à couper lors des passes suivantes. Une longue portée d'outil, un bridage faible ou une section mince peuvent transformer cet effort en vibration ou en déplacement dimensionnel. Le problème résultant peut apparaître sous forme de surface rugueuse, de caractéristique irrégulière ou d'endommagement accéléré de l'outil plutôt que d'un simple écart dimensionnel.
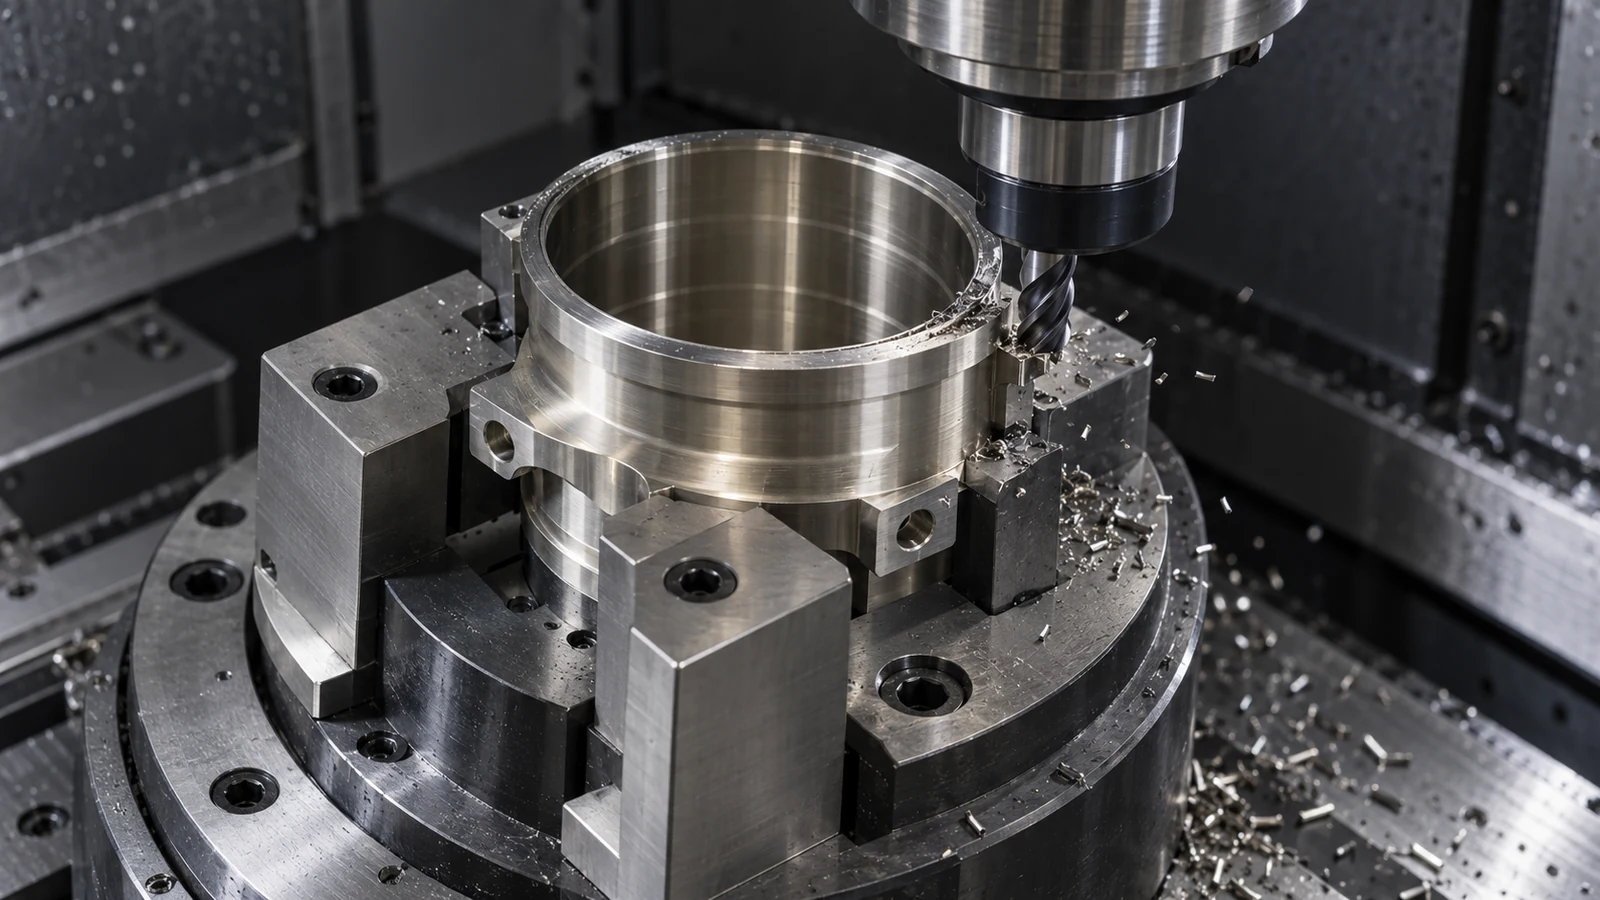
Prévoyez un soutien près de la zone de coupe sans déformer la pièce. Choisissez l'ordre des opérations de sorte que les premières coupes ne suppriment pas les surfaces nécessaires au positionnement des caractéristiques ultérieures. Pour les travaux à plusieurs montages, définissez comment la relation de référence est rétablie et vérifiée. Cela est particulièrement important pour les faces d'étanchéité, les alésages ajustés et les passages sécants où un léger défaut d'alignement peut affecter l'assemblage ou le nettoyage.
Lier l'état de surface à la gamme de fabrication
N'utilisez pas d'indication vague telle que “ finition lisse ” lorsqu'une surface a un rôle fonctionnel. Indiquez la rugosité spécifiée ou tout autre critère d'acceptation, la direction ou la méthode de mesure le cas échéant, et si la valeur s'applique avant ou après un processus secondaire. Si une surface doit être polie, rectifiée, passivée ou autrement traitée, définissez la séquence et la partie responsable de cette étape.
Les résidus d'usinage et les débris incrustés méritent également attention lorsque la pièce entre dans un système propre ou corrosif. Précisez si un nettoyage, un séchage, un emballage protecteur ou un rapport de propreté est requis. Un fournisseur d'usinage ne doit pas déduire une classe de propreté à partir de l'alliage ou du secteur d'utilisation finale. Les Fraisage CNC et un tournage CNC pages décrivent les familles de procédés pertinentes ; le plan détermine quelle gamme s'applique.
Une séquence de revue pratique pour les pièces en C-276
- Vérifier l'identité. Aligner le plan, la nuance, la forme du produit, l'état, le certificat et la révision avant la libération de la matière.
- Marquer la géométrie critique. Identifier les surfaces d'étanchéité, de positionnement, filetées, à paroi mince et exposées à la corrosion.
- Examiner l'accès et le support. Vérifier la portée de l'outil, le dégagement du porte-outil, la force de bridage, les chemins d'évacuation des copeaux et le transfert de référence.
- Séparer l'usinage de la finition. Définir tout meulage, polissage, nettoyage ou traitement protecteur ainsi que le point d'acceptation pour chacun.
- Convenir des preuves. Indiquer quelles dimensions, conditions de surface, enregistrements de matière et rapports sont requis pour la libération.
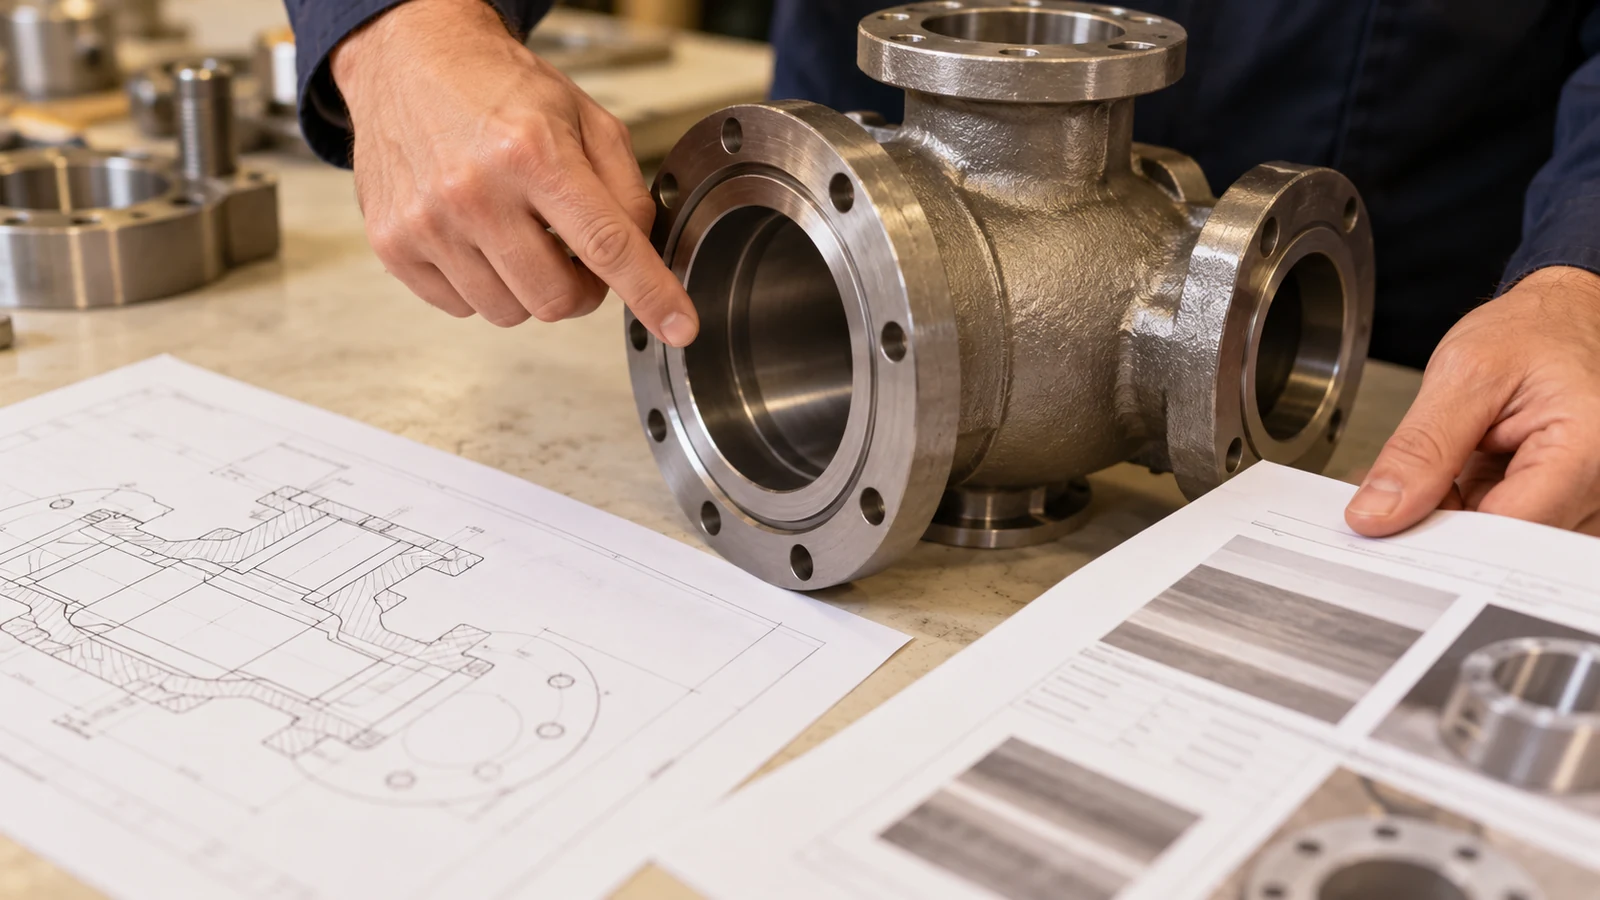
Cette séquence est un cadre de revue, et non une recette de procédé universelle. L'outillage et les conditions de coupe exacts doivent être établis pour la machine, la géométrie, l'état du brut et l'opération. Un fournisseur ne doit pas revendiquer des performances de corrosion sur la seule base de l'usinage ou d'une inspection visuelle ; ces performances dépendent de l'alliage spécifié, de l'état de la matière, de l'environnement de service et de toute validation requise.
Questions à résoudre avant le devis
- Quelle spécification C-276 et quel état de produit régissent le stock fourni ?
- Quelles surfaces sont en contact avec le milieu de procédé, et quels critères de finition ou de nettoyage s'appliquent ?
- Y a-t-il des sections minces, des alésages profonds, des rainures étroites ou des passages qui se croisent ?
- La pièce nécessite-t-elle une finition secondaire, et quelles dimensions sont contrôlées ensuite ?
- Quels documents de matériau, d'inspection et de traçabilité doivent accompagner l'expédition ?
Ces réponses permettent de maintenir le devis aligné sur la fonction de la pièce. Elles évitent également qu'un nom de matériau soit confondu avec une spécification complète de fabrication ou d'acceptation.