
Обработка Hastelloy C-276 начинается с двух отдельных вопросов: какая агрессивная среда требует применения этого сплава и какие поверхности должны оставаться приемлемыми после обработки? Коррозионная роль сплава не определяет автоматически маршрут резания. Заказчикам следует указать точную марку и состояние материала, определить функциональные поверхности и согласовать, каким образом будут контролироваться стружка, контакт с инструментом, финишная обработка и контроль.
HASTELLOY является товарным знаком Haynes International. Для получения информации о химическом составе, формах продукции и характеристиках для конкретных состояний используйте актуальные данные производителя материала и действующую спецификацию закупки. Роль поставщика услуг ЧПУ заключается в том, чтобы преобразовать этот контролируемый материал и комплект чертежей в осуществимый технологический процесс. Обзор коррозионностойких материалов от JUCHENG corrosion-resistant materials overview дает соответствующий контекст по семейству материалов.
Начинайте с условий эксплуатации, а не с названия сплава
C-276 выбирают для сложных коррозионных сред, но “коррозионностойкий” не является полным требованием к конструкции. Среда, концентрация, температура, аэрация, загрязняющие вещества, зазоры и состояние поверхности — все это может иметь значение. Проектная организация должна подтвердить, что конкретная форма продукции и состояние материала пригодны для фактических условий эксплуатации. Статья об обработке не может квалифицировать сплав для технологической жидкости или заменить коррозионные испытания.
Это различие влияет на приемку после обработки. Отверстие, подходящее к сопрягаемой детали, может оказаться непригодным, если отсутствует заданное состояние поверхности, чистота или прослеживаемость материала. Точно так же визуально чистая деталь не доказывает, что сплав или его состояние выбраны правильно. Функциональные требования, требования к материалу и документации должны быть связаны с чертежом и заказом на закупку.
Почему трение и нестабильное базирование создают риск
Никелевые сплавы могут создавать высокие нагрузки при резании и чувствительны к недостаточному врезанию кромки. Если инструмент трется или задерживается, поверхность и кромка могут стать труднее для обработки на последующих проходах. Большой вылет инструмента, слабое закрепление заготовки или тонкое сечение могут превратить эту нагрузку в вибрацию или размерное смещение. Возникающая проблема может проявиться как шероховатая поверхность, нестабильный элемент или ускоренный износ инструмента, а не как простое размерное отклонение.
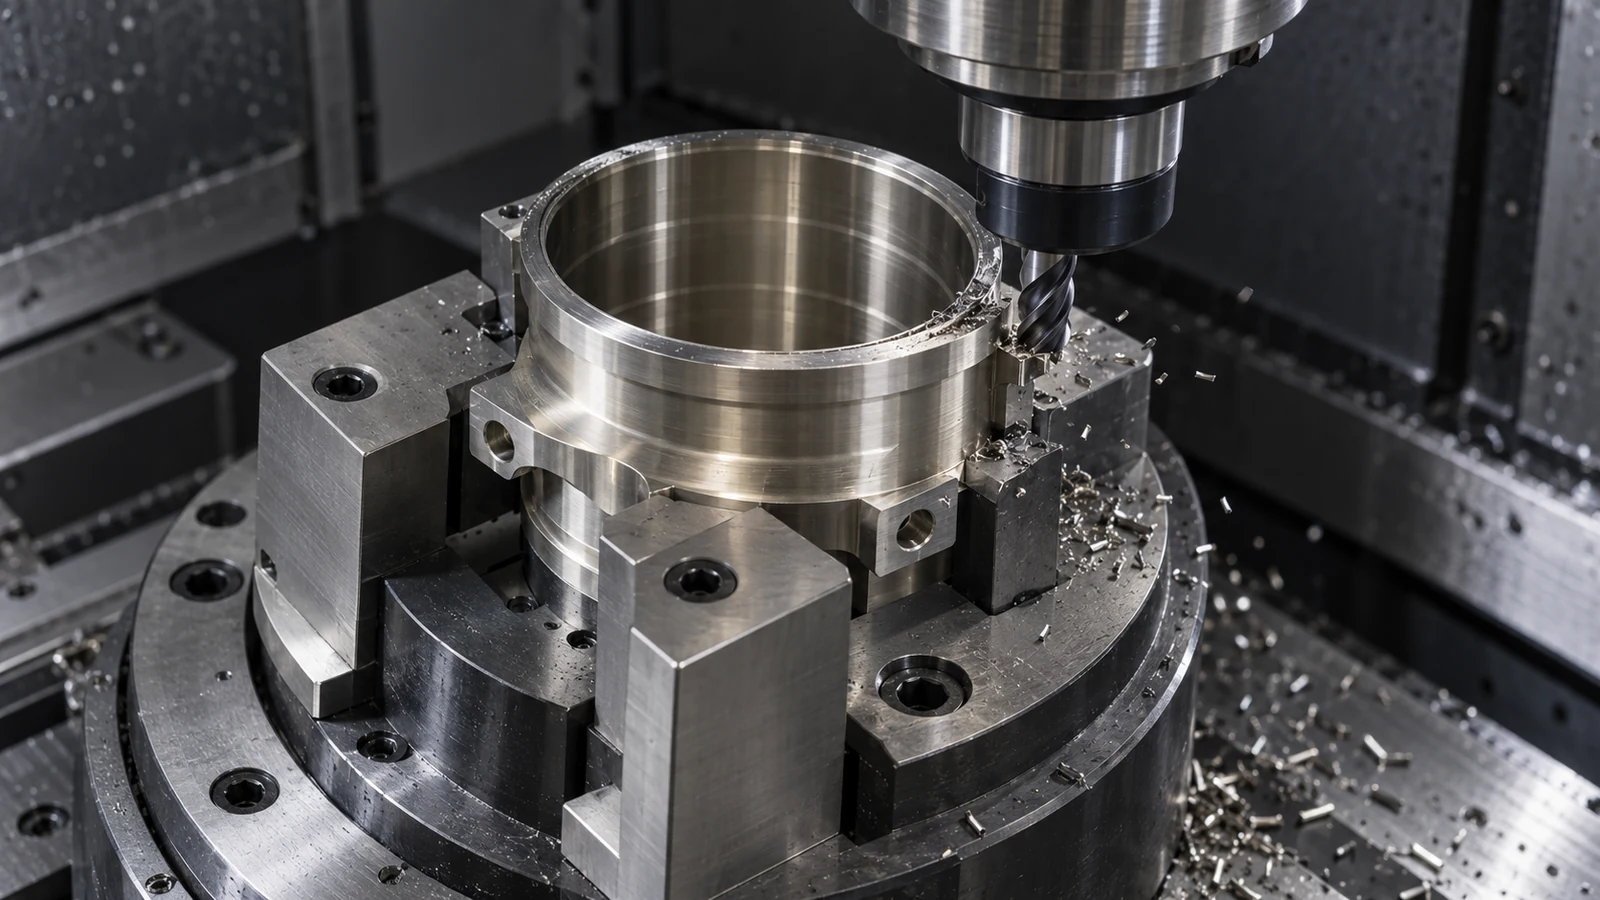
Планируйте поддержку вблизи зоны резания, не деформируя деталь. Выбирайте порядок операций так, чтобы ранние проходы не удаляли поверхности, необходимые для базирования последующих элементов. Для работ с несколькими установками определите, как восстанавливается и проверяется взаимосвязь баз. Это особенно важно для уплотнительных поверхностей, плотно прилегающих отверстий и пересекающихся каналов, где небольшое несовпадение может повлиять на сборку или очистку.
Связывайте состояние поверхности с маршрутом обработки
Не используйте расплывчатое указание, такое как “гладкая поверхность”, если поверхность выполняет функциональную роль. Укажите заданную шероховатость или иной критерий приемки, направление или метод измерения, если это важно, и применяется ли значение до или после вторичной операции. Если поверхность будет полироваться, шлифоваться, пассивироваться или иным образом обрабатываться, определите последовательность и сторону, ответственную за этот этап.
Остатки после обработки и внедренные загрязнения также заслуживают внимания, когда деталь поступает в чистую или коррозионную систему. Укажите, требуются ли очистка, сушка, защитная упаковка или отчет о чистоте. Поставщик услуг обработки не должен делать вывод о классе чистоты на основании сплава или отрасли конечного применения. The фрезерование с ЧПУ и токарной обработки с ЧПУ pages describe relevant process families; the drawing determines which route applies.
A practical review sequence for C-276 parts
- Verify identity. Align the drawing, grade, product form, condition, certificate, and revision before material is released.
- Mark the critical geometry. Identify sealing, locating, threaded, thin-wall, and corrosion-exposed surfaces.
- Review access and support. Check tool reach, holder clearance, workholding force, chip exit paths, and datum transfer.
- Separate machining from finishing. Define any grinding, polishing, cleaning, or protective treatment and the acceptance point for each.
- Agree on evidence. State which dimensions, surface conditions, material records, and reports are required for release.
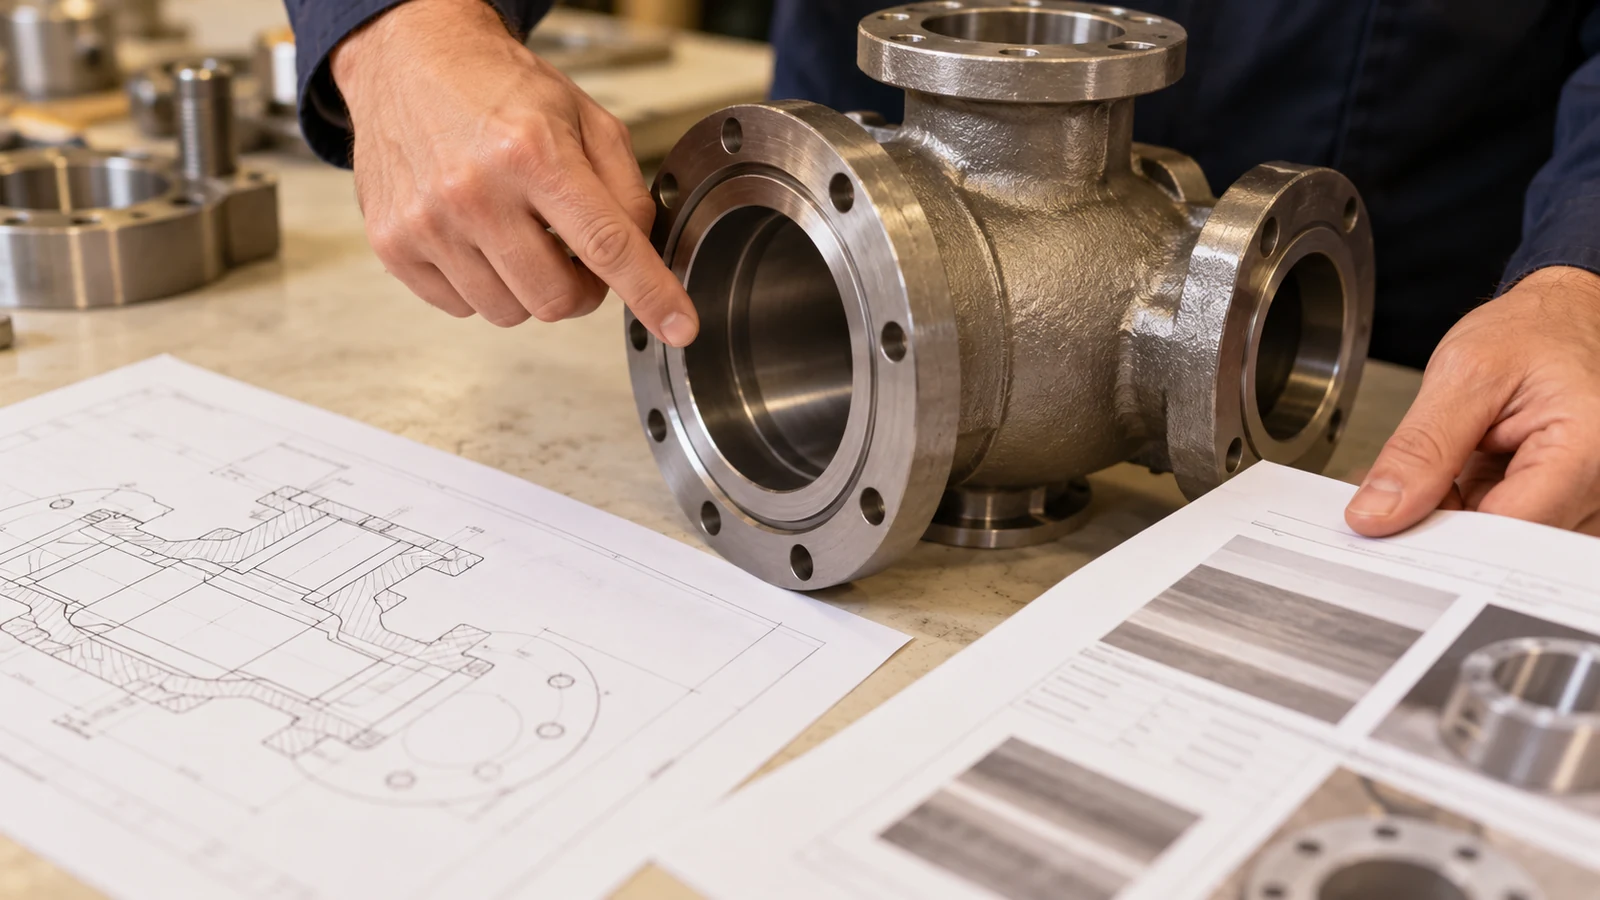
This sequence is a review framework, not a universal process recipe. The exact tooling and cutting conditions must be established for the machine, geometry, stock condition, and operation. A supplier should not claim corrosion performance based only on machining or visual inspection; that performance depends on the specified alloy, material condition, service environment, and any required validation.
Questions to resolve before the quote
- Which C-276 specification and product condition govern the supplied stock?
- Which surfaces contact the process medium, and what finish or cleaning criteria apply?
- Are there thin sections, deep bores, narrow slots, or intersecting passages?
- Does the part require a secondary finish, and which dimensions are checked afterward?
- What material, inspection, and traceability records must accompany the shipment?
These answers keep the quote anchored to the part’s function. They also prevent a material name from being mistaken for a complete manufacturing or acceptance specification.